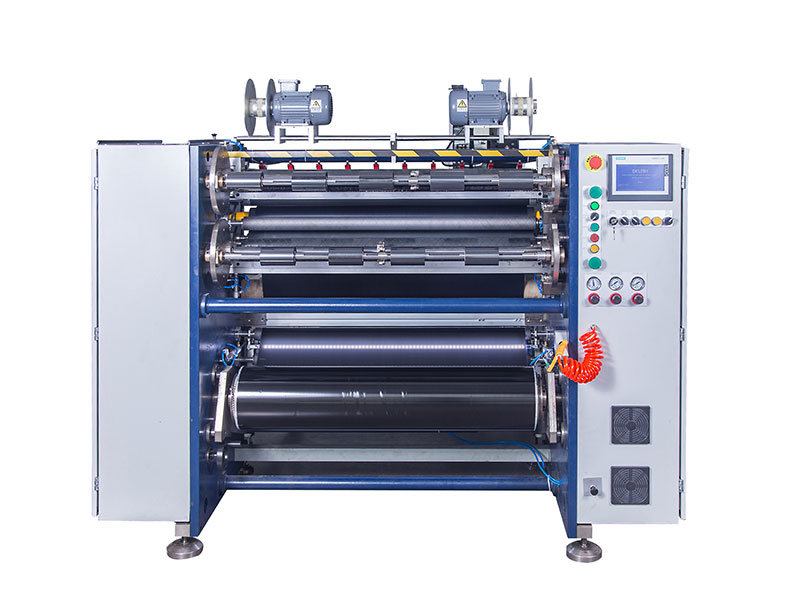
 熱轉印碳帶分切機
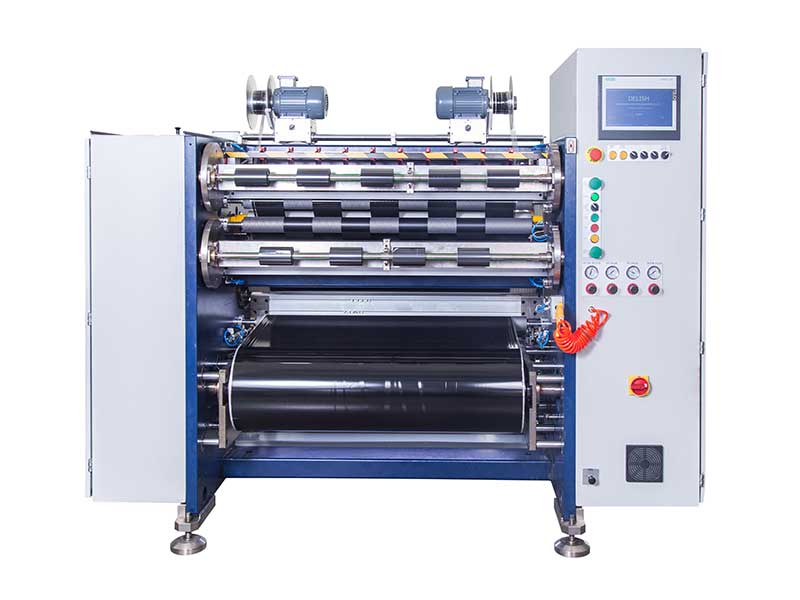 條碼碳帶分切機
 線號機色帶分切機
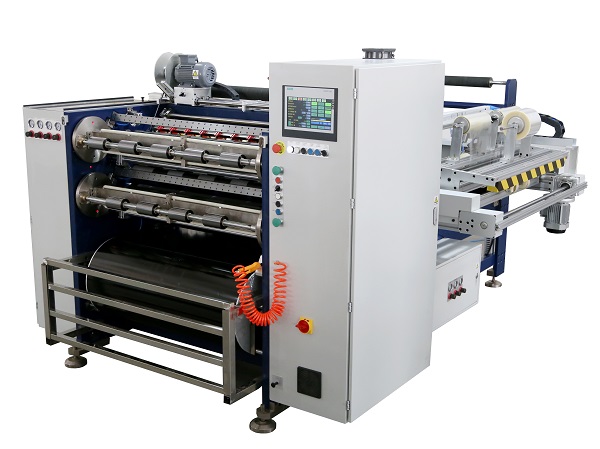 全自動碳帶分切機 RSDS8 PLUS
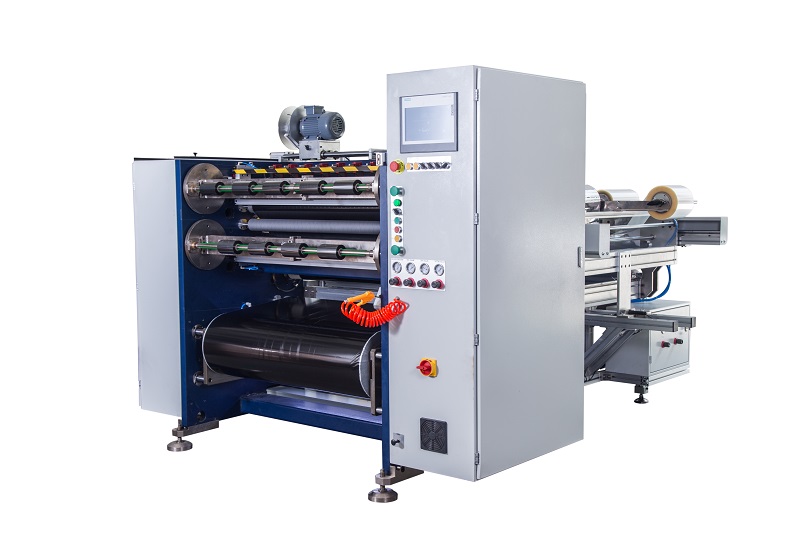 半自動碳帶分切機 RSDS5 PLUS
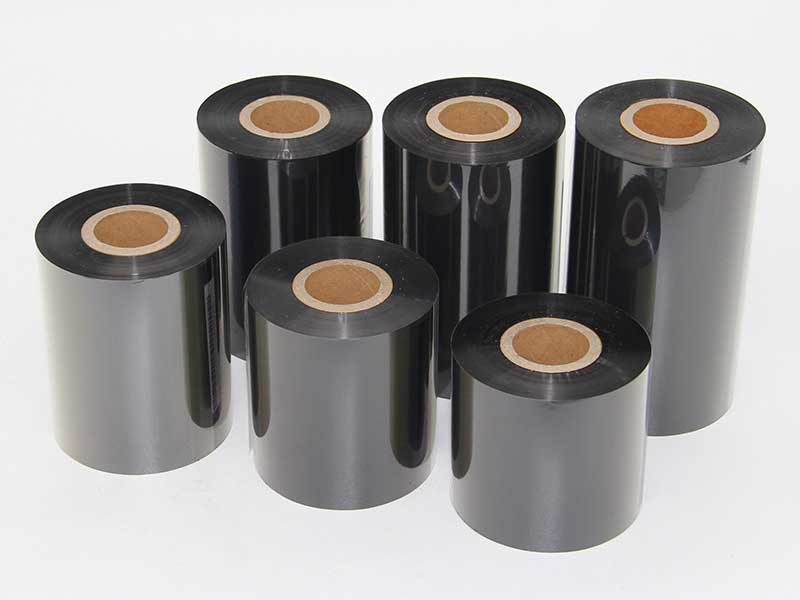 TTO碳帶分切機



服務熱線
180-5003-0233
在條碼標簽打印行業,碳帶分切機是把寬幅母卷加工成適配各種打印機規格的關鍵設備。它的價值在于兩點:一是成本控制,直接采購大卷原料自行分切,避免預切碳帶的高溢價;二是靈活性,可以根據訂單隨時調整分切寬度,無需備存多種成品庫存。但市面上的分切機從幾萬到幾十萬不等,參數五花八門,到底怎么選?本文從實際使用場景出發,梳理一條清晰的選型思路。
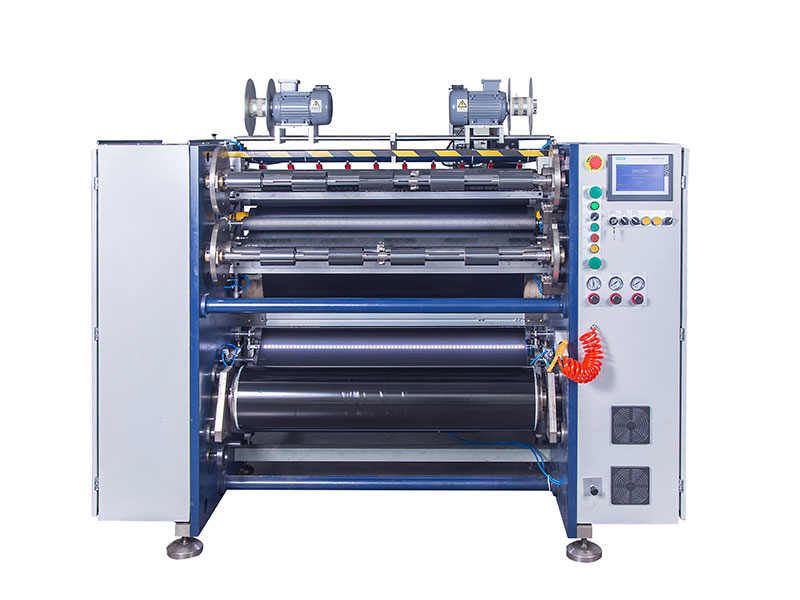
先搞清楚你的碳帶類型和精度需求
選設備之前,先看自己的生產需求。碳帶主要分三類:蠟基、混合基、樹脂基。蠟基碳帶質地柔軟,對張力敏感度相對低,可在較高速度下分切;樹脂基碳帶涂層硬、韌性低,通常需要比蠟基降低 20%–30% 的速度運行,且對刀具硬度和張力控制要求更高。
精度要求直接決定設備檔次。常規商業標簽,分切公差控制在 0.3~0.5mm 即可滿足打印需求;如果是精密電子標簽、醫療追溯標簽,或碳帶寬度較窄(如 10mm 以下),則要求 0.1mm 甚至 0.05mm 以內的精度。精度不足的后果很直接:碳帶邊緣毛糙,打印時走帶偏移,嚴重時劃傷打印頭——而打印頭的更換成本遠高于一臺分切機的差價。
核心參數怎么看:精度、速度、收卷整齊度
分切精度是品質的生命線。這里有一個常見的選型誤區:不能只看參數表上的理論值。務必要求廠家用你自己的碳帶母卷進行現場試切,然后用游標卡尺實測分切寬度與設定值的偏差,同時觀察邊緣是否光滑無毛刺。參數表再漂亮,不如一卷實際樣品有說服力。
分切速度需要理性看待。常見速度區間如下:低速經濟型 50–100m/min,適合小批量、多品種;中速通用型 150–250m/min,覆蓋大部分商業訂單;高速生產型 300–500m/min,適合大批量連續生產。關鍵提醒是:標稱最高速度通常是“實驗室數據”,實際可用速度受碳帶材質影響很大。選型時更應該關注常用速度下的運行穩定性,而非峰值速度。觀察高速啟動和急停時的收卷狀態,比看空載最高速更有意義。
收卷整齊度是最容易被忽視、卻直接影響后續打印的指標。端面偏差應控制在 1mm 以內,高端設備可達 0.5mm。如果收卷端面呈“喇叭口”、邊緣呈“鋸齒狀”或內部有褶皺,根源幾乎都在張力控制和糾偏裝置上。這樣的碳帶在打印機上放卷時極易卡帶或斷裂,省下的設備錢最后會變成廢品率和停機時間。
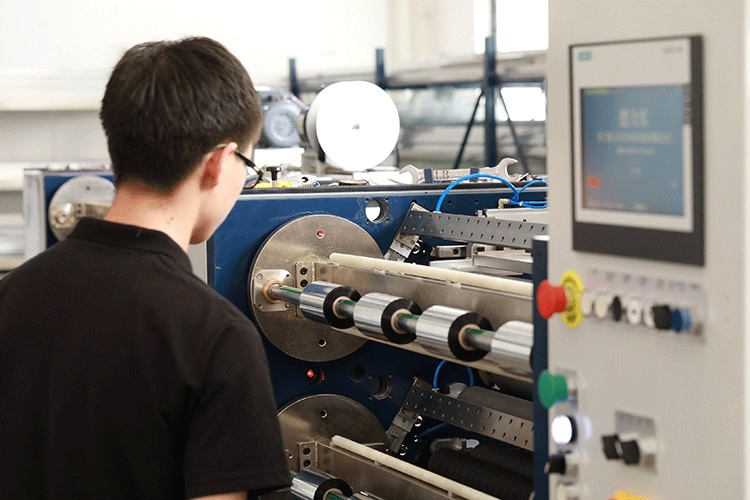
張力控制是“靈魂”,收卷軸配置是加分項
碳帶基材是厚度僅 4.5 至 10 微米的 PET 薄膜,對張力極為敏感。張力過大,基膜拉伸變形,油墨層受損,出現掉粉污染打印頭;張力不足,收卷松垮起皺,打印時出白線、壓痕;張力不均,成品卷“內松外緊”,運輸或安裝時管芯偏移。
選型建議:優先選擇全自動閉環張力控制系統,能夠實時監測并調整放卷、牽引、收卷各環節的張力。在收卷軸配置上,如果涉及高端碳帶或頻繁換規格的生產,滑差軸是值得考慮的配置——每個收卷單元獨立控制扭矩,能有效解決多規格分切時的“菜芯”問題。氣動滑差軸比機械式控制精度更高、調節范圍更廣。
刀型選擇:圓刀還是方刀,看厚度說話
刀型選擇直接關系到切口質量和刀具壽命。業內通常以 100μm 為參考分界線。
方刀是薄型碳帶的專精選手。適合分切 70μm 以下的薄型蠟基、混合基碳帶,切口精度高、邊緣整齊。方刀分切中,懸空式對刀方便但精度稍遜,切槽式精度更高但對刀麻煩。圓刀則是厚型材料和高速生產的主力。當碳帶膜材厚度在 100μm 以上,或涉及樹脂基等較硬涂層時,圓刀的剪切方式更合適,切割速度快、耐用性強,適合大批量生產。
無論選哪種刀型,刀片材質都直接影響壽命和切口質量。硬質合金或帶納米涂層的刀片,能減少摩擦、防止材料粘連,在樹脂基碳帶場景下壽命優勢明顯。
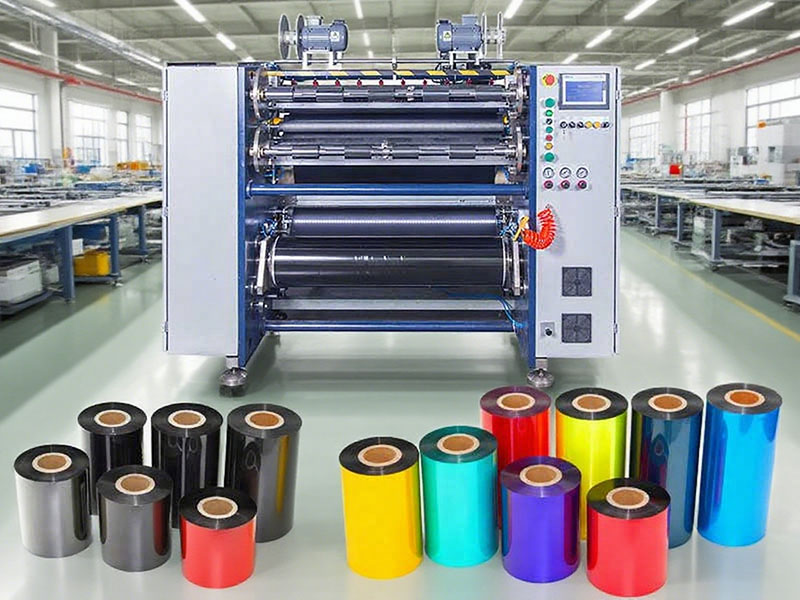
匹配你的業務場景,對號入座
小型辦公室或零售店:偶爾分切,規格簡單,預算有限。桌面式手動或半自動機型即可,重點關注操作簡便性和占地面積,精度 0.5mm 級別足夠。
中小型打印服務商:中等批量,規格變化頻繁。推薦半自動或全自動機型,帶數字設定和基礎張力控制,精度瞄準 0.3mm,速度 150–250m/min 區間,核心考量是換單效率和精度穩定性。
大型制造企業或專業碳帶加工商:大批量連續生產,高精度要求。需要全自動分切機,配備閉環張力控制、主動糾偏系統,精度 0.1mm 以內,速度 300m/min 以上。如果涉及多規格同時收卷,滑差軸配置值得投入。
最后的忠告:試切比參數表更重要
無論參數表多漂亮,購機前用你自己的碳帶母卷進行實地試切,是避免踩坑最有效的手段。試切時重點關注三個細節:最窄和最寬規格下的邊緣質量是否一致、高速啟動和急停時的收卷穩定性、連續運行數小時后的張力漂移情況。一臺經得起實測考驗的分切機,才能真正為你的條碼打印業務省心增效。