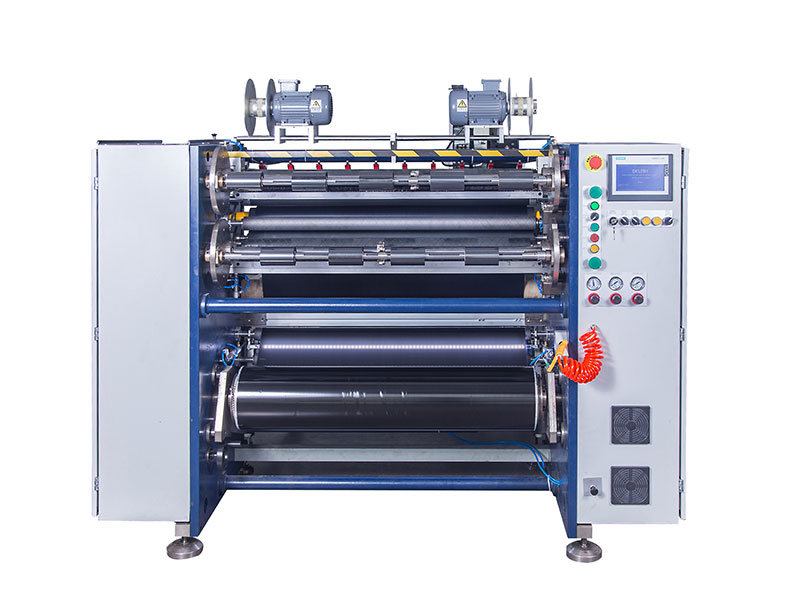
 熱轉(zhuǎn)印碳帶分切機(jī)
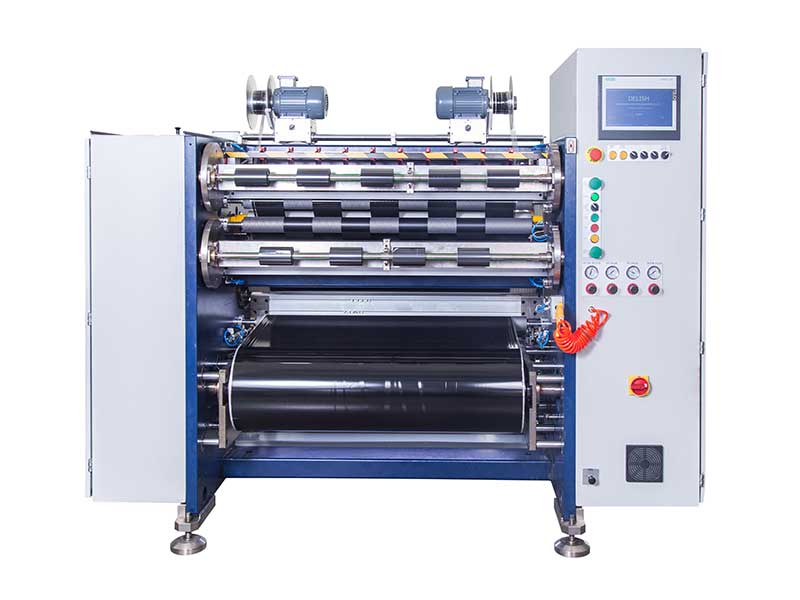 條碼碳帶分切機(jī)
 線號(hào)機(jī)色帶分切機(jī)
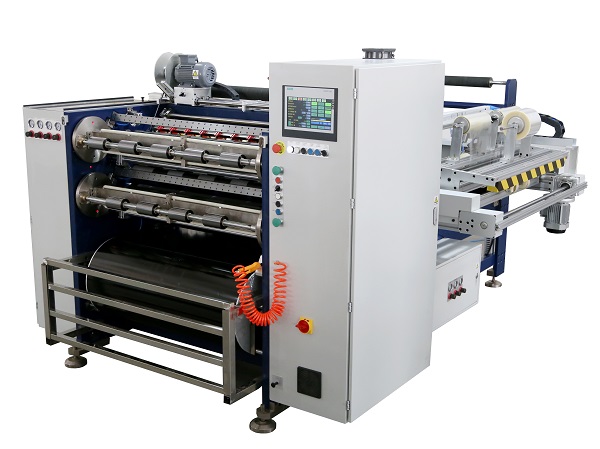 全自動(dòng)碳帶分切機(jī) RSDS8 PLUS
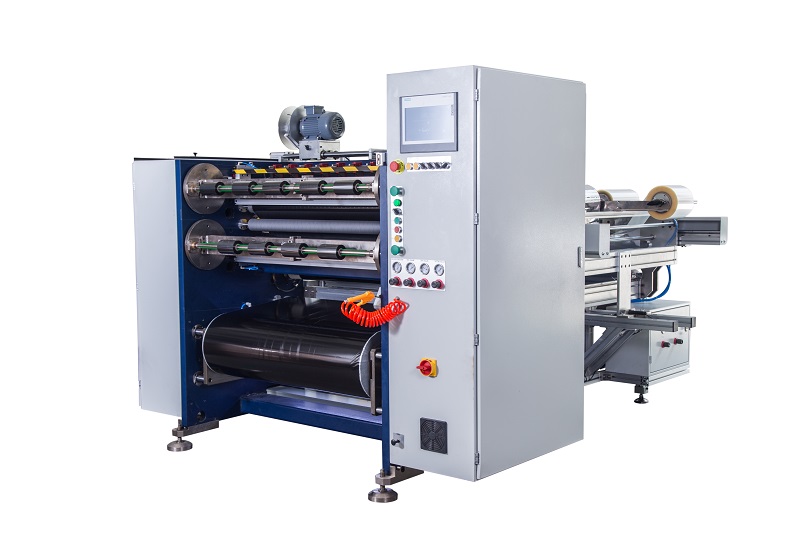 半自動(dòng)碳帶分切機(jī) RSDS5 PLUS
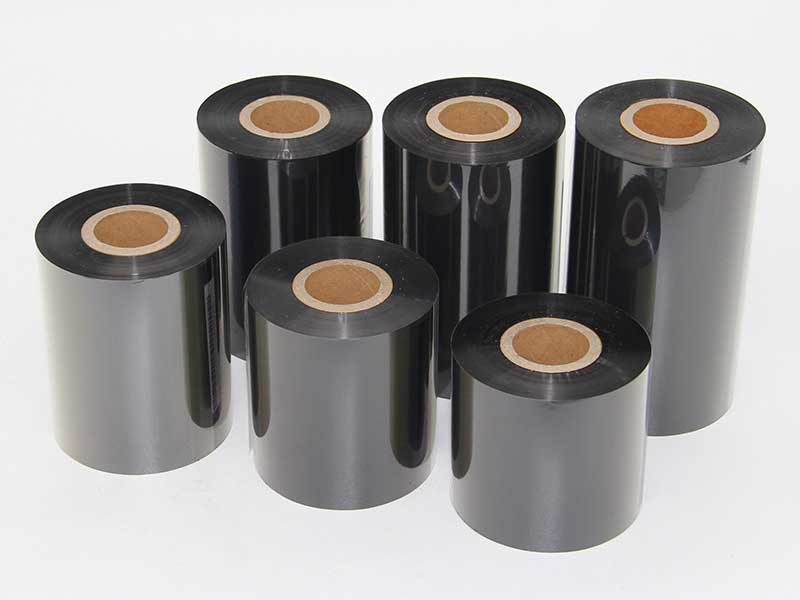 TTO碳帶分切機(jī)
服務(wù)熱線
180-5003-0233
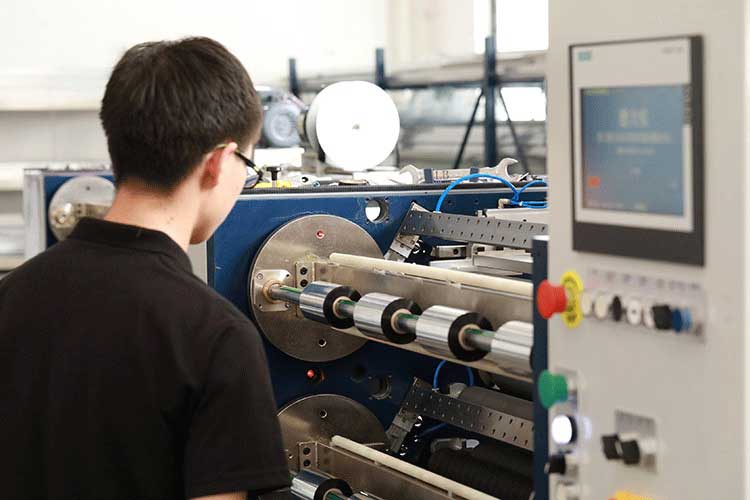
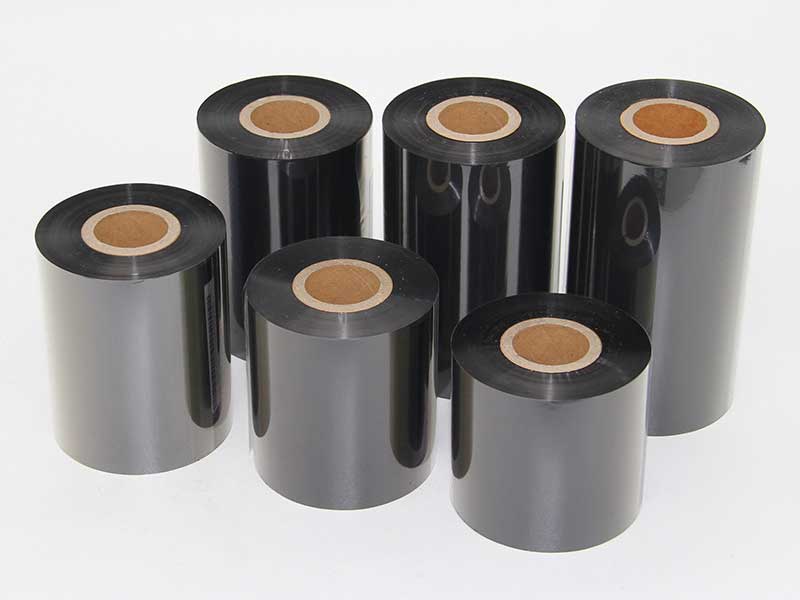
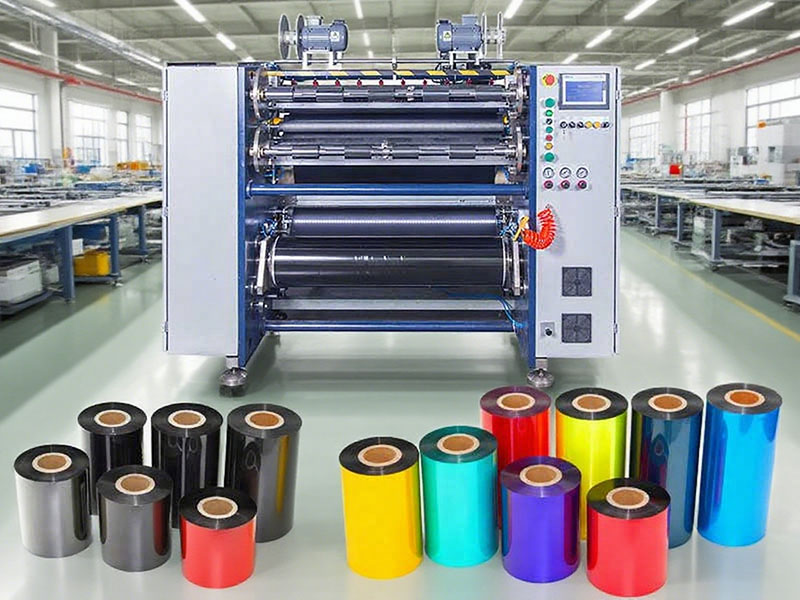
在條碼打印的世界里,碳帶是一卷厚度僅數(shù)微米的“墨水載體”——PET基膜與熱敏涂層的復(fù)合體,薄如蟬翼,柔若綢緞。當(dāng)寬幅母卷被分切成適配不同打印機(jī)的窄卷成品時(shí),一道看不見的精度鴻溝便橫亙?cè)诤细衿放c廢品之間。分切精度,這個(gè)在規(guī)格書上往往只占一行數(shù)字的指標(biāo),實(shí)則是碳帶品質(zhì)的隱形掌控者。
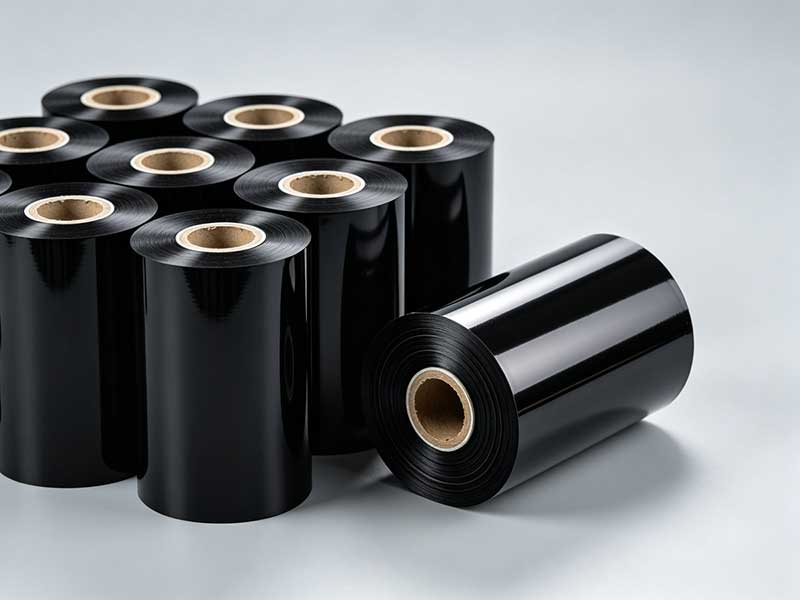
從±0.5mm到±0.02mm:精度意味著什么
碳帶分切精度并非一個(gè)抽象的技術(shù)參數(shù),而是一套包含寬度一致性、邊緣質(zhì)量和卷繞平整度的綜合體系。行業(yè)通常將精度劃分為幾個(gè)層級(jí):普通商業(yè)級(jí)允許±0.3~0.5mm的公差,適用于物流標(biāo)簽等常規(guī)場(chǎng)景;高精度級(jí)將公差收緊至±0.1mm,滿足精密電子標(biāo)簽的需求;而醫(yī)療標(biāo)簽、超窄碳帶等高端應(yīng)用,則要求±0.05mm以內(nèi)甚至達(dá)到±0.02mm的微米級(jí)水準(zhǔn)。
這零點(diǎn)幾毫米的差異,在打印頭高速運(yùn)轉(zhuǎn)的方寸之間被急劇放大。寬度公差過大的碳帶,過寬時(shí)會(huì)與標(biāo)簽邊緣摩擦產(chǎn)生碎屑,污染打印頭;過窄時(shí)則導(dǎo)致部分區(qū)域無法獲得油墨轉(zhuǎn)印,形成白邊缺陷。更隱蔽的是邊緣質(zhì)量問題——毛刺、鋸齒或涂層翻邊在打印過程中會(huì)釋放微小顆粒,逐漸在打印頭積累形成污垢,長(zhǎng)期使用可使打印頭壽命縮短30%以上。
精度提升帶來的經(jīng)濟(jì)效益同樣直觀。當(dāng)分切精度從±0.1mm提升至±0.05mm,廢品率可從3%~5%驟降至0.5%以下,對(duì)于樹脂基、混合基等高單價(jià)碳帶而言,這意味著可觀的成本節(jié)約。
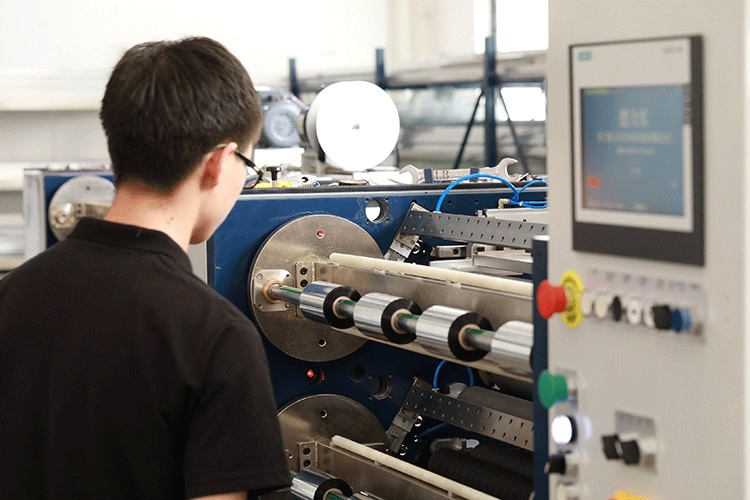
張力:決定精度的“穩(wěn)定之魂”
碳帶基材多為4~20μm的PET薄膜,對(duì)拉伸極其敏感。張力控制被公認(rèn)為影響分切精度最核心的變量,其影響權(quán)重甚至超過收卷平整度的一半。
張力失當(dāng)?shù)暮蠊⒏鸵娪埃簭埩^大,基膜被拉伸變形,分切后寬度回縮導(dǎo)致尺寸不準(zhǔn),嚴(yán)重時(shí)油墨層產(chǎn)生微裂紋引發(fā)掉粉;張力過小,材料松弛起皺,收卷不齊,切邊呈“蛇形”擺動(dòng)。傳統(tǒng)分切機(jī)采用磁粉離合器控制張力,響應(yīng)慢、波動(dòng)可達(dá)±10%,已難以滿足高精度要求。
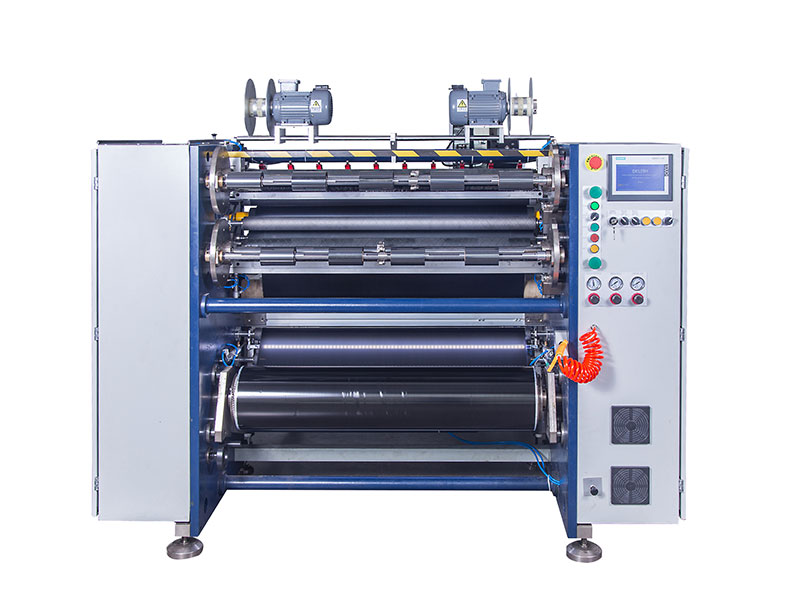
現(xiàn)代高精度分切機(jī)的解決方案是三段獨(dú)立閉環(huán)控制。放卷區(qū)隨卷徑減小遞減張力,防止內(nèi)層材料被過度拉伸;分切區(qū)保持恒定張力,為刀具提供穩(wěn)定的切割狀態(tài);收卷區(qū)則采用“錐度遞減”策略,隨卷徑增大自動(dòng)降低張力,防止外層過緊壓潰內(nèi)層,形成“菊花芯”狀卷繞。通過張力傳感器實(shí)時(shí)反饋、PLC經(jīng)PID算法動(dòng)態(tài)調(diào)節(jié),張力波動(dòng)可被抑制在±1%以內(nèi),這是將良品率提升至99%以上的關(guān)鍵技術(shù)。
不同碳帶材質(zhì)對(duì)張力的“脾氣”各不相同。蠟基碳帶質(zhì)地較軟,適合低張力(3-5N);混合基需中等張力(5-8N);樹脂基碳帶含高硬度顏料,需要更高張力(8-12N)方能保證切口齊整。照搬同一套張力參數(shù),必然導(dǎo)致精度失控。
刀具:毫厘之間的“剪切之藝”
如果說張力是“內(nèi)功”,刀具系統(tǒng)就是決定切邊質(zhì)量的“外功”。分切追求的是剪切效果——干凈利落,無毛刺、無翻邊,而非簡(jiǎn)單的撕裂或擠壓。
刀具系統(tǒng)的核心參數(shù)包括重疊量與側(cè)向間隙。上下刀片的重疊量需精確到0.01-0.03mm,側(cè)向間隙控制在0.005-0.02mm,需通過顯微鏡校準(zhǔn)。重疊量過小會(huì)產(chǎn)生撕裂而非剪切,過大則摩擦生熱導(dǎo)致毛刺叢生。刀具材質(zhì)同樣關(guān)鍵:樹脂基碳帶含高硬度顏料,對(duì)刀片磨損極大,硬質(zhì)合金刀片的壽命可達(dá)高速鋼的5-10倍。
切割方式的選擇也因材而異。圓刀分切適合連續(xù)高速作業(yè),切口平整,是主流配置;平刀分切則適用于小批量、高精度場(chǎng)景,對(duì)質(zhì)地硬脆的樹脂基碳帶可實(shí)現(xiàn)瞬間切斷,避免微裂紋。輔助技術(shù)如超聲波振動(dòng)刀和冷風(fēng)噴射系統(tǒng),能有效減少高粘性碳帶的切削阻力與熱效應(yīng),進(jìn)一步保障切口質(zhì)量。
系統(tǒng)協(xié)同:精度是“設(shè)計(jì)”出來的
微米級(jí)精度從來不是單一部件之功,而是設(shè)備剛性、糾偏能力與環(huán)境控制的系統(tǒng)協(xié)同。
設(shè)備剛性是精度保持的基礎(chǔ)。高剛性機(jī)架和高精度導(dǎo)輥確保高速運(yùn)轉(zhuǎn)時(shí)無有害振動(dòng),刀軸跳動(dòng)被嚴(yán)格限制在微米級(jí)。機(jī)架水平度需控制在≤0.1mm/m,導(dǎo)輥與主軸平行度誤差需在±0.05mm以內(nèi)——導(dǎo)輥不平行是碳帶跑偏的物理根源,糾偏系統(tǒng)只能修正“偏差”,無法消除“根源”。
糾偏系統(tǒng)的響應(yīng)速度同樣關(guān)鍵。現(xiàn)代設(shè)備采用CCD視覺檢測(cè)或激光位移傳感器,糾偏精度可達(dá)±0.2mm以內(nèi),響應(yīng)時(shí)間小于5ms,在碳帶發(fā)生偏移的毫秒之間將其“拉回”正軌。對(duì)于寬度不足10mm的窄帶分切,糾偏能力尤為關(guān)鍵——窄帶的橫向剛性極弱,允許的偏移余量通常僅0.5mm,稍有不慎即報(bào)廢整卷材料。
環(huán)境控制則是容易被忽視的“隱形保障”。碳帶易吸附粉塵,被污染的碳帶在打印時(shí)會(huì)產(chǎn)生白點(diǎn)缺陷。分切車間往往需要配置無塵環(huán)境,溫濕度保持在23±2℃、濕度≤50%,以減少材料熱脹冷縮帶來的尺寸漂移。
精度提升的效益邏輯
在碳帶分切領(lǐng)域,精度的每一級(jí)提升都對(duì)應(yīng)著廢品率的量級(jí)下降。行業(yè)數(shù)據(jù)顯示,從±0.1mm提升至±0.05mm,廢品率可從3%~5%降至0.5%以下,波動(dòng)縮小90%,最大分切速度從100m/min提升至300m/min。
對(duì)于碳帶生產(chǎn)企業(yè)而言,分切精度已從“技術(shù)參數(shù)”演變?yōu)椤笆袌?chǎng)準(zhǔn)入證”。隨著防偽標(biāo)簽、醫(yī)療標(biāo)識(shí)、RFID電子標(biāo)簽等高端應(yīng)用對(duì)碳帶寬度公差的要求日益嚴(yán)格,精度的競(jìng)爭(zhēng)正在進(jìn)入微米級(jí)時(shí)代。那些在張力閉環(huán)、刀具系統(tǒng)和糾偏控制上持續(xù)投入的設(shè)備,正在將“分切”這道看似簡(jiǎn)單的工序,鍛造為碳帶品質(zhì)的精密注腳。
當(dāng)一枚條碼在超市收銀臺(tái)被快速掃描識(shí)讀時(shí),很少有人會(huì)想到,這份順暢體驗(yàn)的背后,有一臺(tái)分切機(jī)在數(shù)微米的尺度上,剛剛完成了一場(chǎng)關(guān)于精度的靜默較量。


