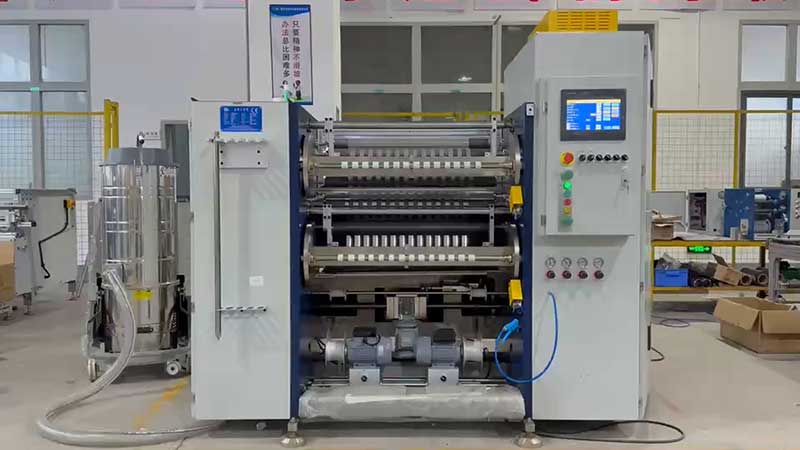
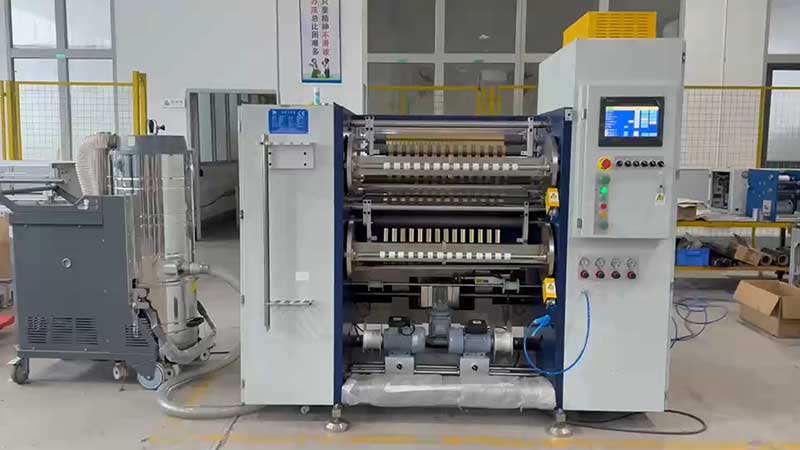
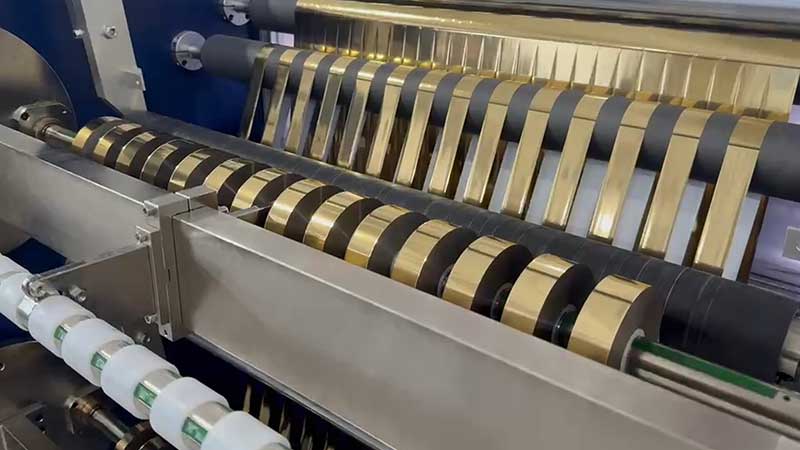
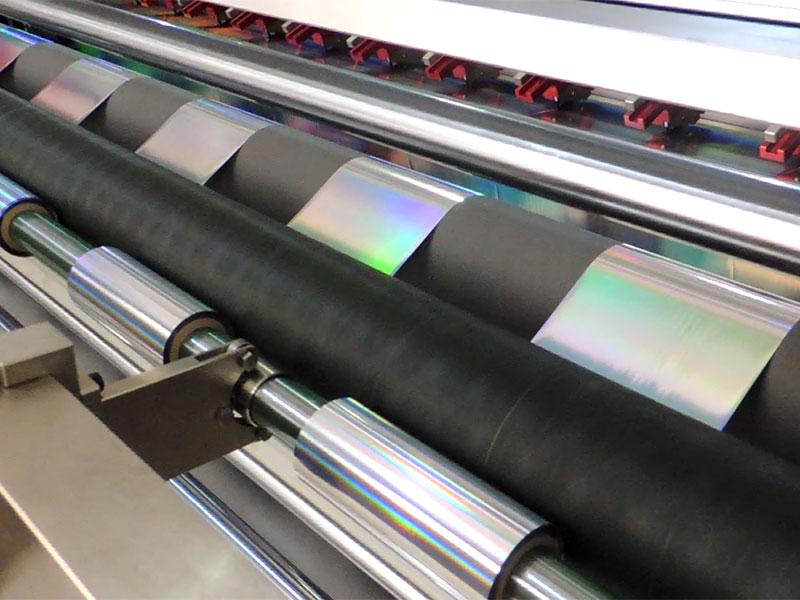
 電化鋁分切機(jī)
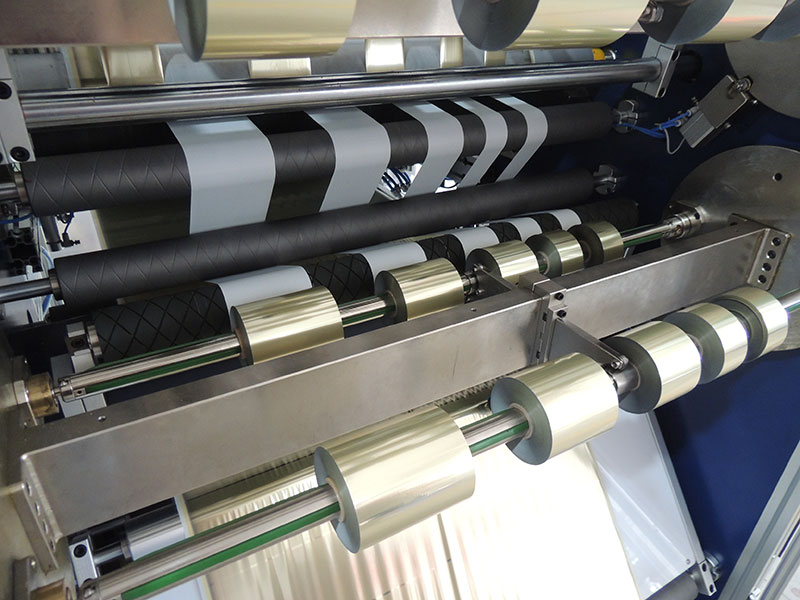 燙金紙分切機(jī)
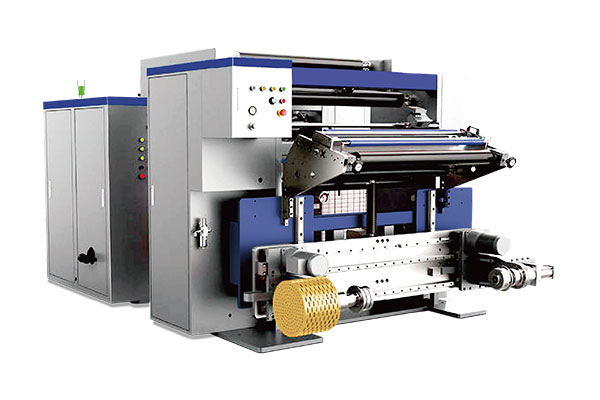 通用型數(shù)字控制高速分切機(jī) RSDS7/T
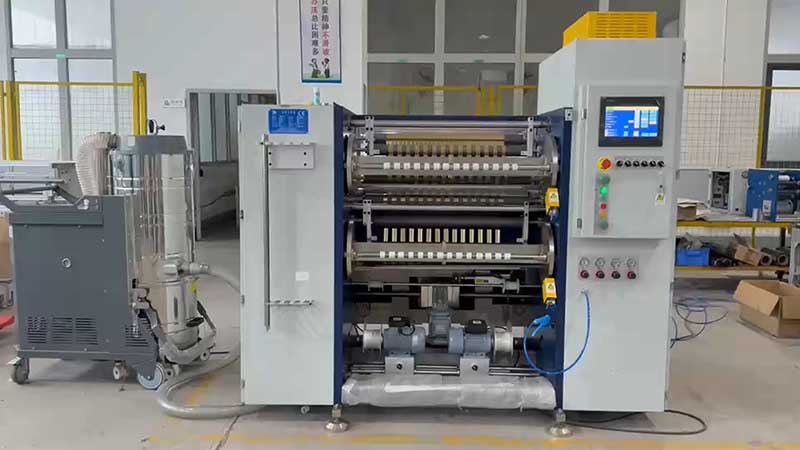 鐳射燙印箔分切機(jī)
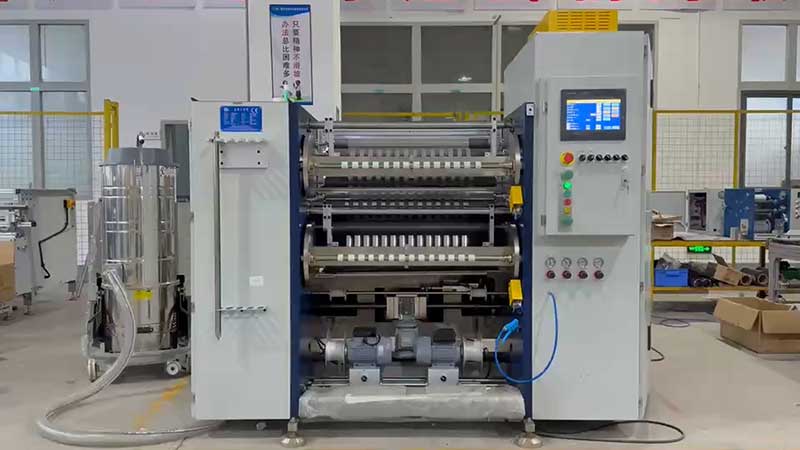 熱燙銀箔分切機(jī)
服務(wù)熱線
180-5003-0233
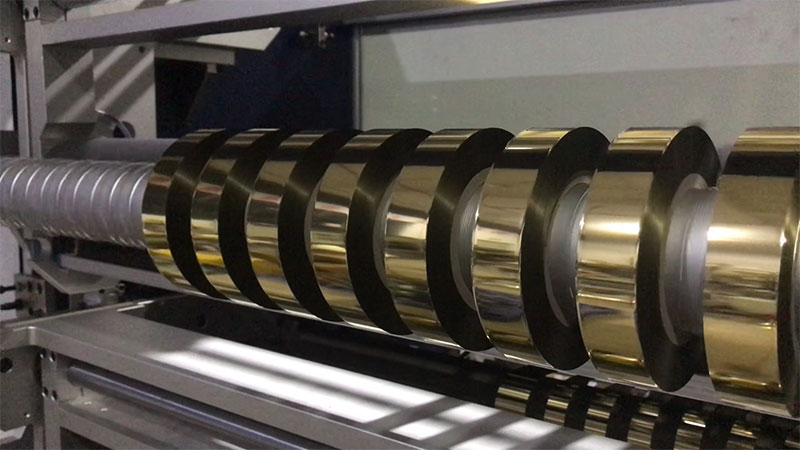
燙印箔(電化鋁)是一種總厚度僅12–30μm的多層復(fù)合超薄材料,由PET基膜、離型層、色層、鍍鋁層和膠粘層構(gòu)成。這種“薄如蟬翼”的結(jié)構(gòu),使其對(duì)分切過程中的張力波動(dòng)極為敏感。行業(yè)內(nèi)素有“三分燙,七分切”的說法,張力不穩(wěn)不僅會(huì)造成材料起皺、端面不齊、斷箔等成品缺陷,更會(huì)直接拉低下游燙印工序的良率。
然而,許多操作人員在遇到張力波動(dòng)時(shí),往往習(xí)慣于盲目調(diào)整張力設(shè)定值或更換傳感器。實(shí)際上,80%的張力故障根源集中在放卷端的氣脹軸與磁粉制動(dòng)器協(xié)同不良,而張力不穩(wěn)的表征各異——起皺、毛邊、斷箔、端面不齊——對(duì)應(yīng)的故障環(huán)節(jié)也截然不同。解決張力不穩(wěn),需要從“診斷病因”入手,再進(jìn)入放卷段、收卷段和動(dòng)態(tài)補(bǔ)償?shù)南到y(tǒng)性調(diào)優(yōu)。
一、先分清“病根”在哪一段
張力不穩(wěn)的表現(xiàn)不同,調(diào)節(jié)邏輯完全相反。放卷端負(fù)責(zé)“拉得住”,收卷端負(fù)責(zé)“卷得齊”,排查前需要根據(jù)現(xiàn)象快速定位問題段。
| 現(xiàn)象特征 | 主要問題段 | 核心原因 |
| 材料起皺、橫向擺動(dòng)、分切尺寸誤差大 | 放卷段 | 放卷阻力不穩(wěn)定,或膜卷本身松緊不一 |
| 端面參差不齊(塔形)、心部菊花瓣?duì)钔黄?/td> | 收卷段 | 收卷張力過大,或錐度過小擠壓芯部 |
| 膜卷內(nèi)部層間滑移、端面凹凸不平 | 收卷段 | 張力過小,導(dǎo)致膜層松弛 |
| 箔面有規(guī)律地左右擺動(dòng) | 收卷段或?qū)л?/td> | 導(dǎo)輥平行度或收卷軸跳動(dòng) |
操作人員可先用手按壓剛收下來的膜卷端面:卷芯軟、外層松,有滑移感,基本指向收卷張力不足;膜卷整體僵硬、端面呈“喇叭口”,則大概率是收卷張力過大。這一步判斷決定了后續(xù)調(diào)節(jié)的方向,避免“南轅北轍”。
二、放卷段:氣脹軸與磁粉制動(dòng)器的協(xié)同調(diào)優(yōu)
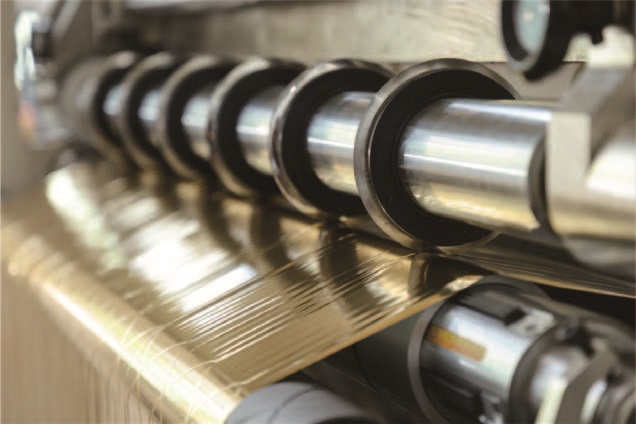
放卷端是張力不穩(wěn)的“重災(zāi)區(qū)”。現(xiàn)場(chǎng)經(jīng)驗(yàn)表明,多數(shù)放卷張力故障可歸結(jié)為氣脹軸氣壓失穩(wěn)和磁粉制動(dòng)器輸出波動(dòng)兩類。
氣脹軸的檢查要點(diǎn)。 燙印箔通常使用3英寸或6英寸氣脹軸,氣壓標(biāo)準(zhǔn)設(shè)定為0.4–0.6MPa。關(guān)鍵檢查點(diǎn)是保壓性能:充氣后5分鐘內(nèi)壓力下降不應(yīng)超過0.05MPa。若超差,說明氣脹軸存在泄漏,卷芯在運(yùn)行中打滑,放卷阻力時(shí)大時(shí)小,直接表現(xiàn)為運(yùn)行幾分鐘后張力逐漸波動(dòng)、收卷端面呈鋸齒狀。建議在氣路中加裝穩(wěn)壓閥和儲(chǔ)氣罐,避免空壓機(jī)啟停引起的氣壓脈沖傳導(dǎo)至氣脹軸。
磁粉制動(dòng)器的調(diào)整策略。 磁粉長期在低電流下工作會(huì)導(dǎo)致磁粉板結(jié),輸出扭矩變得非線性。實(shí)操調(diào)節(jié)可分三步:先用彈簧秤切向拉動(dòng)放卷軸,靜態(tài)標(biāo)定制動(dòng)器應(yīng)提供的扭矩;運(yùn)行時(shí)觀察浮動(dòng)輥位置,每次以0.05–0.1A的幅度微調(diào)電流,直到浮動(dòng)輥穩(wěn)定在中位;使用超過一年的制動(dòng)器,建議將設(shè)定電流提高10%–15%以補(bǔ)償磁粉性能下降。需注意,若制動(dòng)器外殼溫度超過90℃,說明滑差功率過大,應(yīng)檢查選型或散熱,而非一味加大電流。
放棄“恒張力”思維。 放卷過程中卷徑逐漸減小,若維持恒定張力,大卷底部的箔材會(huì)被過度拉伸。啟用放卷反錐度控制,使制動(dòng)力矩隨卷徑減小而自動(dòng)降低,才能保持材料內(nèi)部應(yīng)力恒定。基準(zhǔn)張力建議設(shè)定在3N–8N之間(視材料寬度和厚度而定),高速運(yùn)行時(shí)若出現(xiàn)橫向抖動(dòng),微增5%–10%;若出現(xiàn)縱向拉伸紋,則立即減小。
三、收卷段:錐度張力與壓輥的精細(xì)配合
收卷端的問題通常以“卷形”形式呈現(xiàn)——端面不齊、塔形卷、菊花芯。這些現(xiàn)象看似是收卷問題,但根源往往在于張力曲線和壓輥狀態(tài)的綜合作用。
錐度張力控制是核心。 隨著收卷直徑增大,卷徑比可達(dá)5:1甚至更大,轉(zhuǎn)動(dòng)慣量劇烈變化。如果使用恒張力,外層會(huì)不斷擠壓內(nèi)層,導(dǎo)致內(nèi)圈起皺(俗稱“菊花芯”);張力過小,則層間滑移產(chǎn)生“死褶”。正確的做法是采用錐度張力控制:張力隨卷徑增加按預(yù)設(shè)曲線遞減。對(duì)于燙印箔這類薄型材料,錐度建議設(shè)置在60%–80%,即滿卷時(shí)的張力降至起始值的六到八成。更精細(xì)的方案是分段張力控制:起步段(0–20%卷徑)采用較低張力確保卷芯平整貼合;恒張力段(20%–70%卷徑)維持穩(wěn)定層間壓力;錐度下降段(70%–100%卷徑)逐漸減小張力,補(bǔ)償外圈重量影響。
壓輥狀態(tài)不可忽視。 相當(dāng)比例的“張力看起來正常但端面就是不齊”的問題,根源在壓輥。壓輥軸線與收卷軸軸線必須嚴(yán)格平行,左右壓力偏差應(yīng)控制在0.05mm/m以內(nèi)。不平行會(huì)導(dǎo)致箔面一側(cè)緊一側(cè)松,松側(cè)極易起皺,且膜卷每轉(zhuǎn)一圈就偏一點(diǎn),很快形成塔形卷。壓輥硬度宜選用HS 60–75的聚氨酯或丁腈橡膠,線壓力控制在10–30 N/cm,以剛好消除層間空氣為佳。一個(gè)容易被忽視的細(xì)節(jié)是壓輥的升降時(shí)序:應(yīng)設(shè)置壓輥在收卷啟動(dòng)前先接觸卷芯,停機(jī)時(shí)滯后抬起,避免瞬間沖擊形成皺紋。
四、動(dòng)態(tài)補(bǔ)償:加減速瞬間的“魔鬼時(shí)刻”
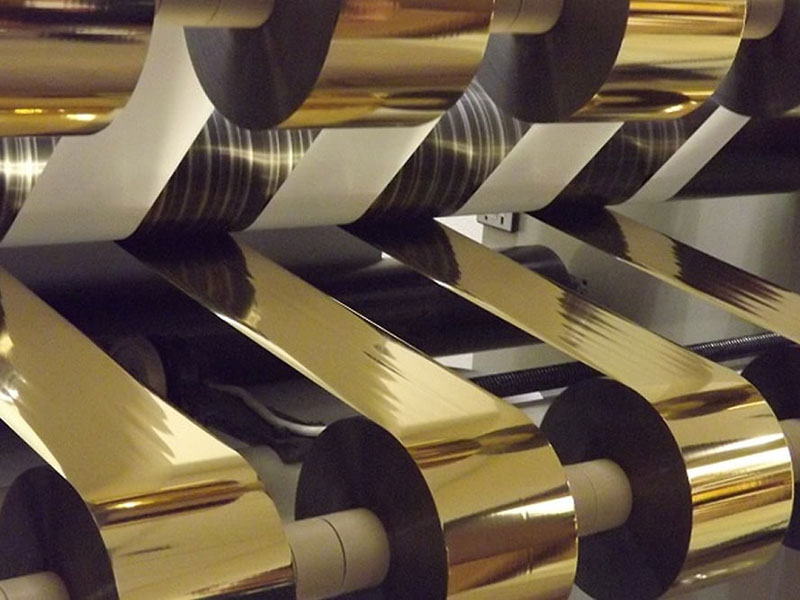
分切機(jī)在啟動(dòng)、升速、降速和停機(jī)的瞬間,是張力波動(dòng)最劇烈的時(shí)刻。速度變化帶來的慣性沖擊若未被補(bǔ)償,會(huì)直接作用在箔材上,導(dǎo)致斷箔或涂層拉絲。
慣量補(bǔ)償?shù)谋匾?/strong>。 收卷輥在加減速過程中需要額外的轉(zhuǎn)矩來克服系統(tǒng)的轉(zhuǎn)動(dòng)慣量。如果不加補(bǔ)償,會(huì)出現(xiàn)“加速時(shí)張力偏小、減速時(shí)張力偏大”的現(xiàn)象。選擇具備預(yù)加速補(bǔ)償和慣性補(bǔ)償功能的分切機(jī)是根本解決方案。高端設(shè)備采用“速度+電流”雙閉環(huán)架構(gòu),配合動(dòng)態(tài)前饋補(bǔ)償,實(shí)時(shí)計(jì)算卷徑變化帶來的慣量影響,在加減速時(shí)疊加補(bǔ)償扭矩。現(xiàn)代直驅(qū)力矩電機(jī)可將響應(yīng)延遲控制在5ms以內(nèi),在500m/min速度突變時(shí)張力過沖僅0.8N,恢復(fù)時(shí)間約80ms,而傳統(tǒng)PID方案過沖達(dá)3.5N、恢復(fù)需400ms。
張力分區(qū)隔離。 分切刀處的材料如果隨張力波動(dòng)而抖動(dòng),刀刃就會(huì)像“鋸子”一樣切割,產(chǎn)生微觀鋸齒——這正是燙金毛邊和斷箔的元兇。現(xiàn)代高端分切機(jī)設(shè)計(jì)多個(gè)獨(dú)立張力控制區(qū)——放卷區(qū)、牽引區(qū)(分切刀前后)、收卷區(qū),通過浮輥或張力傳感器實(shí)時(shí)反饋,將波動(dòng)隔離在切割區(qū)域之外,確保分切刀處處于“零張力波動(dòng)”狀態(tài)。
五、快速排查與日常維護(hù)
如果時(shí)間緊迫,可按以下順序快速判斷:先空轉(zhuǎn),拆下箔材讓分切機(jī)空載運(yùn)行,觀察刀軸和收卷軸是否有異常晃動(dòng),排除機(jī)械基礎(chǔ)問題;再走紙,用厚紙或廢箔短距離分切,觀察切邊質(zhì)量,鎖定是否是切刀問題;后調(diào)張力,在確認(rèn)刀和糾偏正常后,逐步微調(diào)放卷和收卷張力錐度,多數(shù)情況下這一步能解決大部分端面不齊問題。
日常維護(hù)同樣關(guān)鍵。建議每三個(gè)月對(duì)張力控制系統(tǒng)進(jìn)行一次全面校準(zhǔn),針對(duì)不同規(guī)格的燙金箔建立張力參數(shù)檔案,便于快速調(diào)用。操作人員應(yīng)學(xué)會(huì)通過觀察卷材外觀初步判斷張力狀態(tài),而不是等到故障發(fā)生后才被動(dòng)應(yīng)對(duì)。
張力不穩(wěn)從來不是單一因素造成的。它可能是氣脹軸的一點(diǎn)點(diǎn)漏氣,可能是磁粉制動(dòng)器的一次老化,也可能是錐度曲線的一個(gè)參數(shù)偏差。真正的解決之道,在于理解燙印箔“嬌貴”的材料特性,建立從放卷到收卷、從靜態(tài)設(shè)定到動(dòng)態(tài)補(bǔ)償?shù)南到y(tǒng)性張力管理思維。


