 熱轉印碳帶分切機
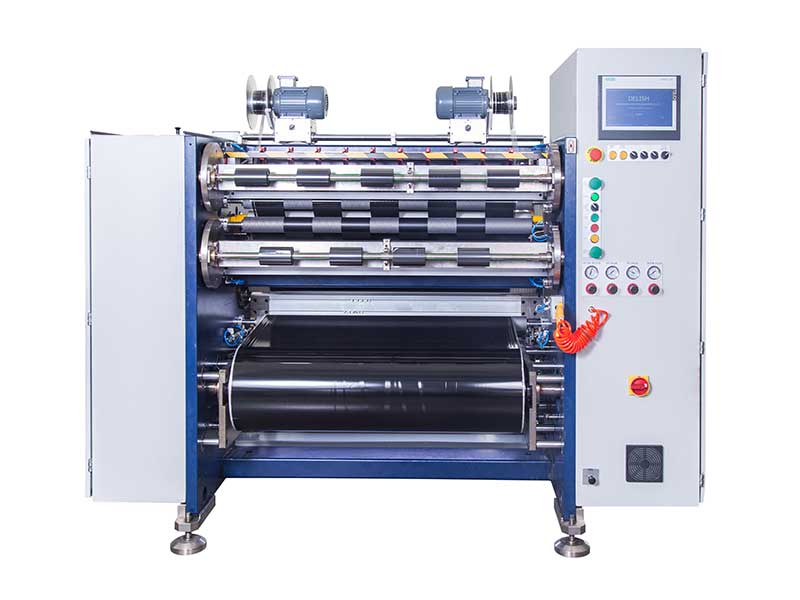 條碼碳帶分切機
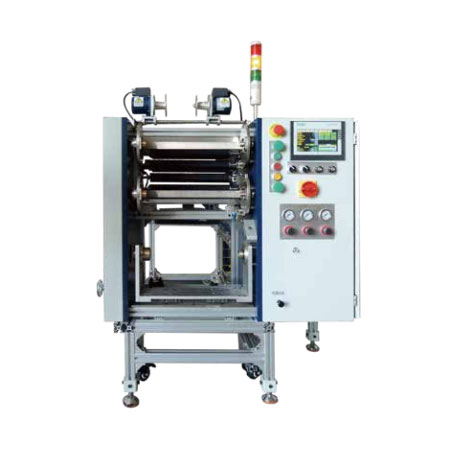 線號機色帶分切機
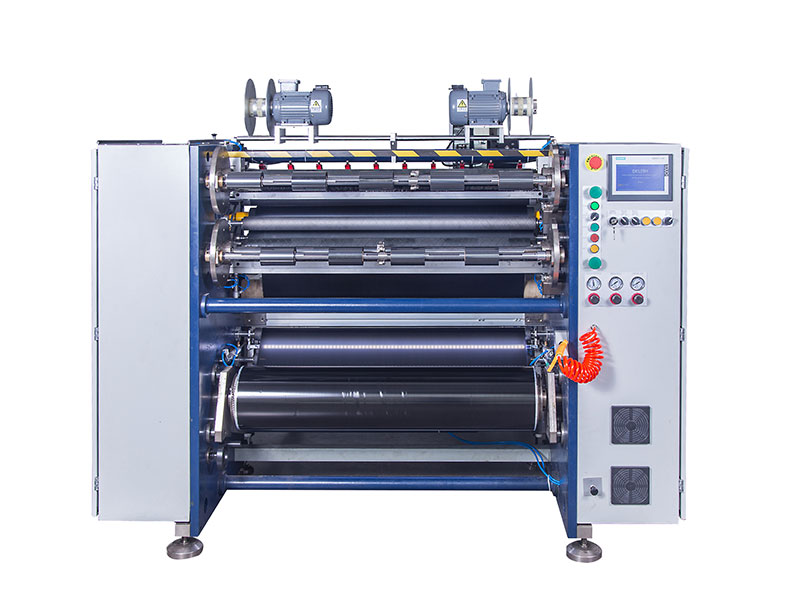
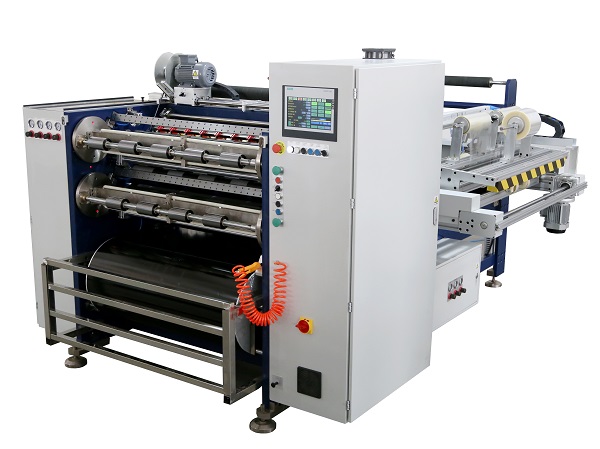 全自動碳帶分切機 RSDS8 PLUS
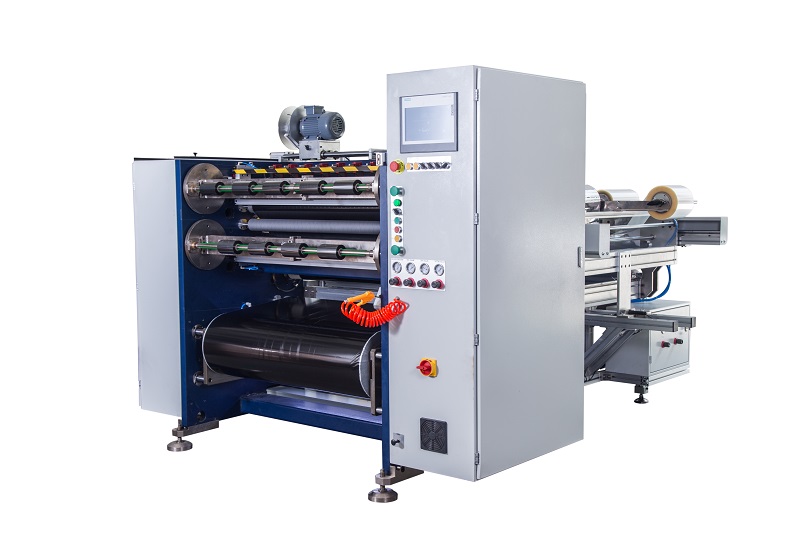 半自動碳帶分切機 RSDS5 PLUS



服務熱線
180-5003-0233
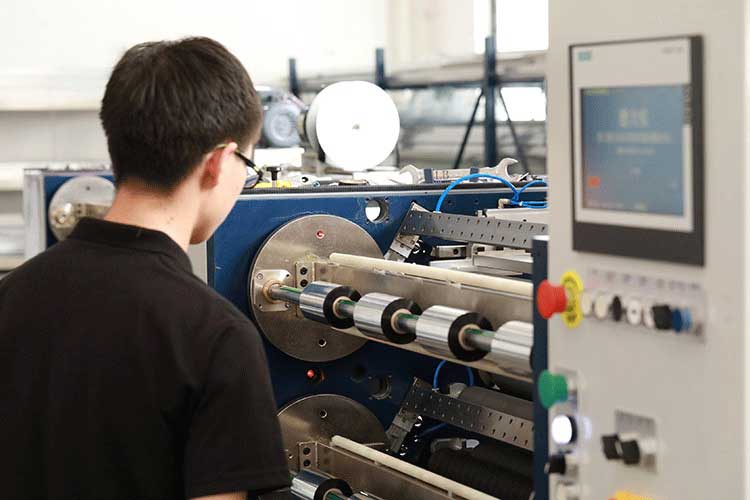
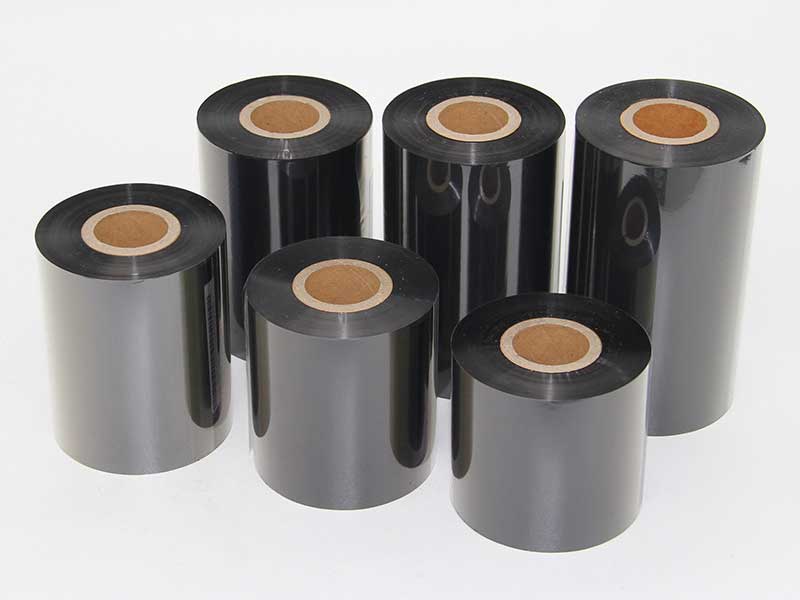
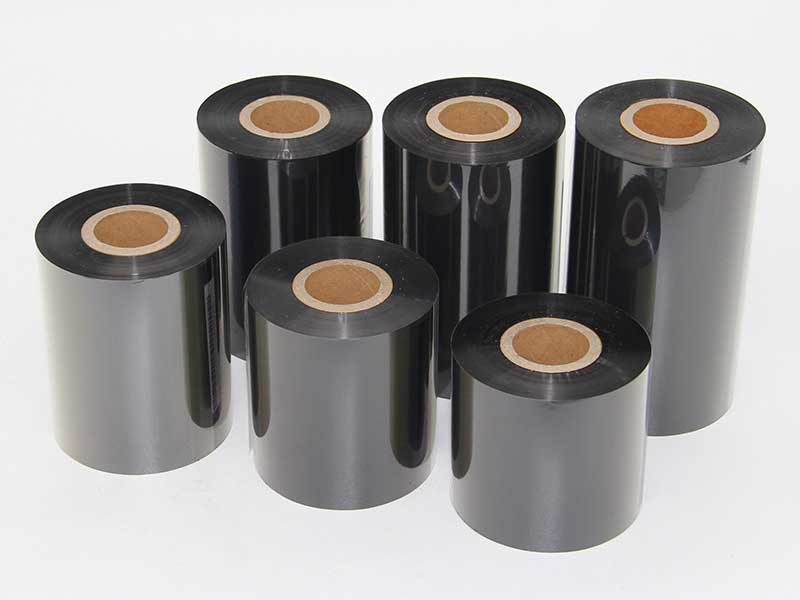
在條碼打印的產業鏈中,碳帶分切機扮演著“橋梁”的角色——它將涂布完成后的大卷寬幅碳帶,精準地分切成適配不同型號條碼打印機的小卷成品。這一工序看似簡單,實則直接決定了終端打印的品質:分切精度不足會導致碳帶跑偏、打印白線;張力控制不當則會引發掉粉、褶皺甚至斷帶。一臺碳帶分切機的核心功能,正是圍繞“切得準、卷得穩、跑得快”這三個維度展開的技術體系。
分切精度控制:從機械執行到系統協同
分切精度是碳帶分切機最基礎的性能指標,其核心要求是將寬幅碳帶分切成指定寬度的子卷,寬度誤差通常需控制在±0.1mm以內。實現這一精度并非單一部件的功勞,而是一套協同系統的結果。
分切執行機構通常采用圓刀或平刀系統,刀組的數量和間距可根據訂單需求手動或數控調整。對于樹脂基碳帶等較硬材質,刀片的耐磨性和鋒利度保持成為關鍵。但僅靠刀具本身遠遠不夠——糾偏系統在其中扮演著“校準者”的角色。通過光電傳感器實時監測碳帶邊緣位置,糾偏系統能夠動態調整碳帶的橫向位置,確保分切全程中碳帶邊緣始終與刀具保持理論對齊。沒有這一層保障,即使刀具安裝再精準,碳帶在運行中的微小橫向漂移也會累積成顯著的寬度偏差。
更深層的精度保障來自參數化控制系統。現代碳帶分切機普遍采用PLC或觸摸屏操作界面,操作人員可設定分切長度、速度、數量等參數,系統據此自動計算合理的運行曲線。部分先進機型還具備緩沖開機與停機控制功能,在啟動和停止階段自動調整速度與張力,避免因瞬時沖擊造成分切公差的波動,有數據顯示這一優化可將分切精度提升50%以上。
張力控制:貫穿全程的品質生命線
如果說分切精度決定了碳帶的“尺寸合格”,那么張力控制則決定了碳帶的“打印性能”。張力是碳帶分切中最核心也最微妙的工藝變量:張力過大,PET基膜被拉伸損傷,附著其上的油墨層發生物理變化,使用時出現掉粉;張力不足,碳帶復卷松垮,產生皺褶,打印時表現為白線或壓痕;張力不均,卷芯偏移、側滑隨之而來。
一臺碳帶分切機的張力控制系統需要實現放卷與收卷的獨立可調,并具備錐度張力控制能力。所謂錐度張力,是指隨著收卷直徑的增大,收卷張力需要按照一定規律遞減——如果始終保持恒定張力,外層碳帶會越卷越緊,將內層“勒”出變形。伺服電機配合磁粉離合器是實現這一控制的常見方案:磁粉離合器提供基礎張力扭矩,伺服系統則根據卷徑變化實時微調。
張力控制的效果最終體現在成品碳帶的復卷平整度上。碳帶必須完全平整并保持與管芯的平行,這樣在打印過程中碳帶邊緣才會均勻受力。如果復卷不平整,受力點集中在碳帶邊緣的一側,斷裂的風險將顯著增加。因此,張力系統與收卷軸的設計往往是聯動的:收卷軸需要足夠的剛性和同心度,部分機型還配備自動托架以減少高速作業時收卷軸的擺動現象。
收卷與切換效率:從“停機換軸”到“連續生產”
分切完成只是半程,碳帶還需要被整齊地復卷到成品管芯上。收卷裝置的性能直接影響生產效率和成品品質。當前主流設備支持多卷同步收卷,常見配置為三軸或四軸收卷系統,可同時處理多個子卷。收卷軸規格通常兼容1英寸和1/2英寸兩種管芯,以適配不同品牌的條碼打印機(如Zebra、Honeywell等)。
效率的瓶頸往往不在分切速度,而在換卷停機時間。傳統設備在收卷完成后需要停機,人工拆卸料軸、更換新管芯,這一過程耗時且操作復雜。針對這一痛點,翻轉軸收卷系統應運而生:收卷工位采用旋轉支架結構,當一軸收滿后,系統自動翻轉至下一軸繼續收卷,同時完成滿軸的卸料和新軸的準備。部分高端機型還集成了自動切斷功能,在收卷完成瞬間自動切斷碳帶,切口整齊,避免了人工切斷的歪斜和不一致。
收廢系統同樣是連續生產的重要保障。碳帶分切時,母卷兩側的空白邊料需要被及時收卷,否則會纏繞設備、影響運行。力矩電機驅動的卷廢裝置能夠以穩定的扭矩將邊料收卷成緊湊的廢料卷,確保分切主線不受干擾。
自動化與智能化:從“操作設備”到“管理系統”
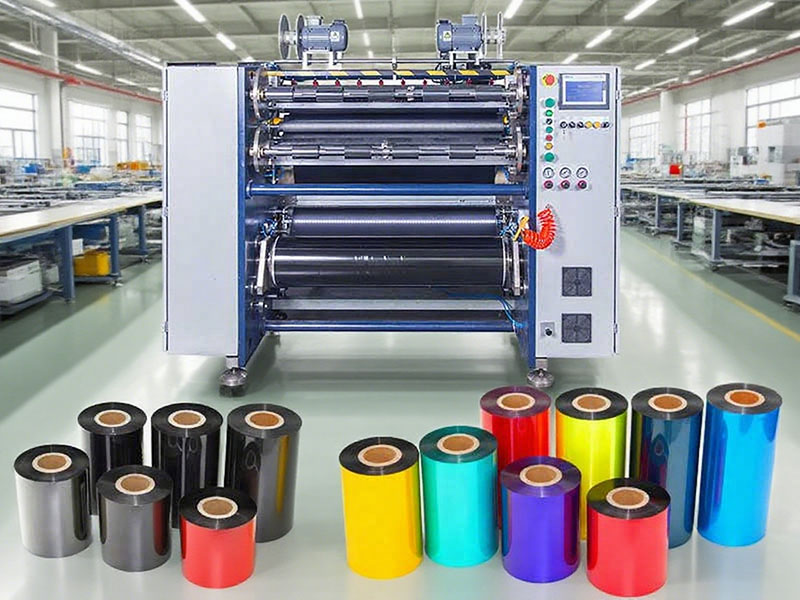
現代碳帶分切機的功能邊界早已超越了單純的“切”和“卷”。自動化程度的提升正在重新定義操作人員的角色。
引導帶操作臺是一個典型例證。分切后的成品碳帶需要在卷芯上粘貼引導膜(前導帶),以便終端用戶將碳帶穿入打印機。手動粘貼引導帶不僅效率低下,且一致性難以保證。全自動引導帶平臺能夠自動完成碳帶的接合、切割和引導帶粘貼,在節約材料的同時顯著減少人工干預。
參數化配方管理則讓設備具備了“記憶能力”。不同批次、不同材質的碳帶(蠟基、混合基、樹脂基)對應著不同的張力曲線、速度參數和刀組配置。操作人員可以將經過驗證的參數組合保存為配方,下次生產時一鍵調用,減少了調試時間和人為失誤。調試過程中積累的“最佳張力區間”數據,也成為設備維護和技術傳承的關鍵資產。
在線檢測與故障診斷功能進一步提升了生產的可靠性。系統實時監測碳帶的邊緣對齊狀態、張力波動和運行速度,一旦檢測到異常即觸發報警或自動停機,避免批量性質量事故的發生。
結語
條碼打印機碳帶分切機的核心功能,本質上是一套圍繞“精度、張力、效率”構建的技術閉環。分切精度控制解決了“切多寬”的問題,張力控制解決了“切得好不好用”的問題,收卷與自動化則解決了“切得快不快、省不省人”的問題。三者相互制約又相互支撐:沒有精度,張力控制無從談起;沒有張力保障,收卷平整度就是空中樓閣;沒有高效的收卷切換,再高的分切速度也無法轉化為實際產能。
對于碳帶加工企業而言,理解這些核心功能的技術邏輯,不僅是選購設備的依據,更是優化生產工藝、提升產品競爭力的基礎。在條碼打印應用日益精細化的今天,分切環節的每一個技術細節,最終都會在終端打印的品質上留下印記。