 單面膠分切機
 不干膠標簽分切機
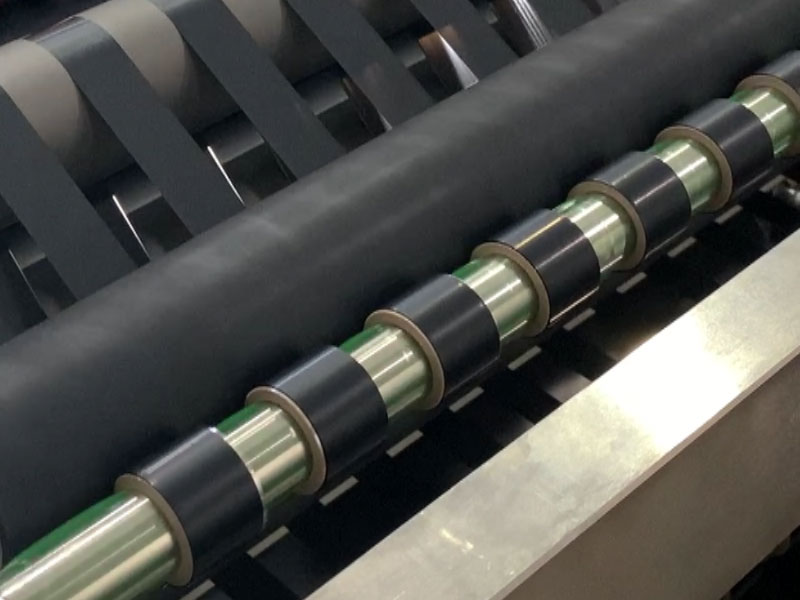 膠帶分切機
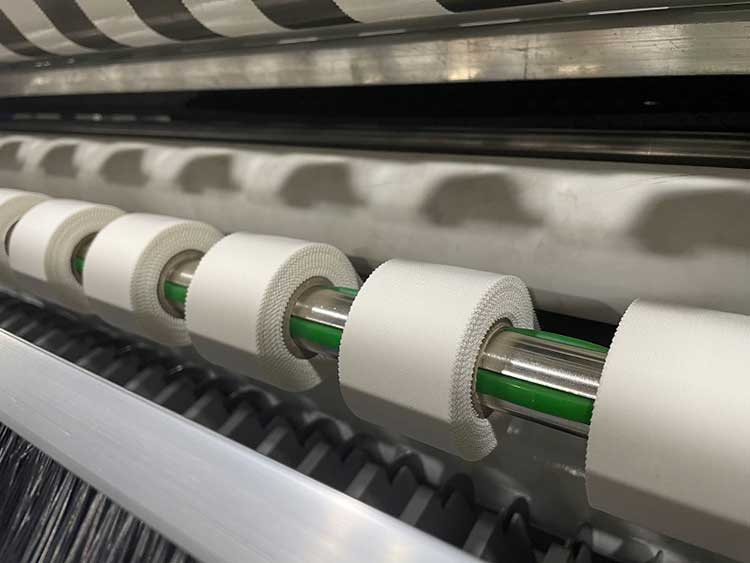 醫用膠帶分切機
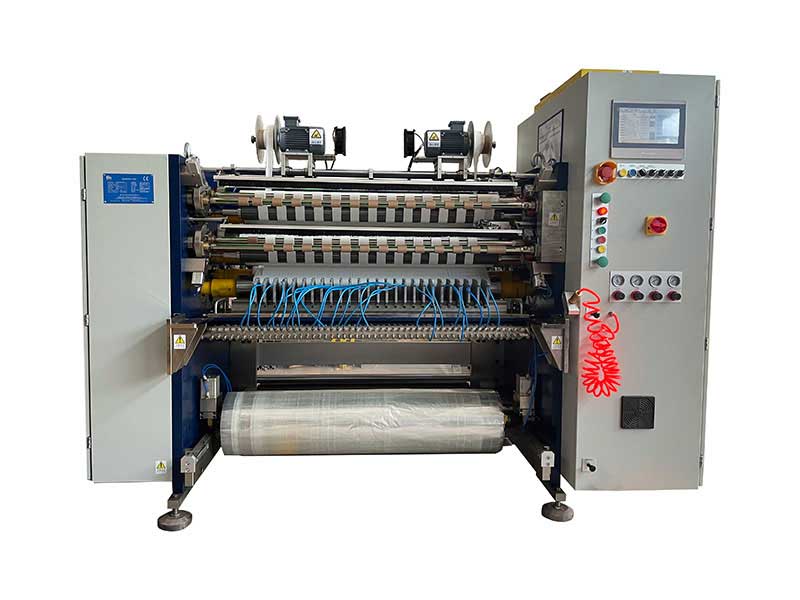 運動膠帶分切機



服務熱線
180-5003-0233
選醫用膠帶分切機,和選普通封箱膠帶設備是兩碼事。醫用膠帶的基材多為無紡布、PE膜、棉布或彈力布,厚度薄、質地軟、對拉伸敏感,且成品直接接觸人體,分切精度和端面潔凈度直接關系到臨床使用的安全性。一臺選型不當的設備,可能讓你在后續兩三年里反復調試、頻繁停機,甚至因毛刺或串卷問題導致整批產品報廢。
以下從選型前的自我梳理、核心參數解讀、廠家咨詢要點三個環節,幫你理清決策路徑。
一、選型前:先把自身需求“釘死”
在對比任何設備參數之前,先回答清楚下面幾個問題。這些信息不僅決定你該選什么設備,也是后續與廠家溝通時對方必然會追問的內容。
基材類型是第一決定因素。 無紡布和紙質基材質地柔軟、抗拉強度低,邊緣容易起毛,適合剃刀分切,對張力波動極為敏感;棉布和織物基材厚度大、纖維致密,剃刀分切容易拉扯紗線,必須用剪切式圓刀才能切斷纖維而不產生毛邊;PE膜和OPP膜極易拉伸變形,張力控制稍有偏差成品卷就會出現“竹筍狀”變形。帶著你最“難搞”的基材去試機,比看任何參數表都管用。
最窄分切寬度決定了精度門檻。 醫用膠帶常見窄規格產品如留置針固定膠帶,分切寬度可能低至12mm甚至更小。窄幅分切下,任何微小的橫向張力不均都會被放大為跑偏或串卷。如果你的產品線包含這類窄規格,設備的分切精度和排刀穩定性就是硬門檻。
卷芯規格和換芯頻率直接影響后道效率。 醫用膠帶成品卷芯常見1英寸塑料芯和3英寸規格,部分客戶可能要求6英寸。如果你的訂單卷芯規格經常切換,氣脹軸或無軸夾緊設計的換芯速度差異會被顯著放大——低端機換一次芯耗時且精度下降,高端機型幾分鐘就能完成切換。
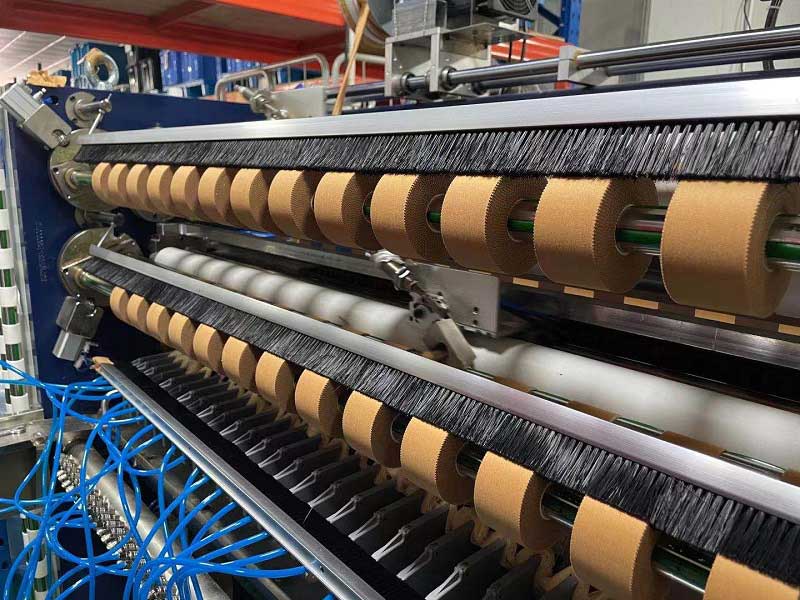
二、三個硬參數,一個都不能含糊
1. 分切精度:醫療級的“硬門檻”
普通BOPP封箱膠帶,分切精度做到±0.1mm到±0.2mm就夠用。但醫用膠帶不一樣,尤其是窄幅或高端產品,往往要求達到±0.05mm甚至更高。精度不達標,成品要么寬窄不一裝不進客戶設備,要么端面不齊影響上機使用。
不要只看廠家標稱的理論精度。 最可靠的方式是帶上自己的材料現場試切,用卡尺實測成品寬度偏差,同時觀察端面是否有毛刺、串卷現象。
精度與刀系統直接掛鉤。圓刀(上下刀剪切式) 的精度和切口質量優于平刀,是目前高精度分切的主流方案,對棉布基材幾乎是標配;剃刀分切對薄型無紡布和PE膜更經濟高效;如果對切口質量有極致要求(如高端無紡布醫用膠帶),可以考慮超聲波分切——非接觸式切割,切口完整平滑、不散邊、不毛刺。
2. 張力控制:決定膠帶會不會被“拉壞”
醫用膠帶基材普遍偏薄偏軟,對拉伸敏感。張力控制不好,輕則收卷不齊、出現“菜花卷”,重則材料拉伸變形,膠粘劑內聚結構受損,成品粘性一致性直接報廢。
張力控制方案主要有兩類:磁粉離合器(開環) 經濟,但容易發熱,適合普通膠帶;伺服閉環控制的張力波動可以控制在±1%以內,對薄PE膜、無紡布這類拉伸敏感材料幾乎是必選項。
還有一個容易被忽略的功能:錐度張力控制。隨著卷徑增大,張力需要逐步減小,否則容易出現內緊外松的問題。沒有這個功能,成品卷在卸卷后可能回彈變形或端面滑移。
3. 自動化與效率配置:匹配真實產能,而非“最高速度”
速度是產能的“天花板”,但不是唯一指標。經濟型設備約100-150m/min,中高速機200-300m/min,高速機可達400m/min以上。盲目追求最高速度,可能帶來張力失控、收卷不齊、頻繁停機調試的代價。 根據日產量反向推算所需速度,預留20%-30%余量即可。
排刀方式對多品種生產的影響被嚴重低估。 傳統手動排刀每次換規格需停機移動刀座,耗時10-30分鐘;自動排刀通過觸摸屏輸入規格、刀座自動到位,可將換規格時間壓縮至1分鐘以內。如果你的訂單批次多、換規格頻繁,這一項的差異會被顯著放大。
收卷直徑并非越大越好。 直徑增大雖然單卷更長、換卷次數少,但內部張力梯度也會加大,對醫用薄型膠帶反而可能導致變形。需要結合基材類型和客戶對單卷長度的要求綜合判斷。
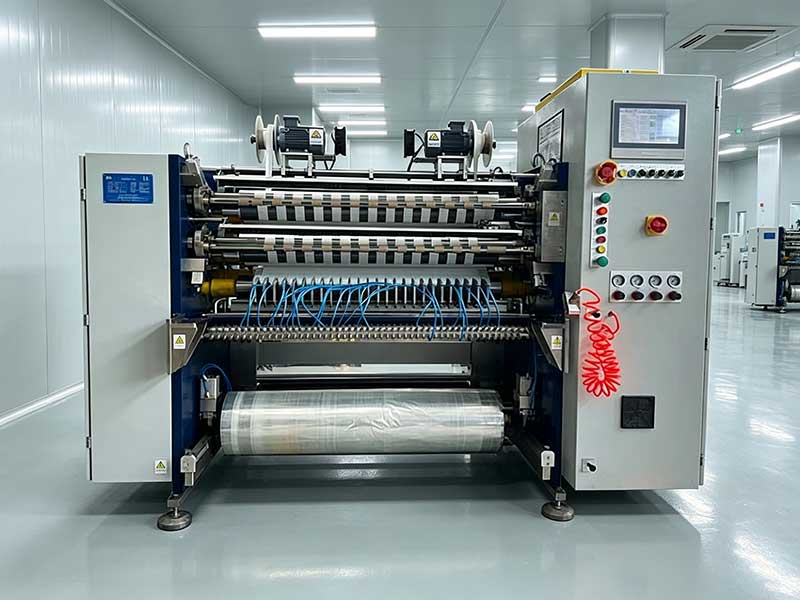
三、廠家咨詢要點:問對問題,避開“售后黑洞”
考察供應商時,下面這份清單可以幫你逐項驗證,避免被“理論參數”帶偏。
第一層:資質與真實能力驗證
問資質: 是否具備ISO 9001質量體系認證?有出口需求的話,CE認證是否齊全?醫用膠帶分切設備涉及最終產品安全性,這是基礎門檻。
問工廠: 是自有工廠還是貿易商貼牌?貿易商貼牌的故障率顯著高于有自有產線和裝配能力的廠家。有機會的話實地考察裝配線和檢測設備。
問測試標準: 整機出廠前做多長時間的負載測試?行業通行標準是24小時試機,但有些廠家已經做到72小時以上連續空載及負載測試,這對降低早期故障率有實際意義。問清楚是否能把連續負載測試的要求寫進合同。
第二層:核心備件與耗材保障
問刀片: 刀片材質是什么(高速鋼、鎢鋼還是硬質合金)?壽命大概多少?從哪里采購?交期多長?價格是否透明?刀片是分切機第一大易耗件,如果必須從原廠訂購且交期漫長,后續停機成本會很高。
問核心部件: 氣脹軸、張力控制器、PLC模塊這些核心部件的備件供應政策是怎樣的?保修期外的備件價格是否有公開清單?那些對這些問題支支吾吾的供應商,往往在設備出問題時也會讓人失望。
問升級能力: 醫用膠帶的產品規格可能隨訂單變化調整——今天切12mm,明天可能要切8mm;今天用無紡布,明天可能換PE膜。供應商是否具備協助進行工藝調整和設備升級的能力?這決定了這臺設備能“陪跑”多久。
第三層:售后服務與合同化條款
問響應與到場: 遠程指導能解決操作層面的小問題,但機械故障、電氣故障往往需要工程師到現場。供應商的服務網點分布、工程師數量、是否承諾具體到場時限——“接到報修后X小時響應、Y小時內到達現場” 比籠統的“快速響應”更有參考價值。把這些寫進合同,而不是停留在口頭。
問培訓: 培訓是否真的“到位”?張力參數怎么根據材料調整、刀具何時需要更換、收卷松緊如何微調,這些經驗直接影響成品率和設備壽命。供應商是否提供系統的操作培訓、是否愿意在設備進廠初期駐場支持,值得在簽約前問清楚。
問合同條款: 質保期限(整機與核心部件是否區分)、報修后的響應時限和到場時間、保修期外的備件供應政策——把這些關鍵服務承諾合同化、可量化,是規避未來扯皮的有效手段。
最后的建議
醫用膠帶分切機的選型,本質上是在精度、張力控制、自動化程度和長期服務保障之間找平衡。一臺設備買回來只是花錢的開始,刀片會磨損、氣脹軸會老化、PLC可能出故障,停機一天損失的產能可能遠遠超過當初采購時省下的差價。
帶料試切是底線。 帶上你最難切的材料(最薄、最軟、粘性最大的那種),到供應商現場用卡尺實測成品偏差,用手按壓成品卷感受松緊是否均勻。參數可以包裝,試切結果不會說謊。