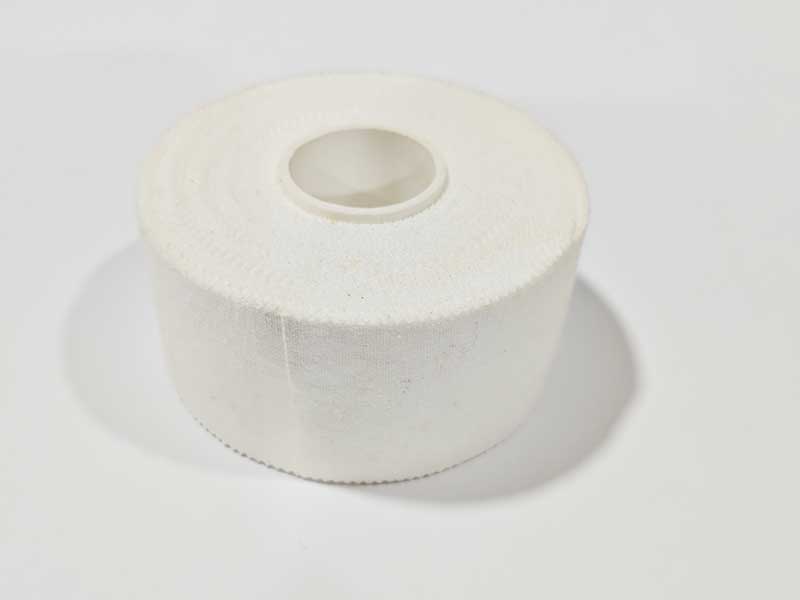
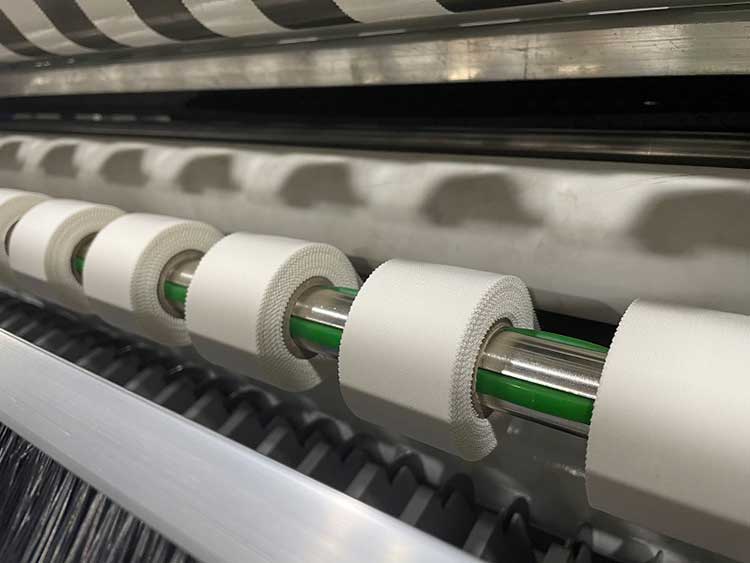
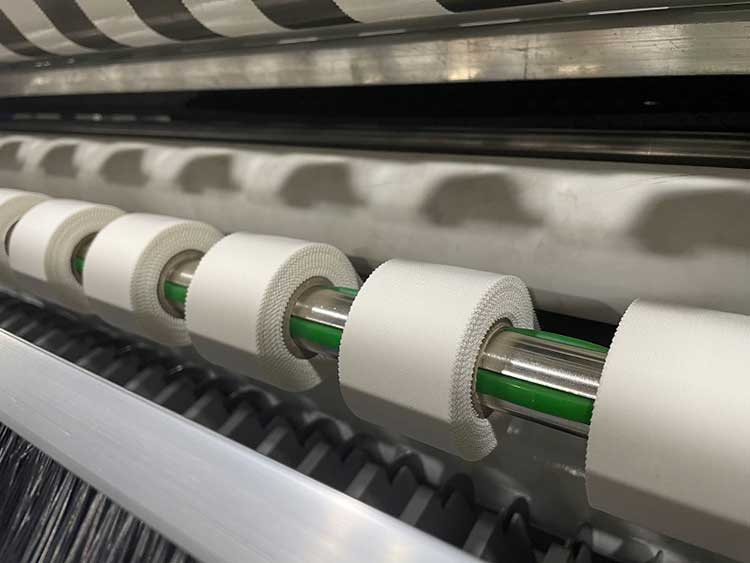
 醫用膠帶分切機
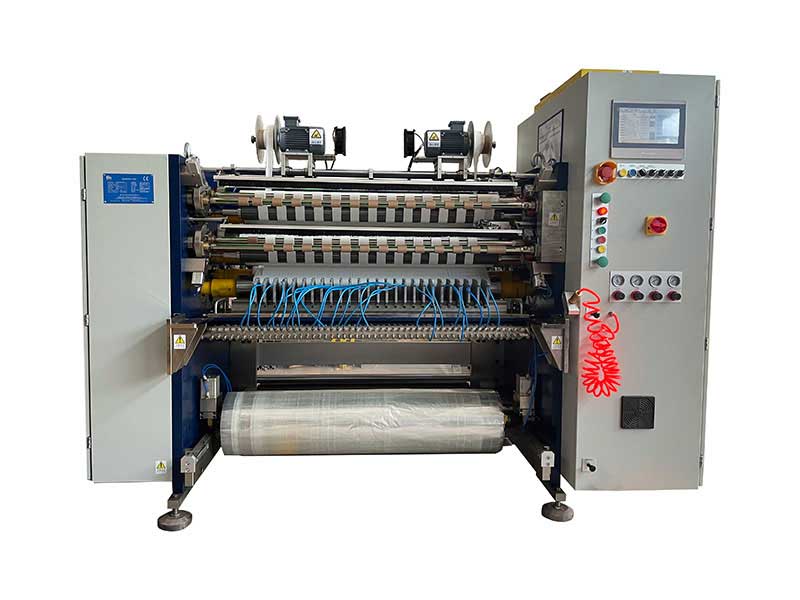 運動膠帶分切機



服務熱線
180-5003-0233
在醫用膠帶分切機的選型中,張力控制常被視作“隱性門檻”——它不出現在設備的外觀參數表上,卻直接決定分切成品能否滿足醫療級應用對端面平整度、膠層完整性和無菌屏障的要求。而在整個張力控制鏈路中,放卷環節的矛盾最為集中:母卷直徑從數百毫米持續衰減至芯部,轉動慣量隨之急劇變化,若控制策略失當,膠帶不是被拉窄變形,就是松垮跑偏。選型時若僅關注“有無張力控制”,而忽略控制方式與醫用膠帶特性的匹配,設備到廠之日往往就是調試噩夢的開始。
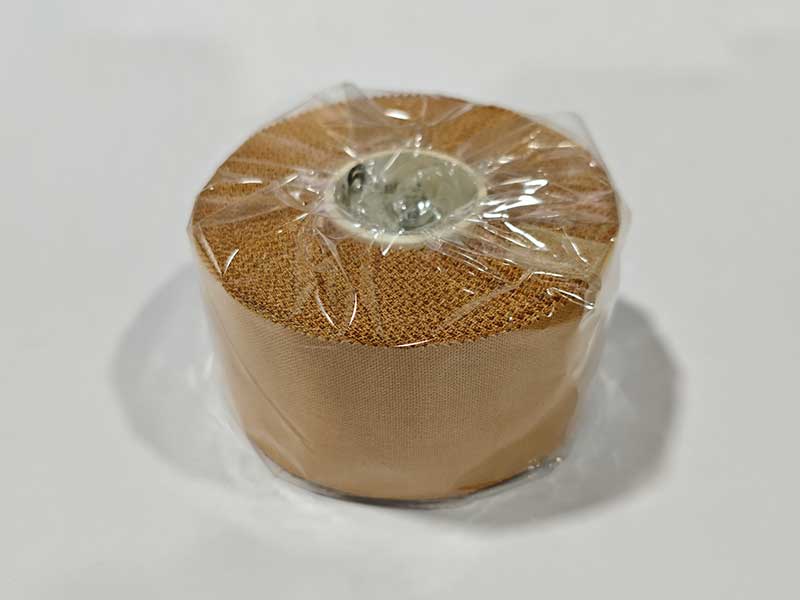
醫用膠帶對放卷張力為何格外敏感
醫用膠帶與普通包裝膠帶的本質區別在于其“低定量、低剛度、高潔凈”的材料特征。以常見的聚氨酯薄膜基材為例,厚度可低至30μm,配合30μm左右的丙烯酸類膠粘劑層。這種薄型彈性體在分切過程中幾乎沒有塑性延伸的余量,張力稍有超限即產生不可逆的拉伸變形,反映到成品上就是膠帶卷邊緣波浪狀起伏或膠層蠕變溢出。
問題的復雜性還來自醫用膠帶的結構多樣性。許多產品帶有分割式剝離襯里——以有機硅處理紙作為離型層,按特定寬度分割并翻折,形成便于臨床撕取的“翻折部”。分切這類材料時,放卷張力波動會直接傳遞到襯里與膠層的界面,輕則導致襯里錯位,重則使翻折部在刀口處掀起,造成分切中斷。更棘手的是,醫用膠帶的分切寬度往往較窄,常見規格在10mm至50mm之間,窄幅分切意味著任何微小的橫向張力不均都會被放大為跑偏或“串卷”。
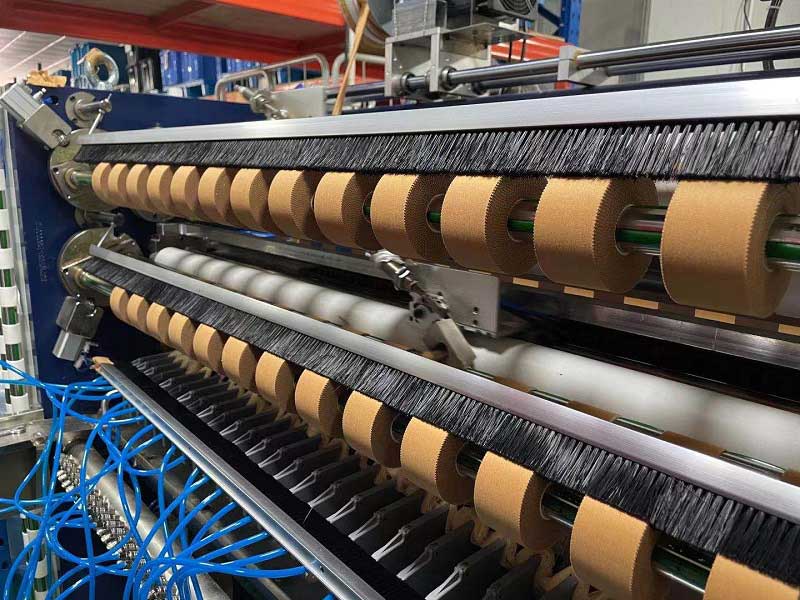
放卷張力控制的三個選型判斷維度
控制方式:從“能用”到“夠用”的階梯
放卷張力控制按自動化程度可分為手動、半自動和全自動三類。手動方式依賴操作者根據卷徑變化調節制動扭矩,適用于低速、低精度的場景,但對醫用膠帶而言基本不可接受——人工調節的滯后性與膠帶對張力突變的敏感性之間存在根本矛盾。半自動方式通過編碼器或接近開關計算卷徑,以開環方式調節制動器勵磁電流,在中低速下可維持張力在合理范圍。真正值得醫用膠帶分切機選型重點考察的是全自動閉環控制:張力傳感器實時檢測實際張力,PID運算后動態調整執行機構,能夠自動補償轉速波動和料卷抖動帶來的干擾。
判斷“夠用”的標準因產品而異。若分切的是較厚的布基醫用膠帶或低速窄幅產品,半自動卷徑跟蹤式控制輔以精密的磁粉制動器,可能已能滿足端面平整度要求。但若涉及薄膜基材、極窄規格或高速分切,閉環伺服控制幾乎是必選項——其張力波動可控制在±1%以內,而開環方案的波動幅度可能高出數倍。
卷徑變化的補償策略:錐度控制的必要性
放卷過程中最核心的物理矛盾是:在制動力矩不變的前提下,卷徑減小會導致張力自動增大。這意味著即便初始張力設定得當,隨著母卷消耗,膠帶承受的拉力也會悄然攀升。對于醫用膠帶而言,這種“漸進式過張力”尤為危險——它不會立即造成斷裂,而是在數百米的分切過程中緩慢拉伸基材,最終成品卷的內外層性能出現差異。
選型時應重點考察設備是否具備放卷錐度控制功能,即制動力矩隨卷徑減小而按設定曲線遞減,維持張力恒定。高端分切機的控制系統會同時采集放卷卷徑信號和張力反饋信號,經過“線速度同步控制+前饋補償”的算法處理后輸出控制指令,從原理上克服卷徑變化對張力的干擾。對于醫用膠帶,錐度曲線的可調性比“有無錐度”更重要——不同基材(聚氨酯、無紡布、PE)的彈性模量差異顯著,固定錐度難以普適。
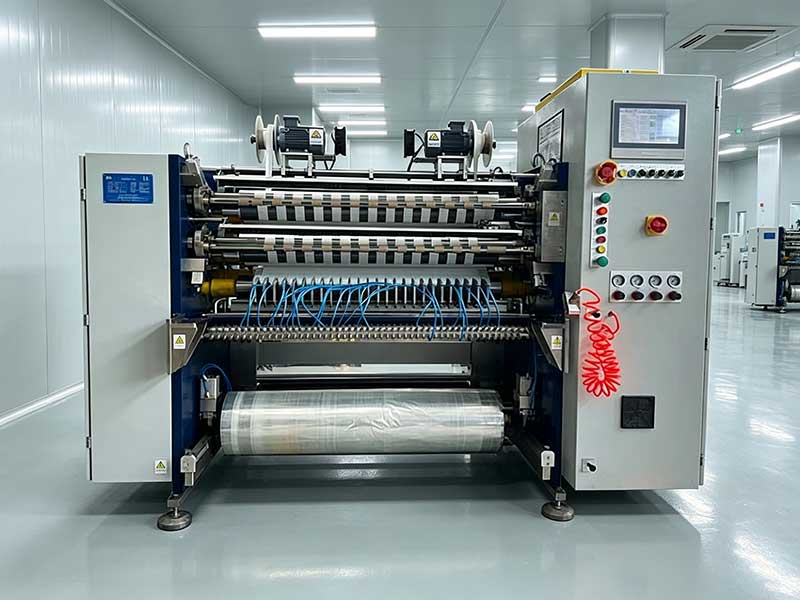
執行機構的響應特性:磁粉與伺服的取舍
放卷張力的執行機構主要有磁粉制動器和伺服電機兩種主流方案。磁粉制動器通過調節勵磁電流控制磁粉剪切力,結構簡單、成本較低、低速性能好,但存在發熱和響應滯后的固有局限。伺服電機采用“速度+力矩”雙閉環控制,動態響應快,能夠主動跟隨張力指令的快速變化,但成本顯著更高。
醫用膠帶選型的判斷邏輯是:若分切速度超過150m/min,或膠帶基材為薄型薄膜(厚度低于50μm),磁粉制動器的響應速度可能跟不上張力波動的頻率,導致系統在“過沖—回調”之間反復振蕩,在成品卷面留下周期性的松緊條紋。這種情況下,伺服驅動放卷是更穩妥的選擇。反之,對于中低速、較厚基材的醫用膠帶,高品質磁粉制動器配合全閉環張力控制器,在成本與性能之間可取得更好的平衡。
被忽視的協同環節:糾偏與放卷的耦合
放卷張力的穩定性并非孤立問題。醫用膠帶在從放卷輥向分切刀行進的過程中,任何橫向偏移都會改變膠帶與導輥的包角,進而影響張力分布。若糾偏系統響應遲緩,放卷張力控制再精確也會被橫向擺動所抵消。專利文獻中披露的方案是在放卷與張力控制機構之間設置自動糾偏機構,采用光電檢測開關拾取膠帶邊緣位置偏差,通過步進電機驅動絲杠滑臺修正橫向偏差。選型時需確認糾偏響應速度與分切速度的匹配關系——高速分切下,糾偏的“追趕”若不夠及時,邊緣位置的周期性波動會以張力擾動的形式回傳至放卷段。
此外,放卷張力設定值的確定不應依賴試錯。對于醫用膠帶,一個實用的選型驗證方法是:要求供應商以實際需要分切的最薄、最窄產品進行現場試切,在設備達到穩定經濟速度后,觀察放卷段膠帶是否存在可見的“頸縮”(寬度收縮)或張力輥的周期性跳動。前者說明平均張力偏高,后者暗示張力控制環路存在振蕩。這兩種現象在醫用膠帶分切中都是不可接受的。
結語
醫用膠帶分切機的放卷張力控制選型,本質是在“材料容忍度”與“控制精度”之間尋找匹配點。材料越薄、越窄、彈性越顯著,對閉環精度和響應速度的要求就越苛刻。選型決策不應停留在“設備帶不帶張力控制”的功能核對,而應深入到控制方式是開環還是閉環、錐度補償是否可編程、執行機構能否跟上分切速度的節奏。這些隱藏在參數表背后的工程細節,才是決定分切成品能否通過醫療級檢驗的關鍵。