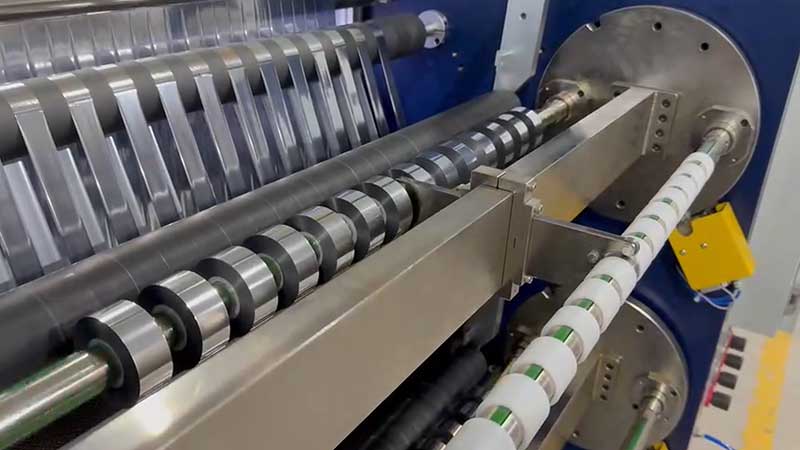
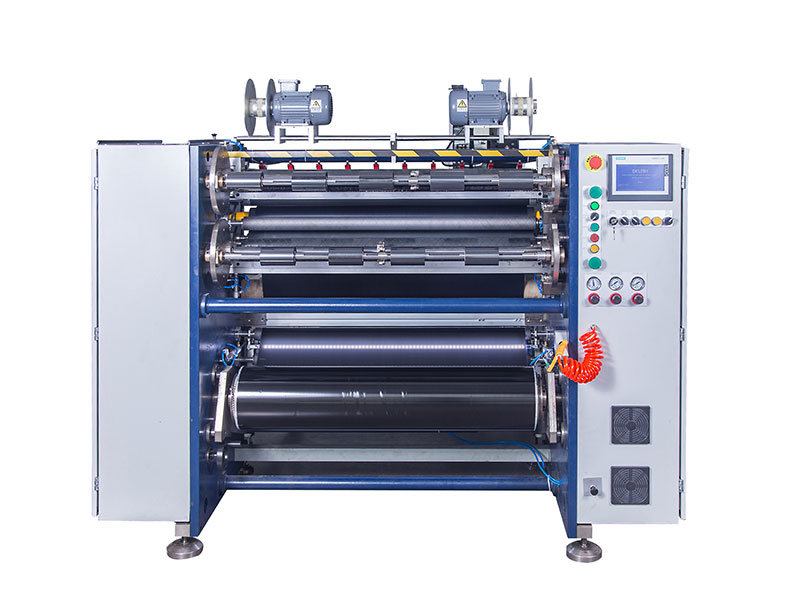
 熱轉印碳帶分切機
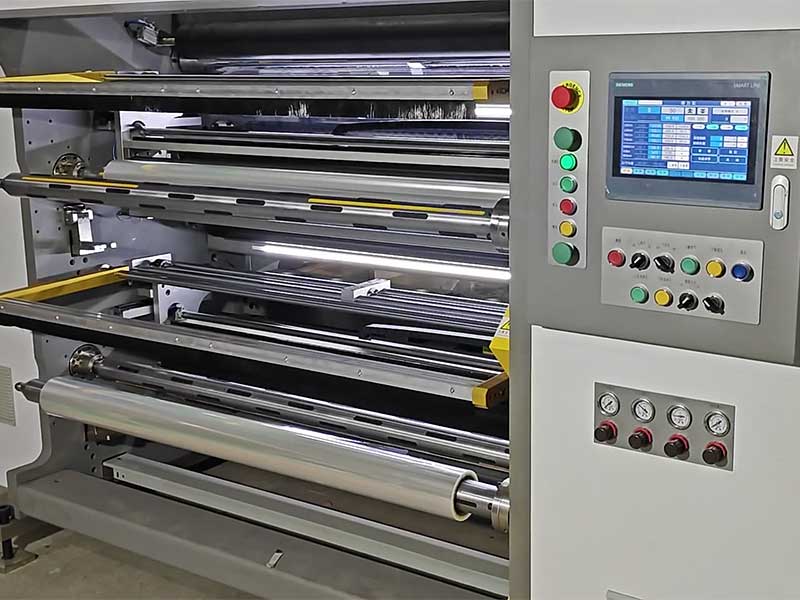 太陽膜分切機
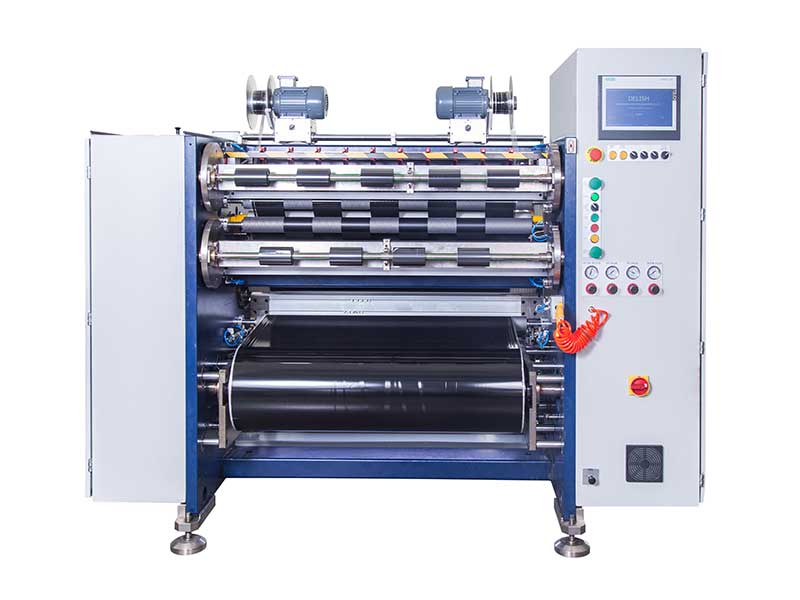 條碼碳帶分切機
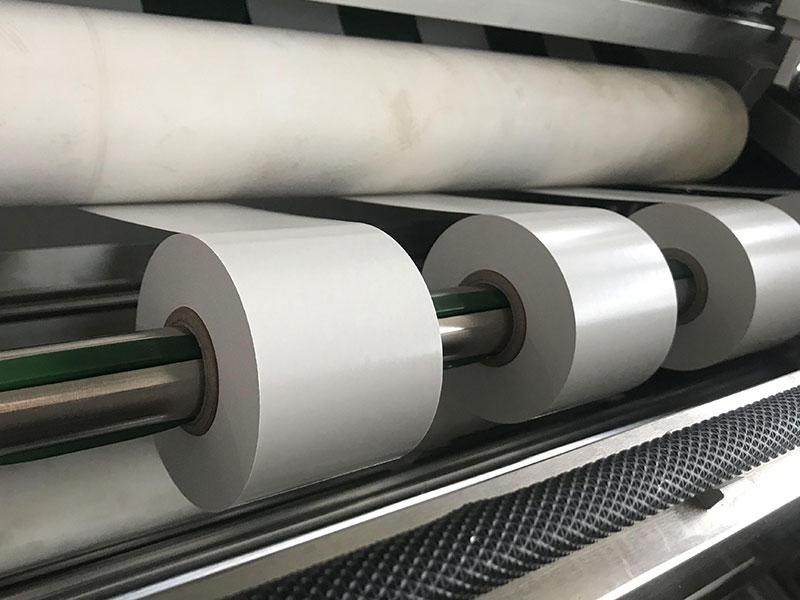 單面膠分切機
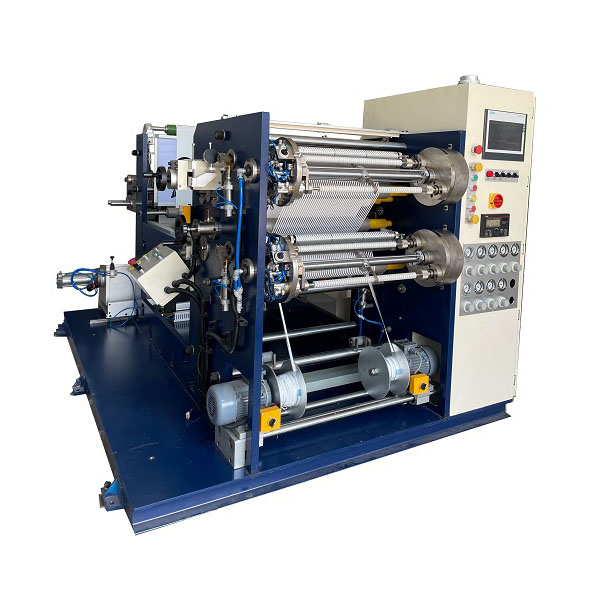 修正帶分切機
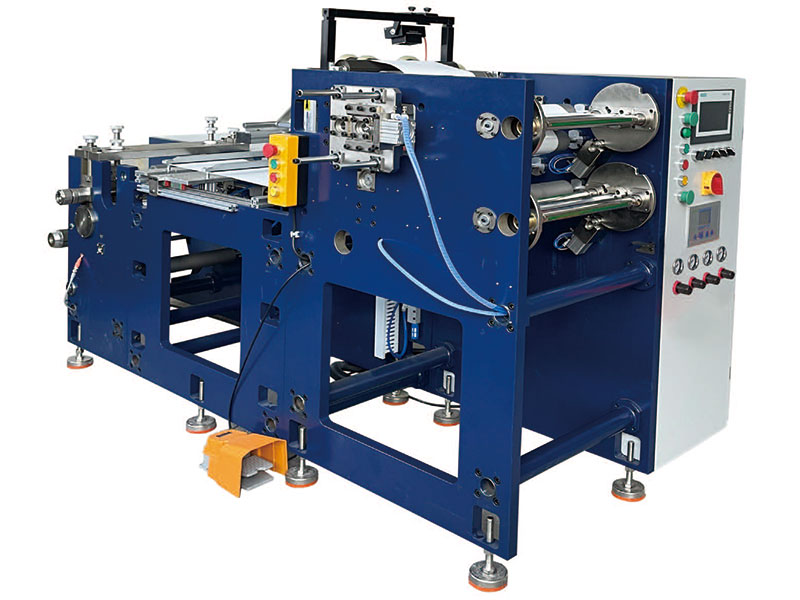 不干膠標簽分切機



服務熱線
180-5003-0233
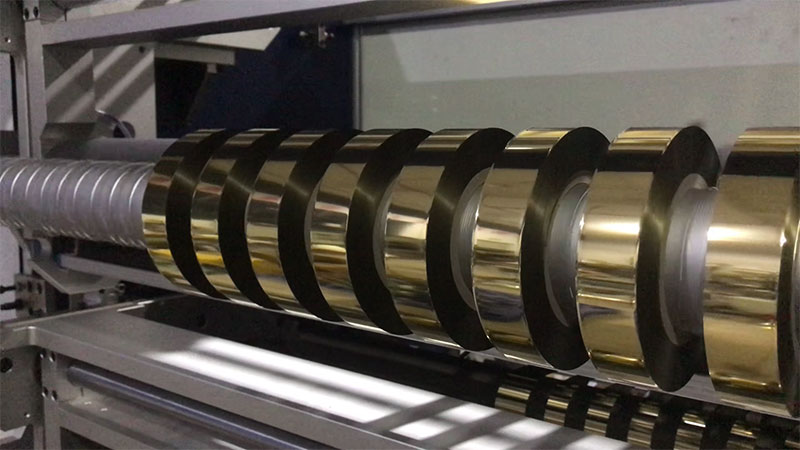
分切是薄膜生產流程中的關鍵工序,上承制膜擠出或復合環節,下啟印刷、制袋等深加工工序。分切質量的好壞,直接決定了最終產品的等級率和客戶滿意度。然而,由于薄膜本身具有高分子材料的粘彈性,加上分切過程中張力、速度、靜電等多種因素的耦合作用,分切環節的質量問題一直是行業內的痛點。本文將針對薄膜分切時常見的幾種質量問題進行分析,并提出相應的解決措施。
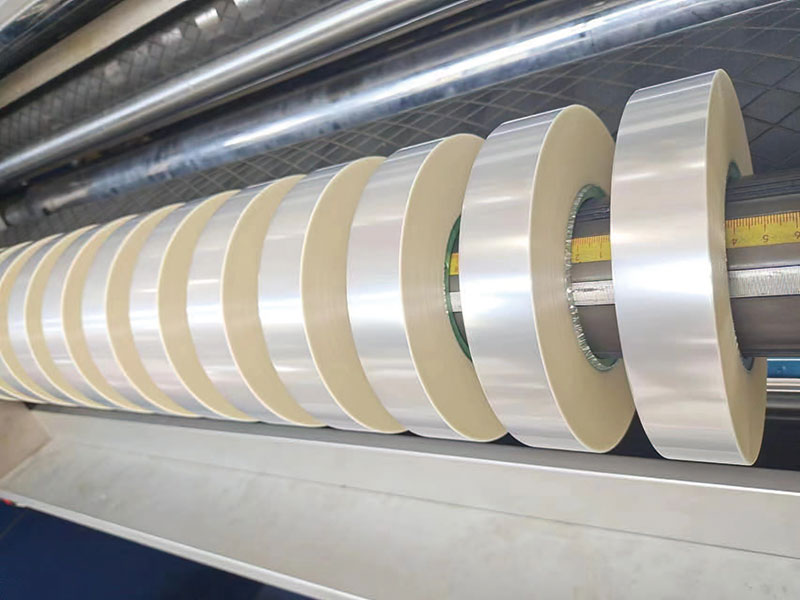
一、 皺紋與縱向條紋
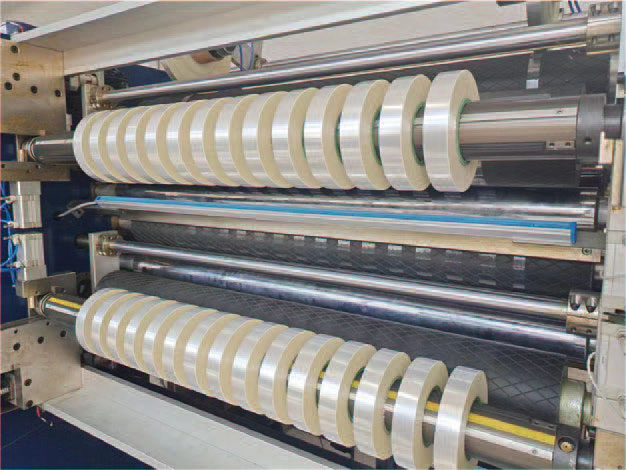
皺紋是分切環節最常見的外觀缺陷,表現為膜卷表面或邊緣出現細小的折痕或環向肋線狀的條紋。這類問題不僅影響美觀,還可能導致下游印刷時出現套印不準或油墨附著力不良。
成因分析:皺紋的產生往往是“張力”與“空氣”共同作用的結果。在分切收卷過程中,若張力控制不當,膜層之間受力不均,極易形成皺折。同時,高速運轉時膜層間會夾入大量空氣,若后續壓輥無法有效排出這些空氣,就會形成縱向條紋。此外,薄膜自身的厚薄公差也是關鍵誘因——厚度偏厚的部位在累積疊加后會形成“暴筋”,進而引發周邊區域的皺紋。
解決方案:
1. 張力優化:實施梯度張力控制,即隨著膜卷直徑的增大,逐步減小收卷張力,避免“內松外緊”導致皺折。
2. 壓輥調節:合理調整壓輥的壓力和位置。當壓輥直徑大于膜卷直徑時,包角過大易卷入空氣,可通過選用直徑較小的壓輥或增大紙芯直徑來改善。
3. 展平措施:對于輕薄薄膜出現的卷邊或皺折,可適當增加展平輥的弧度,或在薄膜邊緣加入少量衛生級滑爽噴粉,以減少摩擦和粘連。
二、 翹邊與端面整齊度差
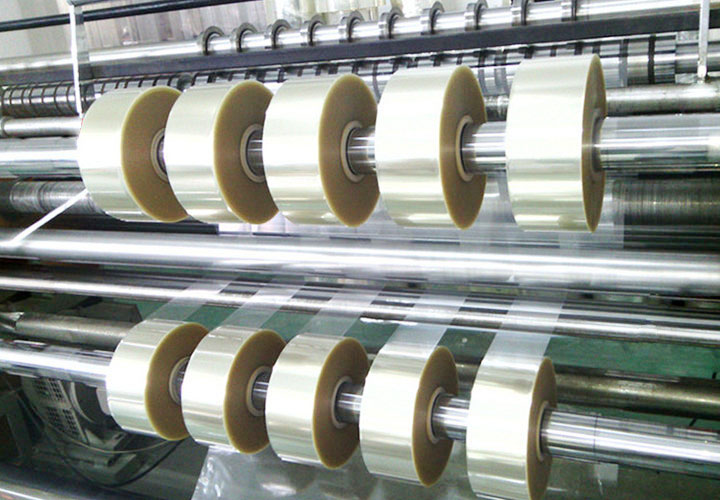
翹邊表現為膜卷邊緣向外翻翹,端面不齊則指膜卷端面參差不齊,甚至部分薄膜錯出(錯層),這兩類問題直接影響了產品的包裝外觀和后續上機適用性。
成因分析:翹邊的首要原因是切刀太鈍。鈍刀在分切時會對切口處產生拉伸而非利落的切斷,導致邊緣應力釋放不均而翹起。端面不齊則多與光電跟蹤失準、靜電干擾及收卷張力過小有關。當靜電積累嚴重時,薄膜間會發生粘連或漂移,導致追蹤系統無法準確鎖邊。
解決方案:
1. 刀具維護:定期檢查并更換分切刀片,確保刀刃鋒利。安裝刀具時需保證角度正確,避免因安裝偏差導致切邊不良。目前也有采用可旋轉圓形切刀的技術方案,通過薄膜帶動刀片旋轉,利用圓周刀刃持續切割,能有效減少鈍刀引起的翹邊。
2. 精準追蹤與除靜電:調整光電眼的工作狀態,增大跟蹤線的色差對比度。同時,必須在設備上接入導靜電設備(如靜電消除棒),并將觸角接觸膜卷背面,及時消除靜電積累。
3. 張力調整:適當增加收卷張力,防止膜卷過松導致跑邊;但需注意避免張力過大造成薄膜拉伸變形。
三、 暴筋與底皺
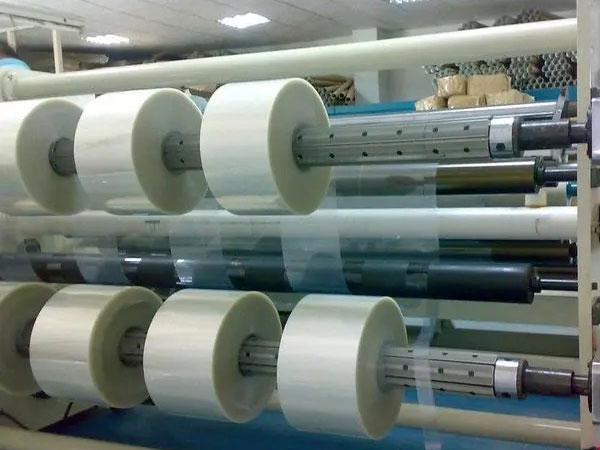
暴筋是指膜卷表面因局部厚度累積而形成的環向凸起,底皺則僅發生于收卷起始段,表現為深層且密集的皺紋。
成因分析:暴筋的根本原因在于前道工序(擠出或流延)的薄膜厚度公差超標。分切工序無法改變薄膜的物理形態,只能通過張力調整來減緩其影響,若大軸膜卷本身厚薄不均,分切后必然出現暴筋。底皺則與卷芯質量及初始張力密切相關,若紙芯的直線度、同心度不達標,或初始收卷張力設置過大,都會在收卷根部產生嚴重褶皺。
解決方案:
1. 源頭控制:嚴格把控大軸膜卷的質量,要求前道工序提高薄膜厚薄均勻度。分切只是“錦上添花”,無法“雪中送炭”。
2. 卷芯管理:選用高精度紙芯。對于10μm以下的超薄膜,紙芯表面粗糙度應小于0.2μm,直線度需達到0.04%以內,并注意紙芯的儲存防潮。
3. 工藝微調:在收卷開始階段適當降低張力,并采用緩慢遞增的錐度張力控制模式,避免起始段收卷過緊形成底皺。
四、 靜電與異物污染
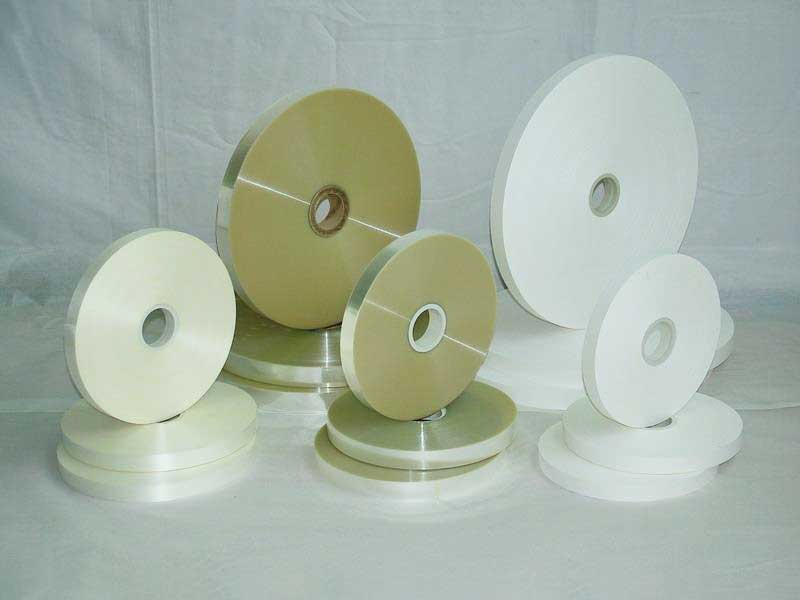
薄膜在分切過程中因高速摩擦、剝離會產生大量靜電,這不僅導致膜面吸附灰塵、毛發,甚至小飛蟲,還會引發操作安全隱患。
成因分析:靜電的產生源于薄膜與導輥、膜層之間的快速摩擦與分離。靜電的存在使薄膜成為“吸塵器”,嚴重污染產品潔凈度,尤其對于食品、藥品包裝薄膜,這一問題的危害尤為突出。
解決方案:
1. 環境與設備:保持生產車間的凈化等級,減少環境中的粉塵源。定期清潔分切設備的所有導輥、過輥表面,防止輥面異物劃傷或轉移至膜面。
2. 主動除靜電:在分切機的關鍵部位(如收卷前、放卷處)科學安裝靜電消除器,根據設備結構和薄膜類型選擇合適的消除方式(如交流電暈式、脈沖直流式等)。
五、 拉伸變形與長度不足
聚酯薄膜等材料具有彈性,若分切張力過大,會導致薄膜發生不可逆的拉伸變形,影響下游客戶的圖案套準。而長度不足則屬于規格缺陷,會導致整卷產品報廢。
成因分析:拉伸變形是由于收卷張力超過了薄膜的彈性極限,使薄膜發生延展。長度不足則往往源于操作經驗不足,例如在破膜或剔除缺陷后,未及時按照大軸膜卷直徑與長度的對應關系進行復核計算,導致最終成品長度短于訂單要求。
解決方案:
1. 科學設定張力:根據薄膜材質特性(如PET強度高不易拉伸,PE、PP則較易拉伸)設定合理的收卷張力上限。
2. 長度預判:操作人員上機后應測量當前膜卷直徑,對照標準換算表預估卷長。若發現實測直徑與標注長度差異較大,應在配切時預留足量長度,避免成品“短米”。
綜上所述,薄膜分切質量是“人、機、料、法、環”的綜合體現。解決分切質量問題,既要關注分切工序本身的張力、速度、刀具狀態,也要追溯上游膜卷的厚薄公差,更要重視靜電消除和環境凈化。只有建立系統的質量控制思維,才能有效提升分切優等品率。