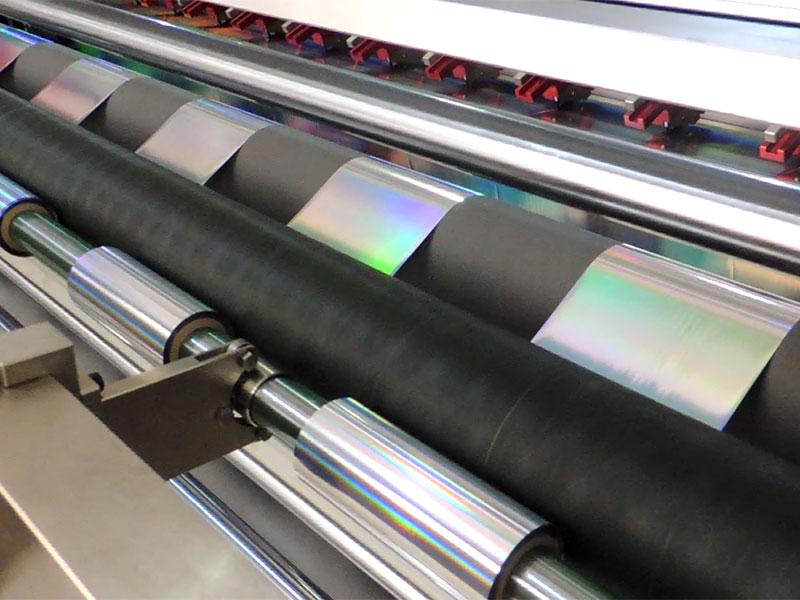
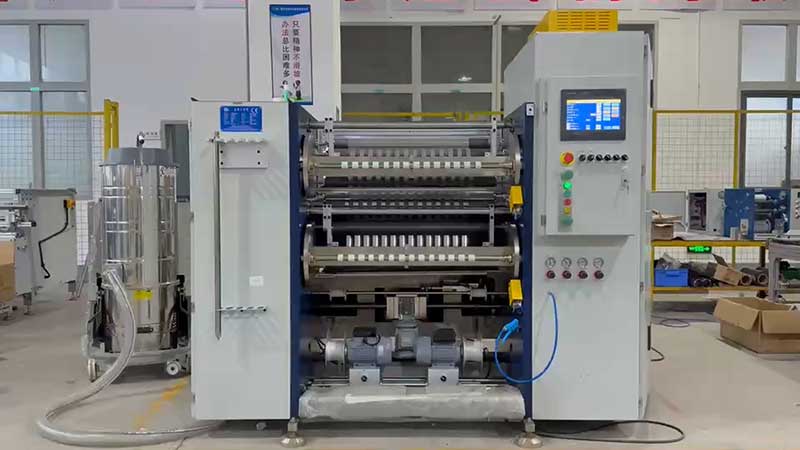
 電化鋁分切機
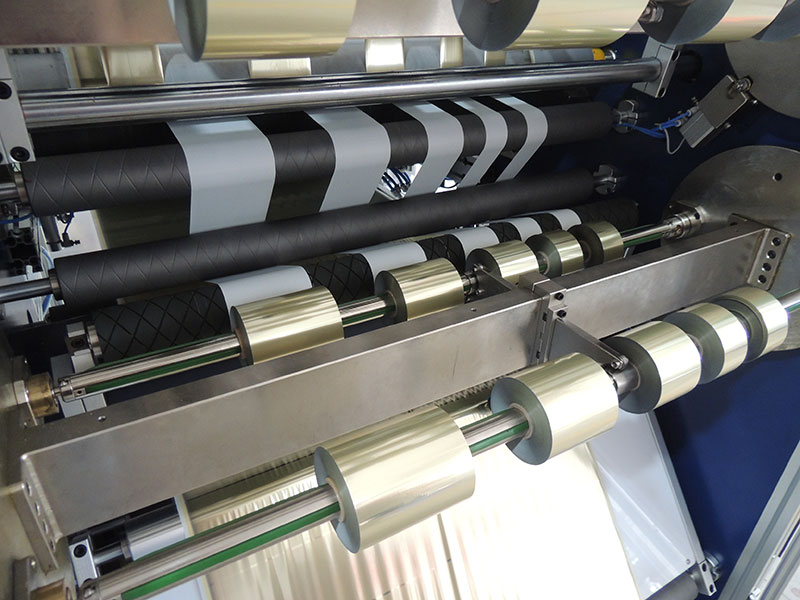 燙金紙分切機
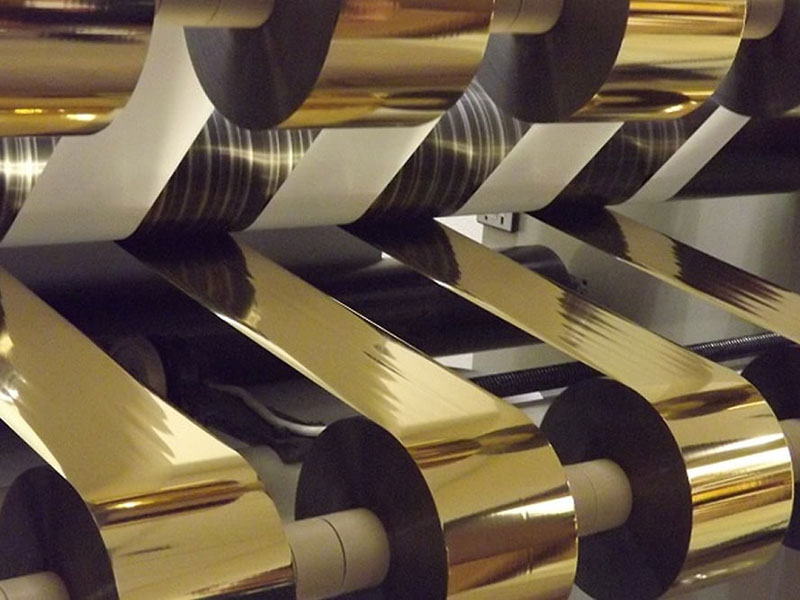 燙金箔分切機
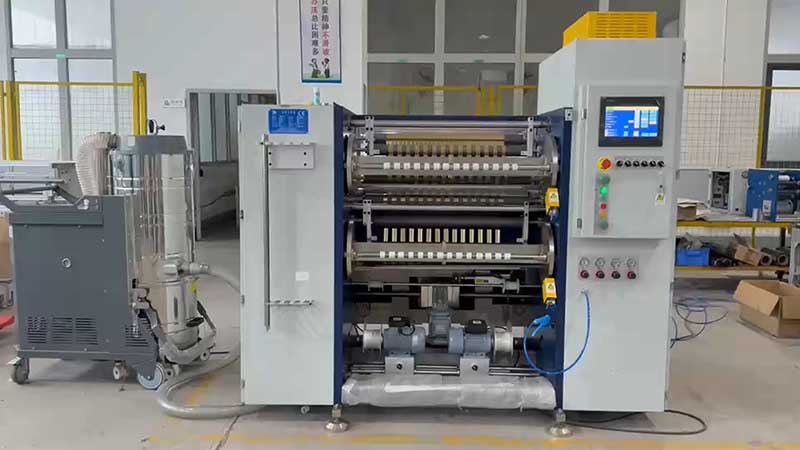 鐳射燙印箔分切機
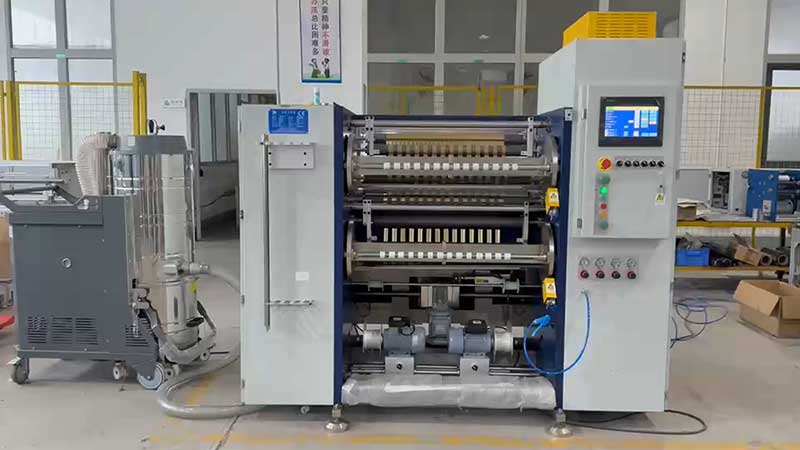 熱燙金膜分切機
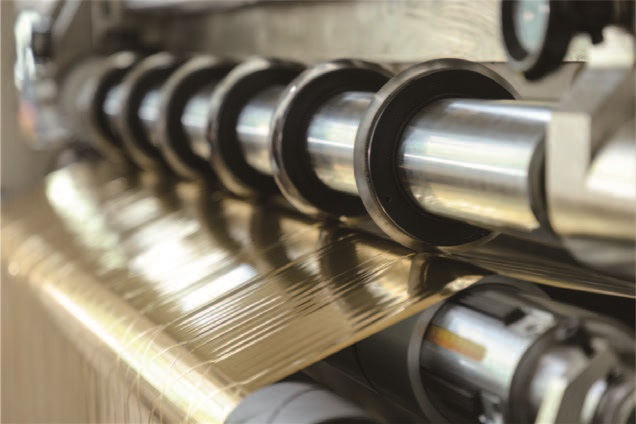 燙金膜分切機



服務熱線
180-5003-0233
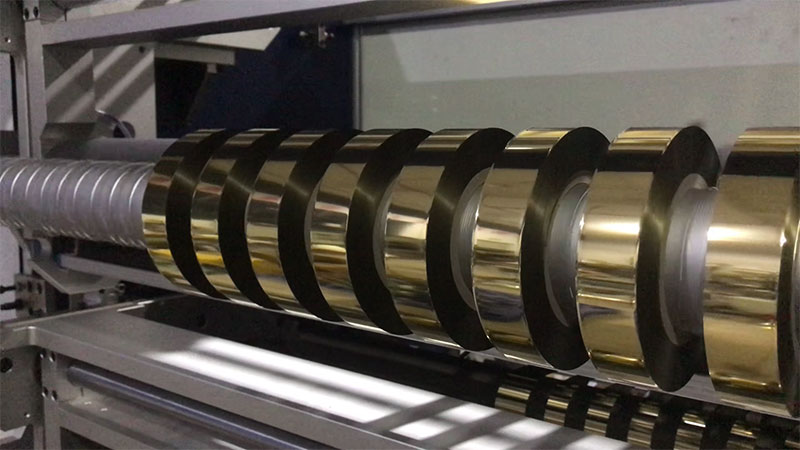
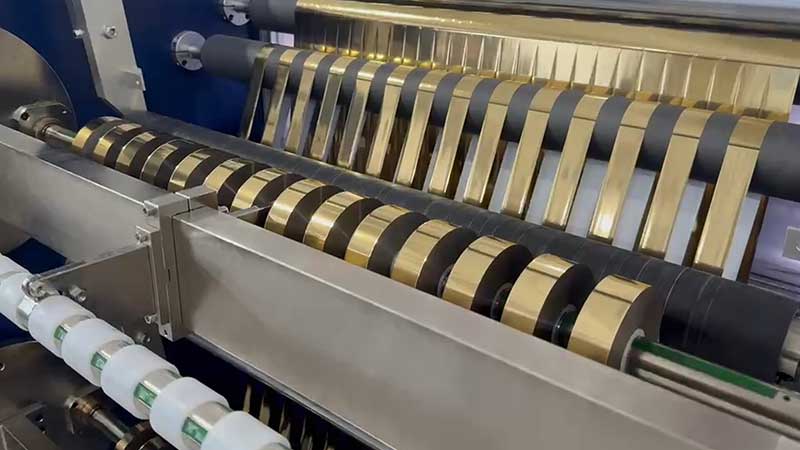
燙金膜分切是燙金工序的“咽喉”。分切質量不過關,下游燙金機輕則頻繁停機、斷箔跑偏,重則燙印圖案殘缺,昂貴的電化鋁材料在高速運轉中被大量浪費。選型時最常被問到的問題是:這臺機器能切多寬?速度能跑多快?但真正決定分切機是否“合拍”的,不是單個參數的絕對值,而是寬度與速度之間的匹配邏輯。
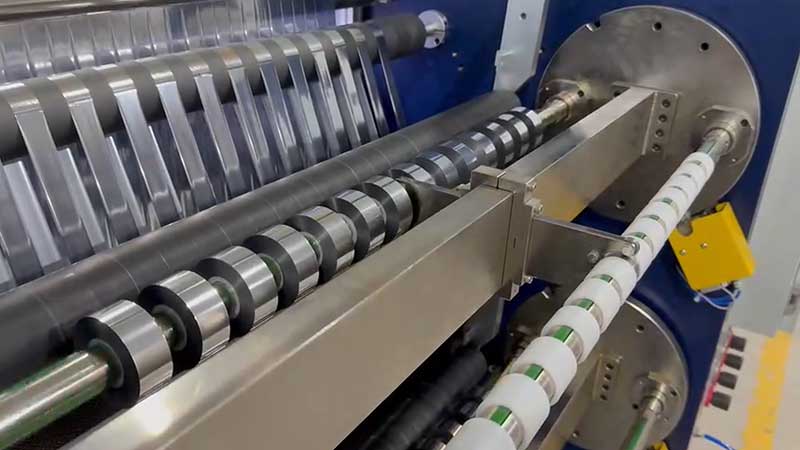
寬度定結構:寬幅拼剛性,窄幅拼精度
燙金膜的寬度跨度極大,從用于精細線條的幾毫米窄條,到大幅面卡紙用的 1600mm 寬幅,對設備的要求截然不同。
寬幅分切(通常指 800mm 以上)的核心矛盾在于刀軸的擾度變形。 分切寬度越大,刀軸在重壓下中間部位越容易產生微小彎曲,導致“中間切不透、邊緣切偏位”的尷尬局面。因此寬幅機型必須優先考察機身剛性與刀軸強度,加厚合金鋼墻板和大直徑刀軸是基礎配置。以 1600mm 級別的設備為例,整機重量往往需要達到數噸級別,才能在高速運行中保持穩定。
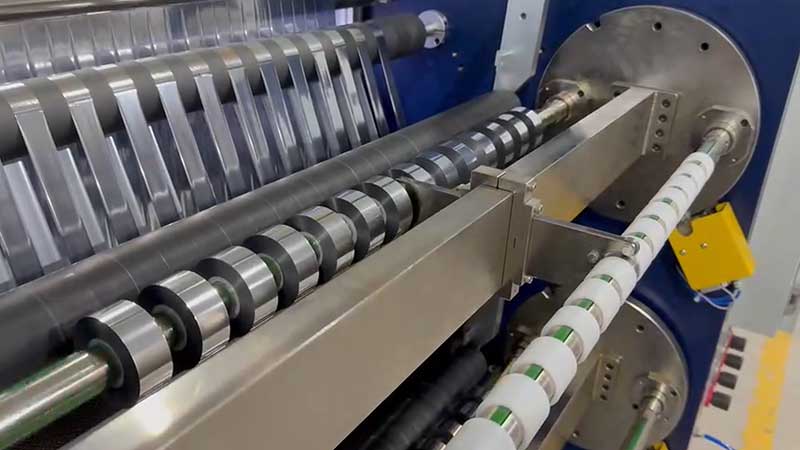
窄幅分切(50mm 以下)的邏輯則完全不同。 窄條多用于精細圖案的跳步燙金,端面平整度和收卷緊實度極為敏感。手動鎖刀在這種場景下極易因鎖緊力不均導致尺寸偏差,液壓鎖刀或高精度滑差軸是更可靠的選擇。如果訂單規格頻繁切換,自動排刀系統的價值就凸顯出來——輸入寬度數值后刀座自動定位,換單時間能從小時級壓縮到分鐘級。
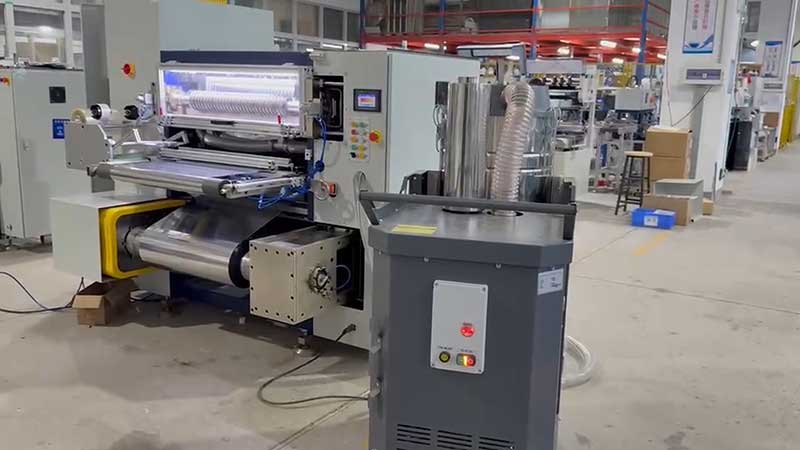
速度定驅動:伺服化是匹配的前提
速度不只是產能指標,它直接倒逼驅動系統的配置等級。目前燙金膜分切機的速度跨度從 20m/min 到 500m/min 以上,不同速度區間對應著完全不同的張力控制方案。
低速經濟型設備(100m/min 以下) 多采用磁粉制動器或開環張力控制,結構簡單、成本可控,適合小批量、窄幅、低速燙金機的配套需求。但一旦速度超過 200m/min,開環控制的響應速度就跟不上卷徑變化的節奏了。放卷半徑越來越小,收卷半徑越來越大,如果張力不能實時補償,結果就是薄箔被拉伸變形,或者收卷松弛起皺。
高速分切(200m/min 以上)必須依賴全自動閉環伺服張力控制系統。 其核心原理是通過放卷線速度和收卷線速度的精確差值來建立張力,配合浮輥傳感器實時反饋,在加減速和換卷階段都能維持張力恒定。高端機型采用的“錐度張力控制”技術,能讓收卷張力隨卷徑增大而自動遞減,這是保證成品卷內外松緊一致、不變形的關鍵。
對于燙金膜中常見的 12μm 超薄 PET 基材,張力控制的精度要求更為苛刻。張力過大,基膜被永久拉長,燙金時套印不準;張力過小,收卷層間夾入空氣,鋁層轉移或粘連。這也是為什么分切速度越高的設備,對伺服驅動和張力算法的依賴就越深。
寬度與速度的交叉約束
把寬度和速度分開看還不夠,兩者的交叉關系才是選型時最容易踩坑的地方。
寬幅 + 高速是最考驗設備綜合性能的組合。 寬幅意味著更大的轉動慣量和更難均勻的橫向張力分布,高速則放大了任何微小的機械振動或張力波動。一臺 1600mm 寬幅分切機如果只跑 50m/min,用開環控制尚可勉強應付;若要跑到 300m/min 以上,沒有伺服驅動和剛性機身支撐,分切質量幾乎無法保證。
窄幅 + 高速的組合則把挑戰轉移到了排刀和收卷上。 以 1 英寸芯收卷為例,部分機型在窄幅工況下速度會被限制在 200m/min,而 3 英寸和 6 英寸軸芯才能釋放 300-500m/min 的產能。這意味著如果你計劃用 1 英寸芯生產大量窄規格成品,標稱的“最高速度”可能在實際工況下打折扣。
寬幅 + 低速的組合看似矛盾,卻在特定場景下成立。 例如處理厚壁型或高密度特種箔時,刀口摩擦會產生高溫和鋁粉,此時降低速度反而有利于保證切口質量和除塵效果。盲目追求高速度,忽略速度與精度的平衡,往往導致實際生產速度遠低于標稱值。
選型實操:從需求倒推匹配方案
第一步:明確主力的寬度區間。 如果你的訂單集中在 50mm 以下的窄條,精度和排刀效率是核心,寬幅能力不是重點;如果經常處理 1000mm 以上的寬幅母卷,剛性和穩定性優先,不要被高速度標稱值分散注意力。
第二步:用真實工況驗證速度。 標稱 500m/min 的速度,在換卷、加減速、窄幅 1 英寸芯收卷等實際場景中能保持多少,才是關鍵。試機時應要求廠家提供連續分切 500 米以上的寬差數據,重點關注換卷和加減速階段的精度表現。
第三步:讓張力系統匹配速度等級。 計劃跑 200m/min 以上,閉環伺服張力是必選項,錐度張力控制更是保證成品卷不變形的關鍵。如果預算有限只能選擇中低速機型,就接受它適合小批量、多規格的現實,不要試圖用開環系統去挑戰高速工況。
第四步:關注寬度與速度的“降級工況”。 問清楚廠家:在最小分切寬度下,最高速度是多少?在最大分切寬度下,張力系統能否維持穩定?這些邊界條件往往比標稱參數更能反映設備的真實能力。
燙金膜分切機的選型,本質是在寬度、精度、速度構成的“不可能三角”中尋找最適合自身產品結構的最優解。寬幅拼的是機身剛性和張力均勻性,窄幅拼的是排刀精度和收卷緊實度,而速度則倒逼驅動系統和控制算法的等級。把這三個參數的交叉關系理清楚,比單純對比參數表上的數字更有意義。