 pet薄膜分切機
 電容膜分切機
 電容器薄膜分切機
 新能源超薄膜分切機
 離型膜分切機
 塑料薄膜分切機



服務熱線
180-5003-0233
一、張力控制為何是分切機的“命門”
在薄膜分切生產中,用戶拿到一卷外觀齊整的膜卷,用著順手——這背后幾乎全部依賴于一個看不見的參數:張力。張力是薄膜在分切過程中所受的拉伸力,其控制效果直接決定成品能否做到“無皺褶、無劃痕、端面整齊、卷取表面硬度適當”。
張力偏高,薄膜容易形變甚至斷裂;張力偏低,收卷松垮、無法實現統一處理;張力忽大忽小,薄膜線速度波動,成品出現“荷葉邊”或“跑規”。尤其對于厚度在2μm以下的超薄膜,張力控制稍有偏差,成品率便急劇下降。這正是當前國內高端薄膜分切設備長期依賴進口的技術瓶頸所在。
張力控制的本質矛盾在于:放卷過程中,膜卷直徑從大變小,張力趨向減小;收卷過程中,卷徑從小變大,張力趨向增大。 如果整機以恒定張力運行,內外層膜卷的松緊度將天差地別。因此,張力控制優化的核心目標,并不是將張力死死按在一個數值上,而是讓張力隨工況“有策略地變化”。
二、張力的“三區段”各自痛點
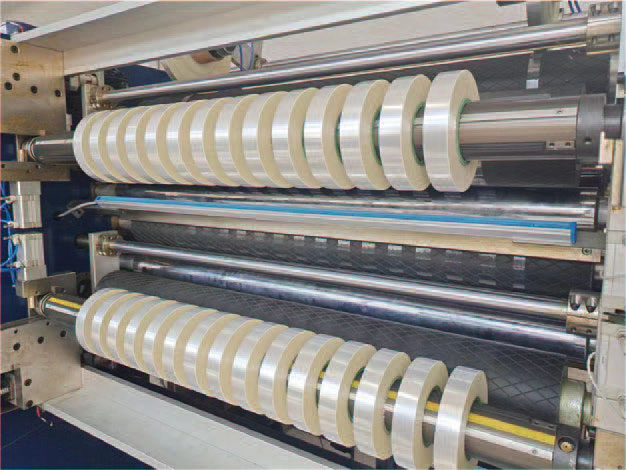
薄膜在分切機中經歷放卷→牽引→收卷三個區段,每個區段的張力來源和擾動因素各不相同。
放卷區的張力擾動主要來自母卷的“偏芯”。前道工序卷取的原膜母卷幾乎都存有不同程度的偏芯,母卷旋轉時偏芯量轉化為周期性的速度波動,使放卷張力隨之起伏。此外,母卷內部的殘留應力也會對放卷張力形成干擾。為抑制這一波動,常見方案是在放卷部采用浮動輥機構來吸收偏芯帶來的速度變化,而更優的方案是采用雙浮動輥串聯設計,可將張力變動量降至單輥的1/4。
牽引區的張力源于各輥之間的速度差。進膜輥與出膜輥的速度即使存在微小差異,也會因薄膜的彈性而產生張力。這一區段的張力控制更多依賴機械設計——采用各輥單獨馬達驅動、數字式速度控制,從源頭減少速度差。
收卷區是張力控制最為復雜的區段。隨著收卷軸上的膜卷直徑不斷增大,為維持相同張力所需的扭矩持續增加;同時,膜卷重量增加帶來的慣性變化、接觸輥的壓力變化,都會擾動張力。收卷張力的控制水平直接決定了成品膜卷的內部應力分布,而內部殘留應力過大,會在后道工序(如印刷)中表現為套印不準等隱性問題。
三、從經驗到算法:控制策略的三級進階
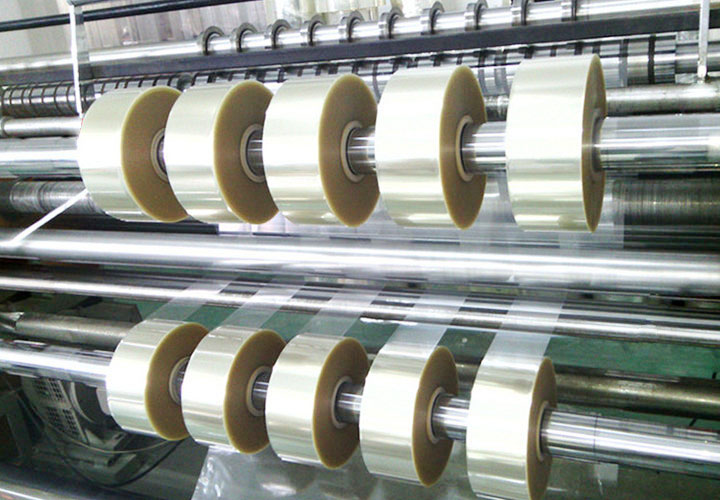
張力控制的優化,本質上是一場從“開環粗放”向“閉環精密”的演進。
第一級:磁粉制動器+開環控制
這是最基礎的控制方式。放卷軸通過磁粉制動器提供制動力矩來維持張力,收卷則依靠力矩電機或變頻電機給定固定扭矩。這種方式結構簡單、成本低,但無法應對工況變化——卷徑變化、速度變化時張力必然偏移,僅適用于對品質要求不高的粗分切場景。
第二級:PID閉環反饋控制
在放卷和收卷環節引入張力傳感器實時檢測薄膜張力,將實測值與設定值的偏差送入PID控制器,由控制器調節電機扭矩或制動器電流來修正張力。這一閉環結構使得張力控制從“開環給定”升級為“實時糾偏”,是當前工業應用的主流方案。
然而,常規PID控制器在薄膜分切機上的表現并不完美。原因在于:薄膜分切控制系統具有明顯的非線性和時變性——隨著卷徑變化、速度變化、材料特性差異,系統的動態特性持續改變,而PID的參數(比例、積分、微分系數)一旦設定便固定不變,無法自適應調整。
第三級:模糊PID+錐度張力控制
針對常規PID的“參數僵化”問題,研究者提出了兩種協同優化的方向。
其一,模糊PID控制。 設計模糊控制器在線識別系統狀態,根據張力偏差和偏差變化率自動調整PID的三個參數,讓控制器始終處于“最佳應對狀態”。仿真結果表明,模糊PID在應對卷徑突變、速度波動等工況時,張力超調和調節時間均優于常規PID。
其二,錐度張力控制。 這是針對收卷過程“卷徑越來越大”這一物理規律而設計的控制策略。所謂“錐度張力”,是指隨著收卷直徑增大,張力設定值按一定曲線逐漸減小,而非維持恒定。其原理是:外層薄膜向內層施加的壓力會隨著卷徑增大而累積,如果外層張力不減,內層薄膜將被壓皺或產生“暴筋”。專利CN112919216B中提出了一種分段錐度張力模型:當收卷軸直徑達到初始直徑的1.5倍時,切換至錐度張力模式,根據實時卷徑計算最佳張力值,再由離散PID控制器進行精細調節。這一方案將“宏觀策略(錐度曲線)”與“微觀糾偏(PID)”結合,兼顧了趨勢規劃與實時響應。
四、機械設計的協同配合
張力控制不僅是電氣算法的課題,機械結構同樣在其中扮演關鍵角色。
主動輥設計減少了薄膜在導輥間傳送時的阻力累積。傳統分切機的導輥多為從動輥,薄膜拖動其轉動時會產生額外阻力,使各段張力分布不均。將所有分切導輥改為主動輥并單獨驅動,可有效消除這一影響。
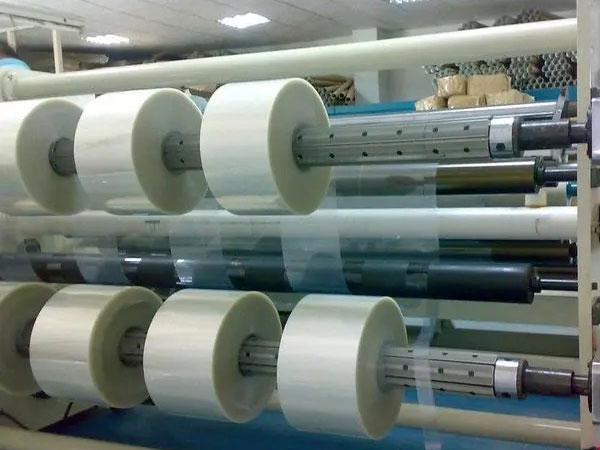
滑差軸的應用則解決了收卷時分條后各卷張力不均的問題。在分切寬幅薄膜為多條窄帶時,各卷芯的直徑差異和摩擦系數不同會導致張力分布不均。滑差軸允許各收卷單元獨立打滑,使每一條窄帶都能維持各自的最佳張力。
接觸輥(壓輥)的壓力控制同樣不可忽視。接觸輥壓在收卷膜卷表面,其壓力大小影響膜卷內部空氣的排出量和表面硬度。理想的接觸壓力應隨卷徑增大而分段減小,以保證膜卷從內到外硬度均勻。
五、優化路徑的落腳點
綜合來看,薄膜分切機張力控制的優化并非某一項技術的“單點突破”,而是一條算法策略+機械設計+工藝參數的系統性路徑:
1. 采用模糊PID或自適應PID替代常規PID,解決系統非線性和時變性帶來的參數適配問題;
2. 在收卷環節實施錐度張力控制,根據實時卷徑動態調整張力設定值,避免內外層應力失衡;
3. 合理配置機械結構,如主動輥傳動、滑差軸收卷、浮動輥吸振,從物理層面減少張力擾動源;
4. 建立工藝參數數據庫,針對不同材料(CPP、BOPP、PET等)的彈性模量、厚度、寬度,預設最優的張力曲線和接觸壓力曲線,實現“一鍵換產”。
張力控制的終極目標,是讓薄膜在分切過程中“既不被拉傷,也不被松垮”——這一看似矛盾的要求,只有通過精密傳感、智能算法和機械設計的協同才能實現。對國內薄膜分切設備制造商而言,突破這一技術瓶頸,正是從“能做”走向“做好”的關鍵一躍。