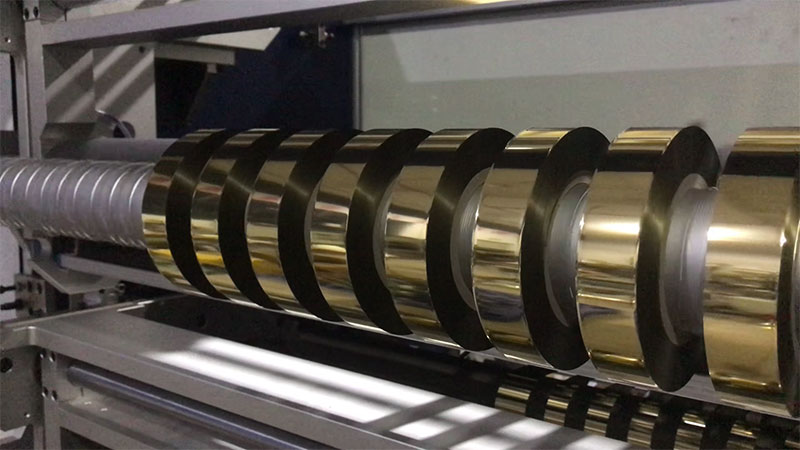
 電化鋁分切機
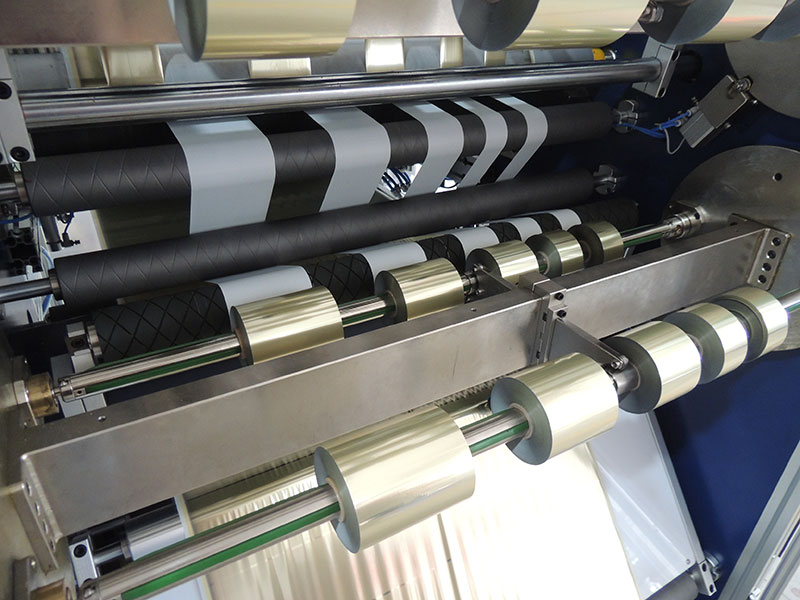 燙金紙分切機
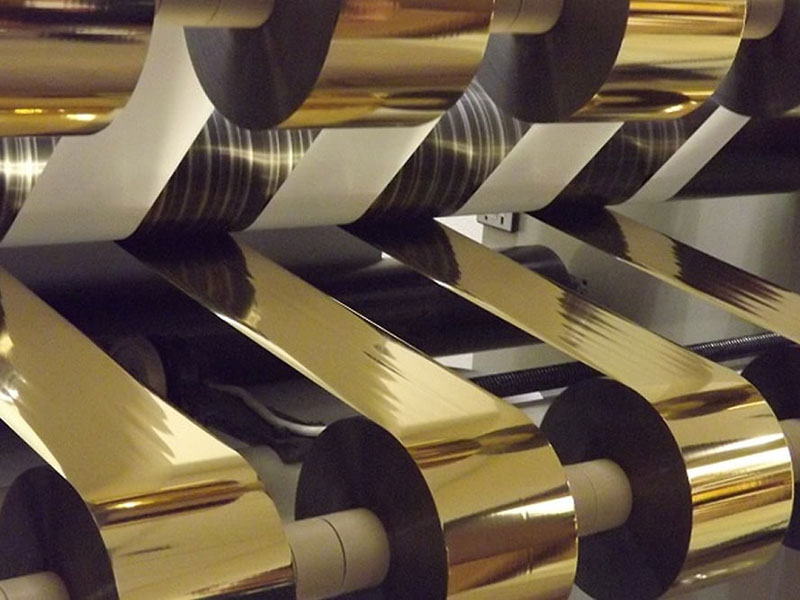 燙金箔分切機
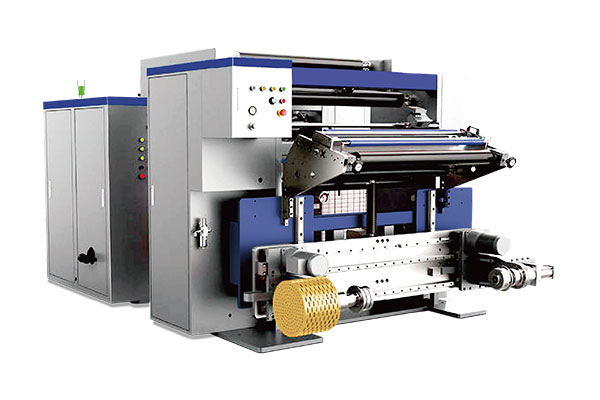 通用型數(shù)字控制高速分切機 RSDS7/T
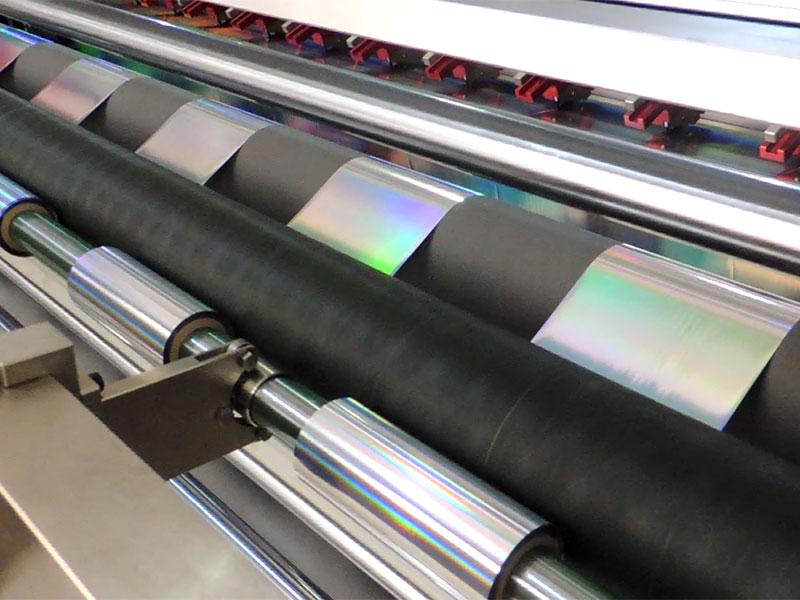
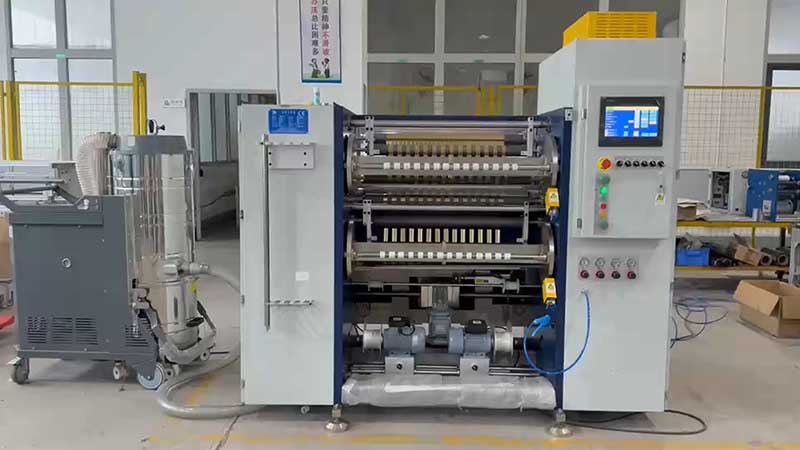 鐳射燙印箔分切機
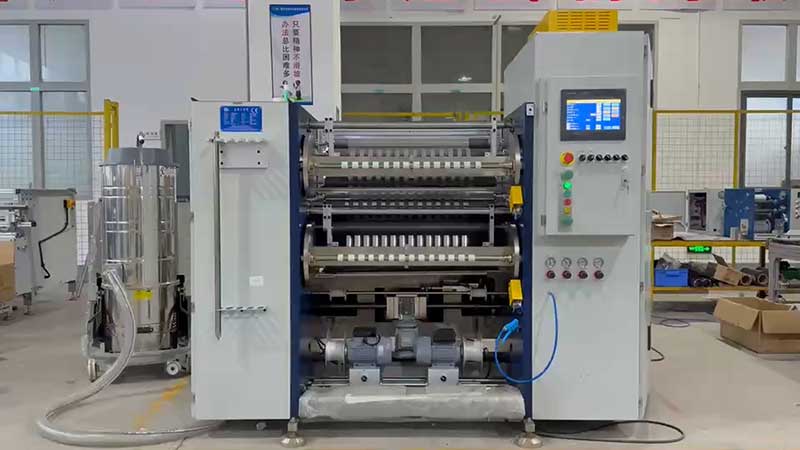 熱燙銀箔分切機
服務(wù)熱線
180-5003-0233
一、張力控制:分切質(zhì)量的“生命線”
電化鋁是一種多層復(fù)合功能材料,通常由PET基膜、脫離層、著色層、真空鍍鋁層和熱燙印膠層構(gòu)成。這種精密結(jié)構(gòu)使其對機械應(yīng)力極為敏感——張力過大,材料拉伸變形甚至斷裂;張力過小,收卷松垮形成“菊花狀”松卷,影響后續(xù)燙印工序的走步精度。
在電化鋁分切機的工作流程中——放卷、糾偏、分切、收卷——張力貫穿始終。放卷階段需要穩(wěn)定的退卷張力防止材料下垂;分切階段要求張力恒定以保證切口平直;收卷階段則需漸減張力避免卷芯塌陷。正因如此,張力控制系統(tǒng)被公認(rèn)為電化鋁分切機的核心技術(shù)之一,其性能直接決定了成品率和生產(chǎn)效率。
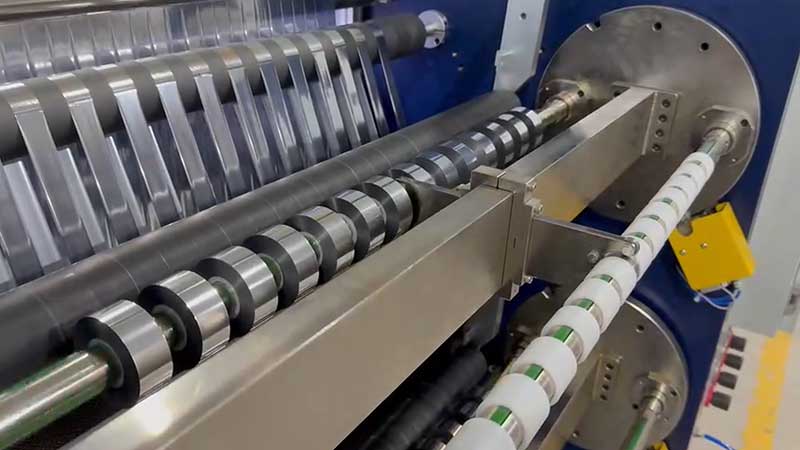
二、張力控制系統(tǒng)的架構(gòu)與原理
一套完整的張力控制系統(tǒng)由傳感器、控制器、執(zhí)行機構(gòu)三大核心部件構(gòu)成閉環(huán)回路。
1. 傳感器:系統(tǒng)的“感官”
傳感器實時監(jiān)測材料在運行中的張力值,將物理量轉(zhuǎn)換為電信號反饋給控制器。主流方案包括張力傳感器和浮動輥機構(gòu)。高精度張力傳感器的檢測精度可達±0.1N,而浮動輥則通過機械擺臂的位移變化間接反映張力波動。
2. 控制器:系統(tǒng)的“大腦”
控制器(通常為PLC)接收傳感器的反饋信號,與預(yù)設(shè)張力值進行比較運算,通過PID算法計算出調(diào)節(jié)量并輸出指令。現(xiàn)代分切機普遍采用PLC配合人機界面的控制架構(gòu),操作者可針對不同電化鋁材質(zhì)(如PET基材或金屬鍍層)預(yù)設(shè)張力參數(shù),實現(xiàn)“一鍵調(diào)用”。
3. 執(zhí)行機構(gòu):系統(tǒng)的“手腳”
執(zhí)行機構(gòu)根據(jù)控制器指令施加或釋放張力。常見方案包括:
? 磁粉制動器/離合器:通過調(diào)節(jié)勵磁電流控制磁粉的剪切力,實現(xiàn)無級調(diào)節(jié),響應(yīng)迅速且控制精度高。
? 伺服電機:采用“速度+力矩”雙閉環(huán)控制模式,兼具驅(qū)動與制動功能,動態(tài)響應(yīng)特性優(yōu)于傳統(tǒng)方案。
? 變頻電機:通過變頻器調(diào)節(jié)電機轉(zhuǎn)速和扭矩,配合PLC實現(xiàn)全自動錐度張力控制。
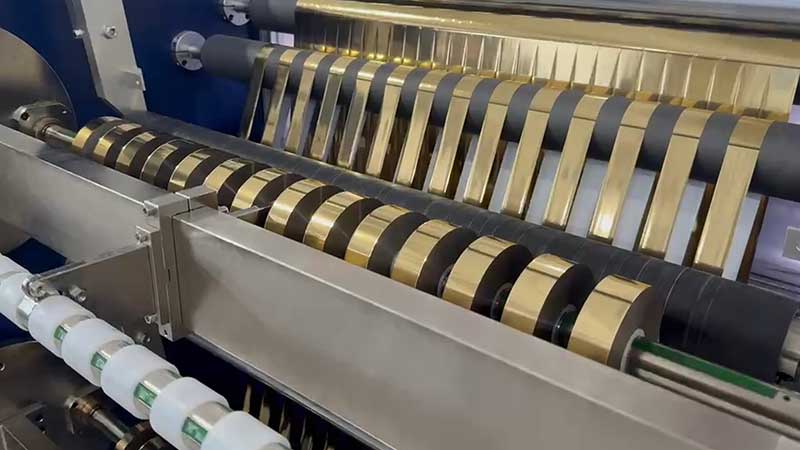
三、三段式張力控制策略
電化鋁分切機的張力控制并非“一刀切”,而是根據(jù)工序特點采用分段控制策略。
1. 放卷張力:錐度遞減
隨著放卷過程的進行,料卷卷徑逐漸減小。若保持恒定制動力矩,張力會隨卷徑減小而增大。因此,放卷張力需采用錐度控制——隨卷徑減小自動遞減制動力矩,維持張力恒定。相關(guān)專利技術(shù)還提出了通過機械卡緊方式替代傳統(tǒng)摩擦制動,以減少剎車片磨損的創(chuàng)新方案。
2. 牽引張力:全程恒定
在分切工位前后,需保持材料線速度穩(wěn)定、張力恒定,這是確保分切寬度一致的前提。牽引段通常由變頻電機驅(qū)動,實現(xiàn)恒定線速度控制。
3. 收卷張力:漸減控制
收卷過程中,隨著卷徑增大,若張力恒定,內(nèi)層材料可能因擠壓而變形。因此采用漸減張力模式——卷徑越大,張力越小,實現(xiàn)“內(nèi)緊外松”的收卷效果,保證卷形整齊美觀。
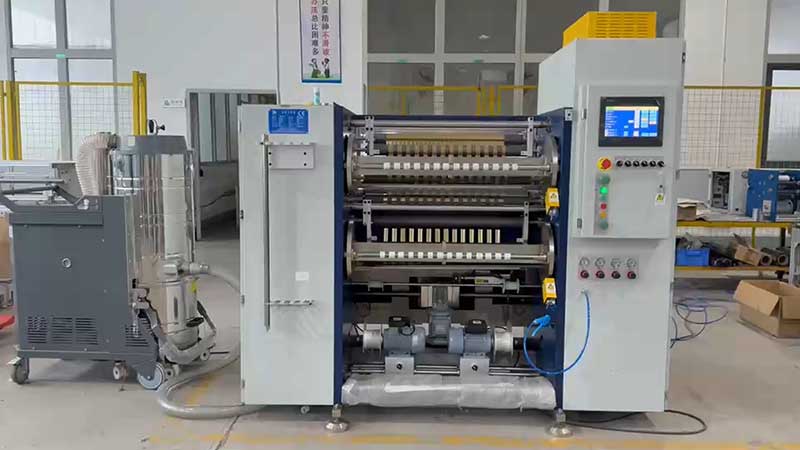
四、糾偏與壓實:張力控制的協(xié)同保障
張力控制并非孤立的環(huán)節(jié),它與糾偏系統(tǒng)、壓實機構(gòu)協(xié)同工作,共同保障分切質(zhì)量。
自動糾偏系統(tǒng)通過光電或超聲波傳感器實時檢測箔帶邊緣位置,自動調(diào)整導(dǎo)輥角度,防止材料跑偏。穩(wěn)定的張力是糾偏有效的前提——若材料松弛,糾偏動作將失效。
壓實機構(gòu)設(shè)置在分切工位進料側(cè),通過壓平輥將材料夾持壓實,防止尾段材料在失去供料機構(gòu)拉力后發(fā)生抖動偏移。這一機械輔助手段與電氣張力控制形成互補,尤其適用于供料卷接近用完的場景。
五、技術(shù)發(fā)展趨勢
當(dāng)前電化鋁分切機的張力控制系統(tǒng)正朝著更高精度、更高智能化的方向發(fā)展:
? 閉環(huán)控制精度提升:高精度傳感器配合先進PID算法,張力波動可控制在±1%以內(nèi)。
? 全自動化參數(shù)適配:對不同材質(zhì)(PET/OPP)預(yù)設(shè)張力參數(shù),減少人工調(diào)試。
? 智能化診斷與預(yù)警:通過PLC系統(tǒng)實時監(jiān)控運行狀態(tài),異常時自動報警或停機。
張力控制系統(tǒng)的優(yōu)劣,決定了電化鋁分切機能走多快、切多準(zhǔn)、用多久。在燙金材料日益追求精細(xì)化的今天,張力控制技術(shù)已成為分切設(shè)備競爭力的核心標(biāo)尺。


