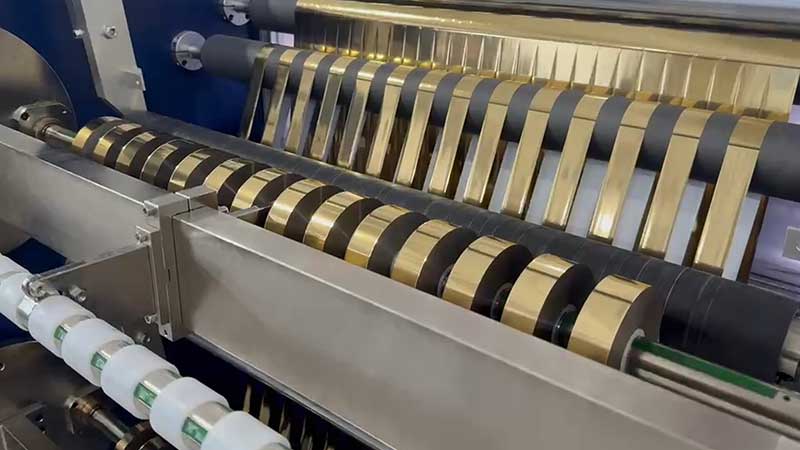
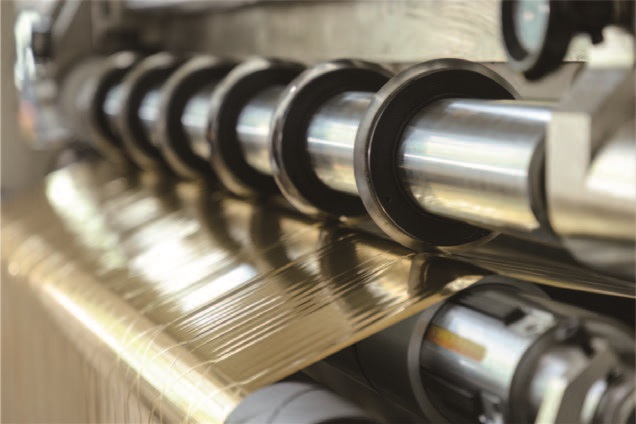
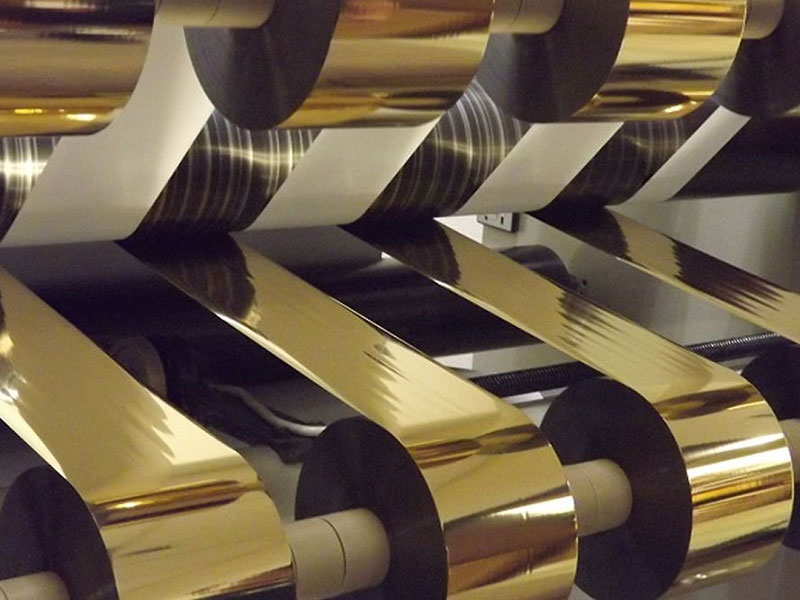
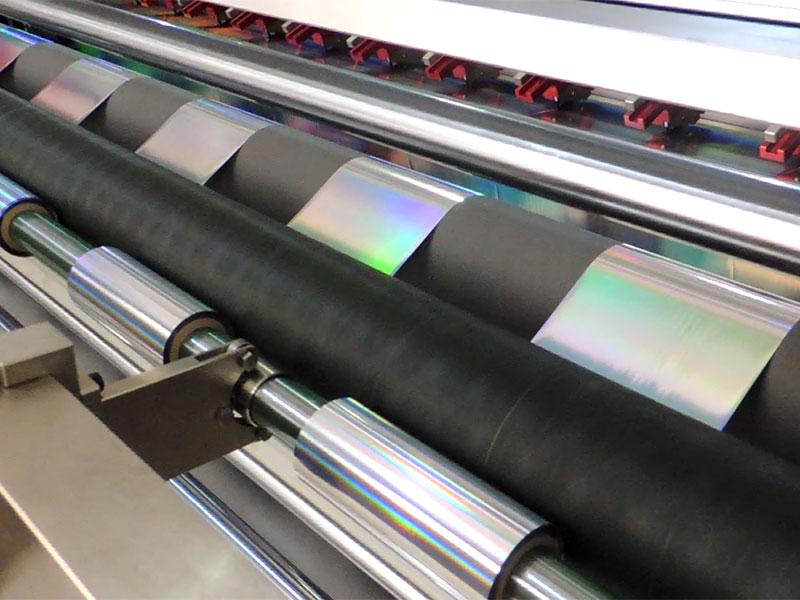
 電化鋁分切機(jī)
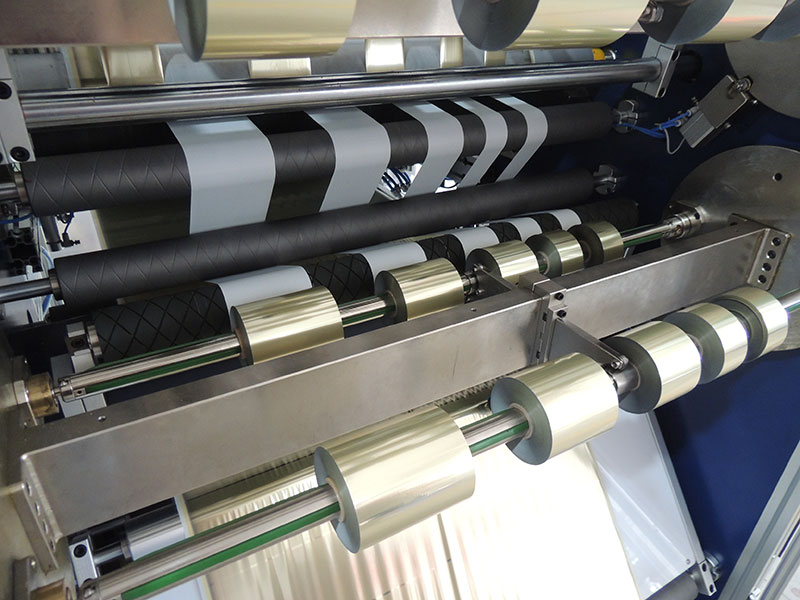 燙金紙分切機(jī)
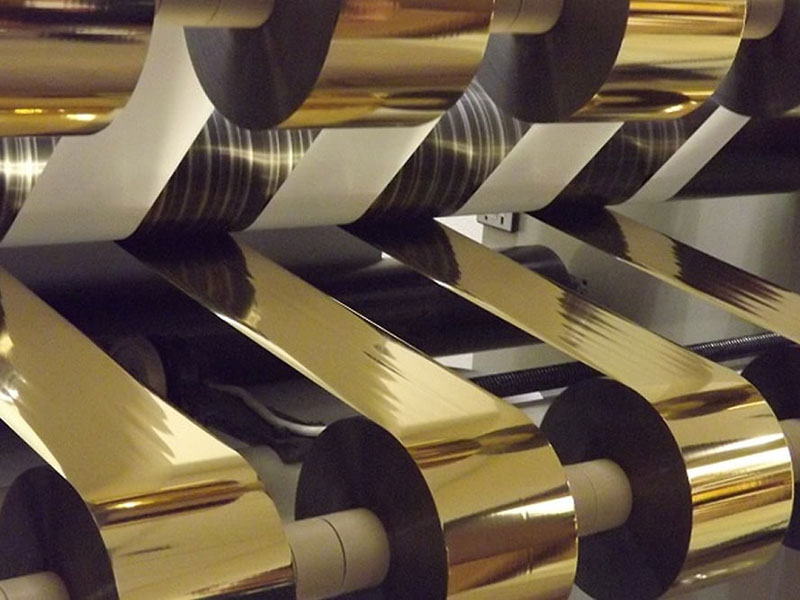 燙金箔分切機(jī)
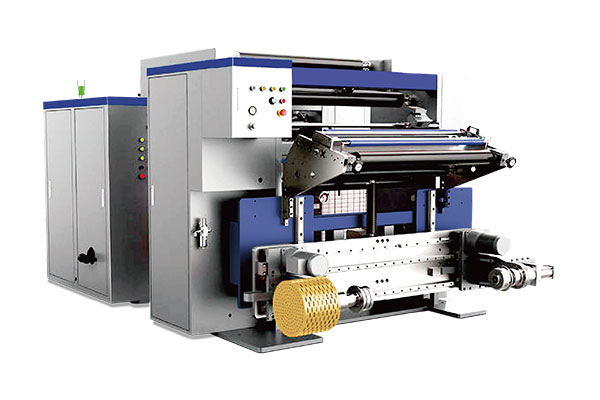 通用型數(shù)字控制高速分切機(jī) RSDS7/T
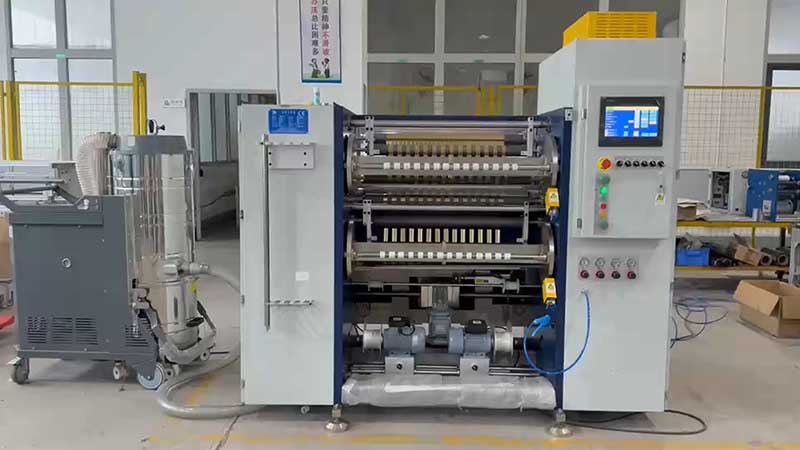 鐳射燙印箔分切機(jī)
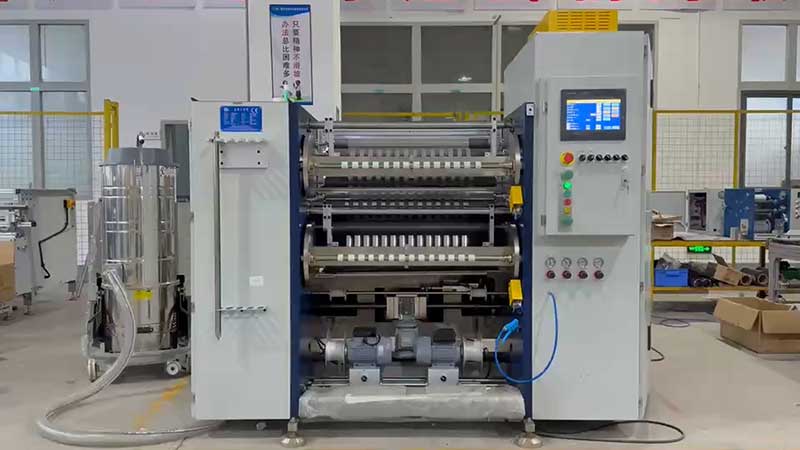 熱燙銀箔分切機(jī)
服務(wù)熱線
180-5003-0233
在燙金工藝的璀璨世界里,人們的目光往往聚焦于燙金機(jī)的壓力、溫度和速度,卻容易忽略一個(gè)隱藏在產(chǎn)業(yè)鏈上游的環(huán)節(jié)——燙金紙的分切質(zhì)量。然而,這個(gè)看似簡(jiǎn)單的工序,卻如同木桶中最短的那塊木板,無(wú)聲地決定著整個(gè)燙金工藝的最終成品率與生產(chǎn)效率。燙金紙分切機(jī),正是這一關(guān)鍵工序的核心裝備,它已從簡(jiǎn)單的裁切工具,演變?yōu)榧瘷C(jī)械工程、材料學(xué)與自動(dòng)化控制于一體的高精度設(shè)備。
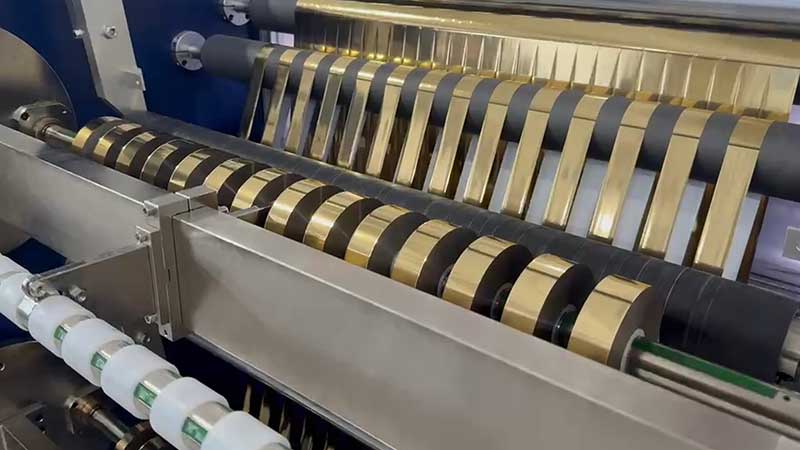
分切質(zhì)量:燙金成品率的“隱形基石”
燙金紙(又稱(chēng)電化鋁)是一種多層復(fù)合結(jié)構(gòu)材料,通常由基膜層、離型層、色漆層、鍍鋁層和膠水層構(gòu)成,出廠時(shí)多為大幅寬卷材,必須經(jīng)過(guò)分切才能供燙金機(jī)使用。所謂“高精度分切”,絕非簡(jiǎn)單地將大卷裁窄,而是對(duì)寬度精度、端面質(zhì)量和收卷質(zhì)量的綜合把控。
分切環(huán)節(jié)的微小瑕疵,在后續(xù)燙金生產(chǎn)中會(huì)被急劇放大。寬度誤差或切邊毛刺可能導(dǎo)致?tīng)C金紙走帶偏移,造成燙印錯(cuò)位、露白,或產(chǎn)生粉塵碎屑導(dǎo)致?tīng)C印后出現(xiàn)白點(diǎn)、沙眼。收卷不齊或張力不均引發(fā)的“塔形卷”或松緊不一,則在放卷時(shí)極易導(dǎo)致斷帶,每次停機(jī)接料都意味著效率損耗和材料浪費(fèi)。更隱蔽的是,劣質(zhì)刀具可能壓傷燙金紙邊緣涂層,破壞鍍鋁層連續(xù)性,導(dǎo)致?tīng)C印時(shí)局部轉(zhuǎn)移不良——這種隱形損傷往往難以排查,卻直接影響成品效果。
正因如此,高精度分切被業(yè)界視為燙金卓越品質(zhì)的先決條件和無(wú)聲基石。
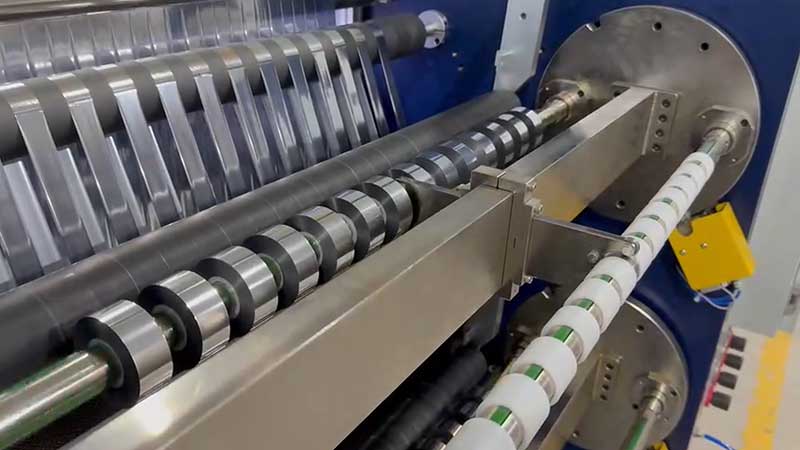
核心技術(shù):追求“零缺陷”分切
現(xiàn)代高精度燙金紙分切機(jī)的核心競(jìng)爭(zhēng)力,體現(xiàn)在對(duì)張力、刀具和糾偏三大核心系統(tǒng)的精密控制上。
張力控制是分切質(zhì)量的靈魂。 燙金紙基材厚度通常僅12-25μm,極易在分切過(guò)程中拉伸變形或產(chǎn)生褶皺。高端分切機(jī)采用全伺服或磁粉離合器/制動(dòng)器,實(shí)現(xiàn)放卷、牽引、收卷三段張力的獨(dú)立閉環(huán)控制,張力波動(dòng)可控制在±0.5N以?xún)?nèi)。針對(duì)不同材質(zhì),張力策略也需調(diào)整:PET基材強(qiáng)度高可承受較大張力以保證收卷緊實(shí),而OPP質(zhì)地柔軟則必須采用低張力控制并配合錐度張力功能,隨著卷徑增大逐漸減小張力,防止內(nèi)層受壓變形。
刀具系統(tǒng)則決定了切口的“手術(shù)刀”級(jí)質(zhì)量。 常見(jiàn)分切方式包括剪切式、懸空式和擠壓式,其中剪切式分切通過(guò)上下圓刀的精準(zhǔn)嚙合實(shí)現(xiàn)最干凈的切邊,適用于PET、PVC等多數(shù)材質(zhì)。刀具材質(zhì)直接影響壽命和切邊質(zhì)量——碳化鎢或陶瓷涂層刀片硬度可達(dá)HRC90以上,能有效應(yīng)對(duì)PET基材的高磨損性。精密刀架需保證徑向跳動(dòng)小于0.003mm,才能實(shí)現(xiàn)切邊光滑無(wú)毛刺。
糾偏與檢測(cè)系統(tǒng)為精度上雙重保險(xiǎn)。 閉環(huán)光電糾偏系統(tǒng)確保母卷進(jìn)入刀口前始終保持邊緣對(duì)齊,而配備CCD攝像頭的高端設(shè)備可實(shí)時(shí)監(jiān)測(cè)分切寬度,精度可達(dá)±0.01mm,一旦發(fā)現(xiàn)偏差自動(dòng)微調(diào)刀軸位置。
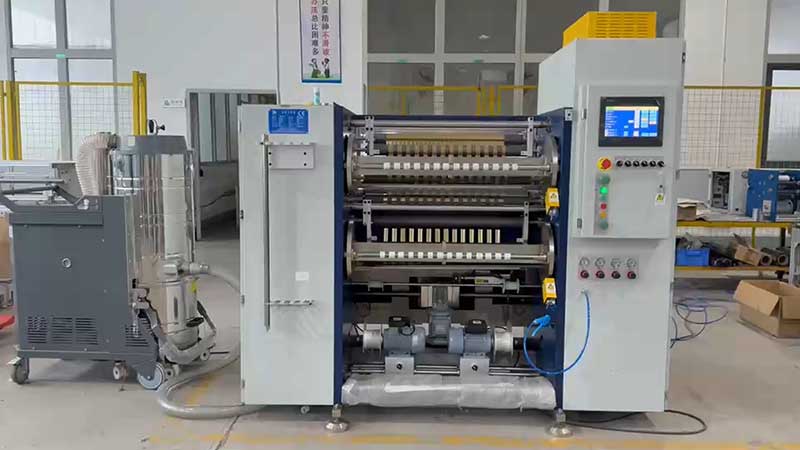
專(zhuān)材專(zhuān)用:不同材質(zhì)的差異化工藝
燙金紙基材主要有PET、OPP、PVC三大類(lèi),每種材質(zhì)對(duì)分切工藝提出不同挑戰(zhàn),真正高水平的設(shè)備應(yīng)具備“因材施教”的能力。
PET燙金紙因強(qiáng)度高、尺寸穩(wěn)定性好而成為主流選擇,但其硬度高、韌性強(qiáng)的特點(diǎn)對(duì)刀具耐磨性要求極高,同時(shí)PET易產(chǎn)生靜電,必須配備高效靜電消除器防止吸附灰塵。OPP燙金紙質(zhì)地柔軟、抗拉伸強(qiáng)度低,張力控制稍有不當(dāng)即可導(dǎo)致變形或拉斷,因此需要小張力、高精度的控制方案,且分切速度不宜過(guò)快以避免摩擦熱積累。PVC燙金紙含有增塑劑,分切收卷后容易發(fā)生膜層粘連,對(duì)切邊的清潔度和收卷方式有特殊要求。
一臺(tái)配置了伺服驅(qū)動(dòng)、全自動(dòng)張力控制和高精度剪切式刀架的分切機(jī),通過(guò)靈活調(diào)整工藝參數(shù),可以較好地兼顧多種材質(zhì)的分切需求,是實(shí)現(xiàn)多品種高質(zhì)量生產(chǎn)的最佳選擇。
智能化趨勢(shì):從自動(dòng)化到數(shù)字化
傳統(tǒng)手動(dòng)分切機(jī)正在被智能化設(shè)備逐步取代。現(xiàn)代燙金紙分切機(jī)配備觸摸屏人機(jī)界面,參數(shù)設(shè)置直觀便捷,支持工藝配方存儲(chǔ),更換產(chǎn)品規(guī)格時(shí)可一鍵調(diào)取對(duì)應(yīng)參數(shù)。
前沿技術(shù)更進(jìn)一步引入數(shù)字孿生預(yù)調(diào)試、AI缺陷分類(lèi)和能耗優(yōu)化模型:通過(guò)虛擬仿真提前預(yù)測(cè)刀具磨損對(duì)切口質(zhì)量的影響,基于深度學(xué)習(xí)的圖像識(shí)別自動(dòng)區(qū)分涂層氣泡、劃痕、毛刺等缺陷類(lèi)型,分類(lèi)準(zhǔn)確率超過(guò)99%。這些技術(shù)創(chuàng)新使分切精度從傳統(tǒng)設(shè)備的±0.5mm提升至±0.05mm,廢品率從3%降至0.5%以下。
結(jié)語(yǔ)
燙金紙分切機(jī)早已超越了“裁紙工具”的原始定位,成為決定燙金產(chǎn)品質(zhì)量與成本的關(guān)鍵設(shè)備。對(duì)于燙金廠而言,采用高精度分切機(jī)加工的燙金紙意味著更少的停機(jī)時(shí)間、更低的廢品率和更穩(wěn)定的產(chǎn)品質(zhì)量。對(duì)于分切加工企業(yè)而言,投資先進(jìn)的分切設(shè)備和技術(shù),則是打造核心競(jìng)爭(zhēng)力的戰(zhàn)略選擇——唯有在源頭把控好每一毫米的精度,才能在終端呈現(xiàn)出令人驚艷的燙金效果。


