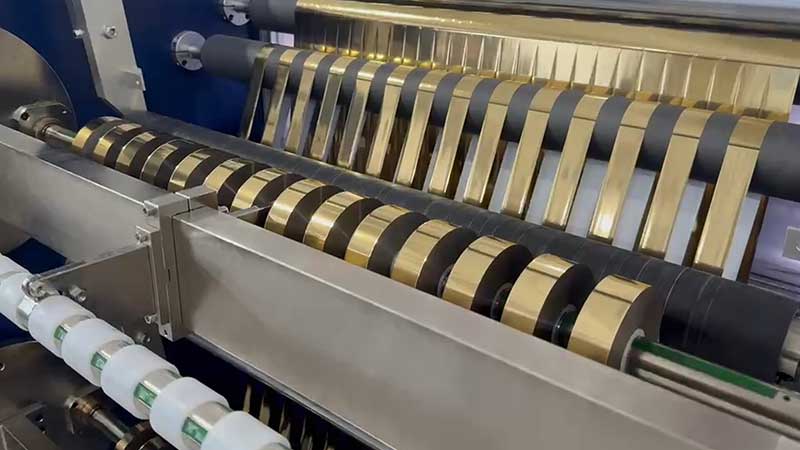
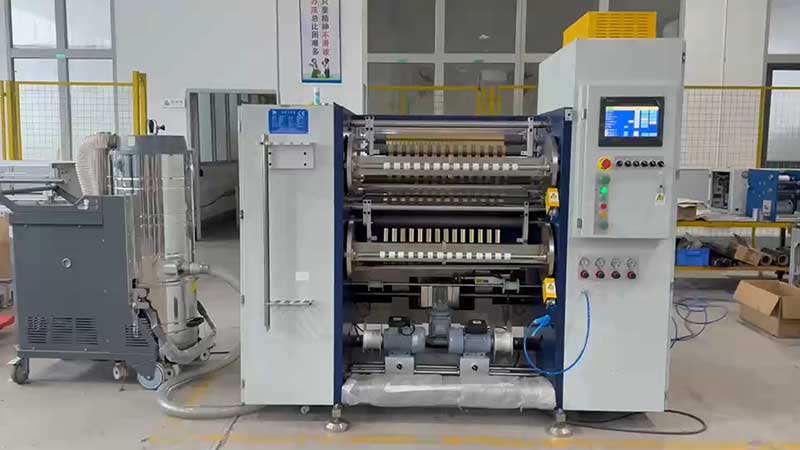
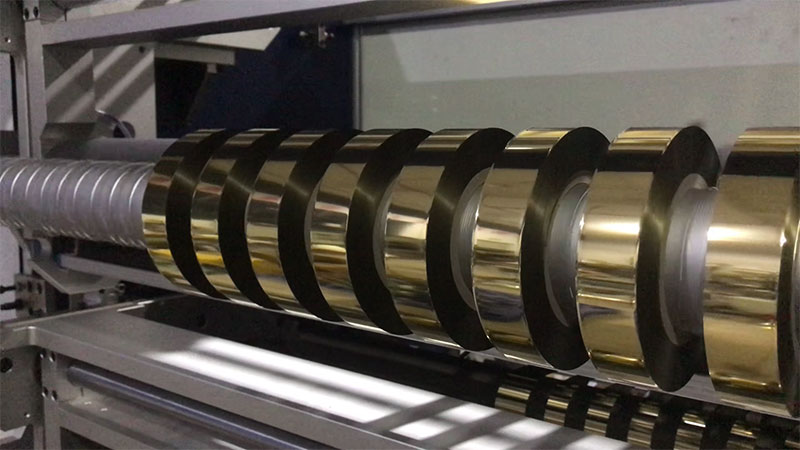
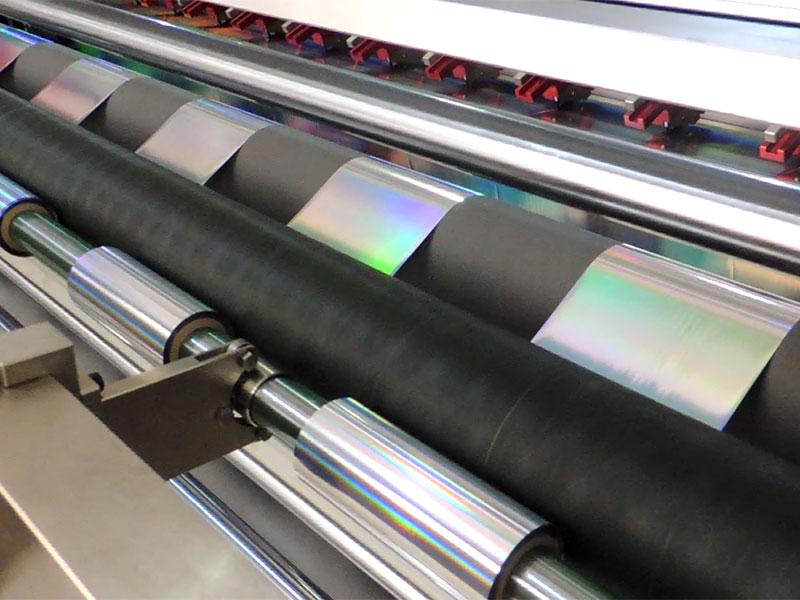
 電化鋁分切機
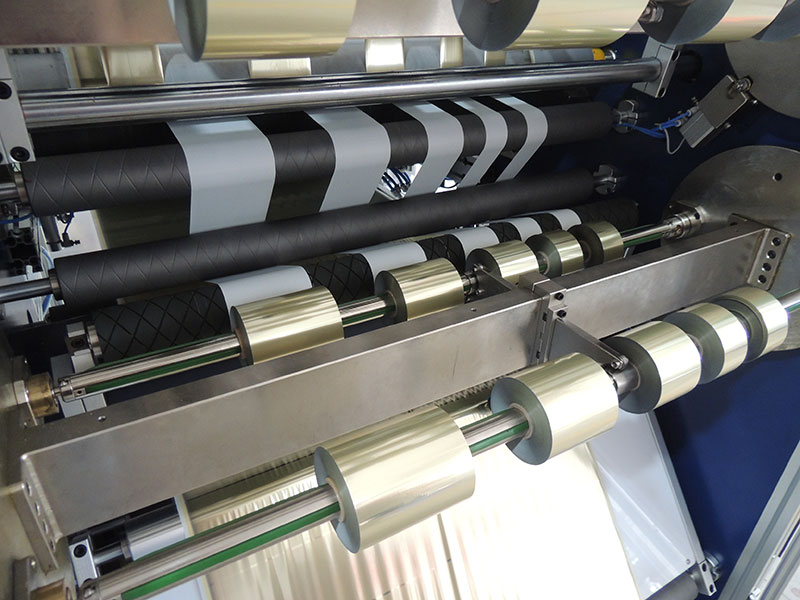 燙金紙分切機
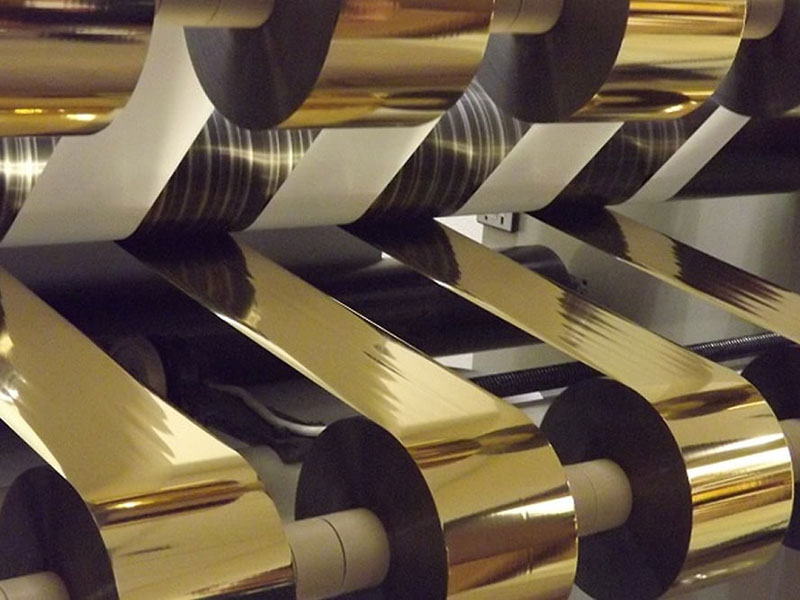 燙金箔分切機
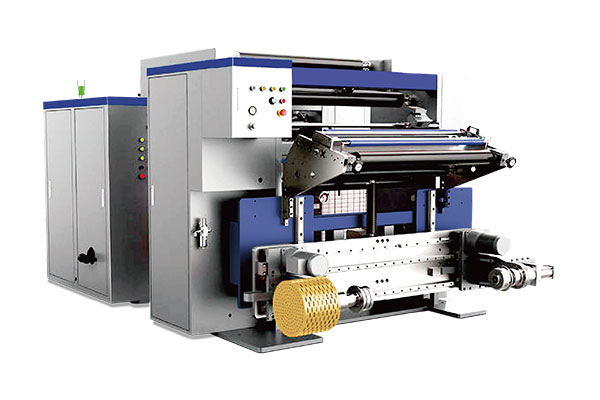 通用型數字控制高速分切機 RSDS7/T
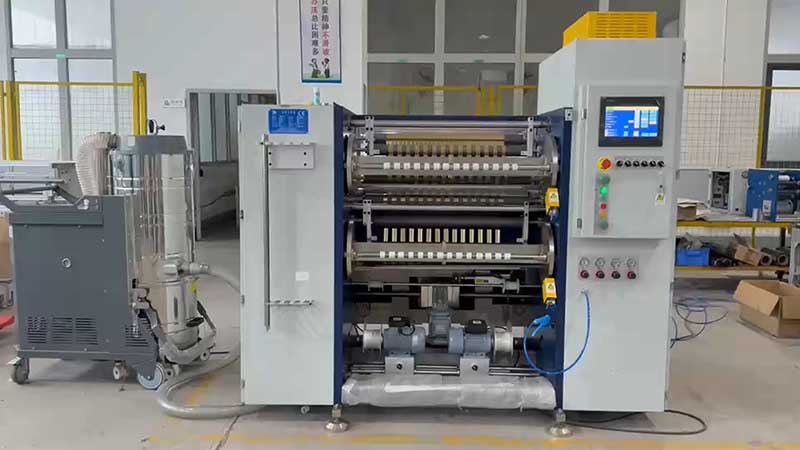 鐳射燙印箔分切機
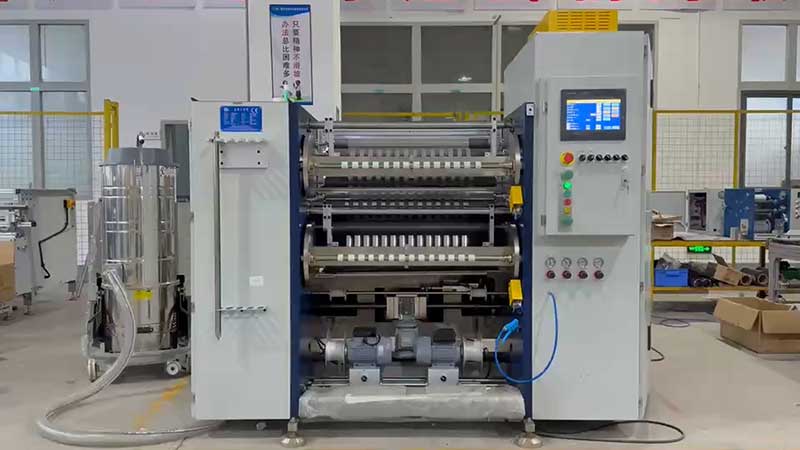 熱燙銀箔分切機



服務熱線
180-5003-0233
在包裝印刷行業,電化鋁燙印箔(俗稱燙金紙)是提升產品檔次的“點睛之筆”。然而,行業里常說“三分燙,七分切”——分切質量不過關,再好的燙金機也難做出精品。毛邊、掉粉、端面不齊這三大問題,往往是分切機選型不當埋下的隱患。本文提煉三招選型避坑法,助你從源頭告別毛邊困擾。
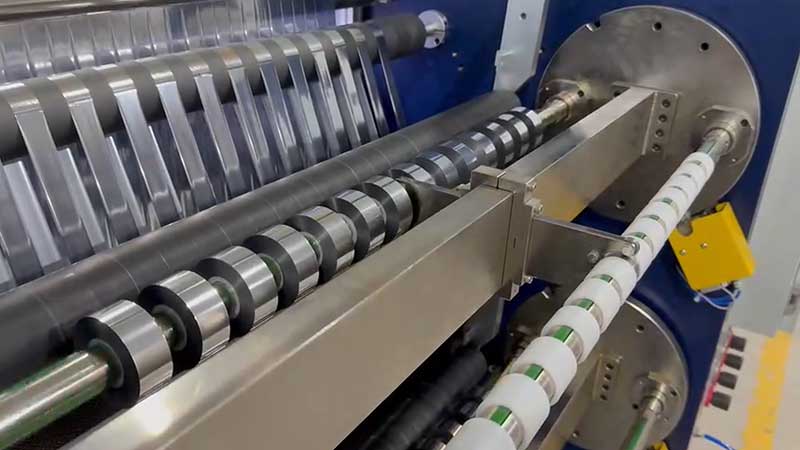
第一招:盯死“張力控制”——薄材的命門
電化鋁燙印箔厚度僅12-30μm,由PET基膜、離型層、著色層、鍍鋁層和膠粘層復合而成,各層硬度與韌性差異大,對張力極度敏感。張力過大,箔材拉伸變形,燙金時套印不準;張力過小,收卷松軟跑偏,邊緣參差不齊。
選型關鍵:
? 閉環張力控制是底線:必須選擇帶浮動擺輥或高精度傳感器的全自動閉環張力系統,而非開環控制。它能實時反饋并調整張力,將波動控制在設定值的±3%以內。
? 錐度張力是核心:隨著收卷卷徑增大,張力應能按預設曲線遞減,避免內層箔材被外層擠壓變形或產生褶皺。行業經驗顯示,應用精密錐度張力控制后,端面不齊類廢品率可降低40%–60%。
? 分區隔離是細節:確保分切刀處的材料處于“零張力波動”狀態,通過浮輥或張力傳感器將波動隔離在切割區域之外,避免箔帶抖動導致刀刃像“鋸子”一樣切割。
避坑提醒:如果廠家只提“最大速度”而不談“張力控制精度”,大概率有坑。試機時務必模擬緊急啟停,觀察張力恢復是否平穩。
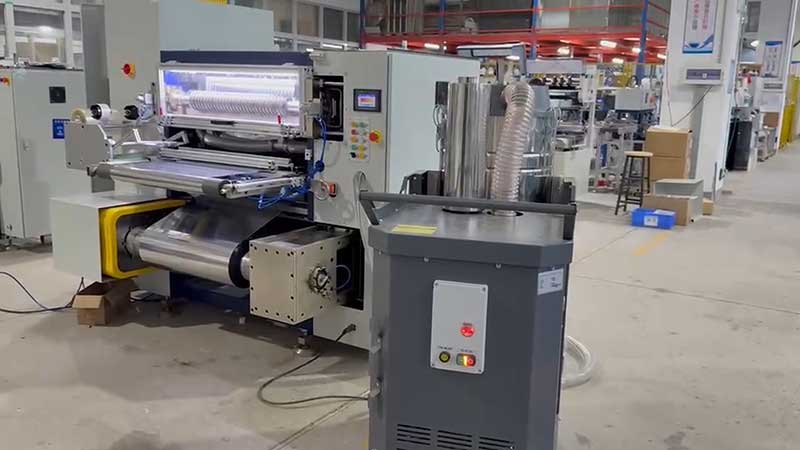
第二招:認準“刀具系統”——切邊質量的定盤星
90%以上的突發性毛邊問題,根源在刀具系統。鈍化的刀片無法利落“切斷”箔材,而是“擠斷”或“撕斷”,必然在邊緣產生微觀鋸齒狀毛刺。
選型關鍵:
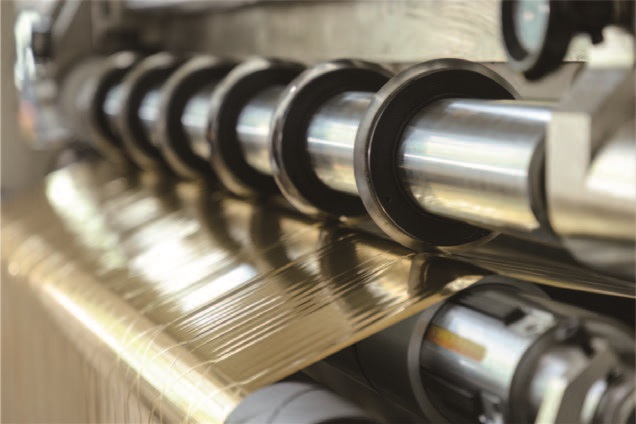
? 首選剪切式圓刀,慎用平刀:上下圓盤刀以剪切方式分切,切邊光滑、毛邊極少,適合高速(≥150m/min)運行,是燙金箔行業的首選。傳統剃須刀片(平刀)采用壓切方式,易產生壓潰邊緣和鋁粉,只適合厚箔或小批量試制。
? 刀具材質與維護:優先選擇硬質合金或陶瓷涂層刀具,壽命長且不易粘膠。建立強制更換周期而非“壞了再換”——圓刀建議每分切5~10萬米修磨一次。
? 咬合量要精確:上下刀咬合量通常控制在0.02–0.05mm(依箔厚微調),經驗上追求“似碰非碰”的微間隙狀態。
避坑提醒:圓刀不是萬能——若刀軸徑向跳動超過0.02mm,仍會產生周期性毛刺。選型時要關注刀架剛性和軸跳動指標。
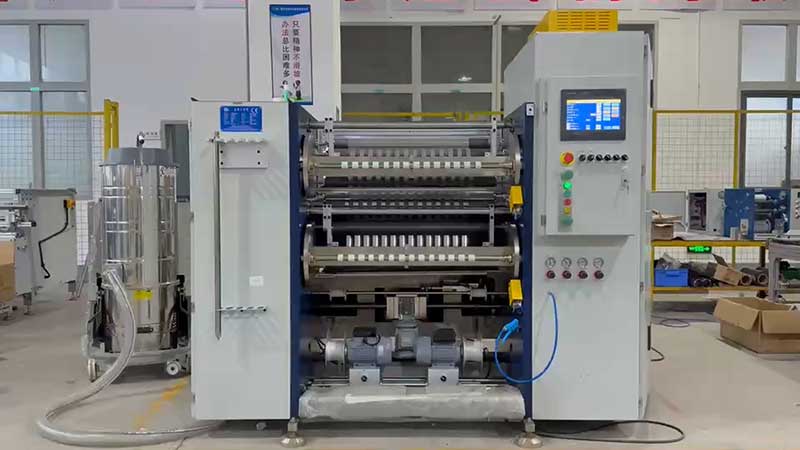
第三招:治住“靜電+粉塵”——看不見的毛邊幫兇
高速分切時,箔材摩擦會產生靜電,吸附切割產生的微小鋁粉和塑料粉塵。這些粉塵反復壓入新切邊緣,形成“二次毛刺”,也是燙金“麻點”的直接來源。
選型關鍵:
? 多級除塵:設備必須配備接觸式(粘塵輥)和非接觸式(離子風刀/吸風口)相結合的除塵系統。選型時確認吸塵風機的功率及過濾精度。
? 靜電消除:在收卷和放卷處安裝靜電消除棒,防止靜電吸附灰塵,并避免收卷時因靜電導致材料滑動。
? 壓輥細節:壓輥宜采用邵氏A硬度60–75的聚氨酯橡膠,左右壓力偏差控制在±3N以內,平行度≤0.05mm/m,過硬或過軟都會導致壓力不均。
總結:選型實戰三步走
1. 帶樣試機是鐵律:把自家最難切的燙金紙帶去試機,重點看連續運行1小時后的精度穩定性和切邊質量,而不是只看剛開機時的表現。
2. 算總賬而非買價:一臺便宜但頻繁故障的設備,停機損失、廢品損耗、維修費用加在一起,半年就可能超過買高價設備多花的錢。
3. 按需匹配自動化:如果工廠每天換好幾批規格,自動排刀、液壓鎖刀功能能大幅減少調機時間(從30分鐘縮至1-2分鐘);若長期只做一兩種規格,這些配置就是浪費。
選對分切機,本質上是一場對精度、張力、刀具、除塵的系統性權衡。記住這三招,毛邊問題就不再是難題。