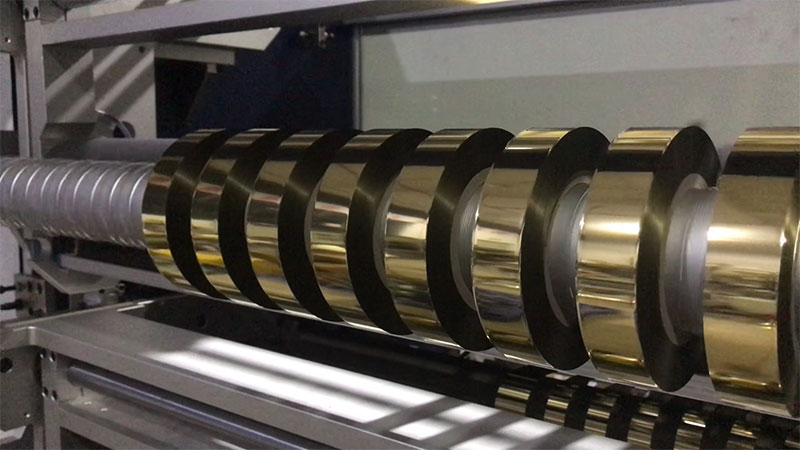
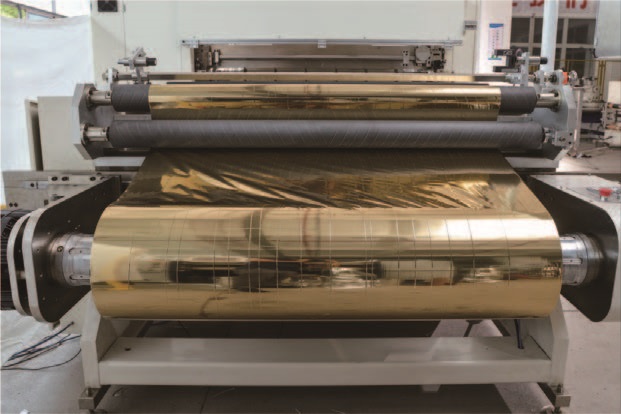
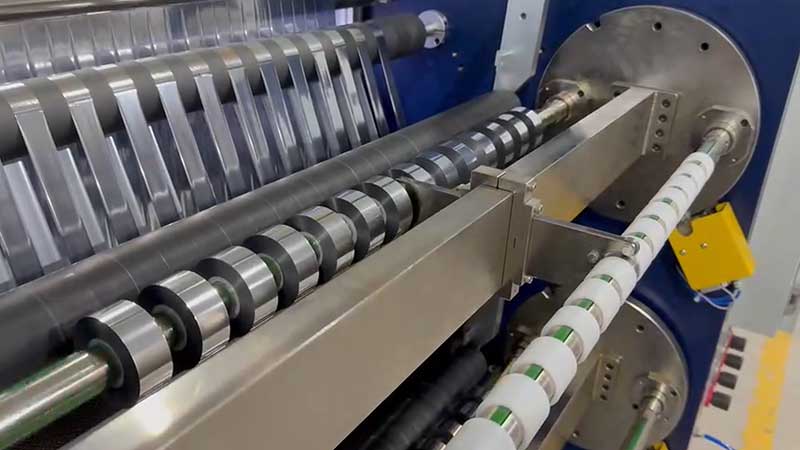
 電化鋁分切機
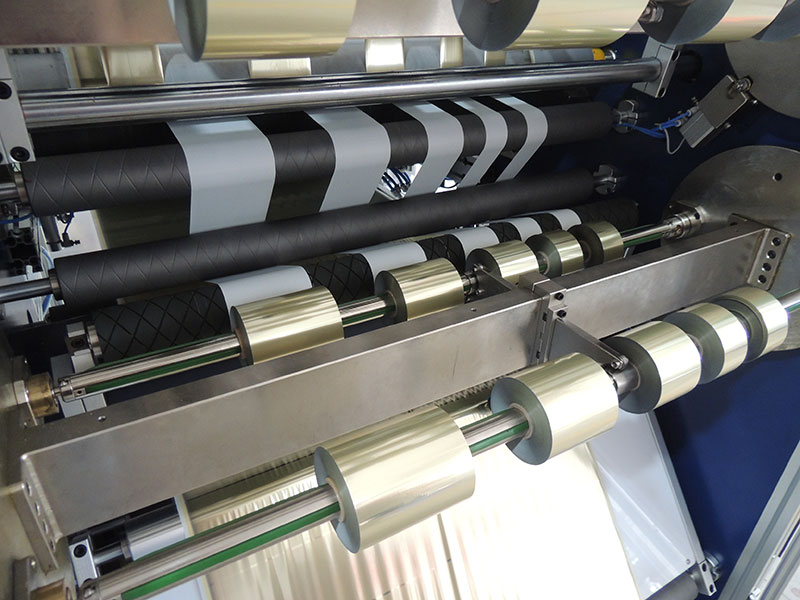 燙金紙分切機
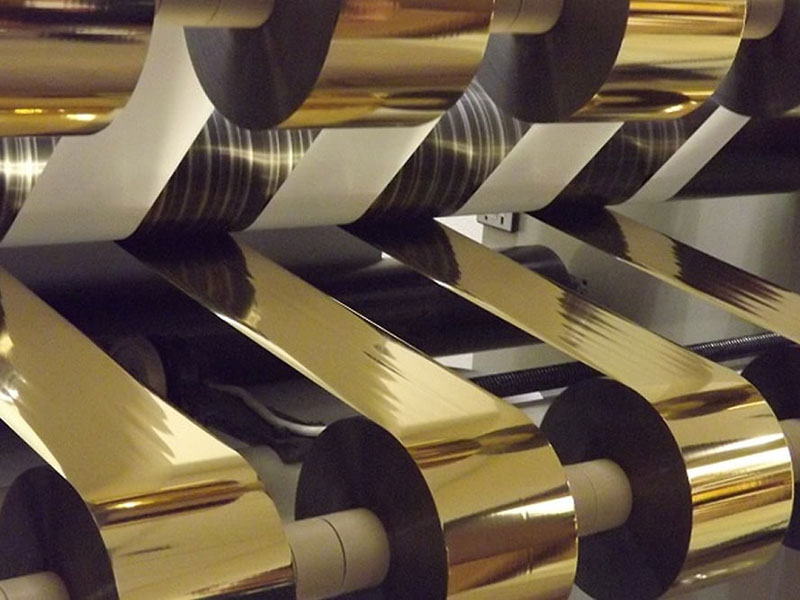 燙金箔分切機
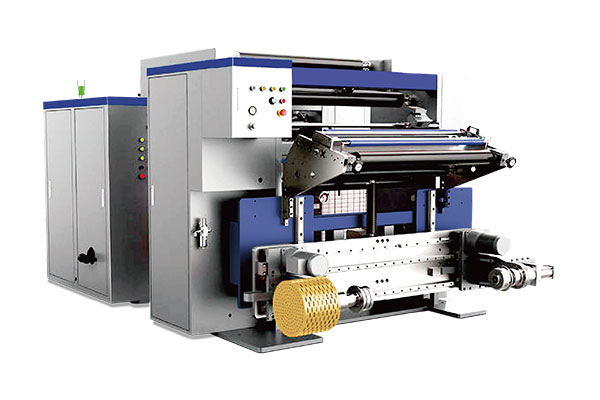 通用型數字控制高速分切機 RSDS7/T
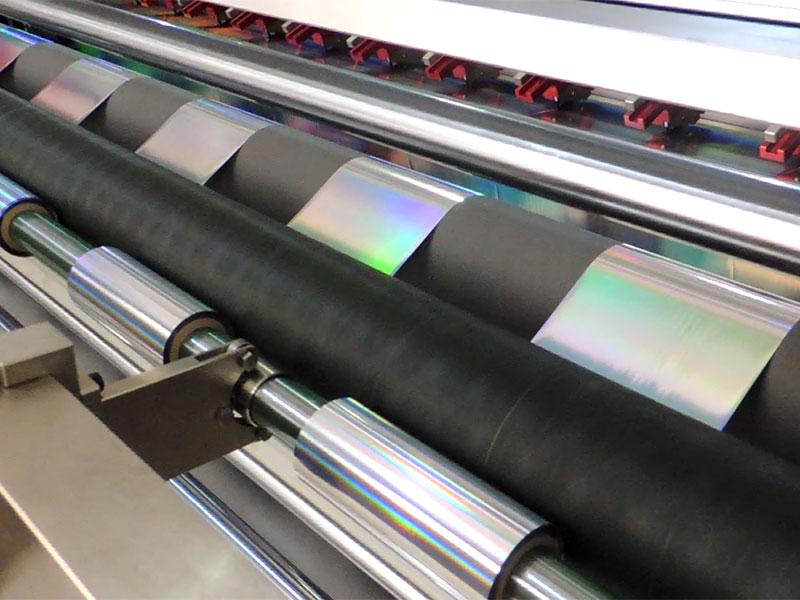
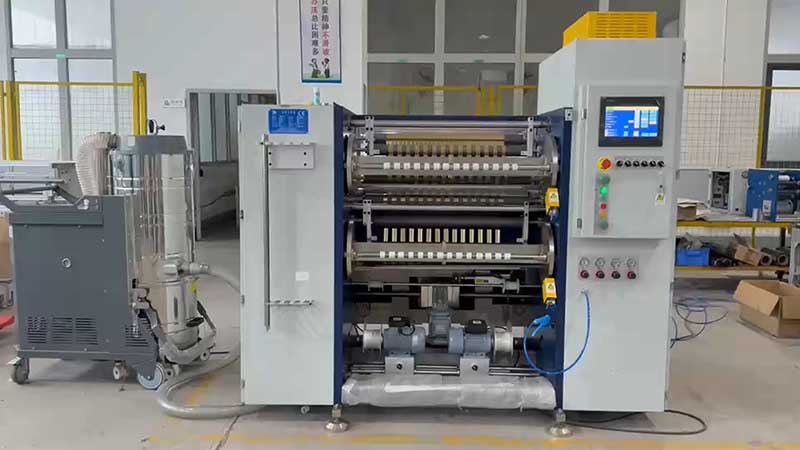 鐳射燙印箔分切機
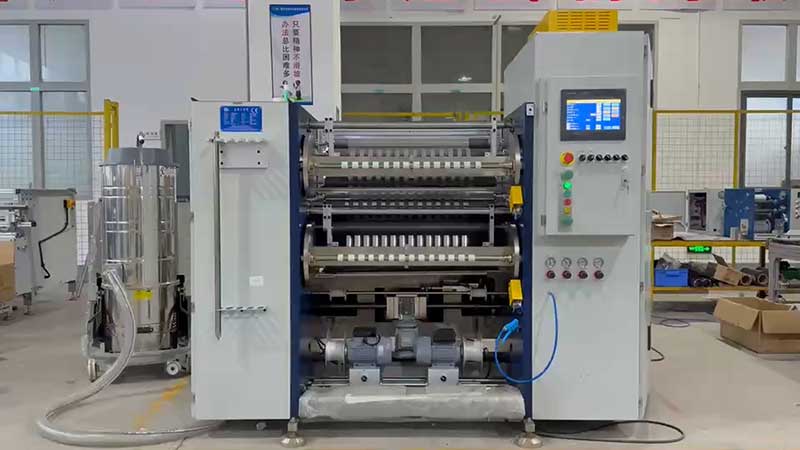 熱燙銀箔分切機



服務熱線
180-5003-0233
在奢侈品包裝、高端煙酒禮盒、精裝書籍封面以及各類防偽標簽上,那一層流光溢彩、細膩均勻的燙金層,往往決定了產品第一眼的價值感。然而,很少有人知道,這種極致平整、無瑕的燙金效果,其源頭并非僅僅來自燙金版或燙金機的壓力控制,而更多地取決于一個幕后關鍵環節——燙金箔分切過程中的微張力控制。
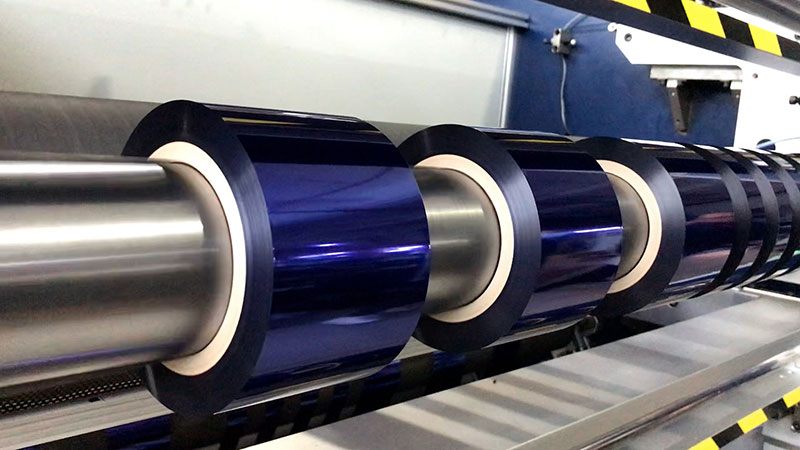
燙金箔:極薄材料中的“嬌貴”代表
燙金箔(又稱電化鋁燙印箔)通常由多層不同材料復合而成:基層PET薄膜、離型層、色層、鍍鋁層和熱熔膠層。其總厚度往往只有12–50微米,比頭發絲還細。這種多層結構決定了它對機械應力極其敏感——張力過大,箔帶會拉伸變形,甚至斷裂,造成圖案錯位或燙印殘缺;張力過小,箔帶走偏、起皺、松弛,導致燙印時出現“燙糊”或“缺筆斷畫”。
尤其是在分切環節——將寬幅大卷母卷分切成客戶所需的窄卷時,箔帶處于高速運行狀態,任何微小的張力波動都會被放大,最終反映在成品燙印質量上。
微張力控制的難點:為什么傳統方法行不通?
在普通材料分切中,張力控制可以容忍一定的波動范圍,通常控制在設定值的±5%–10%即可。但對于燙金箔,要求往往苛刻到±0.5%以內,甚至更嚴。
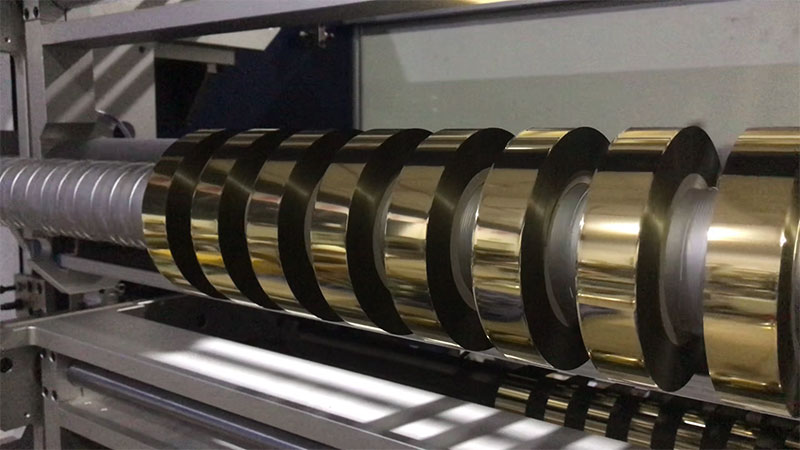
難點體現在三個方面:
1. 超低張力范圍:燙金箔分切時的運行張力通常只有幾牛頓到十幾牛頓(相當于幾十克力到一兩公斤力)。在這個量級上,傳感器本身的噪音、機械摩擦、氣浮輥的氣壓波動,都會成為干擾因素。
2. 材料剛度極低:燙金箔幾乎沒有抗彎剛度,像紙張一樣柔軟,但又比紙張更薄、更易拉伸。分切刀口處的微小振動就能引發張力波動鏈式反應。
3. 高速與動態響應:現代分切機速度可達300–600米/分鐘。在這個速度下,張力閉環控制回路的響應時間必須在毫秒級別。普通PID控制器容易產生超調或震蕩。
解決方案:微張力控制系統的核心技術
為了實現可靠的微張力控制,高端燙金箔分切機集成了以下幾項關鍵技術:
1. 精密張力傳感器
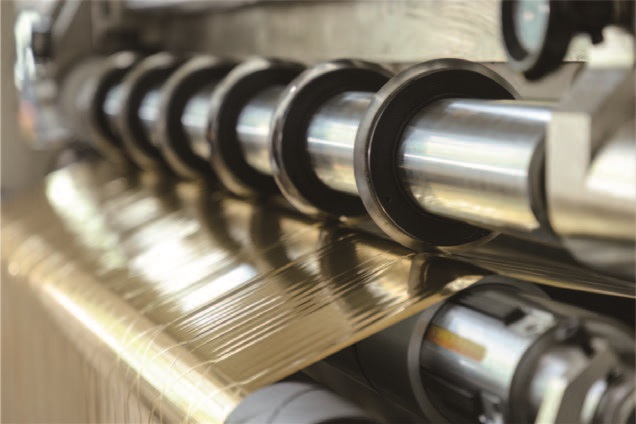
采用低滯后、高過載保護的應變片式傳感器,量程專門匹配燙金箔張力范圍(如0–50N),分辨率可達0.01N。傳感器直接安裝在導向輥軸承座下方,最大限度減少傳動損失。部分高端機型還會配置氣浮軸承輥,將啟動摩擦力降至接近零。
2. 低慣量、低摩擦執行機構
執行元件通常選用伺服電機+行星減速機驅動的收卷軸,以及磁粉離合器或伺服張力調節輥(跳舞輥)。其中,跳舞輥+氣缸組合能通過位置閉環間接控制張力,尤其適合超低張力場景,因為它利用重力或低摩擦氣缸產生恒定轉矩,避免了電機在極低扭矩輸出時的死區問題。
3. 智能控制算法
單純的PID難以滿足要求。現代系統采用自適應PID、前饋控制與模糊控制相結合的策略:
? 速度前饋:根據主機速度變化提前調整收卷轉矩,減少滯后。
? 錐度張力控制:隨著收卷直徑增大,自動遞減張力,防止內層箔被壓傷或出現“菊花芯”狀卷曲。
? 卷徑計算補償:通過超聲波或編碼器實時計算卷徑,修正轉矩指令。
4. 分切刀與張力區的隔離設計
圓刀或剃刀分切組件與張力檢測區之間設置隔離輥或浮動輥,避免切刀產生的軸向力與徑向振動反饋到張力傳感器上,形成正反饋振蕩。
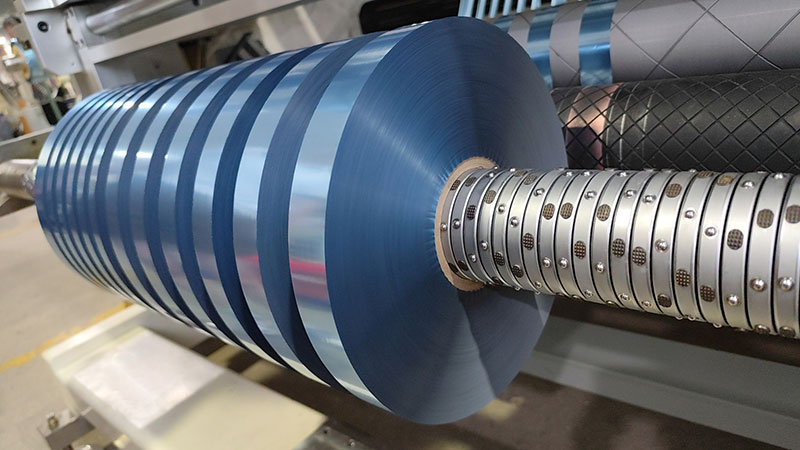
實際應用效果:從數據看差距
在未配置微張力控制的普通分切機上分切12μm燙金箔,張力波動常達到±3%–5%,成品卷端面不齊,燙印時出現明顯色差和“跳金”。而采用精密微張力控制的高端分切機,可將張力波動壓縮到±0.3%以內。
以某國際品牌燙金箔為例:同一母卷分切出的窄卷,在微張力控制機上生產的成品,燙印廢品率由3.2%降至0.4%,且可實現每卷12000米以上無接頭連續分切,極大提高了下游燙金企業的連續生產效率和材料利用率。
結語:看不見的功力,看得見的品質
當我們拿起一盒精致的燙金名片,或欣賞一瓶限量版洋酒包裝上華美的金色徽標時,很少有人會想到,這份光澤均勻、輪廓銳利的背后,是一臺分切機在高速運轉中,用克級別的力量拿捏著極薄箔帶的平穩運行。
微張力控制,這項看似冷門的工程技術,恰恰是燙金箔從“能用”邁向“高端”的一座隱形橋梁。它不炫技,不張揚,卻決定了燙金材料能否在瞬息之間,完美地附著于紙張或薄膜之上,成就視覺上的那一點金碧輝煌。
在這個追求極致表面處理與品牌質感的時代,燙金箔分切機的微張力控制,正默默扮演著“幕后功臣”的角色——沒有它,再好的燙金設計,也只是一紙空談。