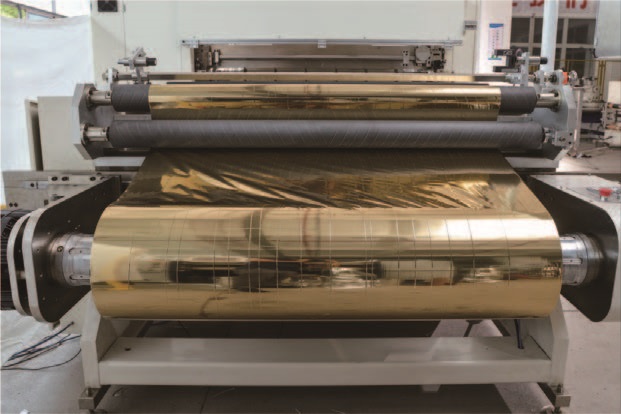
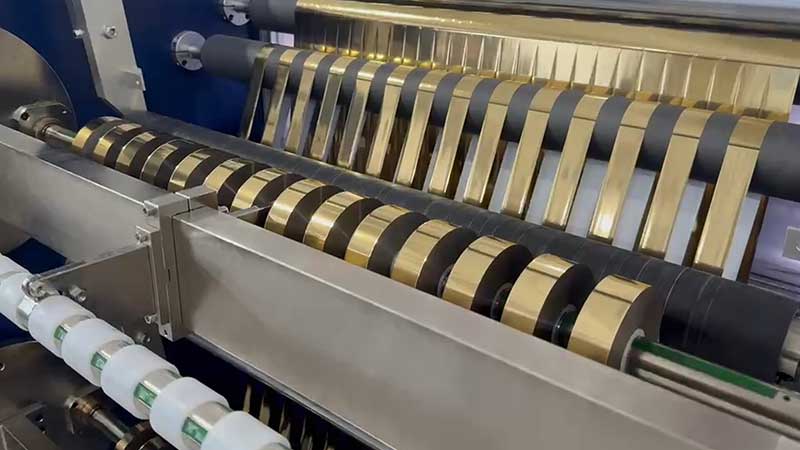
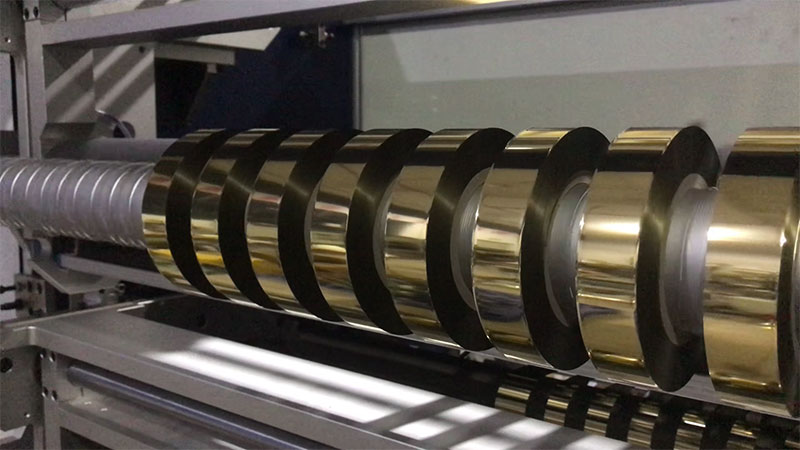
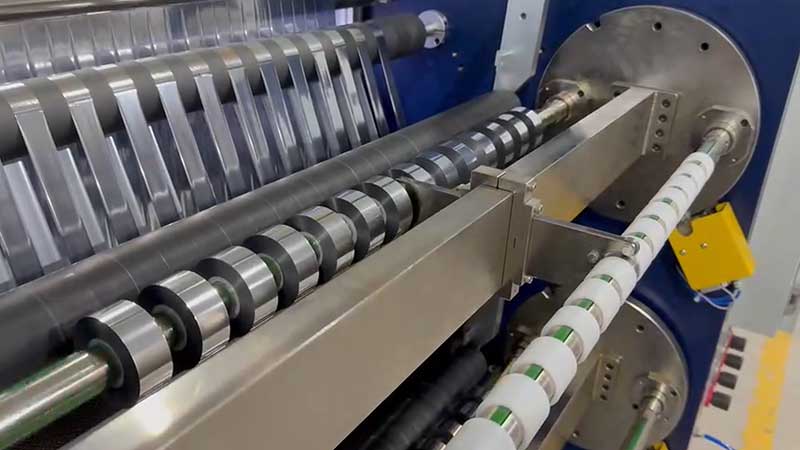
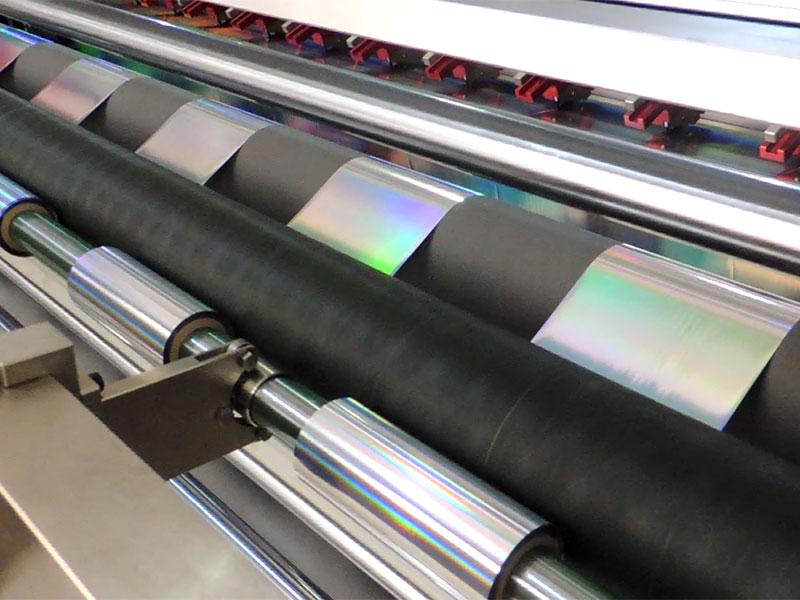
 電化鋁分切機(jī)
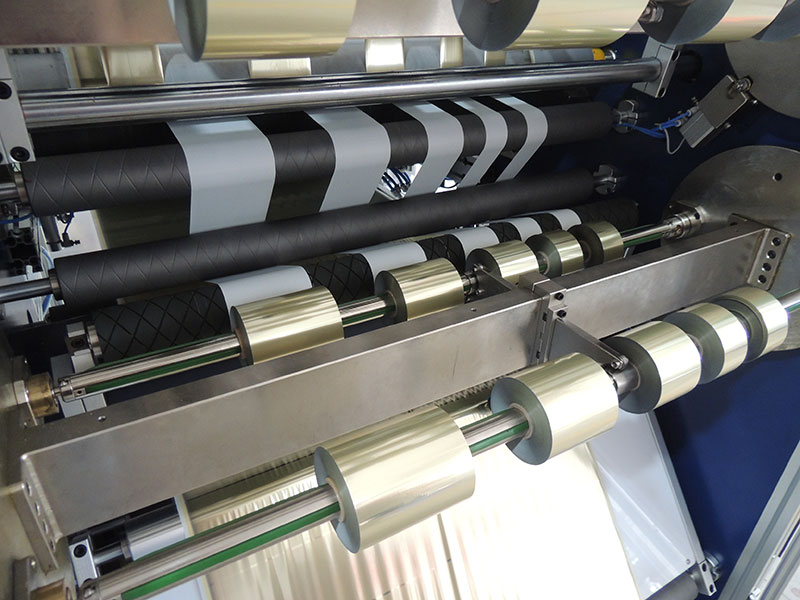 燙金紙分切機(jī)
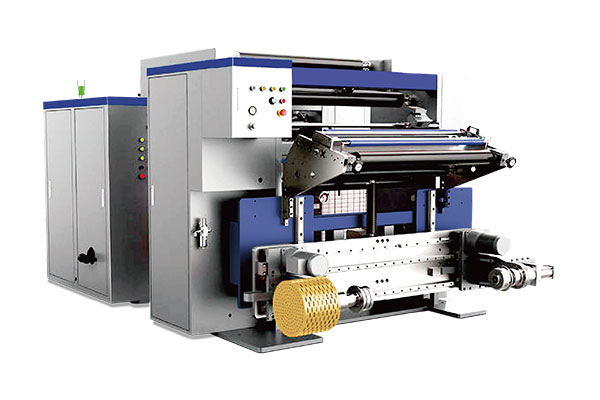 通用型數(shù)字控制高速分切機(jī) RSDS7/T
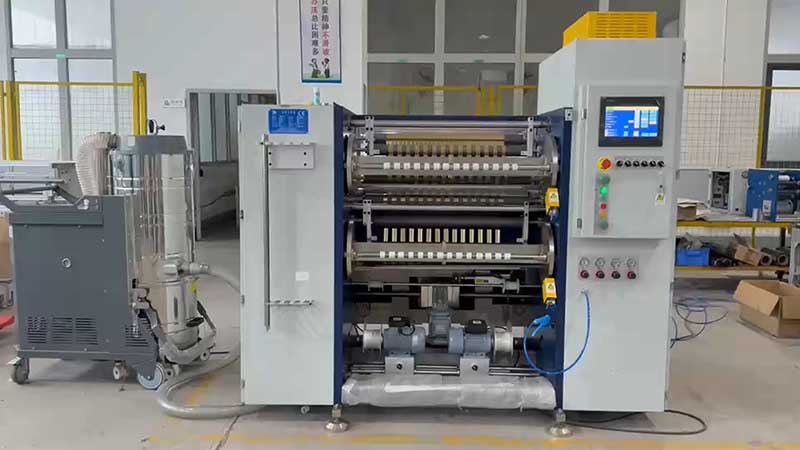 鐳射燙印箔分切機(jī)
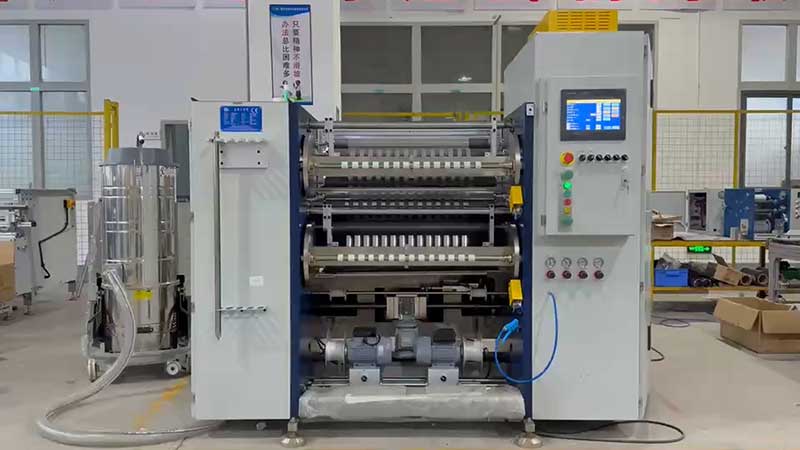 熱燙銀箔分切機(jī)
服務(wù)熱線
180-5003-0233
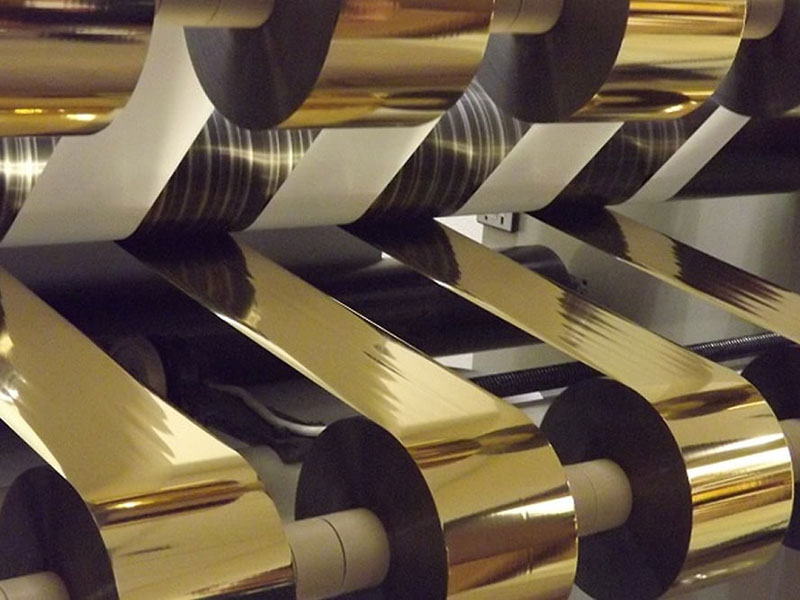
電化鋁分切機(jī)是燙金箔加工鏈條上的核心設(shè)備,其選型是否得當(dāng),直接決定了分切后的成品能否滿足燙金工序?qū)群鸵恢滦缘囊蟆k娀X燙印箔厚度通常僅12–30μm,由PET基膜、離型層、著色層、鍍鋁層和膠層等多層復(fù)合而成。這種“三明治”結(jié)構(gòu)對(duì)機(jī)械應(yīng)力極為敏感,分切過程中的張力波動(dòng)、刀具咬合不當(dāng)或糾偏滯后,都可能導(dǎo)致材料拉伸變形、切口毛刺甚至鍍鋁層轉(zhuǎn)移,最終在燙印成品上表現(xiàn)為圖案走樣或光變效果劣化。
因此,選型電化鋁分切機(jī)不能只看速度或價(jià)格,而應(yīng)當(dāng)從材料特性出發(fā),圍繞精度、張力、刀具與糾偏四大核心維度展開評(píng)估。
一、分切精度:成品率的底線
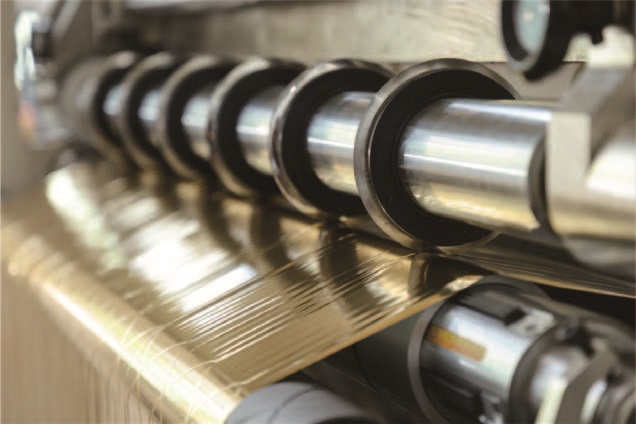
分切精度是衡量設(shè)備性能的首要指標(biāo),它并非單一參數(shù),而是寬度誤差、切口品質(zhì)與收卷齊邊度的綜合體現(xiàn)。
行業(yè)常規(guī)設(shè)備的分切寬度誤差通常控制在±0.1mm以內(nèi),收卷齊邊度在±0.5mm左右。對(duì)于煙包、酒包等高附加值包裝用箔,高端機(jī)型可將套準(zhǔn)精度推至±0.05mm,廢品率從傳統(tǒng)設(shè)備的3%降至0.5%以下。精度的背后是機(jī)械系統(tǒng)剛性的綜合較量:刀軸徑向跳動(dòng)若超過0.02mm,切口壓力便會(huì)忽大忽小,產(chǎn)生波浪邊;高精度設(shè)備要求刀軸跳動(dòng)≤0.003mm,導(dǎo)輥平行度≤0.05mm/m,以確保箔帶沿直線進(jìn)入刀口。
選型時(shí)需結(jié)合自身產(chǎn)品的精度要求:普通包裝用箔,±0.1mm的寬度誤差通常可以接受;若涉及鐳射箔、全息箔等具有光學(xué)微納結(jié)構(gòu)的材料,則必須將精度指標(biāo)提升一個(gè)等級(jí),因?yàn)槿魏挝⑿〉那锌诓黄秸蜻吘墤?yīng)力,都會(huì)破壞全息光柵的衍射效果。
二、張力控制:分切成敗的靈魂
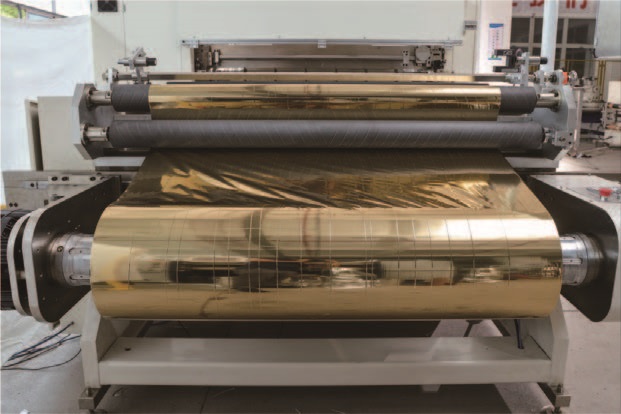
張力控制是電化鋁分切機(jī)最核心的技術(shù)壁壘,也是不同檔次設(shè)備之間差距最顯著的地方。電化鋁極薄且各層復(fù)合結(jié)構(gòu)對(duì)拉伸敏感,行業(yè)推薦的張力范圍通常在1.5–3N/mm2之間,但真正的技術(shù)含量不在于能否設(shè)定這個(gè)數(shù)值,而在于動(dòng)態(tài)控制策略。
錐度張力控制是解決收卷質(zhì)量的關(guān)鍵算法。隨著收卷卷徑增大,若保持恒定張力,外層箔卷會(huì)像緊箍咒一樣擠壓內(nèi)層,輕則端面不齊,重則導(dǎo)致內(nèi)層鋁層轉(zhuǎn)移或粘連。錐度張力要求系統(tǒng)按預(yù)設(shè)曲線自動(dòng)遞減張力,建議遞減率在15%–25%之間。應(yīng)用此策略后,端面不齊類廢品率可降低40%–60%。
多區(qū)段獨(dú)立閉環(huán)同樣重要。現(xiàn)代分切機(jī)應(yīng)將放卷、分切、收卷分為獨(dú)立張力區(qū),采用閉環(huán)PID控制實(shí)時(shí)補(bǔ)償波動(dòng)。理想狀態(tài)下張力波動(dòng)需控制在設(shè)定值的±5%以內(nèi)。若設(shè)備僅配備磁粉制動(dòng)器進(jìn)行開環(huán)控制,在加減速階段張力波動(dòng)往往超出可接受范圍。
對(duì)于需要多軸同時(shí)收卷的窄條分切場(chǎng)景,滑差軸是值得考慮的配置。各卷芯因材料厚度微小差異會(huì)產(chǎn)生松緊不一,滑差軸通過對(duì)每個(gè)收卷工位獨(dú)立調(diào)節(jié)滑移量,消除“內(nèi)緊外松”現(xiàn)象。
三、刀具系統(tǒng):切口品質(zhì)的執(zhí)行者
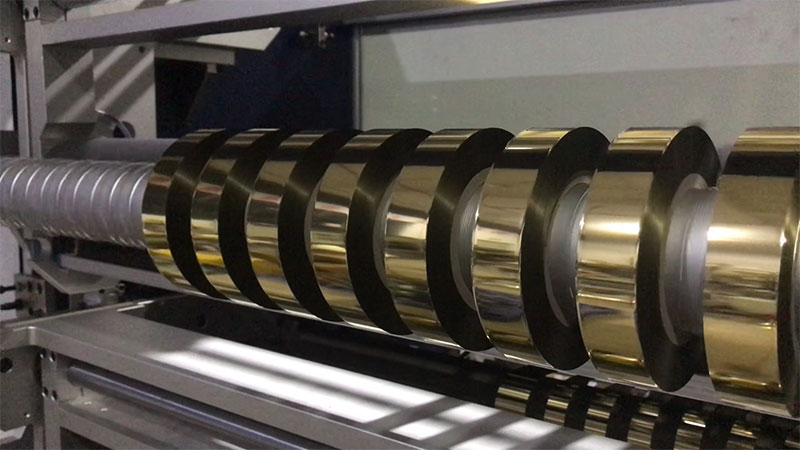
電化鋁分切主要采用圓刀分切方式,方刀在窄幅分切中也有應(yīng)用,但鐳射箔等敏感材料應(yīng)優(yōu)先選擇上下圓刀配合的剪切式分切結(jié)構(gòu)。
刀具選型的核心參數(shù)包括刀具材質(zhì)和咬合量控制。普通碳鋼刀分切數(shù)千米后便會(huì)出現(xiàn)微小崩口,直接拉傷箔面;鐳射箔分切推薦使用硬質(zhì)合金或金剛石涂層刀具,表面輔以特氟龍或鉆石涂層以減少摩擦。上下刀的咬合量應(yīng)控制在“似觸非觸”的狀態(tài),建議間隙為材料厚度的5%–10%,過緊會(huì)壓傷箔面,過松則產(chǎn)生毛刺。
調(diào)刀方式同樣影響實(shí)際使用效率。手動(dòng)微調(diào)適合單一品種大批量生產(chǎn),若訂單呈現(xiàn)多品種小批量特征,電動(dòng)或全自動(dòng)調(diào)刀系統(tǒng)能顯著縮短換刀時(shí)間,減少調(diào)刀過程中的材料浪費(fèi)。
四、糾偏與靜電:不可忽視的輔助系統(tǒng)
糾偏系統(tǒng)是保證走料筆直的前提。電化鋁在高速運(yùn)行中容易因母卷端面不齊或?qū)л伷叫卸日`差發(fā)生橫向偏移,糾偏精度通常要求達(dá)到±0.5mm以內(nèi)。對(duì)于鐳射箔等具方向性紋理的材料,CCD視覺糾偏比普通光電糾偏更為可靠,因?yàn)楹笳呖赡芤虿娼饘俟鉂僧a(chǎn)生誤判。
靜電消除裝置在電化鋁分切中常被低估。分切過程中箔材與導(dǎo)輥的高速摩擦?xí)a(chǎn)生靜電積累,輕則吸附鋁粉碎屑污染箔面,重則在收卷時(shí)產(chǎn)生“靜電粘連”,導(dǎo)致后道燙印時(shí)走箔不暢。選型時(shí)應(yīng)確認(rèn)設(shè)備是否配備離子風(fēng)棒或靜電消除器,并了解其安裝位置是否覆蓋關(guān)鍵走料路徑。
選型決策的底層邏輯
歸根結(jié)底,電化鋁分切機(jī)的選型需要回到三個(gè)基本問題:分切什么材料、達(dá)到什么精度、匹配多大產(chǎn)能。普通燙金箔與鐳射箔對(duì)設(shè)備的要求差異顯著,后者在刀具精度、張力控制細(xì)膩度和糾偏可靠性上都需上一個(gè)等級(jí)。產(chǎn)能方面,分切速度范圍通常在50–500m/min之間,但實(shí)際有效產(chǎn)能還需考慮換料時(shí)間、調(diào)刀時(shí)間和廢品率。一臺(tái)速度標(biāo)稱500m/min但調(diào)刀耗時(shí)半小時(shí)的設(shè)備,在多品種場(chǎng)景下的實(shí)際產(chǎn)出可能遠(yuǎn)不如速度300m/min但支持快速換刀的機(jī)型。
建議在選型時(shí)將材料樣品送至設(shè)備廠家進(jìn)行試切,以實(shí)際分切效果而非參數(shù)表上的數(shù)字作為最終判斷依據(jù)。


