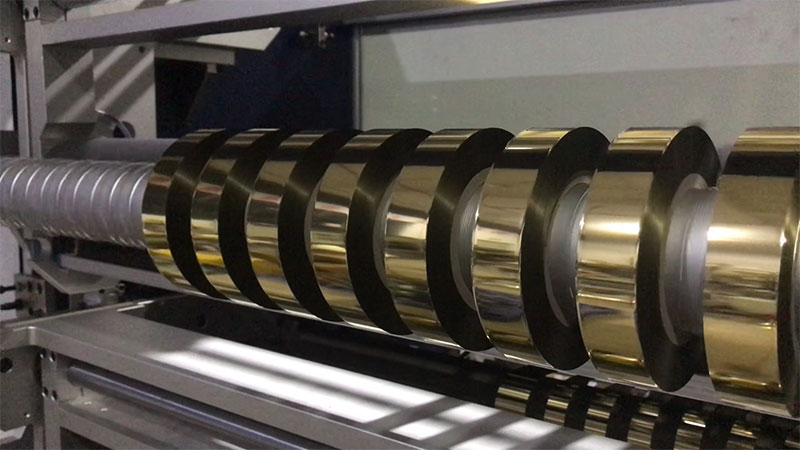
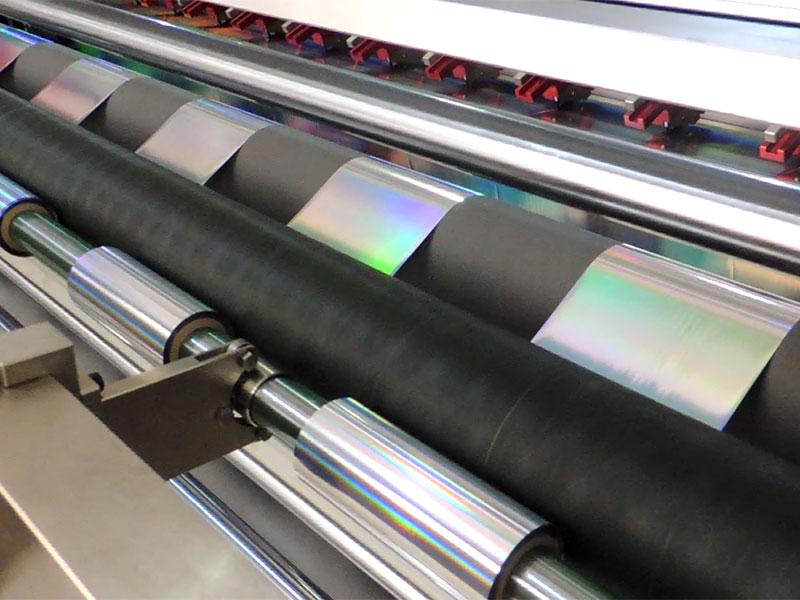
 電化鋁分切機
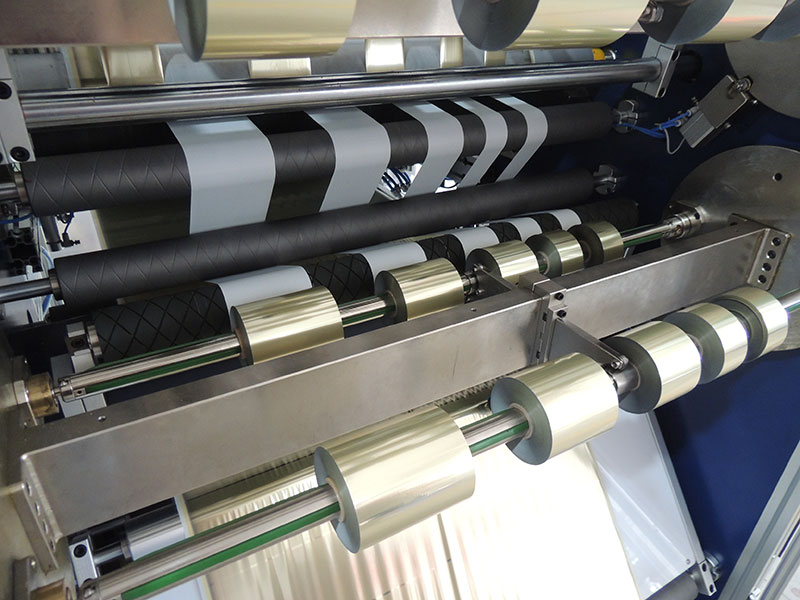 燙金紙分切機
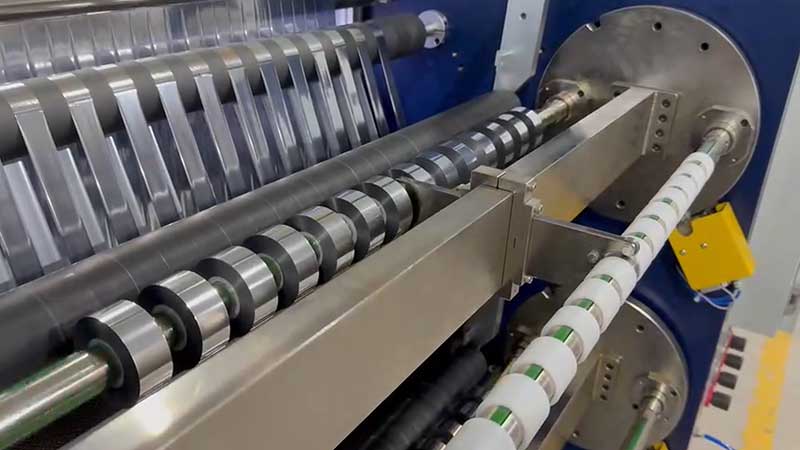
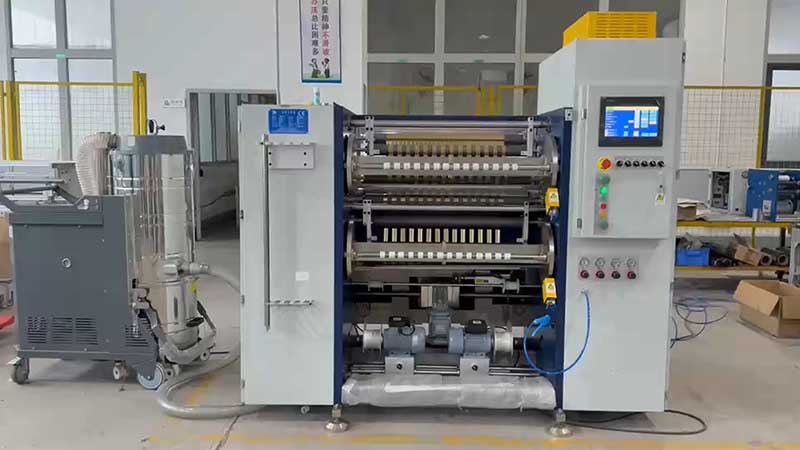
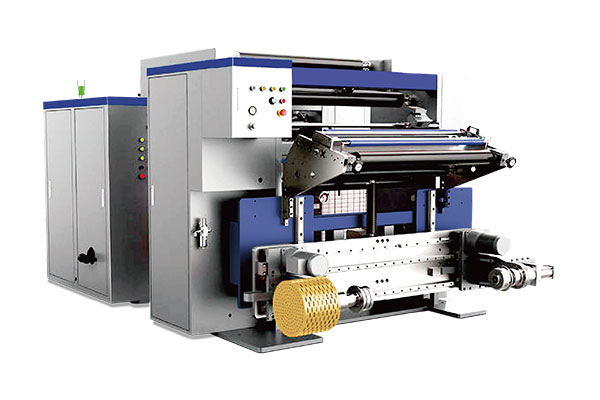 通用型數字控制高速分切機 RSDS7/T
 鐳射燙印箔分切機
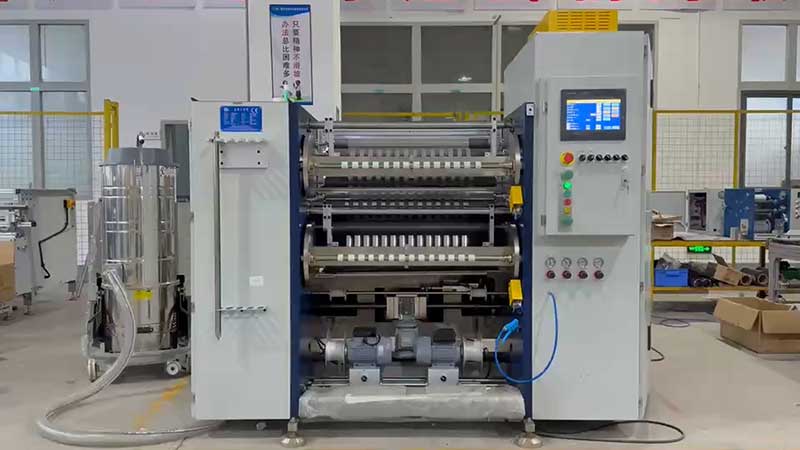 熱燙銀箔分切機



服務熱線
180-5003-0233
在燙金箔的生產和后加工環節中,分切是一道至關重要的工序。然而,許多企業長期面臨一個令人頭疼的問題——收卷后的材料出現褶皺、起拱或邊緣不齊。這些看似細微的瑕疵,卻會直接導致后續燙印失敗、廢品率上升,甚至影響整個生產周期。
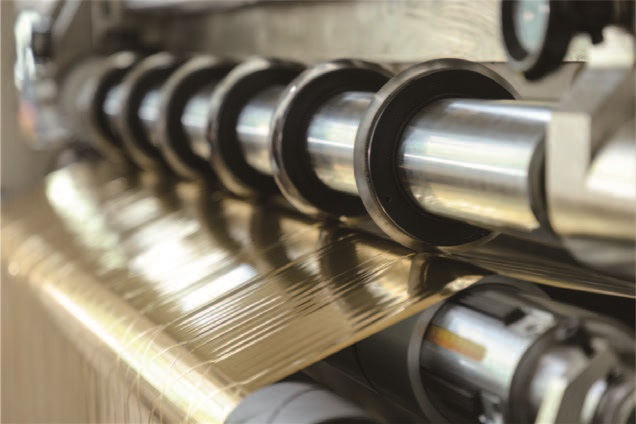
褶皺,究竟從哪里來?
要解決問題,首先要找到根源。燙金箔分切過程中產生褶皺,通常由以下幾方面原因造成:
? 張力控制不均:放卷、收卷及過輥之間的張力波動,導致材料在收卷軸上松緊不一,層間滑移形成折痕。
? 收卷壓輥不當:壓輥壓力設定不合理或輥面平行度偏差,使空氣無法均勻排出,材料表面產生氣泡狀隆起。
? 分切刀口毛刺:刀片磨損或刃口角度不佳,切邊產生微小毛刺或卷邊,收卷時這些部位受力集中引發褶皺。
? 靜電累積:燙金箔材質本身易產生靜電,吸附灰塵的同時使各層相互排斥或粘連,破壞收卷整齊度。
? 卷芯與材料匹配度差:卷芯圓度不足或表面光滑度不合適,起始卷繞階段便存在偏差,層層放大后演變為嚴重褶皺。
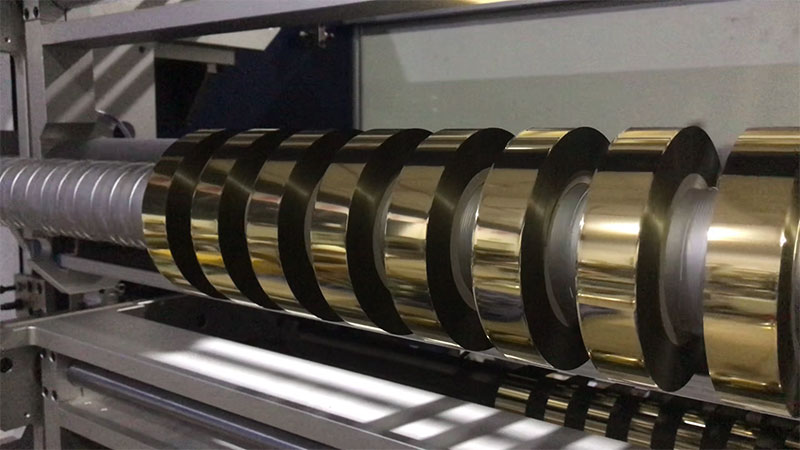
從根源入手:提升收卷平整度的關鍵技術
針對上述癥結,現代化的燙金箔分切機正在通過一系列技術升級,有效解決褶皺難題。
1. 閉環張力控制系統
采用伺服電機配合浮動輥或張力傳感器,實時監測并自動調整放卷、牽引及收卷張力。系統可針對不同厚度、寬度的燙金箔預設張力曲線,確保從卷芯到滿卷的全過程中張力恒定,消除松緊不一的狀況。
2. 精密收卷壓輥機構
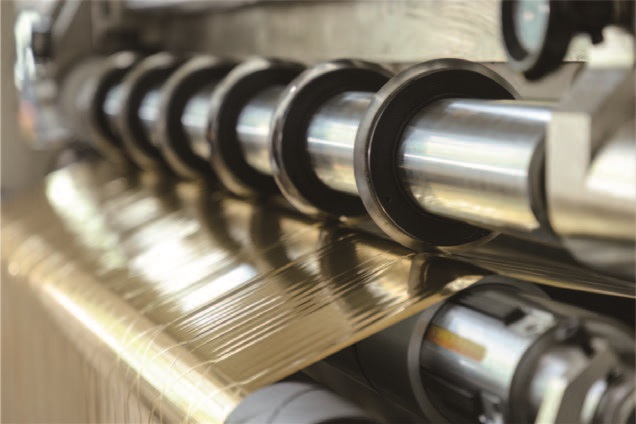
配備可調壓力、主動驅動的收卷壓輥,壓輥表面包裹高彈性、抗靜電材質。壓輥與收卷軸保持精確平行,并提供隨卷徑增大而遞減的壓力曲線——大卷時壓力減小,避免將空氣“壓死”在材料層間;小卷時壓力略增,保證起始緊密。
3. 高品質分切刀組
采用進口合金圓刀或剃刀式分切系統,配合自動磨刀或快換刀座,始終保持刃口鋒利。切邊平整無毛刺,從源頭避免因切口不良引發的卷邊與褶皺。
4. 靜電消除與清潔裝置
在關鍵過輥處安裝交流或脈沖直流型靜電消除棒,配合除塵毛刷或吸風裝置,有效去除材料表面靜電及粉塵。靜電的消除使箔膜層間保持自然分離狀態,收卷時空氣可順暢排出。
5. 卷芯快速定位與自動糾偏
采用錐頂式或氣囊式卷芯固定裝置,確保卷芯居中且圓度無偏差。配合超聲波或光電糾偏系統,實時追蹤材料邊緣位置,自動修正橫向跑偏,保證收卷端面如刀切般整齊。
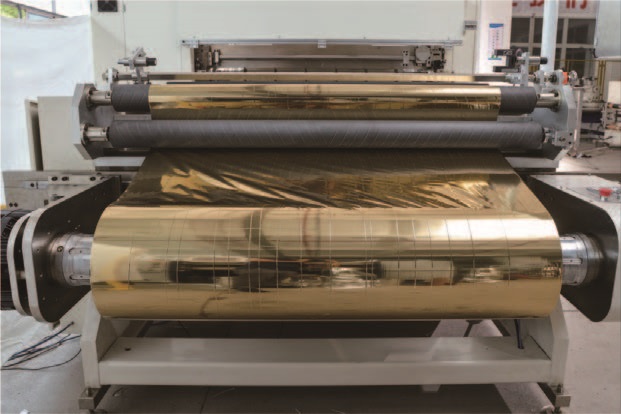
實際應用效果:數據證明一切
某燙金箔生產企業引入新型高精度分切機后,對改進前后的各項指標進行了對比:
? 褶皺不良率由原先的3.8%降至0.3%以下
? 最大收卷直徑從400mm提升至600mm,仍保持平整
? 收卷端面整齊度偏差控制在±0.5mm以內
? 后續燙印工序因材料褶皺導致的停機次數減少85%
產線負責人表示:“過去每到分切環節就提心吊膽,現在基本可以做到連續生產而不用頻繁檢查收卷質量。”
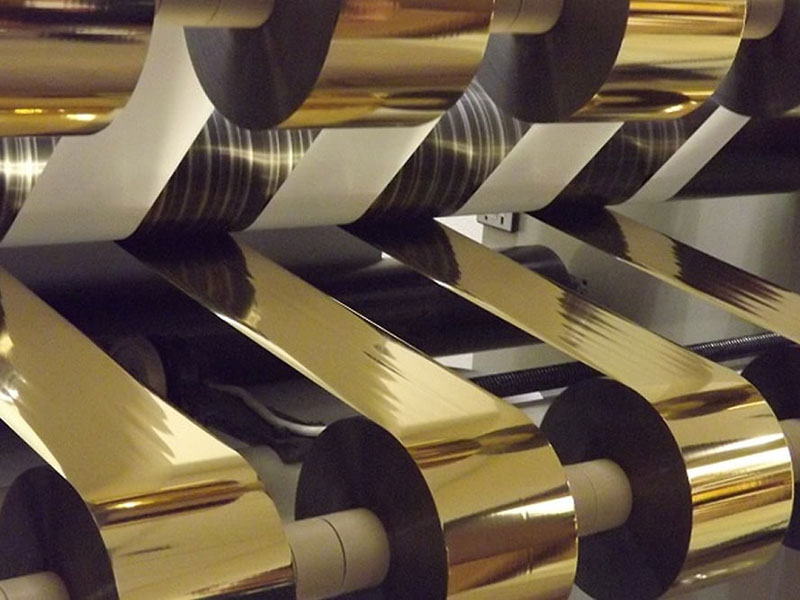
未來趨勢:更智能、更精細
隨著工業互聯網和傳感器技術的發展,燙金箔分切設備正向智能化方向演進。例如:
? AI 張力自學習:設備根據歷史數據和當前材料特性,自動生成最優張力參數。
? 在線褶皺檢測:通過工業相機和圖像算法,實時識別收卷表面微褶皺并報警調整。
? 預測性維護:監測刀片磨損狀態、壓輥壓力分布等,提前預警維護需求。
結語
告別材料褶皺,不僅是提升一道工序的良品率,更是保障燙金箔產品整體競爭力的關鍵一環。從張力閉環控制到精密壓輥設計,從靜電消除到自動糾偏,每一項技術的優化都在向著同一個目標努力——讓每一卷燙金箔收卷平整、出庫無憂,最終在燙印環節綻放出完美的金屬光澤。
對于燙金箔生產商而言,選擇一臺具備良好收卷平整度控制能力的分切機,其實是在為整個生產鏈條筑起一道堅實的品質防線。畢竟,當材料以平整的姿態進入下一道工序時,一切才有了順利進行的可能。