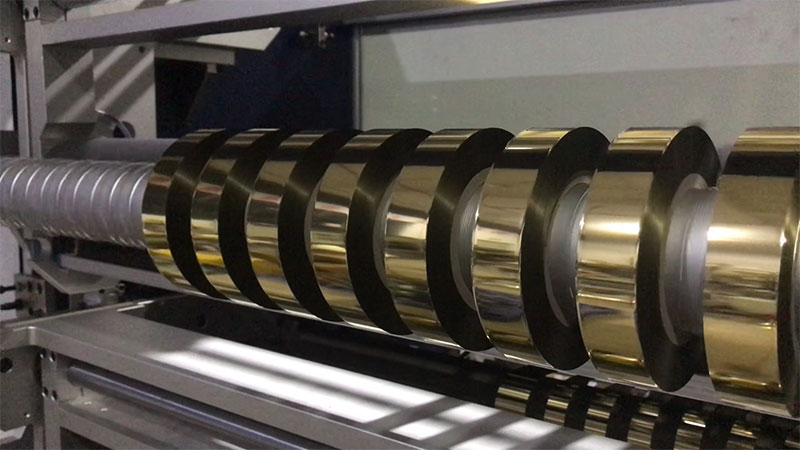
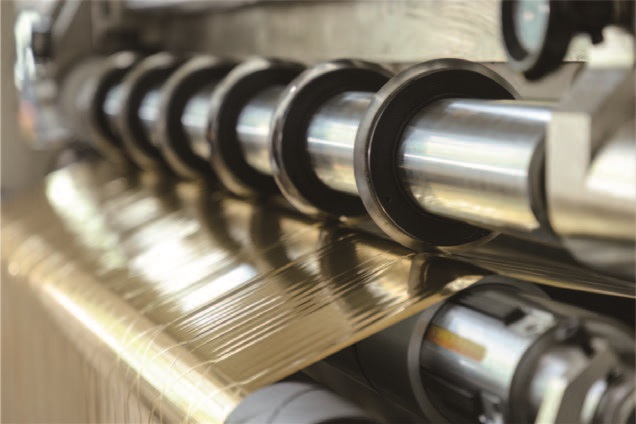
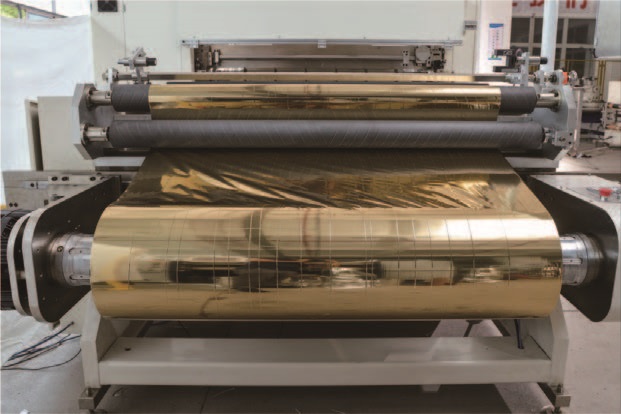
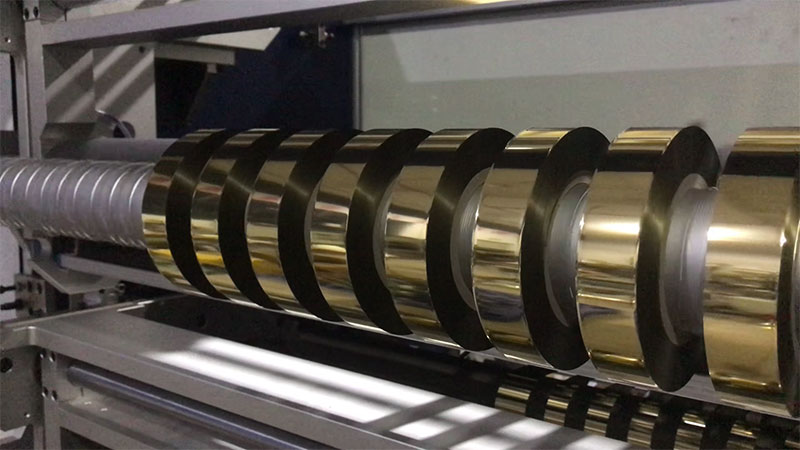
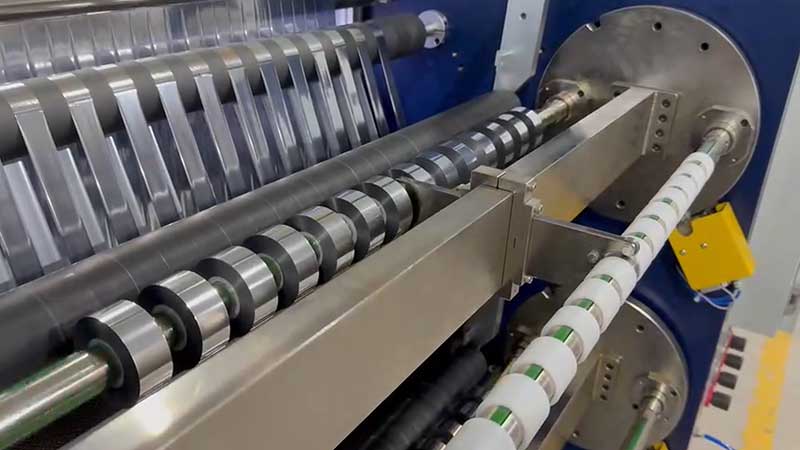
 電化鋁分切機(jī)
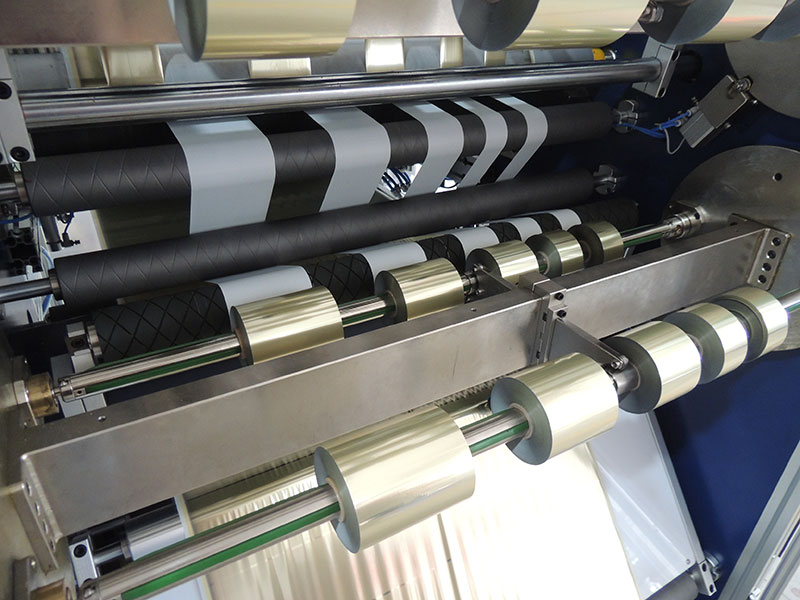 燙金紙分切機(jī)
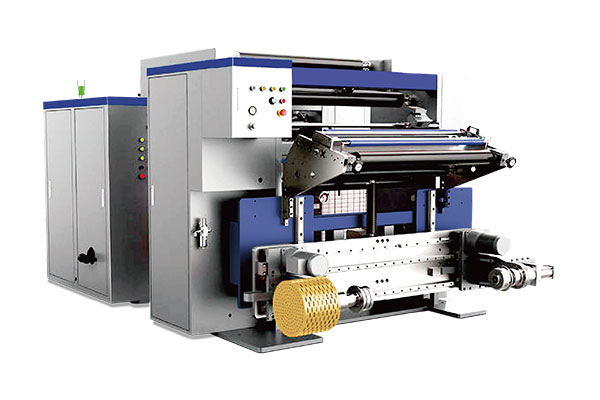 通用型數(shù)字控制高速分切機(jī) RSDS7/T
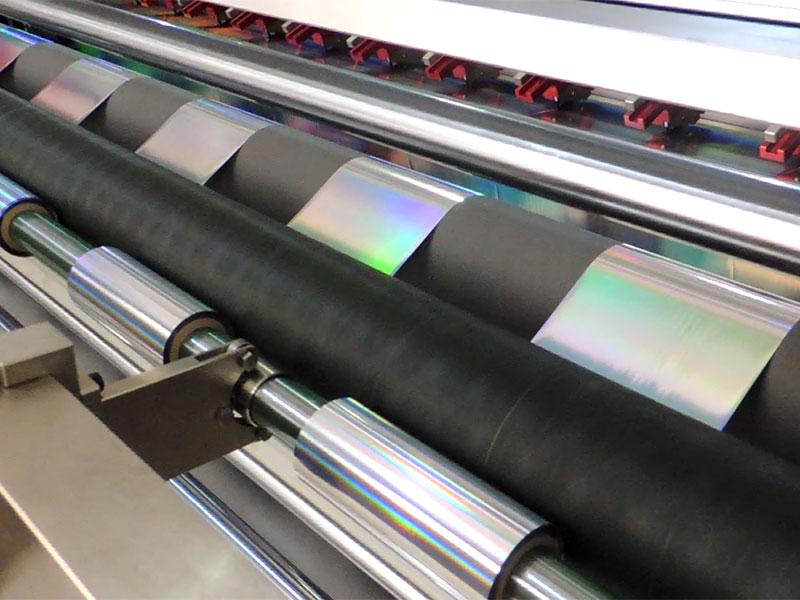
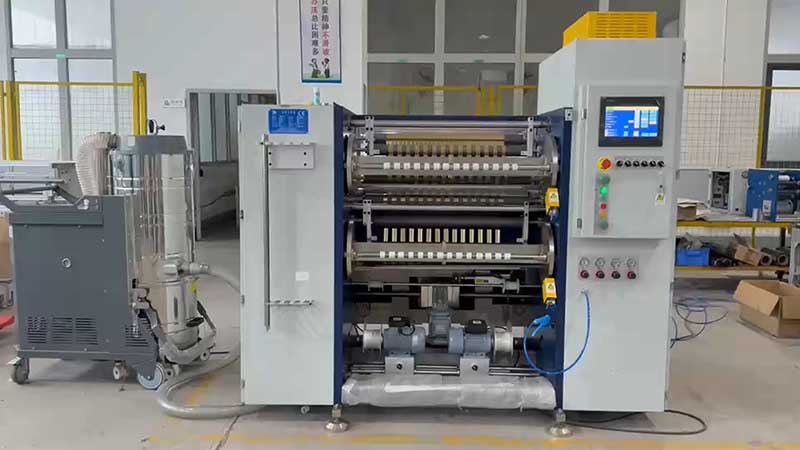 鐳射燙印箔分切機(jī)
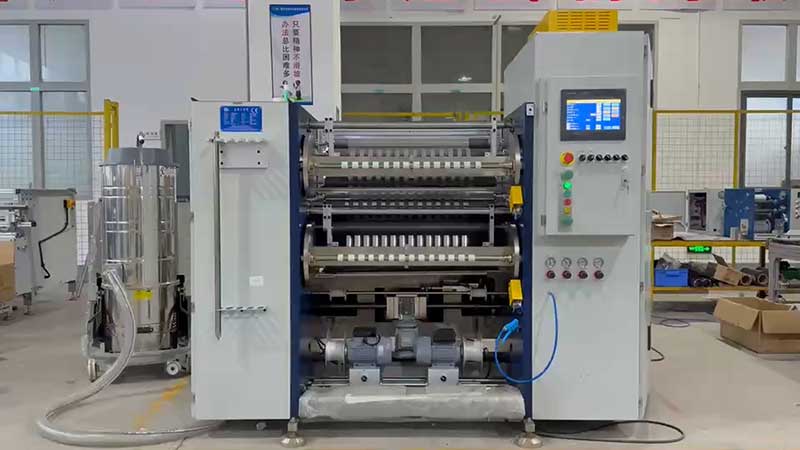 熱燙銀箔分切機(jī)
服務(wù)熱線
180-5003-0233
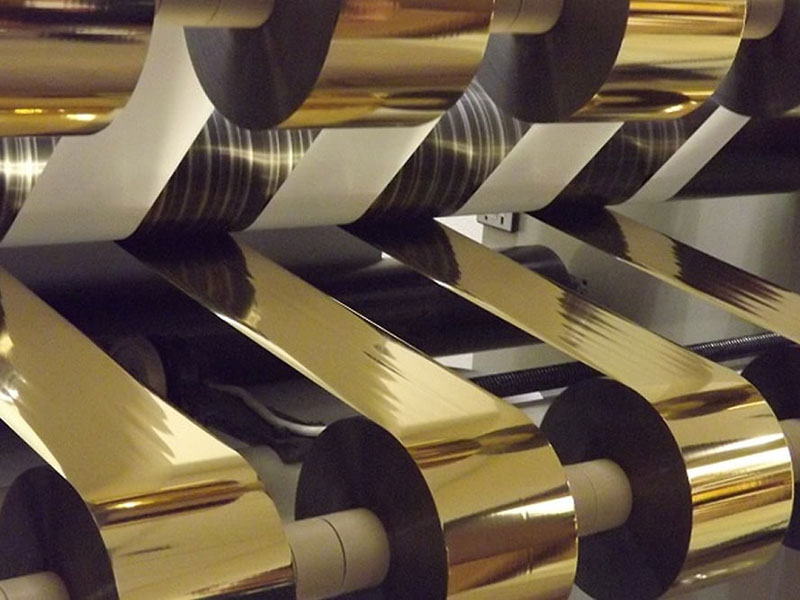
在燙金箔的生產(chǎn)與加工環(huán)節(jié)中,分切機(jī)是實(shí)現(xiàn)卷材定寬分切的核心設(shè)備。然而,不少操作人員會發(fā)現(xiàn),設(shè)備在長期使用后會出現(xiàn)噪音逐漸增大的現(xiàn)象,尤其在高轉(zhuǎn)速、高精度的分切任務(wù)中,刺耳的異響不僅影響工作環(huán)境,更可能是設(shè)備隱患的早期信號。其中,軸承狀態(tài)與刀座剛性是最值得優(yōu)先排查的兩個方向。
一、噪音特征:先辨類型,再找源頭
分切機(jī)運(yùn)行時的噪音大致可分為三類:
1. 連續(xù)高頻嘯叫:通常與軸承潤滑不良、滾動體磨損或保持架損壞有關(guān)。
2. 周期性沖擊聲:多為刀軸彎曲、刀座松動或刀片與底刀間隙不均引起。
3. 低頻共振聲:常見于刀座剛性不足、安裝基座變形或緊固件松動。
針對燙金箔分切機(jī)(材料薄、張力敏感、速度高),高頻嘯叫和周期性沖擊聲最為典型,直接指向軸承和刀座系統(tǒng)。
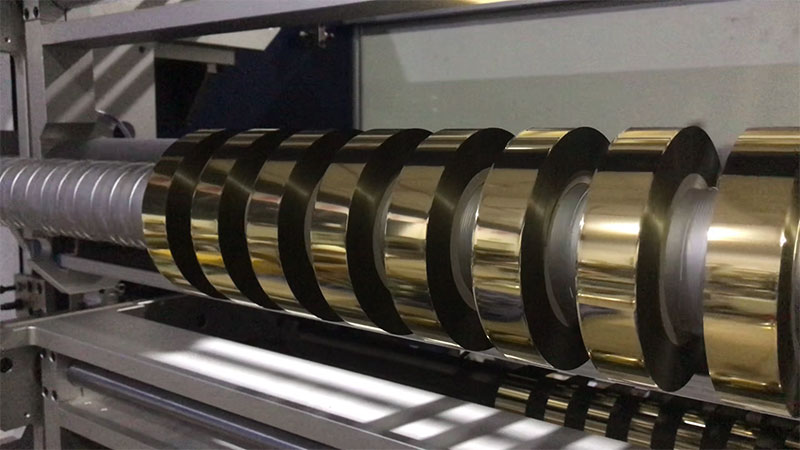
二、軸承排查:分切機(jī)“關(guān)節(jié)”的健康體檢
分切機(jī)主軸軸承承受著徑向切削力與周期性振動,是噪音產(chǎn)生的第一大來源。
排查步驟:
1. 聽覺與觸覺初判
停機(jī)后手動盤車,若聽到明顯的“咯噔”聲或感到卡滯感,說明滾動體或滾道已損傷。運(yùn)行時使用聽音棒抵住軸承座,對比前后端聲音。
2. 溫度監(jiān)測
軸承嚴(yán)重磨損或潤滑失效時,表面溫度會異常升高(通常超過70℃即為警示)。可用紅外測溫槍多點(diǎn)測量軸承座表面。
3. 振動分析
使用便攜式測振儀,檢測軸承位置的振動速度(mm/s)與加速度(高頻值)。若加速度值顯著增大,通常意味著軸承早期疲勞剝落。
4. 拆卸檢查
若以上異常明顯,應(yīng)拆下軸承檢查:保持架是否斷裂、滾動體是否有麻點(diǎn)、內(nèi)外圈滾道是否出現(xiàn)剝落或壓痕。燙金箔分切機(jī)常用高精度角接觸球軸承或圓柱滾子軸承,更換時建議選用P5以上精度等級,并按規(guī)定預(yù)緊力安裝。
常見后果:
軸承間隙過大或磨損后,刀軸徑向跳動增加,直接導(dǎo)致分切邊緣鋸齒、毛刺,甚至箔料撕裂。
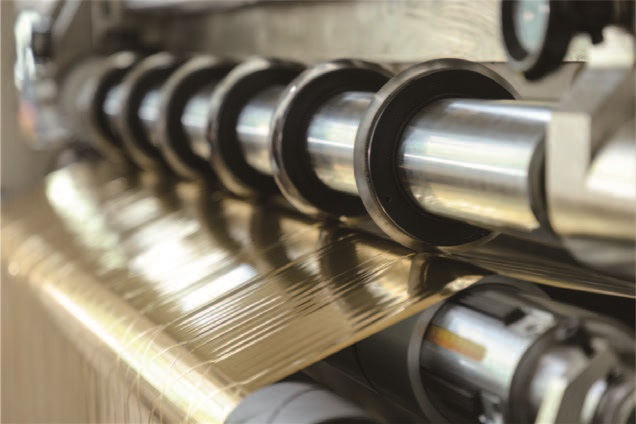
三、刀座剛性排查:靜剛度與動剛度的雙重考驗(yàn)
刀座系統(tǒng)包括刀軸、刀套、鎖緊螺母、刀片安裝法蘭以及與機(jī)架的連接部分。剛性不足時,切削力會激發(fā)結(jié)構(gòu)共振,產(chǎn)生異常噪音。
排查重點(diǎn):
1. 鎖緊狀態(tài)檢查
刀片與刀軸之間的鎖緊螺母是否松動?燙金箔分切機(jī)轉(zhuǎn)速高、啟停頻繁,普通平鍵連接或單螺母鎖緊易松動。應(yīng)檢查是否采用雙螺母防松、液壓鎖緊或錐套連接方式。
2. 刀座配合間隙
刀軸與軸承座、刀套與刀軸之間的配合間隙是否超標(biāo)?一般分切機(jī)要求配合間隙在0.003-0.01mm以內(nèi)。間隙過大時,可用千分表測量刀軸徑向跳動(通常要求≤0.01mm)。
3. 機(jī)架與刀座連接螺栓
檢查刀座底座與主機(jī)架之間的螺栓是否松動。長期振動會導(dǎo)致螺栓預(yù)緊力下降,甚至斷裂。應(yīng)使用扭矩扳手按標(biāo)準(zhǔn)力矩復(fù)緊。
4. 結(jié)構(gòu)共振分析
若噪音僅在特定轉(zhuǎn)速區(qū)間出現(xiàn),可能是刀座系統(tǒng)的固有頻率與激振頻率重合。可嘗試改變分切速度,觀察噪音是否消失。若消失,說明需提高刀座靜剛度(如增加筋板、改用整體鑄造座)或增加阻尼(如填充高分子阻尼材料)。
刀座剛性不足的典型表現(xiàn):
? 分切時出現(xiàn)明顯振動紋(箔帶邊緣呈波浪狀)。
? 噪音隨刀片磨損加劇而顯著增大。
? 刀片壽命大幅縮短,甚至崩刃。
四、綜合診斷流程建議
當(dāng)分切機(jī)噪音過大時,建議按照以下順序排查:
1. 安全停機(jī),清理廢屑,目視檢查刀片有無崩口、刀座有無可見裂紋。
2. 手動盤車,感受轉(zhuǎn)動是否均勻,有無卡點(diǎn)。
3. 空載運(yùn)行,逐段加速,記錄噪音出現(xiàn)的轉(zhuǎn)速與特征。
4. 加載運(yùn)行(分切實(shí)際箔料),對比空載噪音差異,判斷是否與切削力相關(guān)。
5. 分別檢查軸承與刀座:
? 測振動、溫度 → 鎖定軸承。
? 測跳動、鎖緊力矩、共振點(diǎn) → 鎖定刀座剛性。
6. 修復(fù)或更換:軸承損壞則成對更換(注意原廠游隙組別);刀座剛性不足可先緊固連接,若設(shè)計缺陷則考慮加裝支撐或更換高剛性刀座。
五、預(yù)防性維護(hù)建議
? 定期潤滑:按設(shè)備說明書要求,對軸承加注合適牌號的潤滑脂或潤滑油,避免因干摩擦引發(fā)噪音與燒蝕。
? 動平衡校驗(yàn):刀軸組件(含刀片、刀套)每半年做一次動平衡,避免不平衡質(zhì)量激發(fā)振動噪音。
? 扭矩標(biāo)記法:對刀座關(guān)鍵螺栓采用扭矩標(biāo)記(畫線法),每次開機(jī)前目視檢查標(biāo)記是否錯位。
? 噪音基線記錄:定期記錄不同轉(zhuǎn)速下的噪音分貝值及頻譜特征,建立“健康基線”,便于早期發(fā)現(xiàn)異常。
結(jié)語
燙金箔分切機(jī)的噪音并非不可避免的“正常現(xiàn)象”,它往往是設(shè)備精度下降的直接反映。軸承作為旋轉(zhuǎn)精度的核心載體,刀座作為切削剛性的結(jié)構(gòu)保障,二者一旦出現(xiàn)問題,不僅會產(chǎn)生噪音,更會直接影響燙金箔的分切質(zhì)量——出現(xiàn)毛邊、寬度偏差、箔粉脫落等嚴(yán)重缺陷。
因此,當(dāng)分切機(jī)噪音異常增大時,請第一時間查軸承、測剛性。一個安靜的刀軸系統(tǒng),才是高效、穩(wěn)定、優(yōu)質(zhì)生產(chǎn)的可靠前提。


