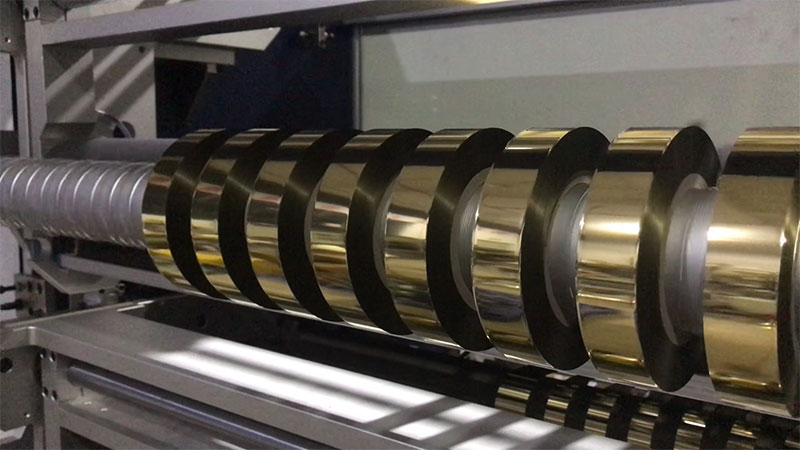
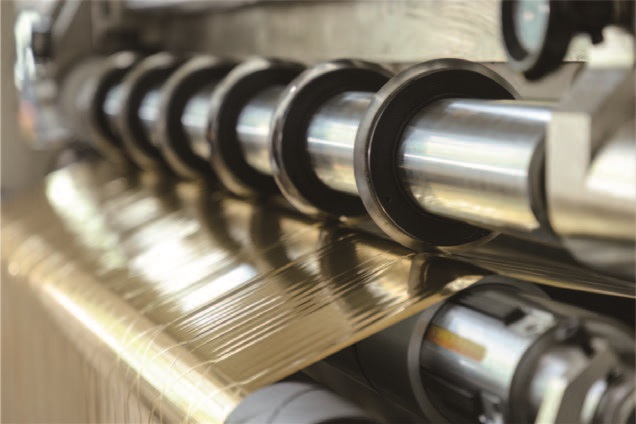
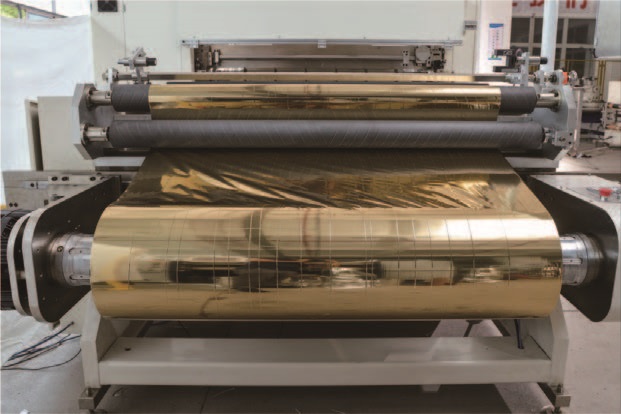
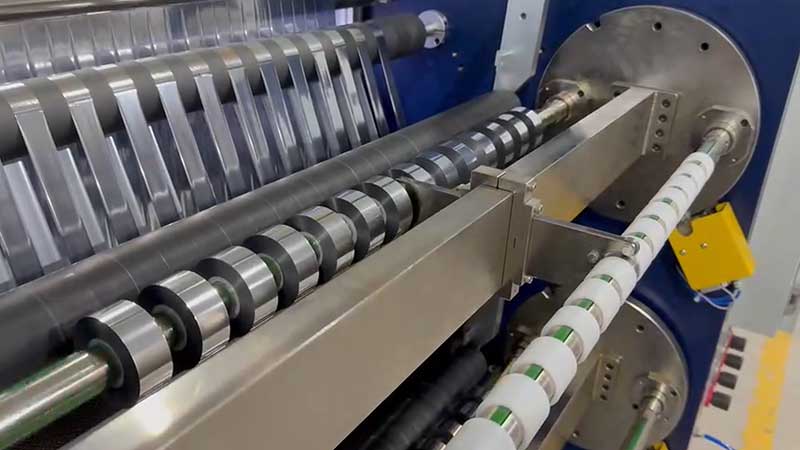
 電化鋁分切機
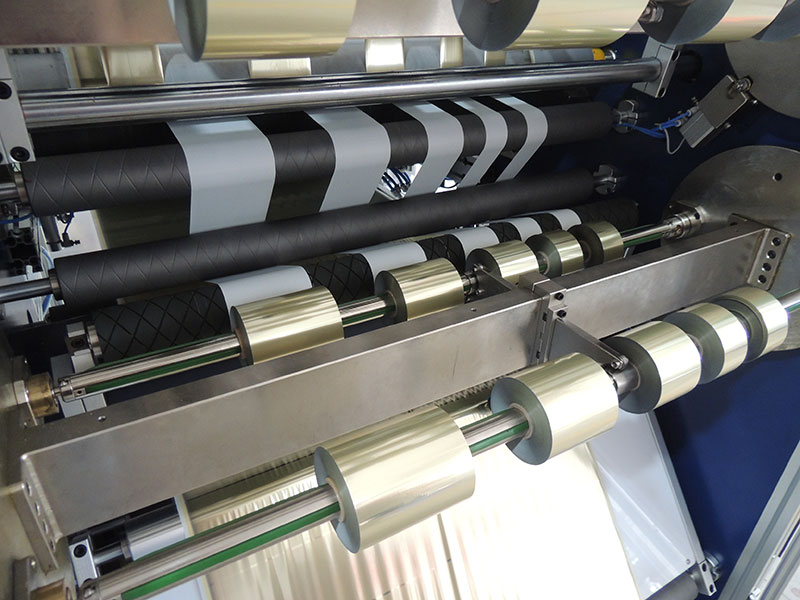 燙金紙分切機
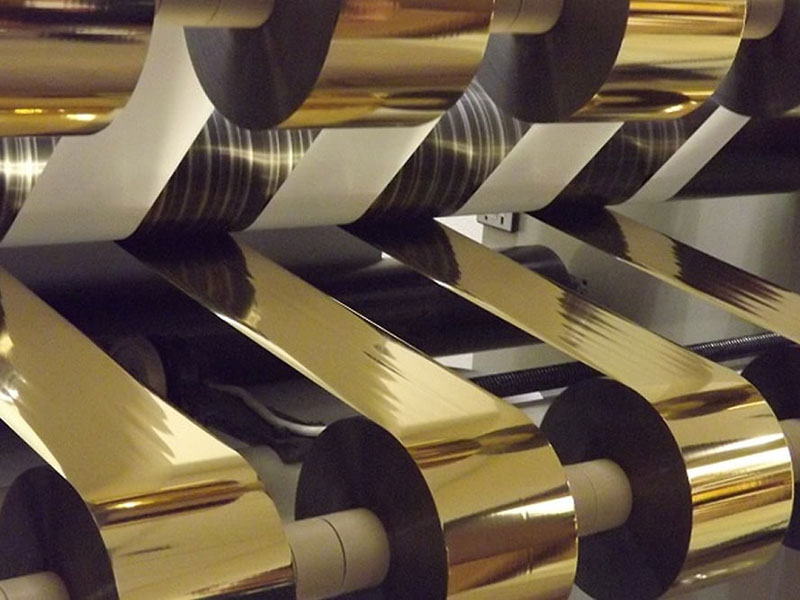 燙金箔分切機
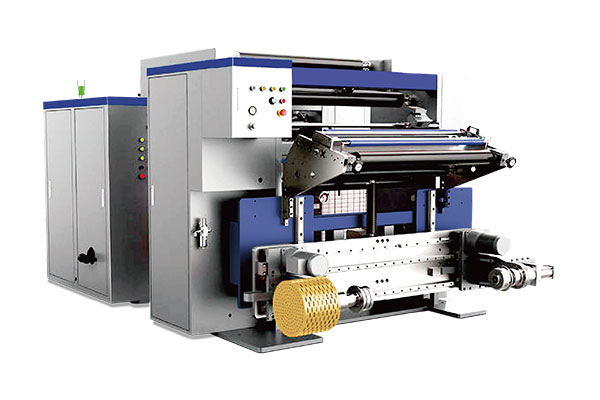 通用型數字控制高速分切機 RSDS7/T
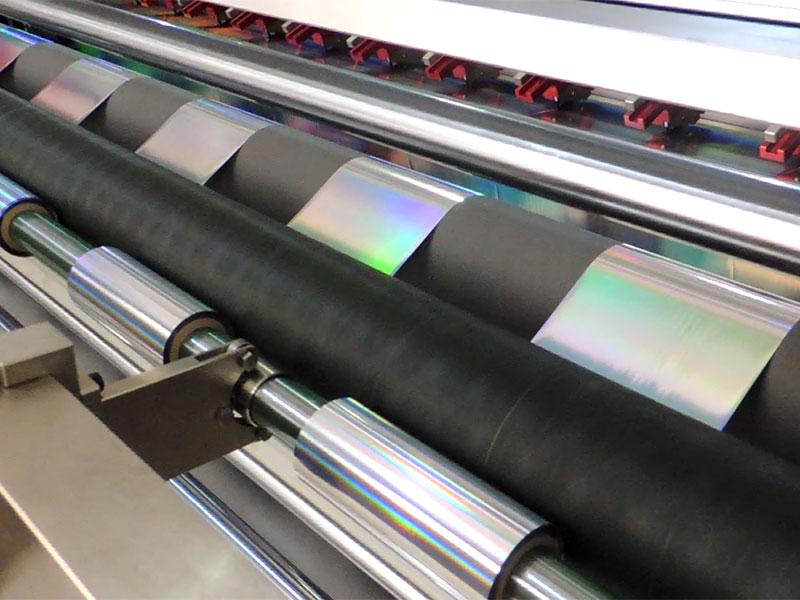
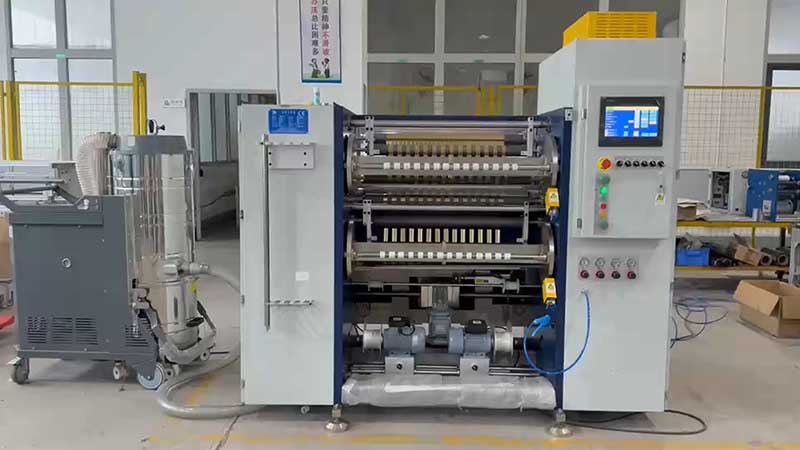 鐳射燙印箔分切機
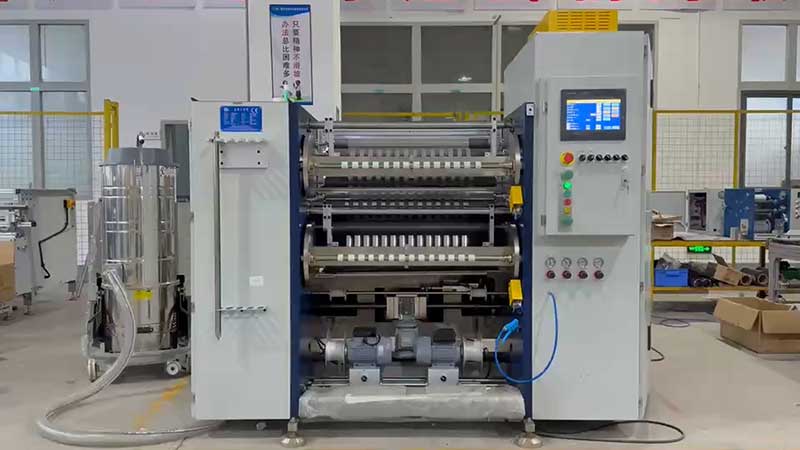 熱燙銀箔分切機



服務熱線
180-5003-0233
在高端包裝、煙標、酒盒及精細印刷領域,燙金工藝是提升產品附加值的關鍵環節。然而,燙金生產中最令人頭疼的問題莫過于“燙金不良”:出現斷筆缺畫、附著力差、邊緣毛刺或褶皺。
據統計,超過60%的燙金質量問題,根源并不在燙金機本身,而是在上游的燙金箔分切環節。分切機作為將寬幅電化鋁箔分切成窄卷的預處理設備,其張力控制的精準度直接決定了燙金箔的平整度、松緊度以及涂層的完整性。
本文將深入探討在燙金箔分切過程中,如何通過科學的張力控制,從源頭提升燙金良品率。
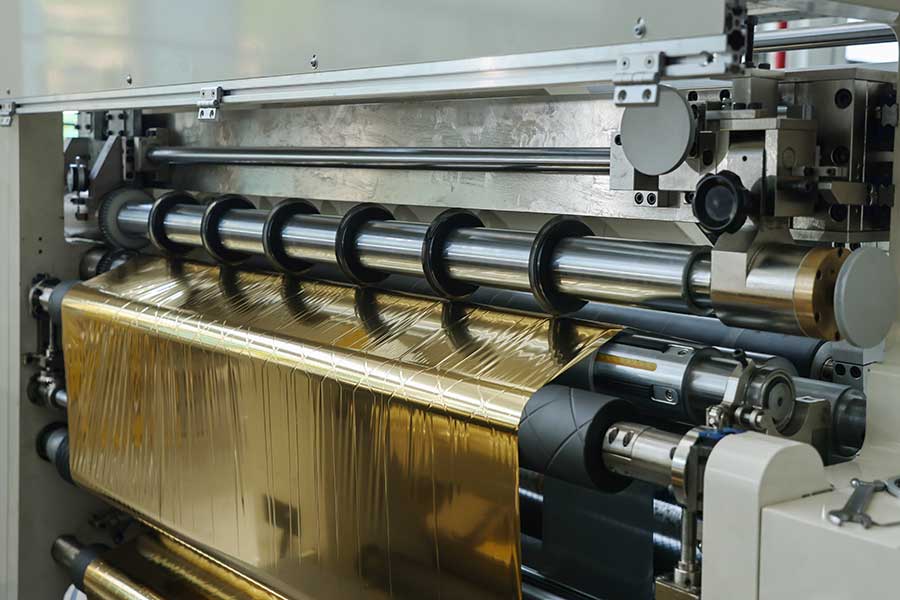
一、燙金箔的特性:為什么張力控制如此敏感?
燙金箔(電化鋁)是一種多層結構的復合薄膜,通常由PET基層、離型層、保護層、鋁層和膠粘層組成。這種結構決定了它具有以下特性:
1. 易拉伸性:基層PET薄膜在張力過大時會產生彈性變形甚至塑性變形,導致燙金時圖案變形。
2. 涂層脆弱:各功能涂層非常薄且脆,過大的張力或張力波動會導致涂層微觀裂紋,影響轉移效果。
3. 邊緣敏感性:分切后的箔卷邊緣若受力不均,極易產生卷邊或荷葉邊,在燙金時造成壓燙不實。
因此,分切機的張力控制不僅僅是“拉緊”材料,而是要建立一個動態平衡的微應力系統。
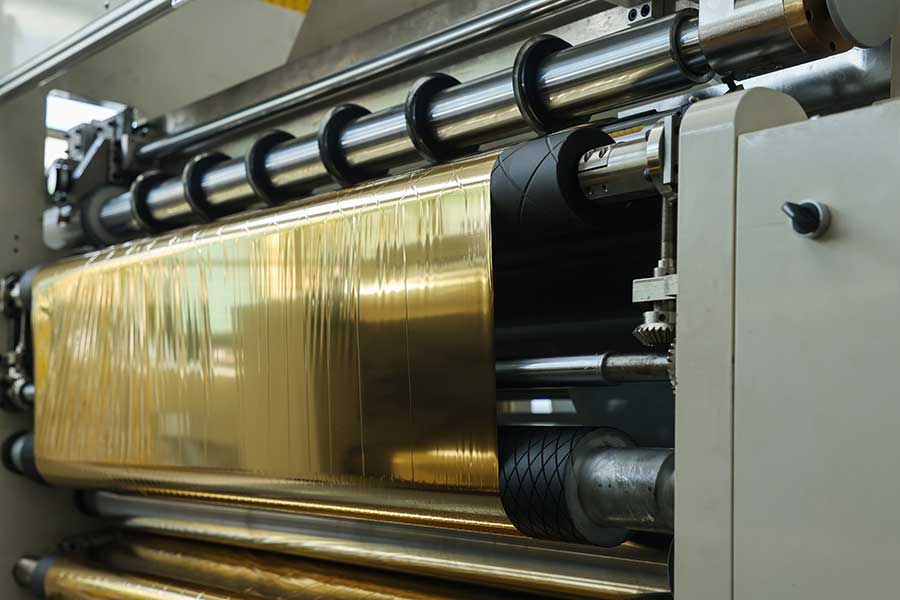
二、提升良品率的四大張力控制要點
1. 收卷與放卷的錐度張力控制
在分切過程中,卷徑在持續變化,如果使用恒張力控制,會導致內緊外松或內松外緊。
? 放卷錐度:隨著卷徑減小,材料重量減輕,所需制動力應相應減小。若放卷張力未呈錐度下降,會導致大卷底部的箔材被過度拉伸。
? 收卷錐度:隨著卷徑增大,收卷張力應逐漸減小(錐度控制)。這能避免內層材料因外層收緊而受壓變形,確保整卷材料從芯部到外部的硬度一致,避免燙金機放卷時出現“松卷”或“跑偏”。
2. 加減速過程中的動態響應
分切機在啟動、升速、降速和停機瞬間,是張力波動最大的時刻。
? 要點:高性能的張力控制系統應具備預加速補償和慣性補償功能。即在速度變化前,控制器預先調整輸出扭矩,抵消加減速帶來的慣性沖擊,確保箔材在接頭處或運行過程中張力曲線保持平直,避免因瞬間過載導致涂層斷裂。
3. 收卷壓輥的接觸壓力控制
對于薄型燙金箔,收卷時極易卷入空氣,導致收卷不齊或出現“串卷”。
? 要點:壓輥的壓力必須與收卷張力聯動調節。在收卷初期,卷徑小,需要較大的接觸壓力以排除空氣;隨著卷徑增大,接觸壓力應逐漸減小,以防止將端面壓變形。理想的收卷端面應平整如鏡,這是燙金機高速平穩送箔的前提。
4. 張力分區隔離
現代高端分切機通常設計有多個張力控制區:
? 放卷區:控制母卷的退卷穩定性。
? 牽引區:在分切刀前后建立穩定的“中性點”,確保分切刀在材料無抖動的情況下切割,避免刀刃撞擊造成箔帶邊緣產生微觀鋸齒(這是燙金產生毛邊的元兇)。
? 收卷區:獨立控制每個收卷軸的張力。
關鍵原則:必須確保分切刀處的材料處于“零張力波動”狀態,即通過浮輥或張力傳感器實時反饋,將張力波動隔離在切割區域之外。
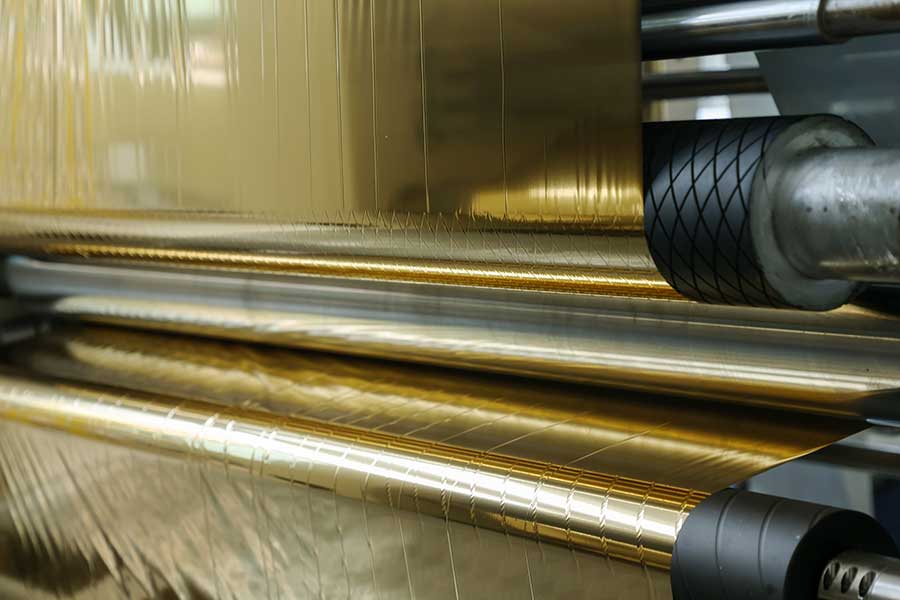
三、張力不良導致的典型燙金缺陷分析
了解張力問題與最終燙金缺陷的對應關系,有助于快速定位分切工序的問題:
1. 燙金圖案“起泡”或“飛金”
? 根源分析:分切時收卷過緊,導致涂層之間壓力過大產生粘連(反粘)。燙金時離型層提前破裂。
2. 燙金邊緣出現“毛刺”或“鋸齒”
? 根源分析:分切時箔帶在刀片處抖動,或收卷張力不均導致箔帶邊緣拉伸變形,破壞了切割邊緣的整齊度。
3. 燙金位置“套印不準”
? 根源分析:分切時放卷張力過大,導致PET基層產生不可逆的拉伸。在燙金受熱時,材料發生二次收縮或伸長,導致圖案位移。
4. 高速燙金時箔帶“斷裂”
? 根源分析:分切卷收卷時內緊外松,導致燙金機在高速停機再啟動時,箔卷層間滑動,突然松出的箔帶被拉斷。
四、結語
燙金良品率的提升,是一場從源頭開始的精細化管理。燙金箔分切機作為預處理的核心設備,其張力控制系統不再是簡單的電氣配置,而是決定產品競爭力的工藝核心。
通過實施錐度張力控制、動態慣性補償和分區隔離技術,分切出來的每一卷燙金箔都應具備:
? 平整的端面(便于安裝);
? 一致的硬度(便于釋放);
? 無損的邊緣(便于轉移)。
當這些分切指標得到保證,燙金車間的生產效率與良品率自然水到渠成。在微利時代的印刷包裝行業,誰控制好了分切的張力,誰就掌握了燙金品質的第一道命門。