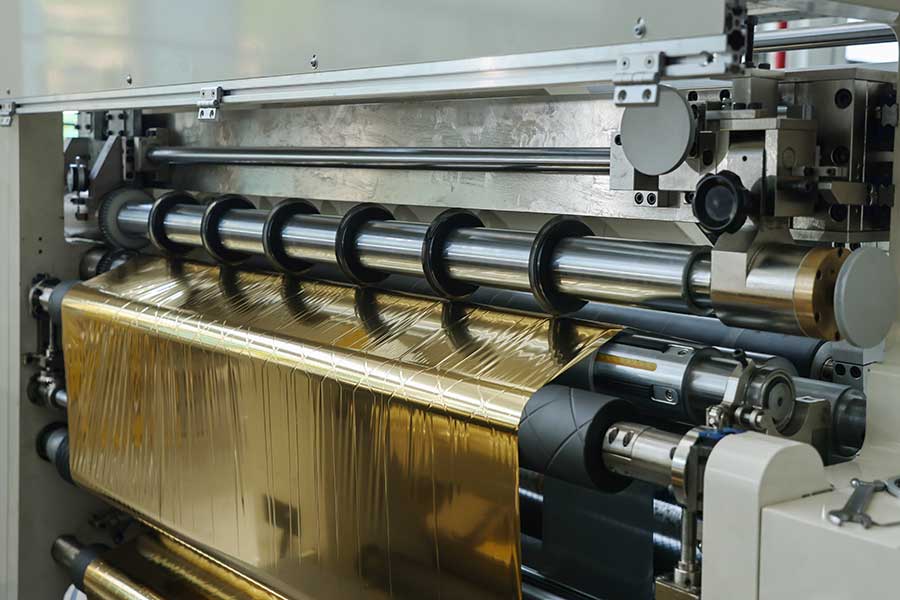
 電化鋁分切機
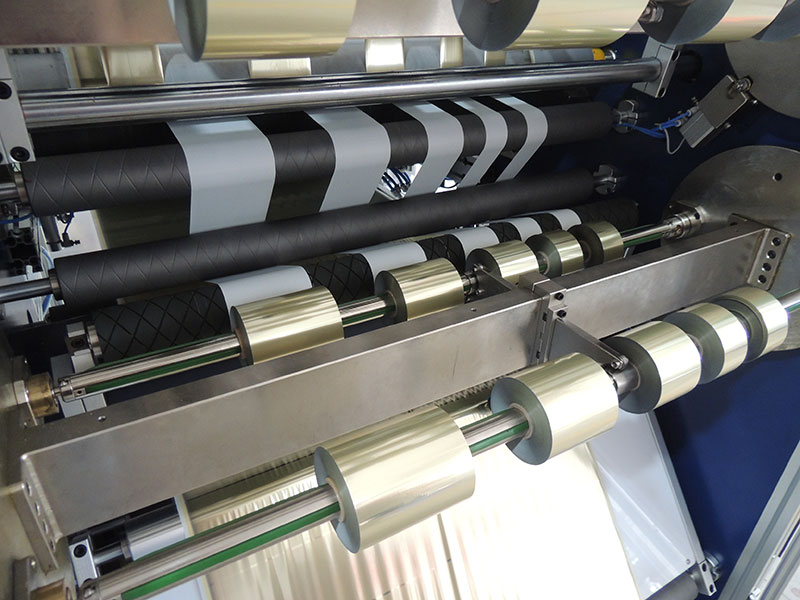 燙金紙分切機
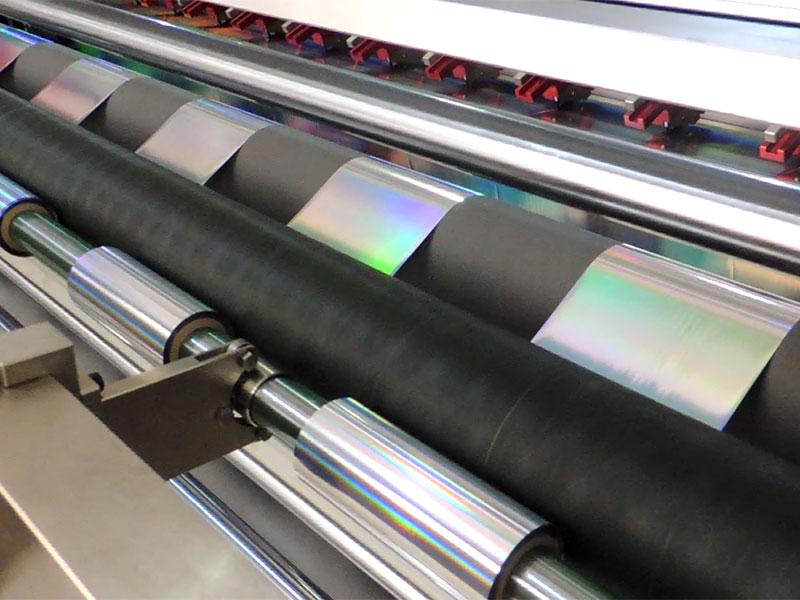
 鐳射燙印箔分切機
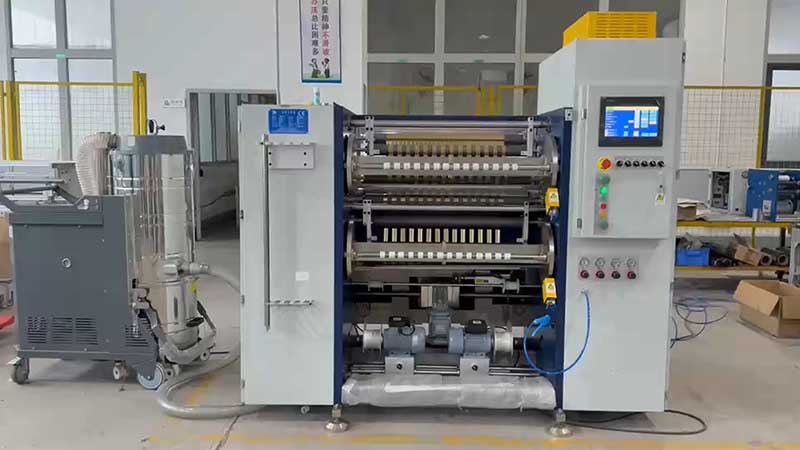
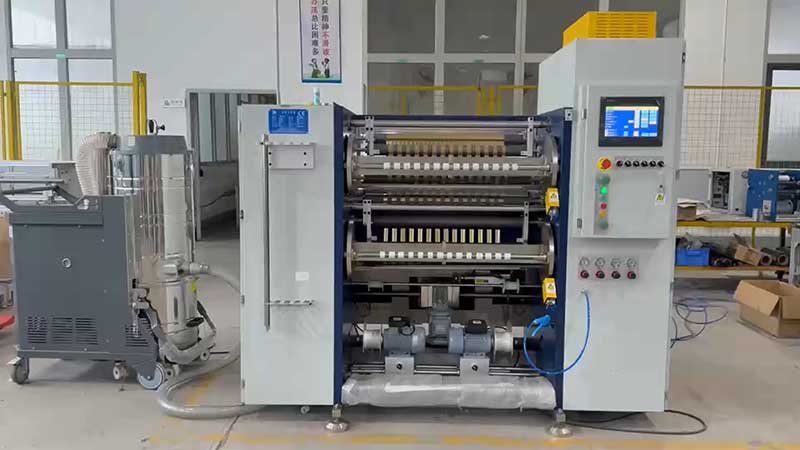 全息燙印箔分切機
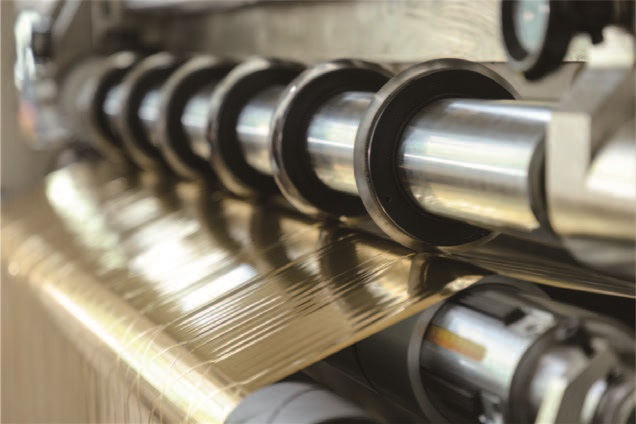 燙金膜分切機



服務熱線
180-5003-0233
采購全息燙印箔分切機時,一個常見的誤區是過度關注分切速度、刀具品牌或設備外觀,卻忽略了決定成品率的核心變量——張力控制。
全息燙印箔是一種“嬌貴”的材料。它通常由PET基膜、離型層、全息信息層、鍍鋁層和膠粘層復合而成,總厚度往往只有12到25微米,比一根頭發絲還細。更關鍵的是,表面那層精密的微納全息光柵結構,一旦受力不均產生拉伸或滑移,衍射效率就會下降,燙印出來的圖案便失去了應有的立體感和動態光變效果。換句話說,分切環節的張力波動,足以讓昂貴的高端箔材變成廢品。
因此,選購全息燙印箔分切機,第一件事不是比價格,而是審視它的張力控制系統。
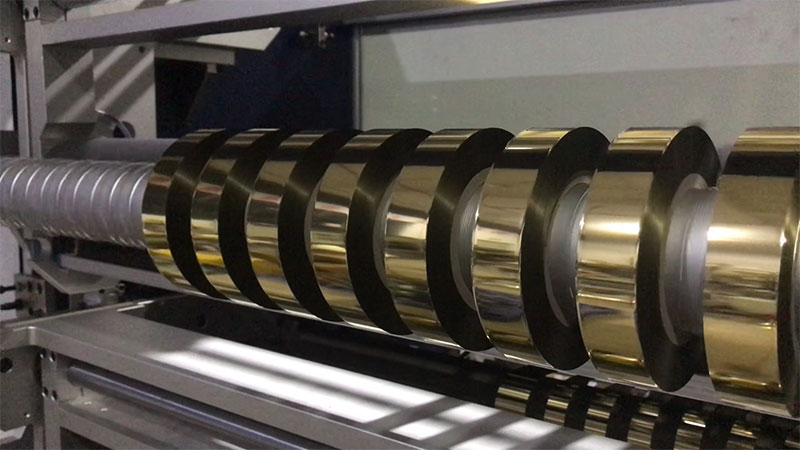
張力失控:分切質量問題的根源
在實際生產中,全息箔分切最常見的質量缺陷——端面不齊、荷葉邊、菊花芯、跑偏——九成以上可以追溯到張力控制不當。
張力過大,箔材被拉伸變形,全息圖案錯位,嚴重時膜層間產生滑移,收卷后內層受壓起皺。張力過小,卷材松垮,運輸中“蕩邊”,燙印時走料不穩,出現“缺筆斷畫”或燙糊。收卷卷徑逐漸增大時,如果張力不能按合適的錐度曲線遞減,內層會被越收越緊的芯筒壓傷,形成“菊花芯”狀卷曲,整卷報廢。
這些問題有一個共同特征:一旦發生,不可逆。分切完成后再怎么調整,都無法恢復已經變形的全息結構。所以張力控制的價值,在于從源頭避免損耗。有案例顯示,一臺張力控制精良的分切機,能將燙金箔分切損耗控制在1%以下,對于單價高昂的全息箔而言,一年節約的成本可達百萬級別。
看張力控制,具體看什么?
第一,優先全閉環伺服系統,遠離開環控制。
傳統分切機常采用磁粉制動器配合開環控制,成本低但精度差。開環系統無法感知實際張力變化,只能靠預設的電流或電壓粗略估算,在加減速、卷徑變化時張力波動極大。全閉環伺服張力控制則通過張力傳感器實時反饋,動態調整放卷、牽引和收卷各段的力矩輸出,將張力波動壓縮在極小范圍內。對于全息箔,張力控制精度應達到±0.5N或±5%以內,高端設備甚至要求±0.3%。
第二,錐度張力是“必選項”而非“加分項”。
分切機運行中,收卷卷徑從初始的幾十毫米逐漸增大到幾百毫米。若收卷張力恒定不變,隨著卷徑增大,內層承受的壓力會急劇上升,導致全息箔的微結構被壓潰。錐度張力控制讓收卷張力隨卷徑增大按設定曲線自動遞減,保證內層不被壓傷、外層不松垮。對于12微米以下的薄型全息箔,沒有錐度張力控制的分切機基本可以不考慮。
第三,關注動態響應能力,加減速階段見真章。
勻速運行時保持張力穩定是基本功,真正的考驗在于升速、降速、急停的瞬間。全息箔分切機加速時,如果張力補償跟不上,會出現一個短暫的張力尖峰,足以將箔材拉斷或拉伸變形。優秀的張力系統能在全速升降速過程中將實際張力波動控制在±3%以內,這依賴于伺服電機的響應頻率和控制算法的優劣。選購時,要求供應商演示加減速階段的張力曲線,比看靜態參數更有意義。
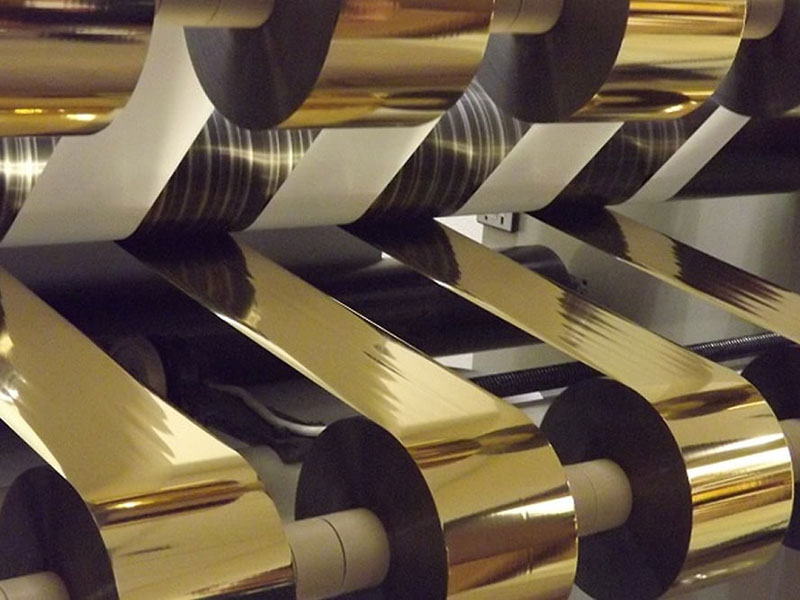
配套系統同樣關鍵
張力控制不是孤立存在的。糾偏系統負責保證箔材在進入刀架前位置精準,放卷糾偏通常采用追邊或追線模式。糾偏與張力相互耦合:張力不穩,箔材會向松的一側“爬行”,糾偏系統疲于奔命;糾偏不準,進入刀架的箔材角度偏差,切割質量隨之下降。
滑差軸的配置也值得關注。對于全息箔這種厚薄存在微小公差的材料,中心收卷時各分條之間的卷徑會有差異。滑差軸通過獨立滑差單元的扭矩控制,讓每一根分條都能以自己的張力收卷,消除“內緊外松”現象。如果分切規格較窄、條數較多,滑差軸幾乎是保證收卷質量的必要條件。
選購建議
全息燙印箔分切機的選型,本質上是在選擇一套“張力穩定性”的保障系統。價格差異往往就體現在張力控制方案的檔次上:開環磁粉 vs 閉環伺服,無錐度 vs 可編程錐度曲線,單一張力區 vs 分區獨立控制。
最務實的做法是攜帶自己的全息箔樣品,現場試切一卷。 重點觀察三件事:分切后端面是否平整如鏡、有無肉眼可見的波紋或壓印;用千分尺測量成品卷硬度,從內到外是否均勻遞減;升速到最高速再急停,看箔材是否出現松脫或拉伸痕跡。
全息燙印箔的價值在于它的光學效果,而分切是保護這個效果的最后一關。張力控制不過關的設備,切出來的不是成品,是代價高昂的損耗。