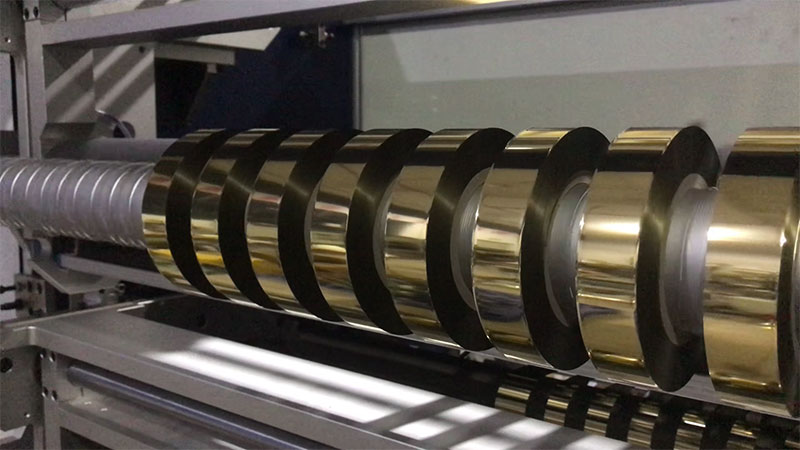
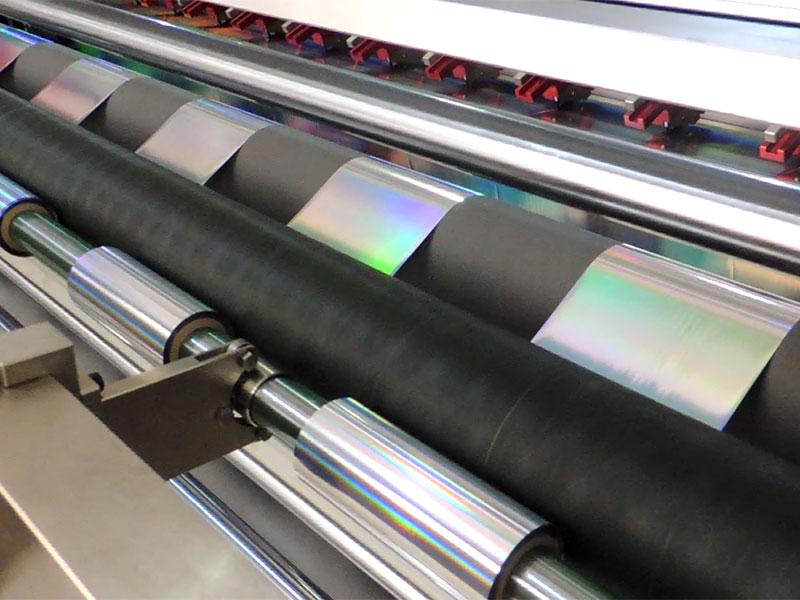
 電化鋁分切機
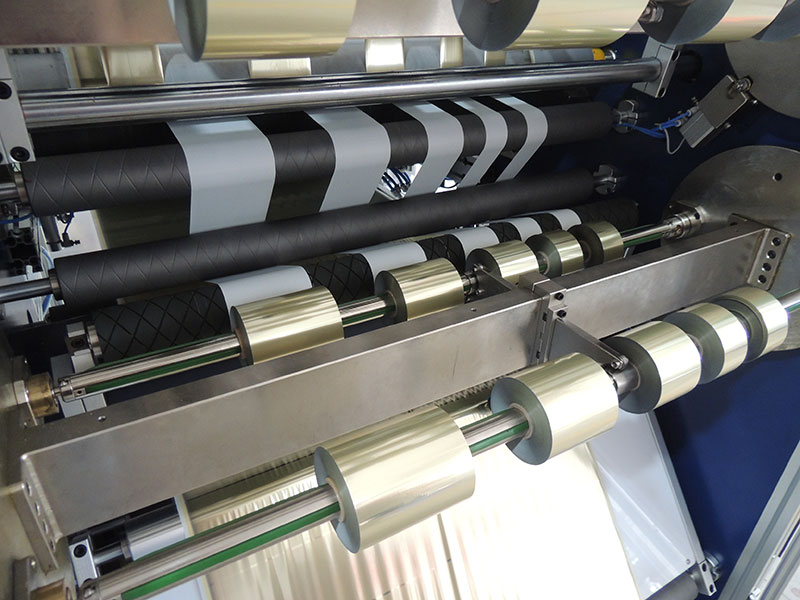 燙金紙分切機
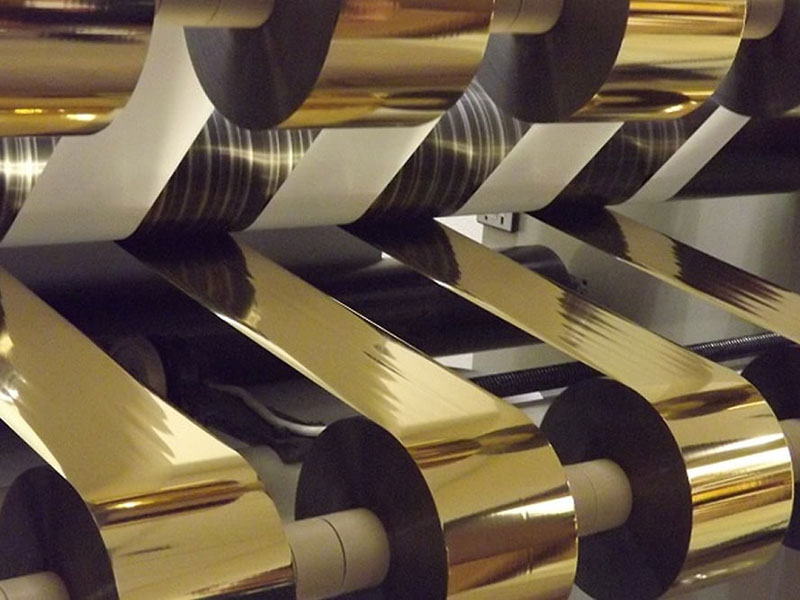 燙金箔分切機
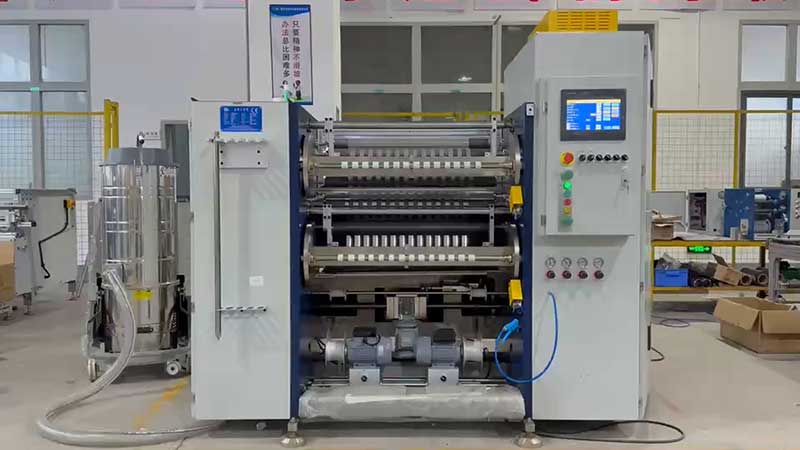
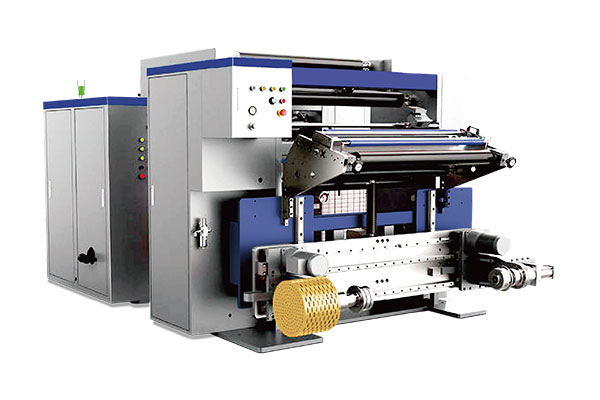 通用型數字控制高速分切機 RSDS7/T
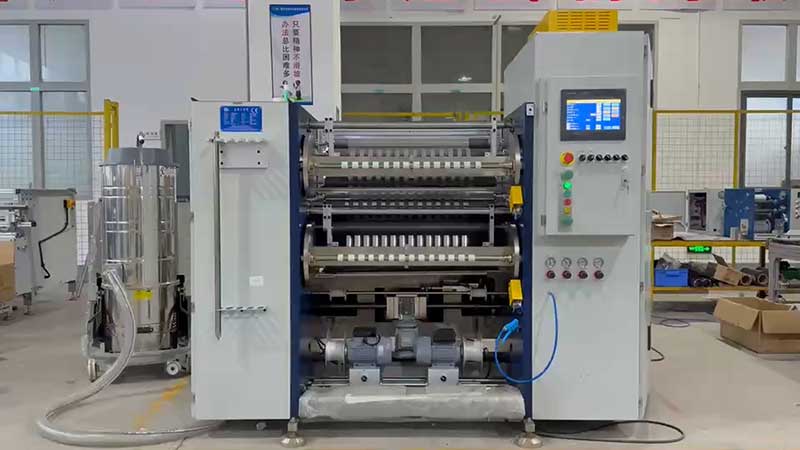 熱燙銀箔分切機



服務熱線
180-5003-0233
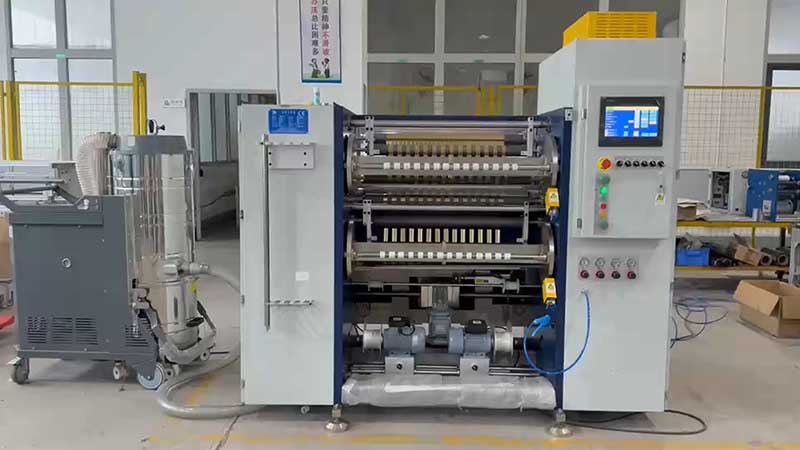
在化妝品包裝盒上那道流光溢彩的金色Logo,或是煙酒標簽上細膩的金屬質感條紋,這些提升產品檔次的燙金效果,其源頭都離不開一種厚度僅為12至20微米的精密材料——電化鋁燙印箔,俗稱燙金紙。將寬幅的燙金紙母卷精準加工成下游所需的窄幅成品卷,分切環節便是承上啟下的“咽喉”。這一環節的精度與穩定性,直接決定了燙金工序的成敗:分切邊緣的一絲毛刺,或張力波動導致的些許變形,都可能在高速燙金機上引發斷箔、燙印殘缺的連鎖反應。正因如此,電化鋁燙金紙分切機已從簡單的裁切工具,演變為融合精密機械、智能控制與材料科學的系統化設備。
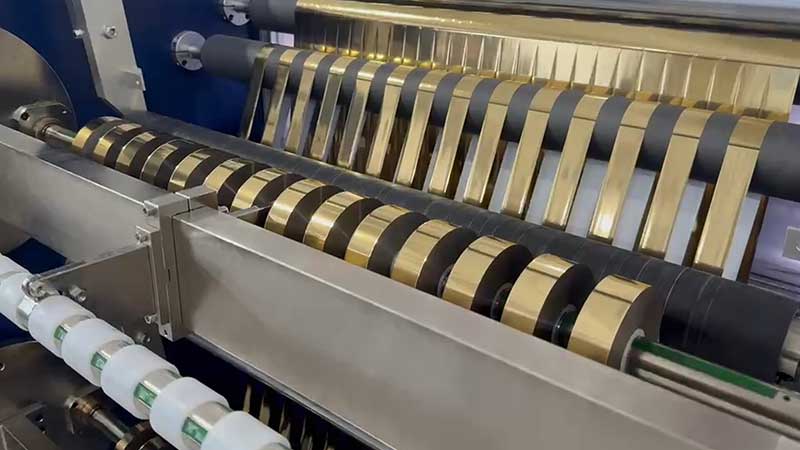
一、技術架構:精密分切的核心支撐
電化鋁燙金紙分切機的技術難度在于,既要保持燙金紙多層涂層的完整性,又要實現高效精準的分切。燙金紙并非單層薄膜,而是由PET基膜、離型層、著色層、鍍鋁層和膠粘層復合而成的精密結構,這要求分切設備在物理裁剪之外,更需實現多層結構的無損分離。
? 張力控制是薄材分切的“生命線”。 電化鋁基材極薄且易拉伸,張力過大如同拉扯蛛絲,會使基材發生不可逆的形變;張力過小則收卷松軟、跑偏。現代高端分切機普遍采用多段閉環張力系統,通過前后張力輥與磁粉制動器的組合,運用PID算法實時調控,將張力波動控制在0.5N以內。收卷環節的錐度張力技術尤為關鍵——隨著卷徑增大,系統按設定曲線自動減小張力,防止內層箔材因壓力過大而出現鋁層粘連。
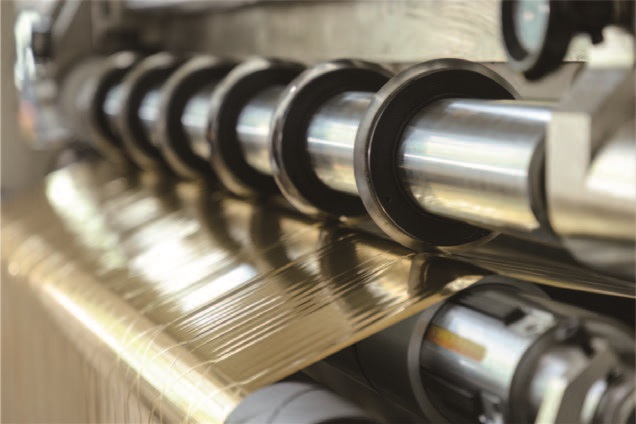
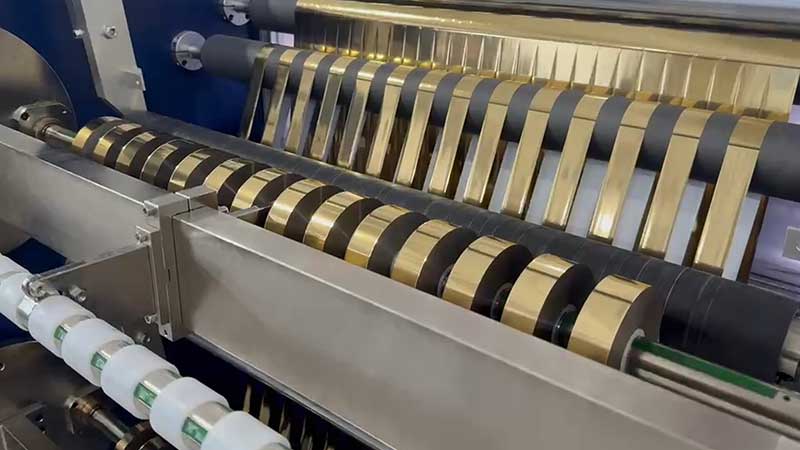
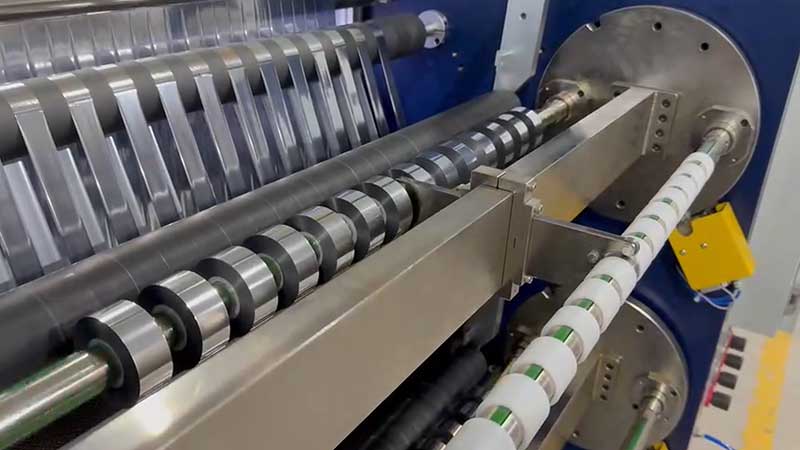
? 刀具系統則決定了分切的“最后一公里”質量。 行業主流方案采用上下圓盤刀剪切式分切,如同剪刀裁布,能提供更平滑的切面。在精度調校中,上下刀的疊合量與側向間隙需嚴格把控:對于12μm以下的極薄燙金箔,刀片刃口間隙需控制在0.03~0.08mm,刀軸徑向跳動不超過0.003mm,否則會產生波浪邊或毛刺。更為先進的激光分切方案則用于高端PET燙金紙,切口碳化層可控制在10μm以內,但對配套保護系統要求極高。
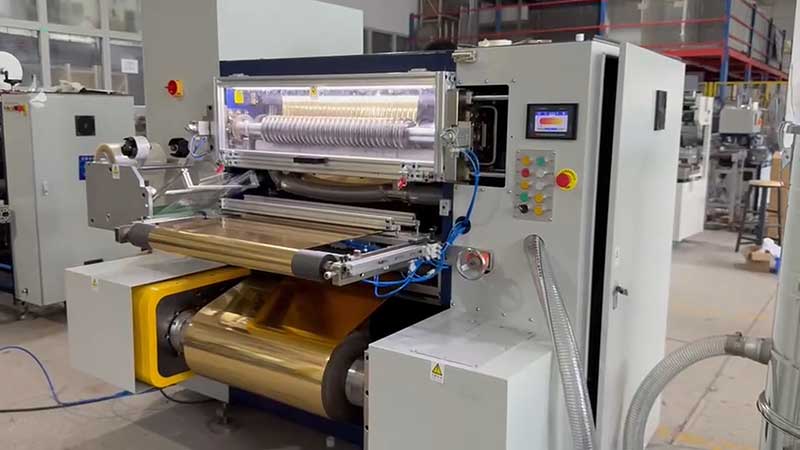
二、應用版圖:從包裝到電子多元覆蓋
燙金紙分切機的應用范圍已遠遠超出傳統印刷包裝領域,形成了輻射多個行業的應用版圖。
? 印刷包裝行業是其核心陣地。 高檔煙包、酒盒、畫冊、月餅盒等產品對燙金效果的需求,推動分切設備不斷向高精度方向演進。這些應用場景要求分切后的燙金紙寬度一致、邊緣光滑無毛刺,以確保高速燙金機上的平穩運行。
? 電子與電器行業則提出了差異化需求。 燙金紙分切機不僅用于生產電容器、電感器等電子元器件的原材料,還服務于電子產品外殼的裝飾燙金,賦予產品金屬質感與檔次感。家電面板上的拉絲燙金效果,正是依賴專用拉絲燙金紙分切機將材料加工成特定規格后燙印而成。
此外,在服裝布料燙金、軟塑膠配件、玻璃金屬裝飾、文具辦公用品乃至個性化DIY領域,燙金紙分切機都扮演著不可或缺的角色。這種跨行業的廣泛適用性,使其成為燙金材料加工產業鏈中的通用性關鍵設備。
三、效率革命:智能化的技術躍遷
隨著燙金機自動化程度日益提高,智能化的電化鋁分切機逐步取代傳統手動分切機已成為主流趨勢。這一躍遷體現在多個技術維度的突破上。
? 高速分切能力大幅提升生產效率。 采用線性電機驅動的分切機,分切速度可達800m/min,遠超傳統機型的300m/min。自動換刀系統的引入使換刀時間從人工操作的5分鐘縮短至30秒以內,支持不同寬度規格的連續生產。靜電吸附廢邊回收技術則將廢邊寬度壓縮至1.5mm,材料利用率提升至98.5%。
? 智能化系統賦予設備“思考”能力。 CCD視覺糾偏系統實時掃描燙金紙邊緣圖案,糾偏精度達±0.1mm;基于深度學習的AI缺陷分類系統可自動識別涂層氣泡、劃痕等缺陷類型,分類準確率超過99%。配方管理系統存儲不同材質的分切參數,切換產品時自動調取,大幅減少調機時間。數字孿生技術更可在虛擬環境中預調試分切過程,提前預測刀具磨損對切口質量的影響。
四、行業挑戰與展望
盡管技術持續進步,電化鋁分切領域仍面臨挑戰。超薄鐳射膜分切時的圖案錯位、窄幅防偽細線燙金(最小寬度僅0.3mm)的穩定分切等問題,仍有待進一步技術創新。低溫分切技術、非接觸導輥等新型解決方案的引入,也反映出市場對涂層保護與成品良率日益嚴苛的要求。
電化鋁燙金紙分切機作為連接燙金材料生產與終端應用的樞紐設備,其技術水準直接影響著下游燙金工藝的質量與效率。從張力控制的精微調校到刀具系統的微米級定位,從傳統機械結構到AI驅動的智能分切,這一領域的技術演進仍在持續,為包裝、電子、裝飾等行業的高質量發展提供著堅實的裝備支撐。