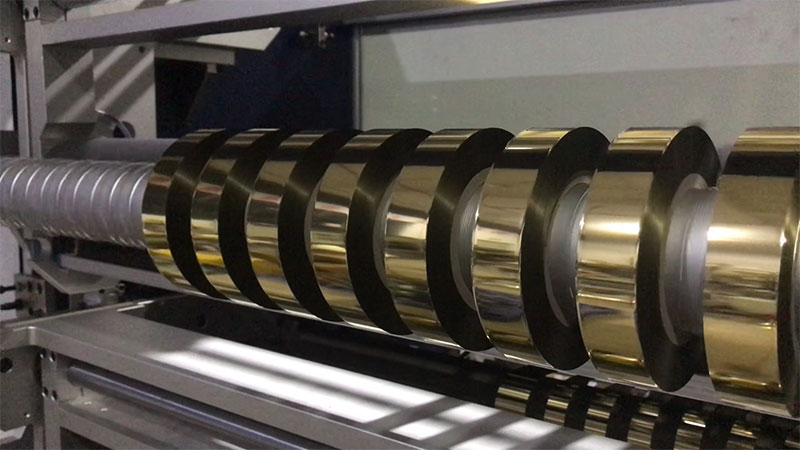
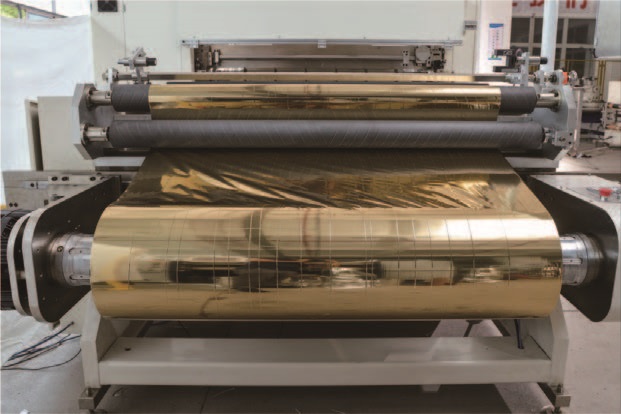
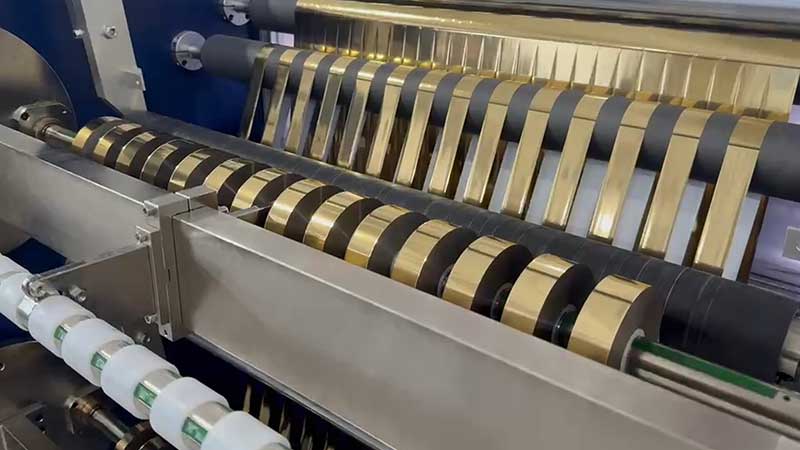
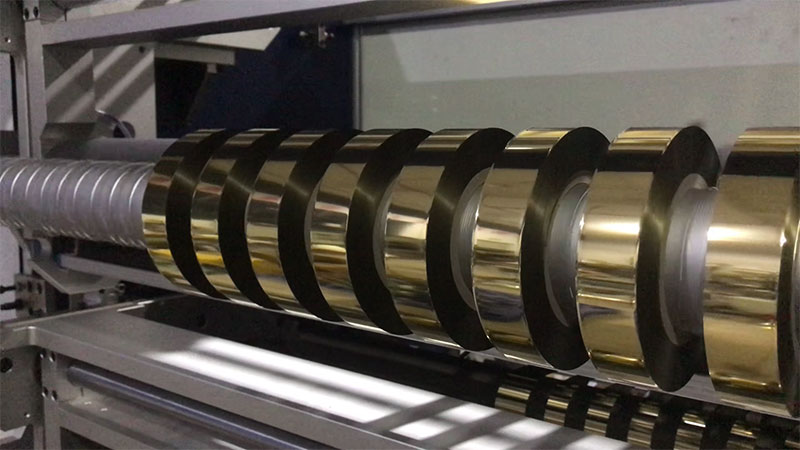
 電化鋁分切機
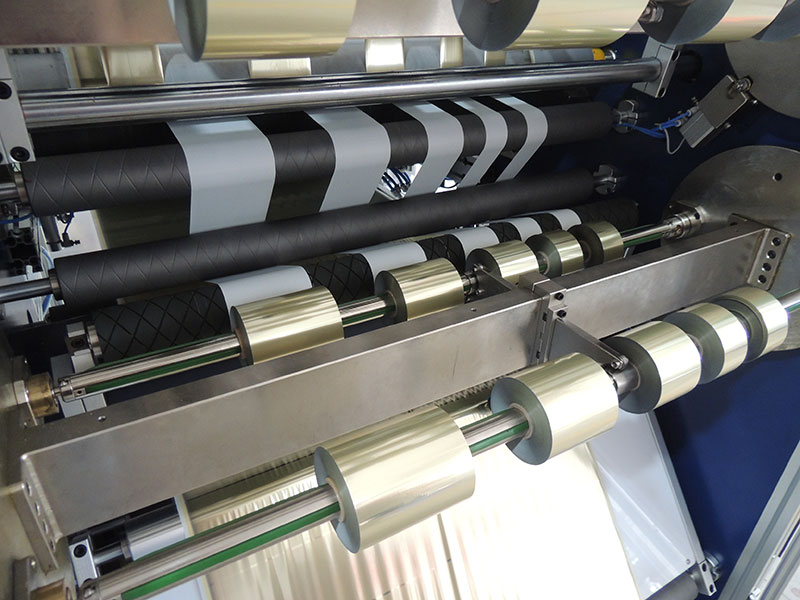 燙金紙分切機
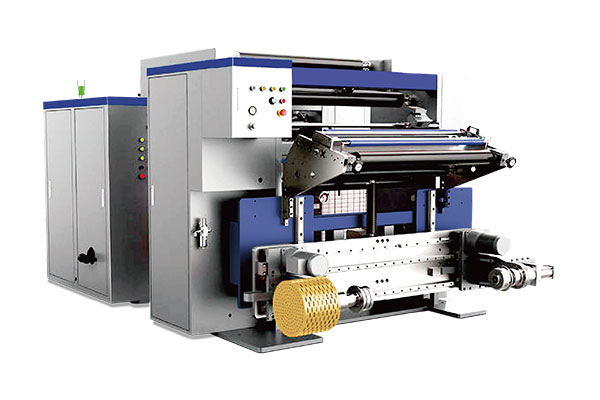 通用型數字控制高速分切機 RSDS7/T
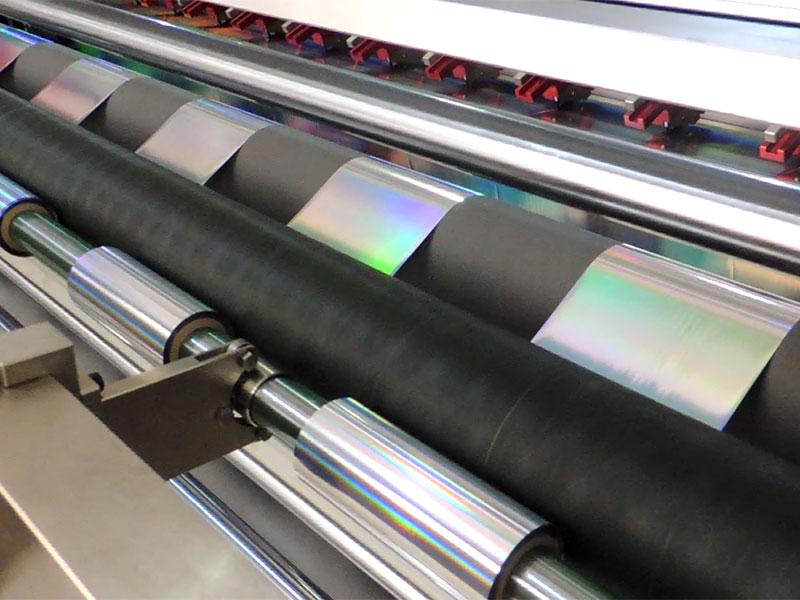
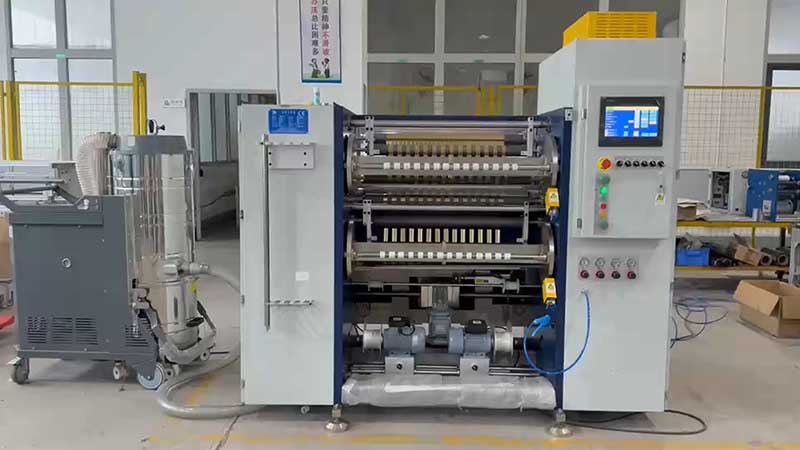 鐳射燙印箔分切機
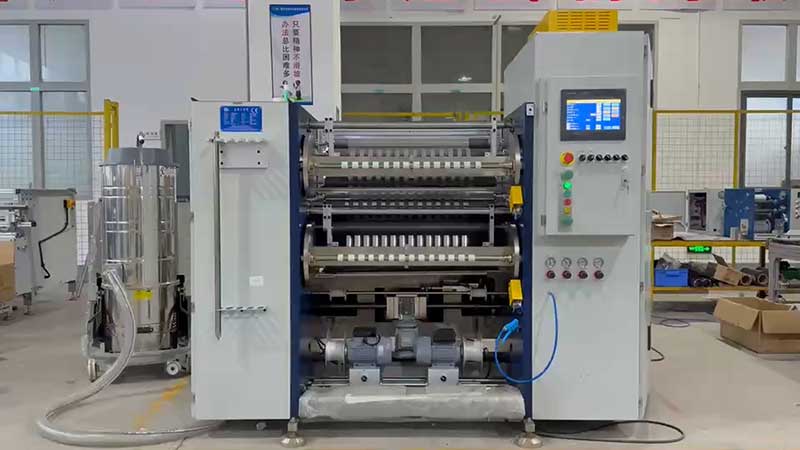 熱燙銀箔分切機



服務熱線
180-5003-0233
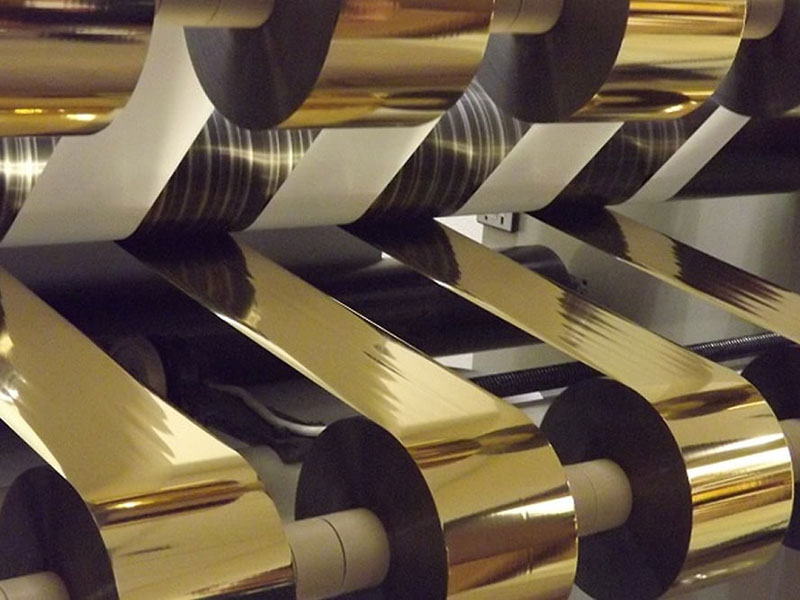
在燙金工藝中,分切環節的質量直接決定了燙印的最終效果。毛刺、鋸齒邊、掉粉——這些邊緣瑕疵曾長期困擾著包裝印刷企業,不僅造成昂貴的燙金箔浪費,更可能讓一批精包裝產品在客戶手中功虧一簣。如今,新一代燙金箔分切機通過系統性技術革新,正在將“邊緣毛刺”從生產常態變為可控例外。
毛刺從何而來?
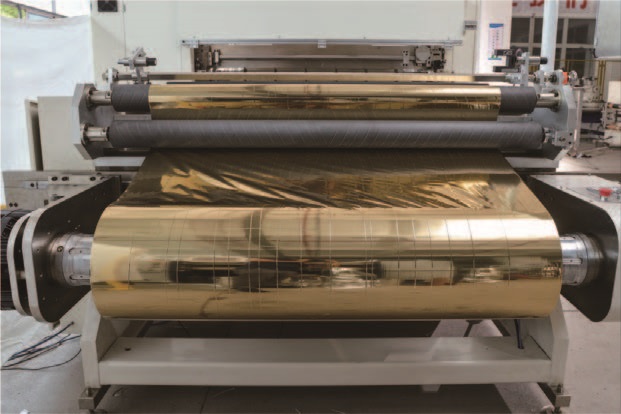
要理解分切機的改進,首先要明白毛刺的本質。所謂“毛邊”,本質上是分切后的箔帶邊緣出現不規則起毛、細小箔粉或拉絲的現象。其根源可分為三類:
刀片問題是“頭號元兇” 。鈍化的刀片無法干凈地“切”斷燙金箔,而是依靠壓力“擠”斷或“撕”斷,邊緣自然粗糙。張力控制不穩則會讓箔帶在分切過程中抖動或拉伸,切割精度大打折扣。此外,燙金箔本身的涂層脆性、基膜厚度不均等材料特性,同樣會影響分切效果。
分切機做了什么?
現代燙金箔分切機的核心改進,在于從“被動應付”轉向“主動預防”,構建了一套覆蓋機械、工藝、智能控制的閉環體系。
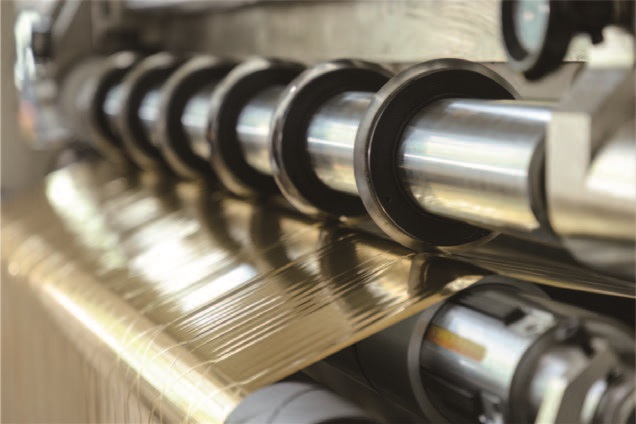
1. 刀組升級:從“鈍器”到“利器”
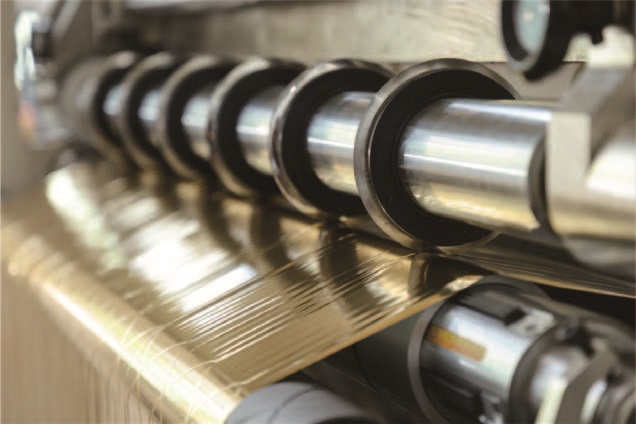
新一代分切機在刀具環節的改進最為徹底。傳統設備依賴人工經驗判斷換刀時機,而現代設備引入納米級分切刀組,采用金剛石涂層刀片(硬度HRC90+),配合液壓恒壓系統確保切割壓力穩定。更重要的是,操作標準從“用到不行再換”轉變為預測性更換——建立刀片使用記錄,分切一定米數后強制更換,從源頭杜絕鈍刀作業。
2. 張力控制:從“經驗手感”到“閉環反饋”
張力是分切質量的隱形推手。舊式設備依賴操作工憑手感調節,難以保持恒定。現代分切機搭載高精度閉環張力控制系統,通過伺服電機實時監測并動態調整放卷與收卷張力,將波動控制在±0.5N以內。無論加速、減速還是勻速運行,箔帶始終處于平整緊繃而無震顫的理想狀態。
3. 對刀工藝:從“差不多”到“三位一體”
在操作層面,精準對刀法的標準化讓毛刺問題有章可循。行業總結出“三步對刀法”,將經驗轉化為可復制的流程:
? 靜態基準對刀:開機前先校準。清潔刀座,用塞尺檢查上下刀間隙(燙金箔推薦0.02-0.05mm,呈“似觸非觸”狀態),并用角度規驗證刀片切入角(8°~12°為宜),消除安裝偏差。
? 動態微調對刀:低速運轉時用百分表測量刀片刃口徑向跳動(要求≤0.02mm),并通過試切100mm斷面用放大鏡觀察效果,動態調整直至邊緣光滑。
? 張力匹配對刀:根據材料厚度標定放卷與收卷張力,并以0.05mm為單位微調進刀量,最終將參數固化到工藝卡中,實現同規格材料“一次調對,次次復現”。
效果如何?
這套系統性改進帶來的效益直接體現在數據上。實際案例顯示,采用新一代智能分切機后,分切速度可從150米/分鐘提升至200米/分鐘以上,換單時間從15分鐘縮短至3分鐘,整體產能提升約30%。更關鍵的是,分切損耗率由5%以上降至1%以下,僅材料節省一項,半年內即可收回相當比例的設備投資。在精度層面,分切寬度公差從±0.1mm收窄至±0.03mm,邊緣光滑度可達Ra≤0.2μm,徹底告別肉眼可見的毛刺。
告別邊緣毛刺,并非某一項單點技術的勝利,而是分切機在刀組、張力、對刀工藝與智能控制上系統性進化的結果。當一臺機器能從“切得斷”進化到“切得穩、切得準、切得久”,邊緣毛刺自然不再是困擾行業的頑疾。