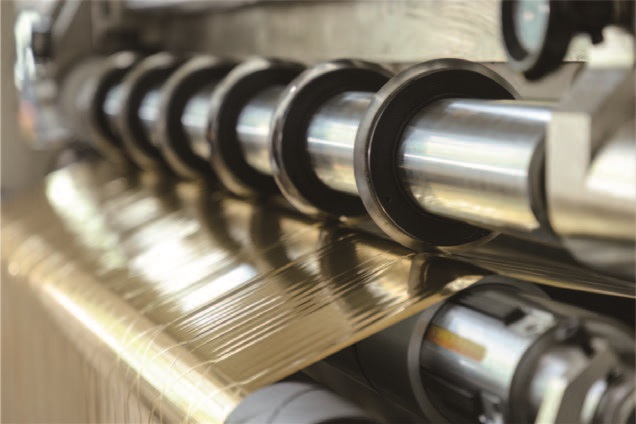
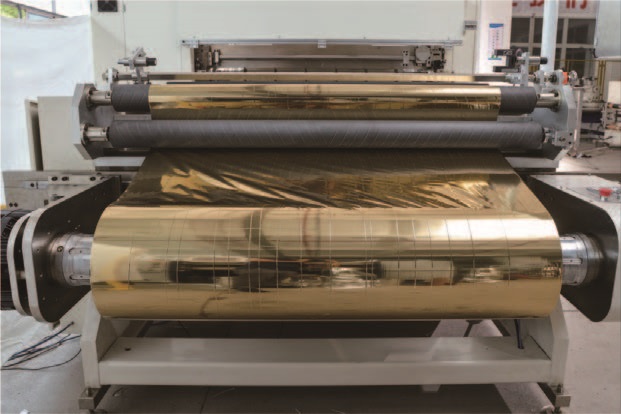
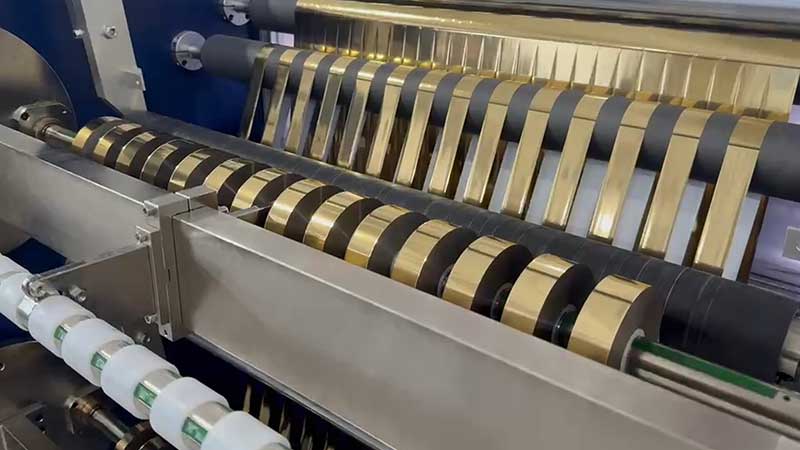
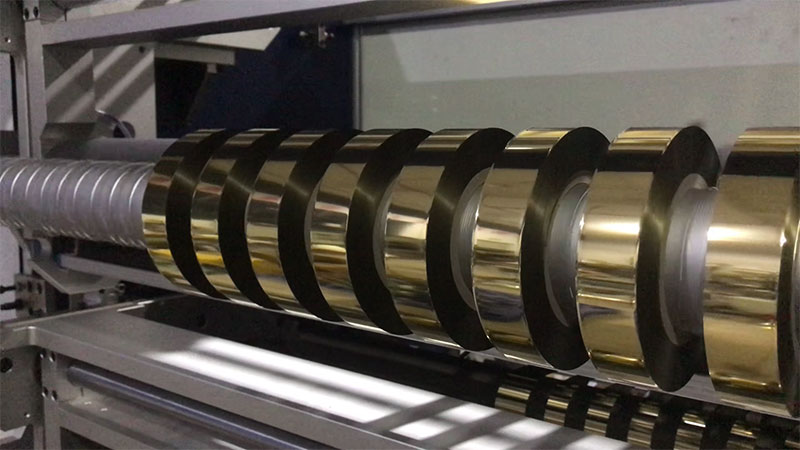
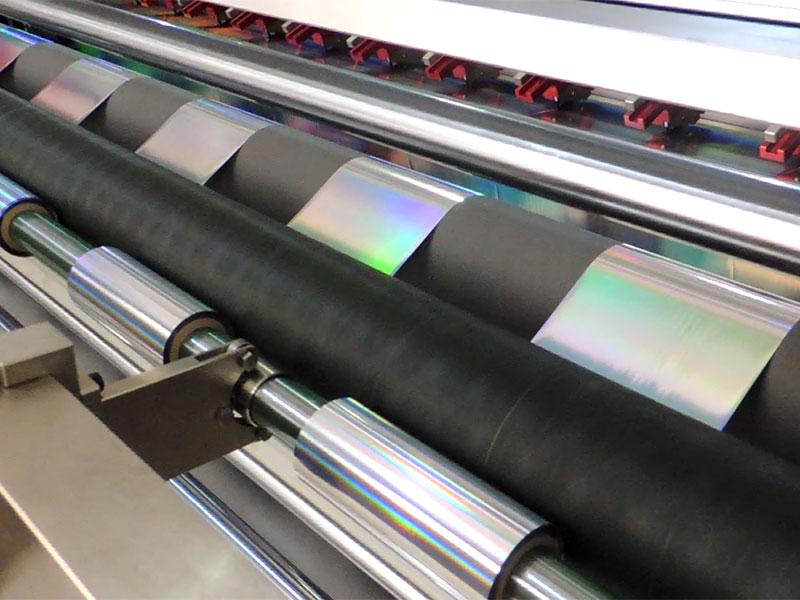
 電化鋁分切機(jī)
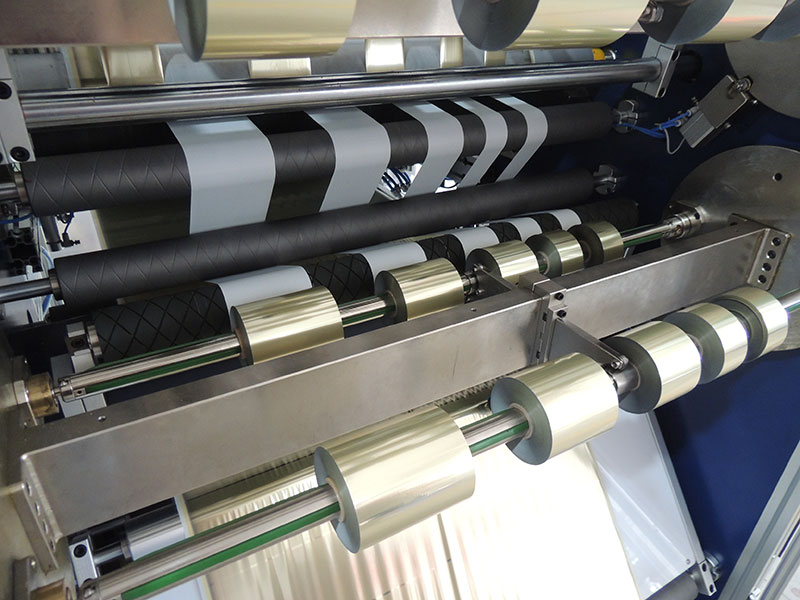 燙金紙分切機(jī)
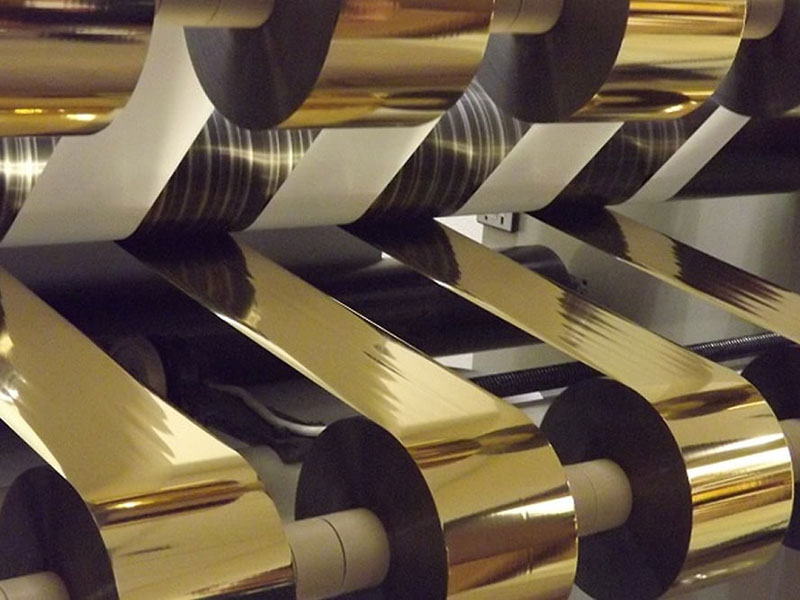 燙金箔分切機(jī)
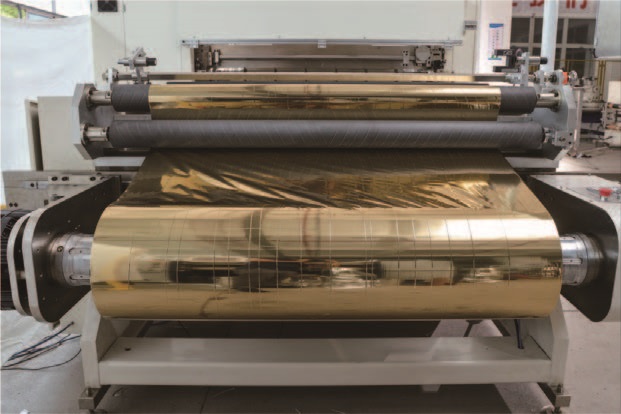
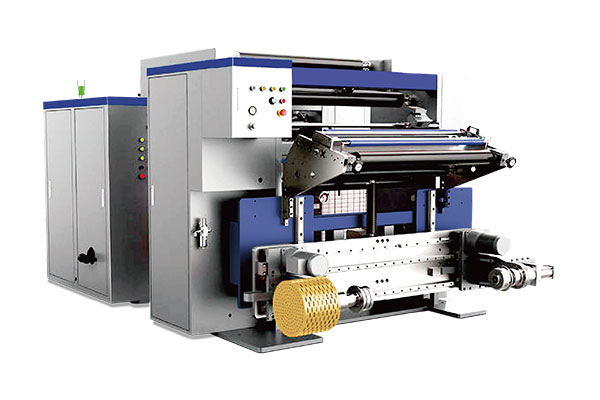 通用型數(shù)字控制高速分切機(jī) RSDS7/T
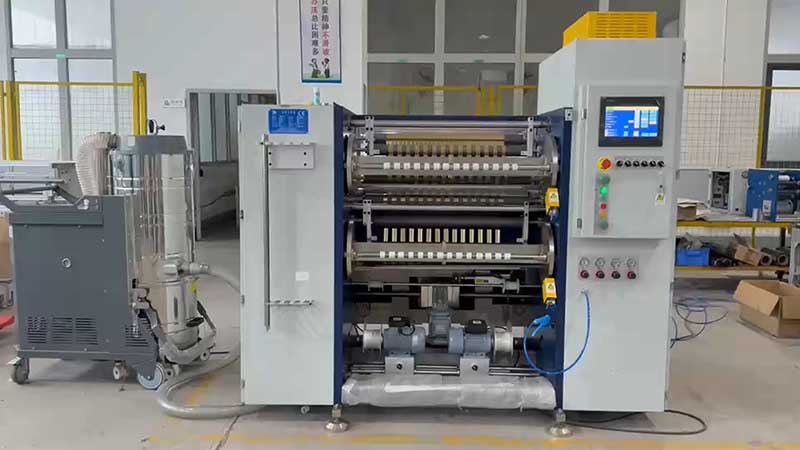 鐳射燙印箔分切機(jī)
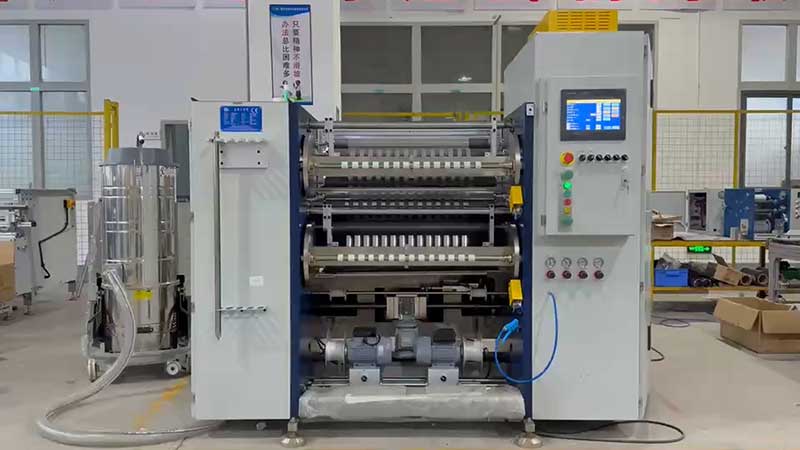 熱燙銀箔分切機(jī)
服務(wù)熱線
180-5003-0233
燙金箔分切過程中,切邊不齊是讓不少操作人員頭疼的問題。邊緣參差不齊不僅影響產(chǎn)品外觀,還可能導(dǎo)致后續(xù)燙金時(shí)定位不準(zhǔn)、廢品率上升。其實(shí),絕大多數(shù)切邊不齊的問題,通過規(guī)范的校準(zhǔn)操作就能快速解決。
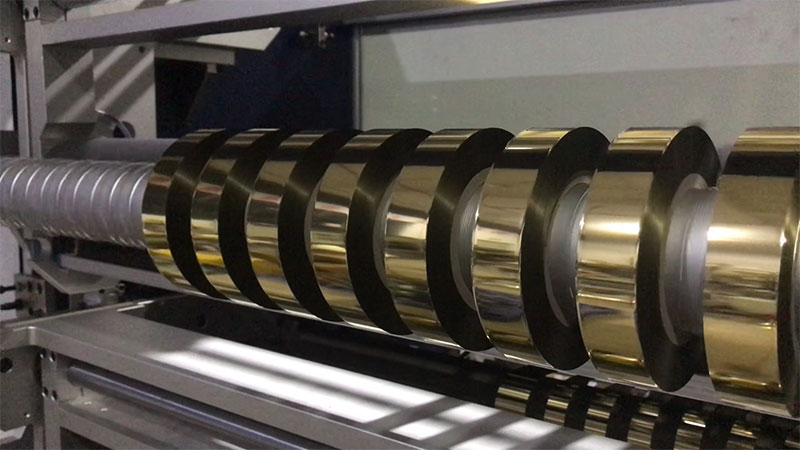
為什么會(huì)出現(xiàn)切邊不齊?
在動(dòng)手調(diào)整之前,先簡(jiǎn)單判斷故障來源。切邊不齊通常表現(xiàn)為三種情況:
? 波浪形邊緣:分切后的箔帶邊緣呈輕微波浪狀,多與張力波動(dòng)或刀片安裝松動(dòng)有關(guān)
? 毛刺狀邊緣:邊緣有細(xì)小毛絲或碎屑,一般意味著刀片鈍化或上下刀配合間隙不當(dāng)
? 整體偏移:整卷材料一側(cè)寬一側(cè)窄,通常是導(dǎo)輥不平行或放卷糾偏失靈
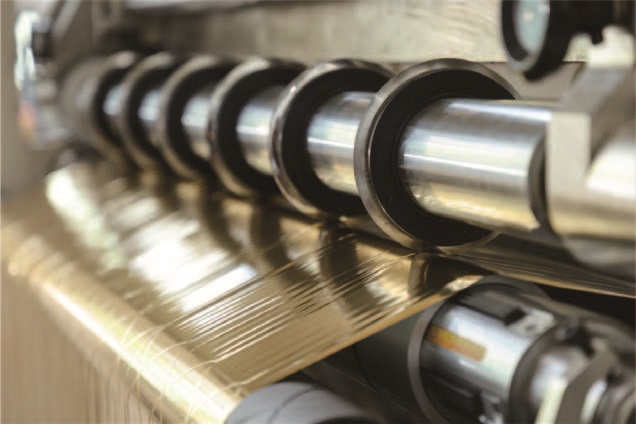
找準(zhǔn)癥狀,再按以下三步進(jìn)行校準(zhǔn)。
第一步:檢查并校準(zhǔn)刀片狀態(tài)
1. 停機(jī)并安全鎖定設(shè)備,清理刀軸及周圍殘留的燙金箔碎屑。碎屑積聚會(huì)直接影響切邊質(zhì)量。
2. 檢查圓盤刀(上下刀)的疊合量:
? 上刀與下刀的側(cè)面重疊深度通常應(yīng)控制在 0.5~1.5mm(具體視材料厚度而定,薄料取小值)
? 如果疊合量不足,切不斷材料;疊合量過大,則會(huì)產(chǎn)生擠壓毛邊
3. 調(diào)整刀片間隙:
? 松開上下刀軸的固定螺絲
? 用塞尺或?qū)S昧烤哒{(diào)整兩刀片刃口之間的側(cè)向間隙,一般推薦 0.03~0.08mm(相當(dāng)于一張A4紙厚度的1/3到1張紙)
? 對(duì)于較薄的燙金箔(如12μm以下),間隙應(yīng)盡可能小,以“剛好切斷且無擠壓”為準(zhǔn)
4. 檢查刀片是否有崩口或磨損:如有明顯缺口,應(yīng)及時(shí)更換或研磨。
第二步:校準(zhǔn)分切張力系統(tǒng)
張力不穩(wěn)定是切邊不齊最常見的隱性原因。
1. 檢查放卷張力:
? 手動(dòng)拉動(dòng)材料,感受放卷軸阻力是否均勻。常見問題為氣脹軸漏氣或磁粉制動(dòng)器輸出不穩(wěn)
? 對(duì)于配有自動(dòng)張力控制器的機(jī)型,查看設(shè)定值與實(shí)際反饋值的偏差是否超過10%
2. 分段測(cè)試張力:
? 讓設(shè)備低速運(yùn)行(約10~20m/min),觀察分切后各條箔帶的松緊是否一致
? 如果中間條帶緊、兩邊條帶松,說明展平輥(弧形輥)角度不當(dāng)或失效
3. 調(diào)整收卷張力錐度:
? 收卷張力過大,會(huì)“拉偏”切邊位置,尤其在后半卷時(shí)明顯
? 建議將張力錐度(Taper)設(shè)為 15%~25%,即卷徑增大時(shí)張力逐漸減小
第三步:校正導(dǎo)輥平行度與糾偏系統(tǒng)
如果刀片和張力都正常,切邊依然不齊,問題大概率出在走料路徑上。
1. 檢查各導(dǎo)輥是否平行:
? 用卷尺或激光對(duì)中儀測(cè)量相鄰導(dǎo)輥兩端到機(jī)架基準(zhǔn)面的距離,差值應(yīng) ≤ 0.5mm/m
? 重點(diǎn)檢查分切前后的壓輥、牽引輥和導(dǎo)出輥
2. 校準(zhǔn)糾偏裝置:
? 將材料穿好并低速運(yùn)行,觀察材料邊緣是否始終處于光電/超聲波傳感器的檢測(cè)范圍內(nèi)
? 如果材料在糾偏輥上反復(fù)“跑偏”,需清潔傳感器鏡頭,并重新設(shè)定“對(duì)中”或“單邊”模式
? 手動(dòng)測(cè)試糾偏動(dòng)作:遮擋傳感器一側(cè),看糾偏輥是否及時(shí)向反方向移動(dòng)
3. 檢查各輥表面是否有磨損或粘膠:輥面磨損不均勻會(huì)導(dǎo)致材料橫向竄動(dòng),清潔或打磨修復(fù)即可。
校準(zhǔn)后的驗(yàn)證
完成上述三步后,建議進(jìn)行驗(yàn)證測(cè)試:
? 取一段長(zhǎng)約5~10米的分切后樣品,在平整臺(tái)面上展開
? 用直尺測(cè)量不同位置的寬度,偏差應(yīng)控制在 ±0.3mm/m 以內(nèi)(普通工業(yè)級(jí)要求)
? 觀察邊緣是否平滑、無毛刺、無周期性波浪
如果仍有問題,可逐項(xiàng)復(fù)查:刀片間隙是否因緊固螺絲時(shí)移位、張力傳感器是否故障、導(dǎo)輥軸承是否磨損。
預(yù)防切邊不齊的日常維護(hù)
? 每班清潔:清理刀軸和導(dǎo)輥上的箔粉、靜電吸附的碎屑
? 定期換刀:根據(jù)分切米數(shù)制定換刀周期,例如每分切10萬米研磨一次圓盤刀
? 記錄張力參數(shù):針對(duì)不同規(guī)格的燙金箔(厚度、寬度)建立工藝卡片,避免隨意調(diào)整
? 檢查氣路:氣脹軸和糾偏氣缸的漏氣會(huì)引發(fā)間歇性切邊問題
切邊不齊往往不是單一原因造成的,但按照“先調(diào)刀片、再穩(wěn)張力、后校導(dǎo)輥”的順序,絕大多數(shù)問題都能在30分鐘內(nèi)解決。如果你按照上述步驟操作后依然無法改善,歡迎在評(píng)論區(qū)留言說明設(shè)備型號(hào)和材料規(guī)格,我們?cè)僖黄鹕钊敕治觥?/p>


