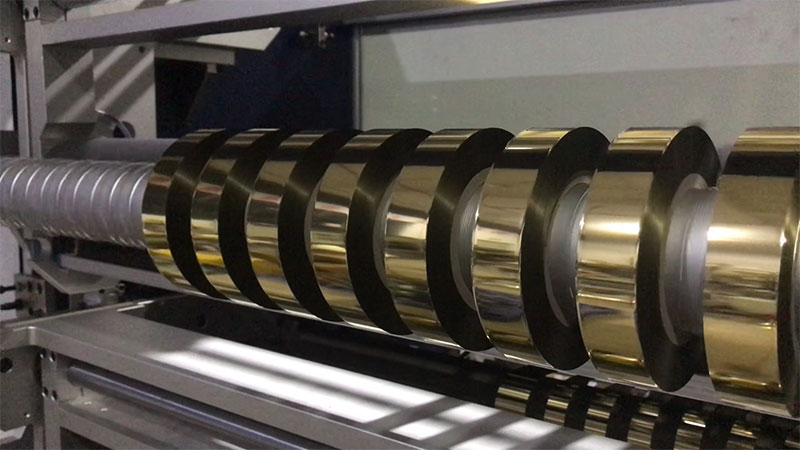
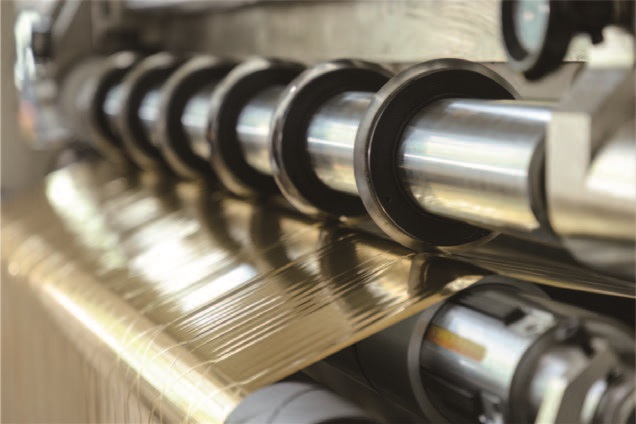
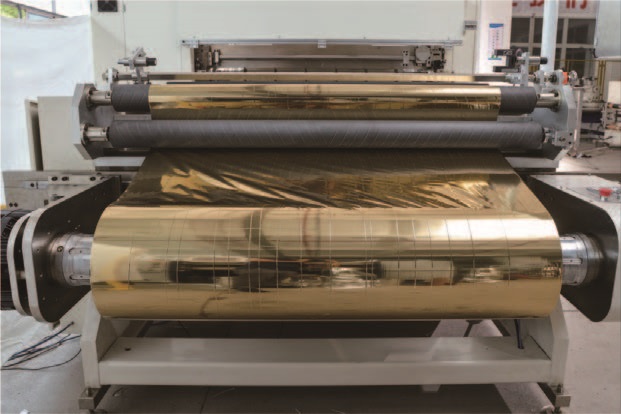
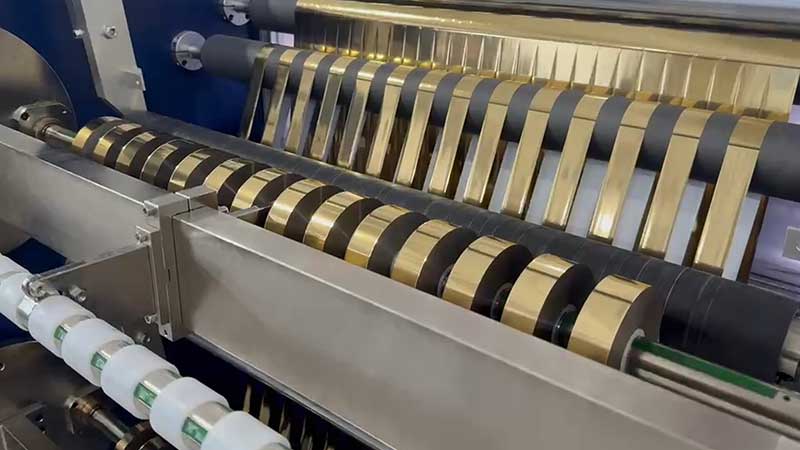
 電化鋁分切機
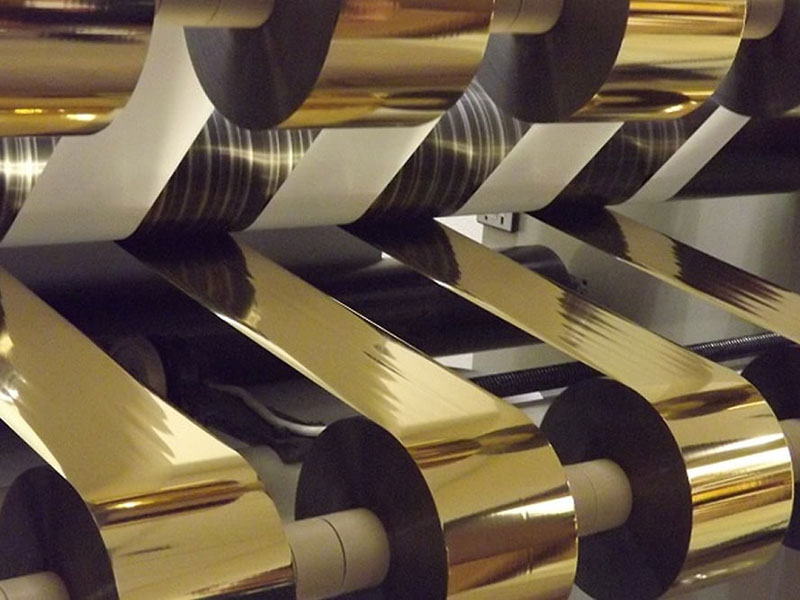
 燙金紙分切機
 通用型數字控制高速分切機 RSDS7/T
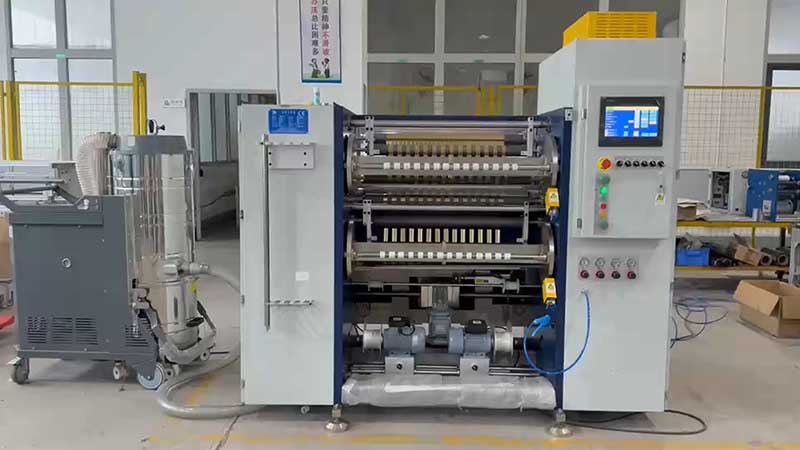 鐳射燙印箔分切機
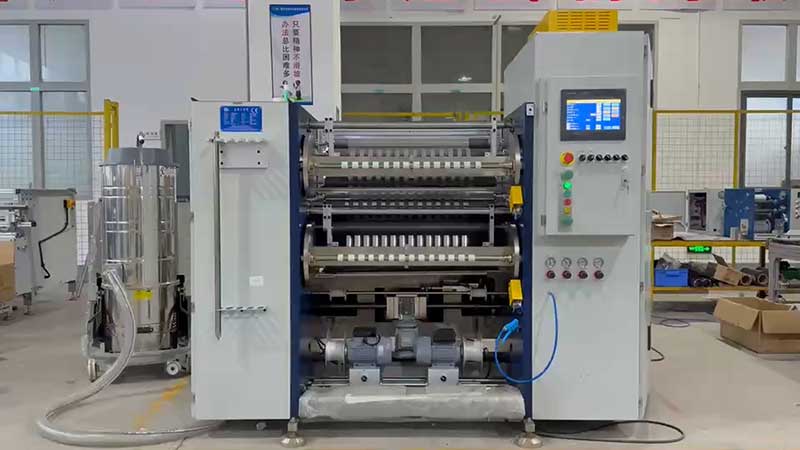 熱燙銀箔分切機



服務熱線
180-5003-0233
在燙金紙加工生產中,分切機跑偏是影響成品率和生產效率的常見故障。跑偏不僅導致材料浪費,還可能損壞刀片和機器部件。本文將系統分析燙金紙分切機跑偏的主要原因,并提供相應的解決方案,幫助操作人員快速定位問題、降低停機損失。
一、燙金紙跑偏的典型表現
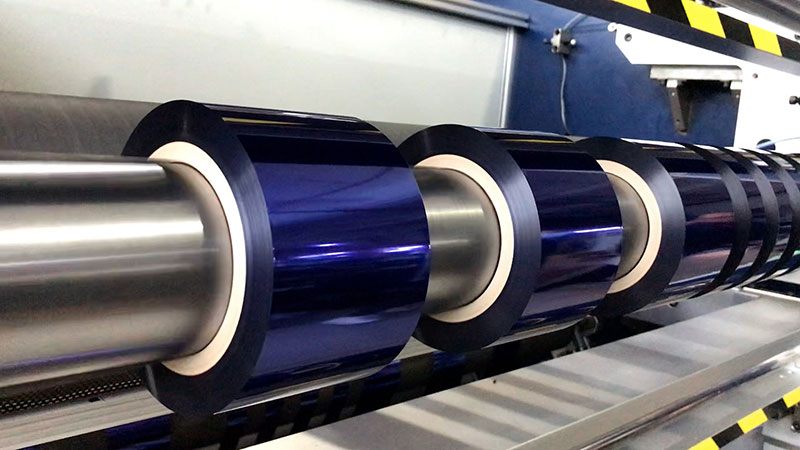
跑偏通常表現為:燙金紙在放卷、牽引或收卷過程中偏離預設軌道,邊緣超出切刀范圍,造成切邊不齊、毛邊甚至斷紙。輕微跑偏可通過糾偏系統調整,嚴重時需停機排查。
二、主要原因及解決方案
1. 放卷張力不均
原因分析:
? 放卷架氣脹軸壓力不足或單邊泄氣,導致紙卷在軸上松動或傾斜
? 原紙卷本身端面不齊、呈錐形或塔形
? 放卷張力設定值過小,紙卷在牽引中產生橫向滑移
解決方案:
? 檢查氣脹軸氣壓(通常建議0.5-0.7MPa),確保雙側密封完好
? 對于端面不齊的原紙卷,可在放卷前用切邊機修整端面
? 重新標定放卷張力曲線,根據燙金紙厚度和幅寬設定合適的張力值(一般以紙面平整、無縱向褶皺為準)
2. 導輥平行度及水平度偏差
原因分析:
? 各導輥(包括橡膠壓輥、鋼輥、舒展輥)軸線不平行,呈“喇叭口”狀
? 導輥表面磨損或粘附膠水、紙粉,導致局部摩擦系數變化
? 導輥安裝水平度超差,造成紙幅自然向低側偏移
解決方案:
? 使用激光對中儀或水平尺逐根檢查導輥平行度,調整軸承座墊片或頂絲,將偏差控制在0.05mm/m以內
? 定期清潔導輥表面,磨損嚴重的鍍鉻輥或橡膠輥應及時更換
? 對于可調偏心的舒展輥,校準其同心度
3. 糾偏系統失效
原因分析:
? 光電或超聲波糾偏傳感器位置偏移、鏡片臟污,導致檢測信號失真
? 糾偏執行器(如電缸或液壓缸)卡滯、響應滯后
? 控制參數(死區、增益)設置不當,造成過度修正或修正不足
解決方案:
? 清潔傳感器鏡頭,重新校準傳感器檢測范圍,確保其對紙邊或線條的識別穩定
? 檢查執行機構動作是否順暢,潤滑導軌或更換密封件
? 重新整定PID參數,一般建議先恢復出廠設置,再根據紙速微調增益
4. 收卷部張力及卷取錐度問題
原因分析:
? 收卷軸與牽引輥之間的速比不穩定,造成卷芯松緊不一
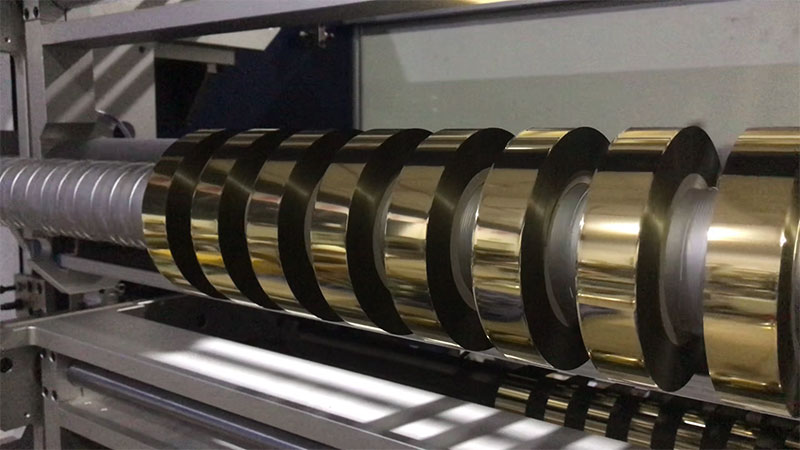
? 收卷張力錐度設置過小,大卷徑時內緊外松,紙卷端面呈“喇叭狀”反推紙幅跑偏
? 收卷壓輥壓力不均,使燙金紙向一側滑移
解決方案:
? 檢查收卷電機的速度反饋編碼器及變頻器參數,確保速度閉環穩定
? 根據收卷直徑設置合適的錐度(通常為30%-50%),讓外層張力逐漸減小
? 調節收卷壓輥兩側氣缸壓力平衡,必要時改為獨立調壓
5. 刀具與切壓機構影響
原因分析:
? 上下圓刀側向壓力不均,一側過緊推動紙幅橫向位移
? 分切刀座在橫梁上鎖緊不足,分切過程中發生移位
? 切刀鈍化后產生較大分切阻力,拉拽紙幅跑偏
解決方案:
? 使用塞尺檢查刀具間隙,確保刀壓均勻;對氣動刀壓機構,校驗兩側氣壓一致
? 定期緊固刀座鎖緊螺絲,并在橫梁上標定刻度以便快速復位
? 按照生產米數或材質定期研磨或更換圓刀/平刀
6. 靜電與氣流干擾
原因分析:
? 燙金紙表面絕緣性好,高速分切時產生靜電積累,吸附在導輥一側導致跑偏
? 車間氣流(如空調出風口、相鄰設備排風)擾動紙邊
解決方案:
? 安裝靜電消除棒(交流或脈沖直流型),并保證其有效接地
? 在放卷和收卷區域加裝透明擋風板,避免氣流直接吹向紙路
三、系統化排查流程
當出現跑偏時,建議按以下順序快速排查:
1. 觀察跑偏方向與位置:判斷是整體偏移、周期性擺動還是單側漸進偏移
2. 檢查傳感器:清潔并測試糾偏傳感器信號
3. 空轉測試:不穿紙,觀察各導輥轉動是否靈活、有無跳動
4. 穿紙靜態檢查:慢速盤車,檢查紙路是否自然居中
5. 分段試運行:分別關閉放卷糾偏或收卷張力,觀察跑偏是否消失,定位故障區段
6. 復核張力參數:對比歷史生產同規格燙金紙時的工藝參數
四、日常維護建議
? 每日:清潔導輥和傳感器,檢查氣脹軸氣壓及密封
? 每周:檢查刀具間隙和磨損情況,緊固刀座螺絲
? 每月:用水平儀和拉線法復測導輥平行度,測試糾偏系統響應
? 每季度:校準張力傳感器,檢查收放卷軸承間隙
結語
燙金紙分切跑偏往往是多種因素疊加的結果,而非單一原因。操作人員應建立“張力-導輥-糾偏-刀具”四位一體的排查思維。通過規范的日常點檢和快速故障定位,大多數跑偏問題可在15分鐘內解決,從而保障燙金紙分切的高精度和高效率。如遇反復跑偏無法排除,建議聯系設備廠家進行機械幾何精度全面檢測。