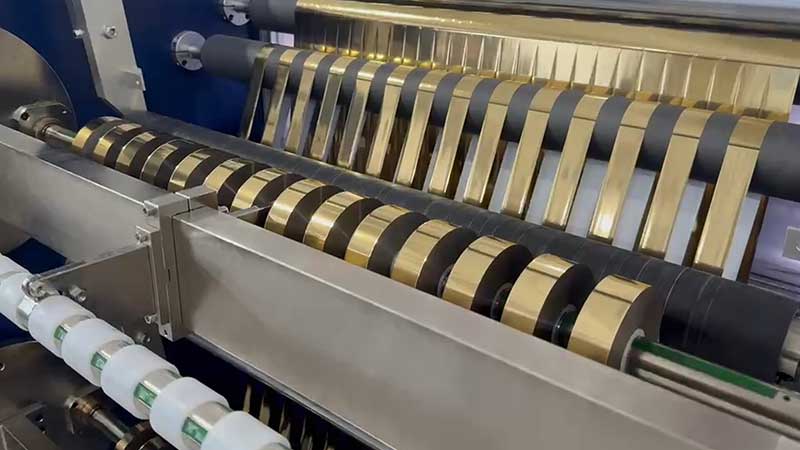
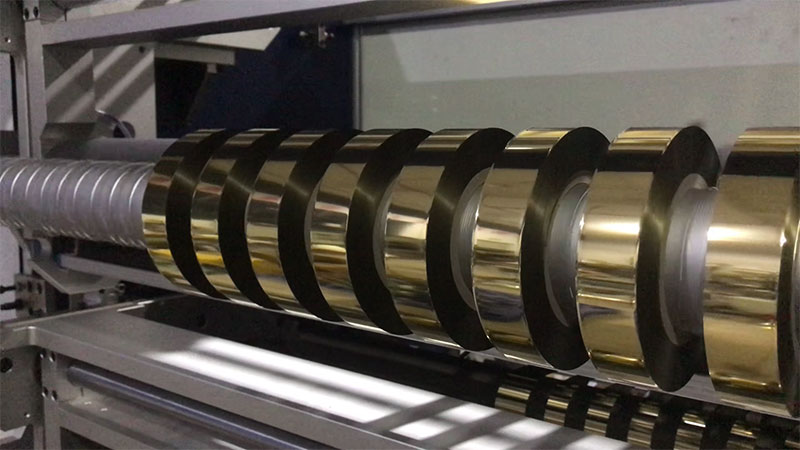
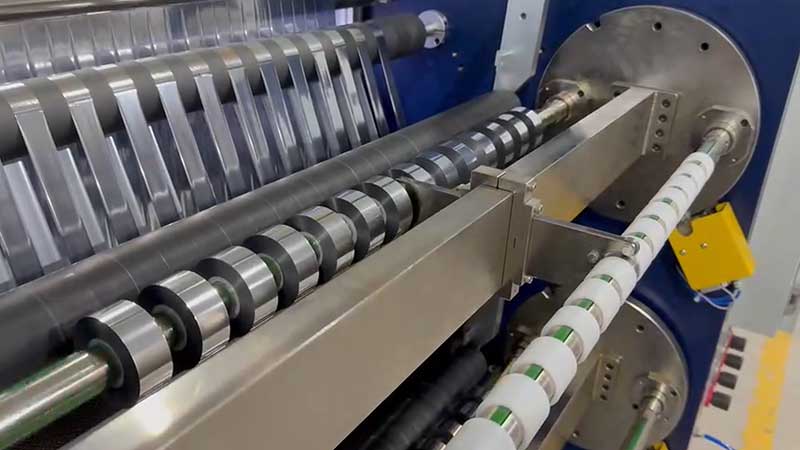
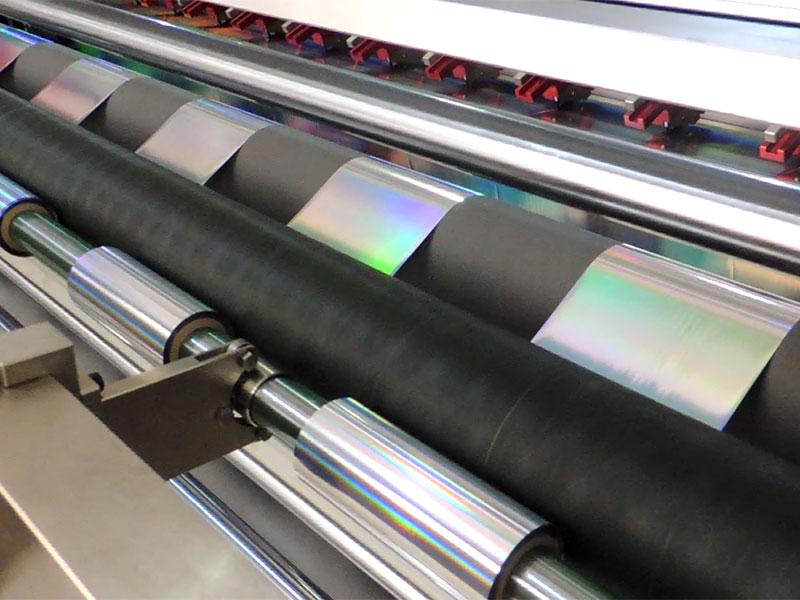
 電化鋁分切機(jī)
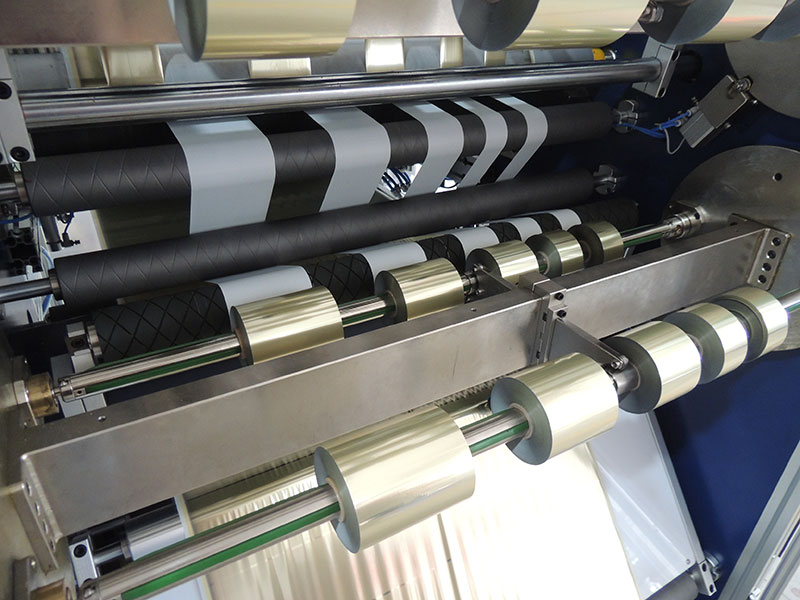 燙金紙分切機(jī)
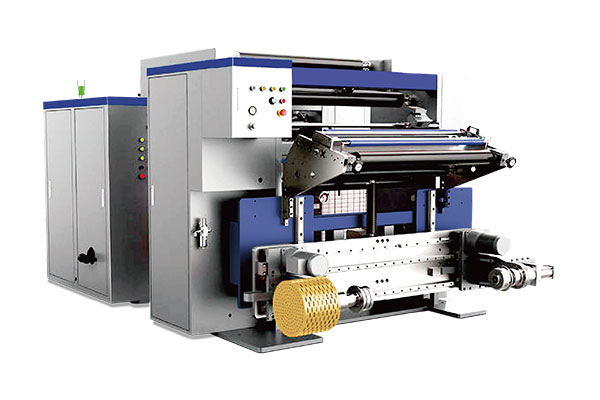 通用型數(shù)字控制高速分切機(jī) RSDS7/T
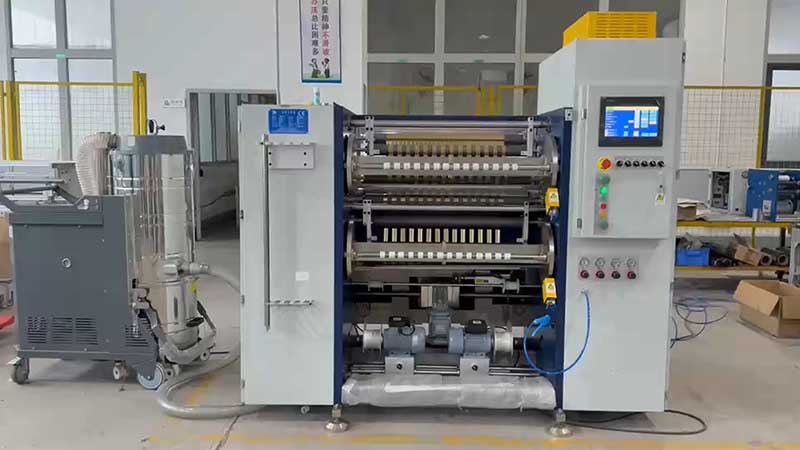 鐳射燙印箔分切機(jī)
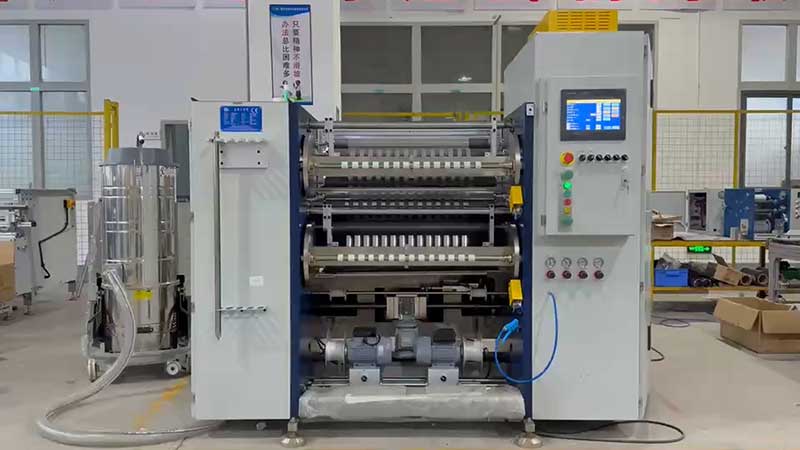 熱燙銀箔分切機(jī)
服務(wù)熱線
180-5003-0233
在熱燙膜(如燙金箔、電化鋁)的分切加工中,收卷不齊——端面參差、塔形卷、局部凸起或“喇叭口”——幾乎是最常見也最令人頭疼的故障。熱燙膜本身厚度極薄(通常在6~20μm之間)、表面光滑、延伸率低,對張力和機(jī)械狀態(tài)的敏感度遠(yuǎn)高于普通包裝膜,一旦收卷跑偏,輕則降等報(bào)廢,重則損傷刀片、引發(fā)斷帶停機(jī)。
很多人遇到收卷不齊,第一反應(yīng)是去調(diào)糾偏傳感器或移動(dòng)導(dǎo)輥,但實(shí)際經(jīng)驗(yàn)表明,張力控制失穩(wěn)和收卷壓輥狀態(tài)不佳才是八成以上問題的根源。下面從操作角度出發(fā),按“先軟后硬、先易后難”的順序,梳理一套可落地的調(diào)整方法。
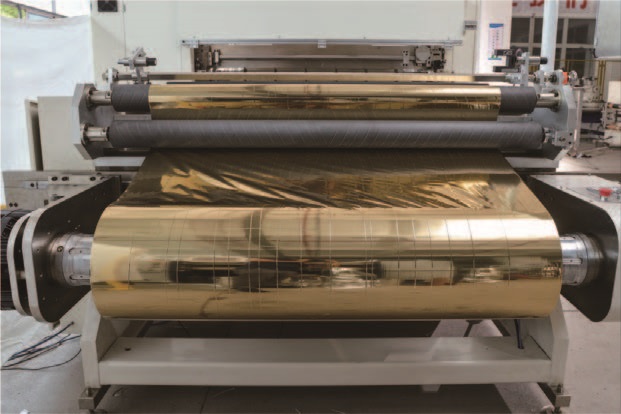
第一步:先摸卷,再動(dòng)手——快速判斷問題方向
在調(diào)任何參數(shù)之前,用手按壓剛收下來的膜卷端面,能快速鎖定大致方向:
? 卷芯軟、外層松,端面參差且有滑移感:基本指向收卷張力不足或張力錐度設(shè)置不當(dāng)。
? 膜卷整體僵硬,端面呈“喇叭口”或邊緣翹起:大概率是收卷張力過大,膜層被拉伸后回彈錯(cuò)位。
? 端面局部凸起或呈鋸齒狀,但整體松緊尚可:優(yōu)先檢查收卷壓輥的壓力均勻性和表面狀態(tài)。
? 收卷時(shí)膜面有規(guī)律地左右擺動(dòng):往往是導(dǎo)輥平行度或收卷軸跳動(dòng)問題。
第二步:張力系統(tǒng)的調(diào)優(yōu)——收卷整齊的靈魂
熱燙膜分切最忌諱“一個(gè)張力值走完全程”。隨著卷徑從空芯長到滿卷,卷徑比可達(dá)5:1甚至更大,轉(zhuǎn)動(dòng)慣量劇烈變化,固定參數(shù)必然導(dǎo)致小卷時(shí)震蕩、大卷時(shí)失控。
1. 啟用錐度張力控制
這是解決收卷不齊最關(guān)鍵的一步。隨著收卷直徑增大,張力必須按比例遞減。對于熱燙膜這類較薄且剛性弱的材料,錐度建議設(shè)置在60%~80% 之間,即滿卷時(shí)的張力降至起始值的六到八成。錐度過大,卷芯硬外部松;錐度過小,則容易形成菊花狀緊卷,端面同樣不齊。
2. 校準(zhǔn)張力基準(zhǔn)值
張力沒有絕對標(biāo)準(zhǔn),但可以從經(jīng)驗(yàn)值起步:初始張力設(shè)定為材料斷裂強(qiáng)度的5%~8%,或參照每毫米幅寬2~4N的收卷張力試起。更實(shí)用的方法是:先以偏低張力試運(yùn)行一小段,觀察端面;若層間有滑移感,每次增加5%~10%的張力設(shè)定,直到端面開始變齊且卷體有適度硬度。
3. 檢查張力閉環(huán)響應(yīng)是否“遲鈍”
很多分切機(jī)的張力系統(tǒng)用久了會(huì)出現(xiàn)傳感器漂移或磁粉離合器老化。一個(gè)簡單的判斷方法:在設(shè)備加減速的瞬間觀察膜卷端面。如果降速時(shí)膜層突然“跳”了一下,說明張力閉環(huán)的響應(yīng)速度跟不上卷徑變化,需要檢修張力傳感器或更換磁粉離合器。
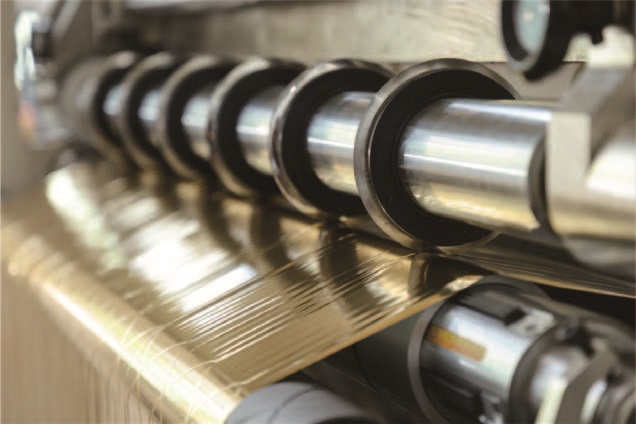
第三步:收卷壓輥的精細(xì)調(diào)節(jié)——被低估的關(guān)鍵
在熱燙膜分切中,壓輥的作用不僅僅是“壓住”膜卷,它需要均勻排出層間空氣、輔助張力建立、抑制膜層軸向滑移。經(jīng)驗(yàn)表明,相當(dāng)比例的“張力看起來正常但端面就是不齊”的問題,根源都在壓輥。
1. 平行度是第一要?jiǎng)?wù)
壓輥軸線與收卷軸軸線必須嚴(yán)格平行。如果壓輥一端壓得緊、一端壓得松,膜卷會(huì)持續(xù)受到一個(gè)軸向推力,每轉(zhuǎn)一圈就偏一點(diǎn),很快形成塔形卷。靜態(tài)檢查時(shí),用塞尺測量壓輥兩端與收卷軸(或卷面)的間隙,誤差應(yīng)控制在0.05mm/m以內(nèi)。一個(gè)實(shí)用的動(dòng)態(tài)驗(yàn)證方法:低速運(yùn)行時(shí),在壓輥表面沿軸向貼三五張便簽紙,看被壓入的痕跡深度是否一致,不一致就微調(diào)軸承座墊片。
2. 壓力要“剛剛好”
壓輥壓力過大,會(huì)壓出膜卷的橫向褶皺,甚至把薄薄的燙金膜壓出暗痕;壓力過小,則排不出層間空氣,收卷松散。對于熱燙膜類薄型材料,壓輥線壓力可以從0.3~0.5kgf/cm起步試調(diào)。如果是寬幅分切機(jī)、一根壓輥要同時(shí)壓多個(gè)窄卷,建議使用分段式壓輥,讓每個(gè)窄卷區(qū)域的壓力獨(dú)立可調(diào),避免因母卷厚度微小不均導(dǎo)致某幾卷壓不實(shí)。
3. 檢查壓輥表面狀態(tài)
壓輥橡膠老化變硬、局部磨損形成凹坑、或者粘附了涂層碎屑,都會(huì)在對應(yīng)位置造成壓力真空區(qū),膜層在該處無法緊密排列。定期用酒精清潔壓輥表面,發(fā)現(xiàn)橡膠硬化或凹坑及時(shí)更換。
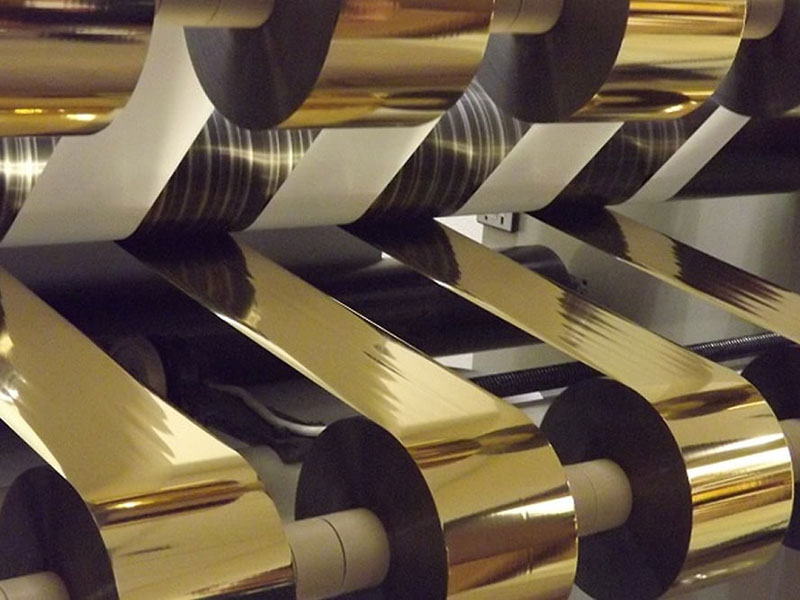
第四步:機(jī)械精度的底線檢查
如果張力和壓輥都已調(diào)到位,收卷仍然不齊,就需要檢查設(shè)備的機(jī)械基礎(chǔ)了。這一步“由軟到硬”,但往往是老設(shè)備收卷問題的最終答案。
1. 導(dǎo)輥平行度
從放卷到收卷之間的每一根導(dǎo)輥、舒展輥,只要有一根軸線與設(shè)備基準(zhǔn)線不平行,膜面就會(huì)持續(xù)受到橫向分力,像“爬坡”一樣向一側(cè)漂移。用拉線法或激光對中儀檢查,各導(dǎo)輥平行度偏差應(yīng)控制在0.1mm以內(nèi),關(guān)鍵工位(如收卷前最后一根導(dǎo)輥)應(yīng)更嚴(yán)。
2. 收卷軸跳動(dòng)與夾頭緊固
讓收卷軸低速空轉(zhuǎn),用百分表打表測量。徑向跳動(dòng)超過0.05mm就可能導(dǎo)致周期性的端面錯(cuò)位。同時(shí)用手推拉收卷軸,檢查夾頭有無軸向竄動(dòng)——收卷軸一旦能在軸向“晃”,膜層對齊就失去了基準(zhǔn)。
3. 刀口質(zhì)量間接影響收卷
鈍刀切出的邊緣帶有毛刺或微小波浪邊,這些不規(guī)則的邊緣在收卷時(shí)相互擠壓,會(huì)逐步“推偏”后續(xù)膜層。如果收卷端面問題集中在某一兩條窄卷上,不妨檢查對應(yīng)位置的刀片是否磨損或嚙合不當(dāng)。
一個(gè)實(shí)用的快速排查順序
遇到收卷不齊,不必一次調(diào)所有參數(shù)。建議按以下順序,每次只改一個(gè)變量,觀察端面變化:
1. 先看壓輥:塞尺測兩端間隙,便簽紙驗(yàn)壓力均勻度。不平就調(diào)平行,不勻就修壓力。
2. 再調(diào)張力:確認(rèn)錐度功能已啟用,小幅增減基準(zhǔn)張力,觀察卷體軟硬和端面滑移感。
3. 后查導(dǎo)輥:拉線法粗測各輥平行度,偏差大的先調(diào)。
4. 最后查軸與刀:百分表打收卷軸跳動(dòng),放大鏡檢查刀口毛刺。
熱燙膜分切收卷不齊很少是單一原因造成的,但張力錐度設(shè)置不當(dāng)和壓輥平行度超差的組合,足以解釋大多數(shù)現(xiàn)場問題。把這兩項(xiàng)調(diào)穩(wěn),再配合定期的機(jī)械精度點(diǎn)檢,收卷端面的整齊度通常能有肉眼可見的改善。


