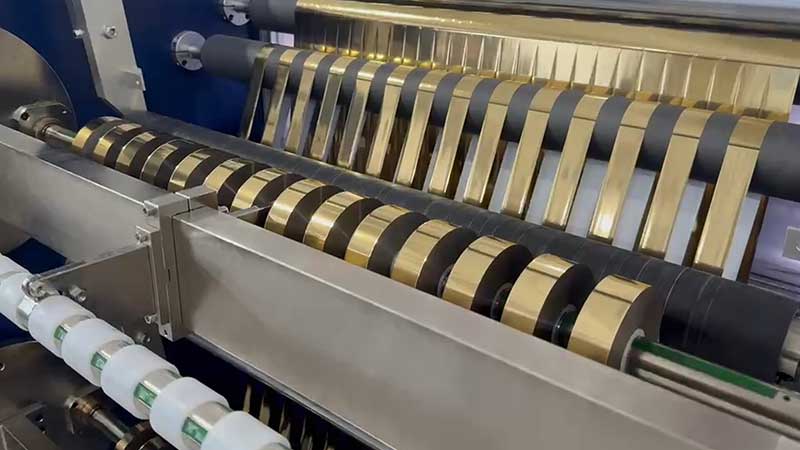
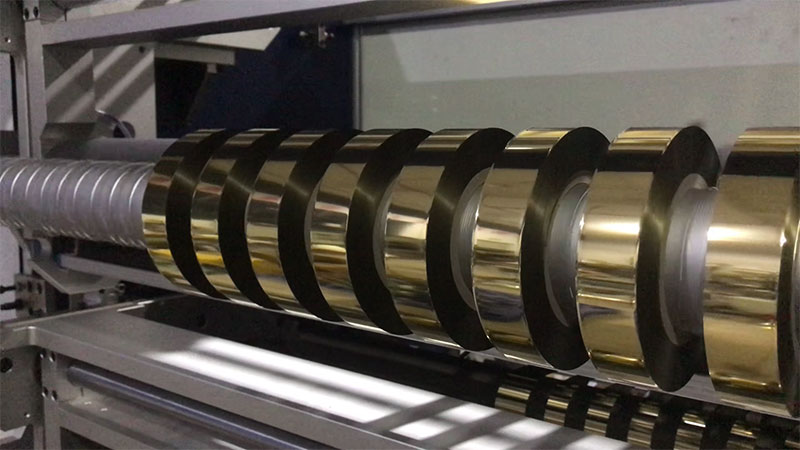
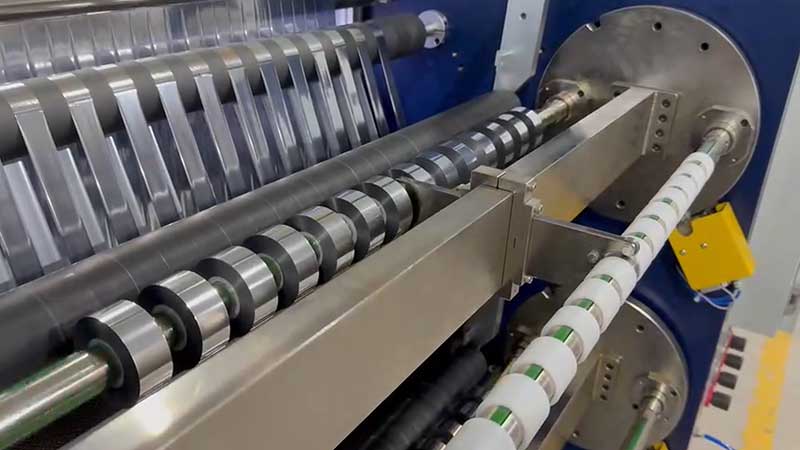
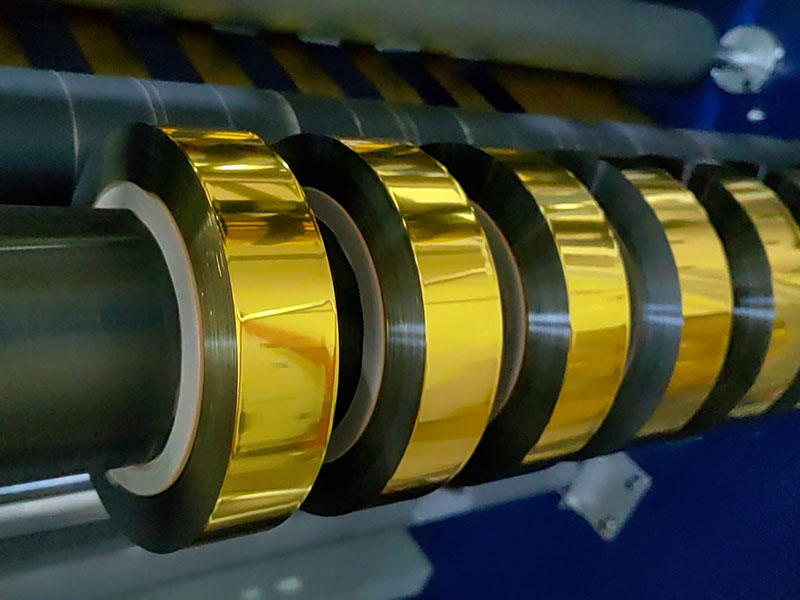
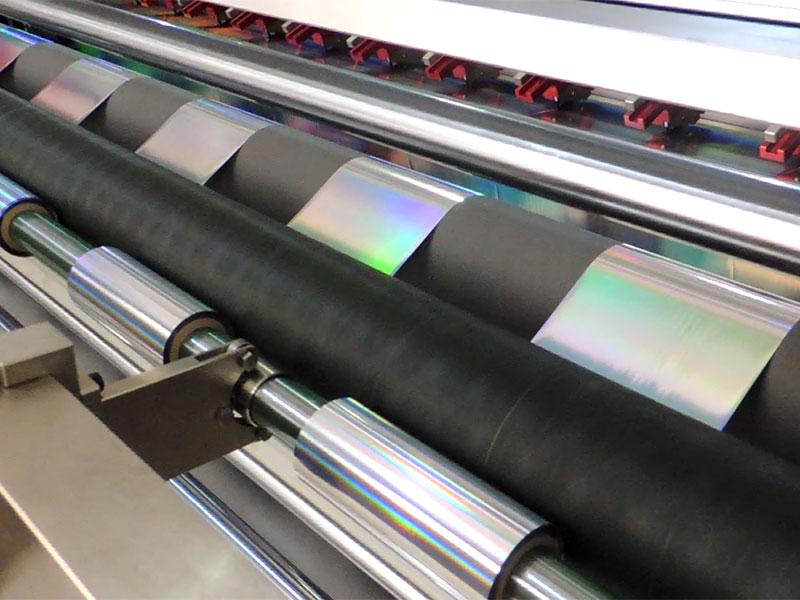
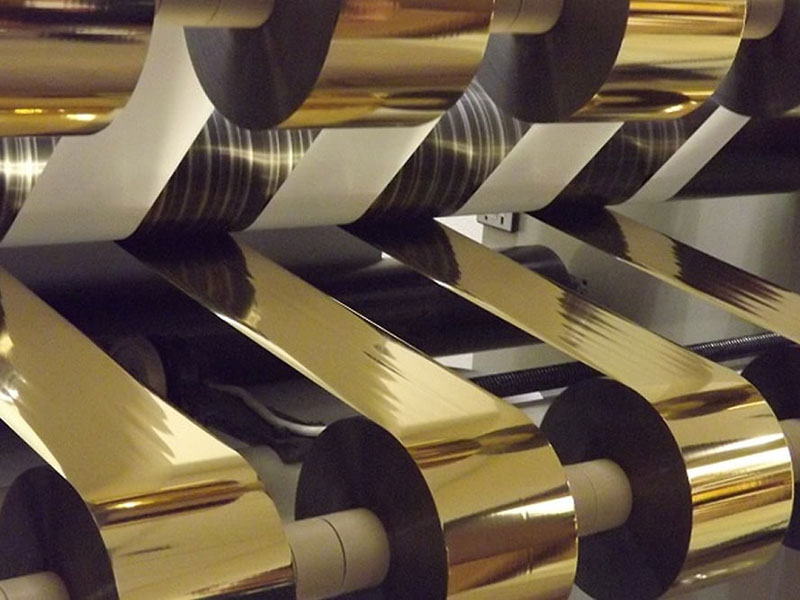
 電化鋁分切機(jī)
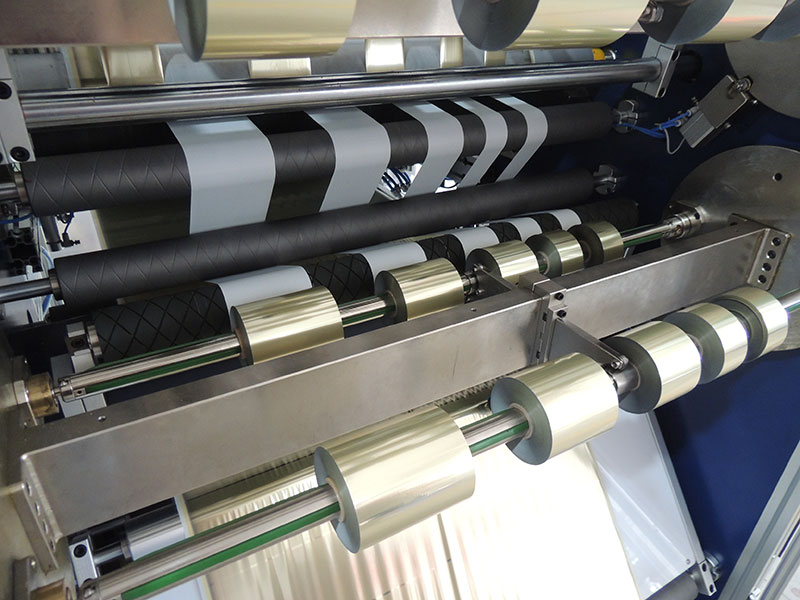 燙金紙分切機(jī)
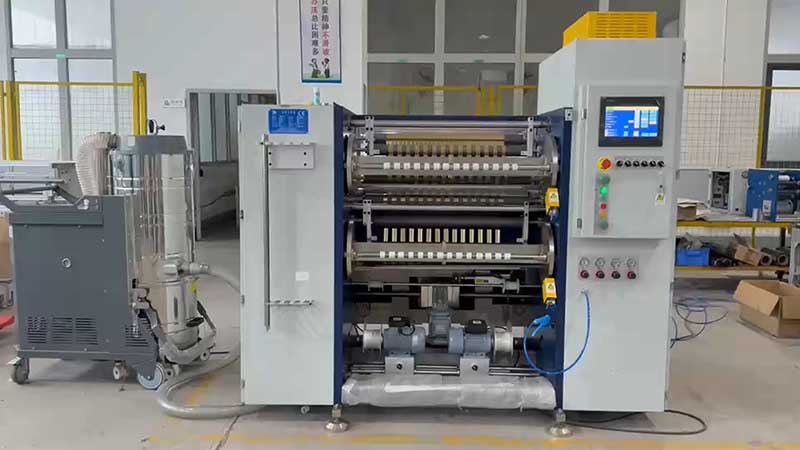 鐳射燙印箔分切機(jī)
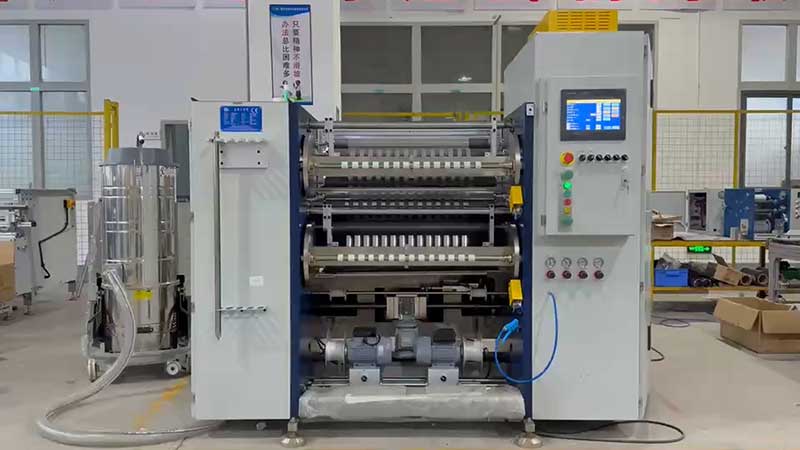 熱燙銀箔分切機(jī)
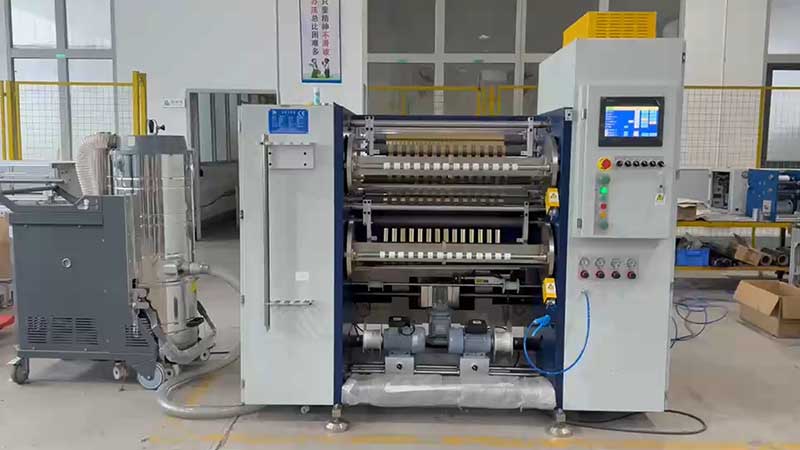 煙包燙金箔分切機(jī)
服務(wù)熱線
180-5003-0233
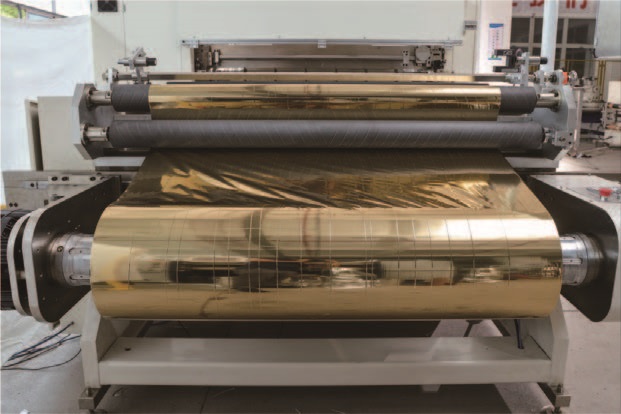
燙金箔分切產(chǎn)生的毛邊、拉絲、粉塵等問題,根源往往不在燙金工序本身,而在分切環(huán)節(jié)——刀具選錯了,箔面就“受傷”了。燙金箔通常由PET基膜、離型層、金屬鍍層和熱熔膠層構(gòu)成,總厚度僅12–30μm,極其脆弱。選刀的核心原則是:讓刀具“切開”箔材,而不是“撕開”或“擠開”。
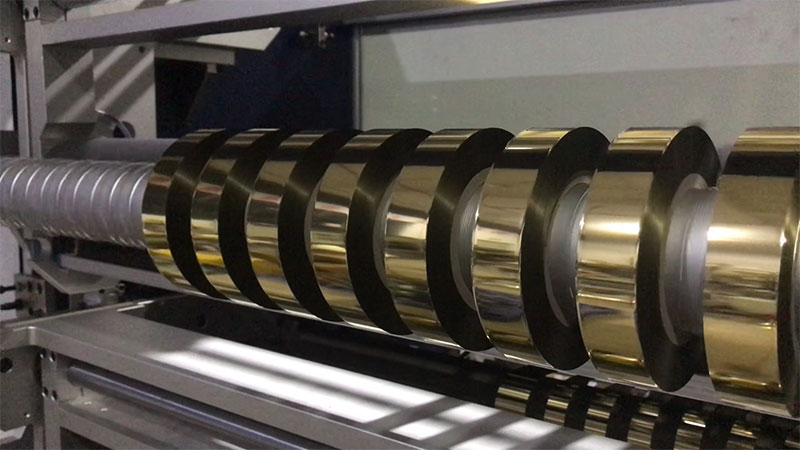
一、先選刀型:圓刀還是平刀?
這是選刀的第一步,也是決定性的選擇。
優(yōu)先選圓刀(剪切式分切) ,尤其對于厚度≤12μm的超薄燙金箔。圓刀的原理類似剪刀——上下圓刀錯位旋轉(zhuǎn)剪切,切口光滑、無擠壓變形,毛邊極少,且?guī)缀醪划a(chǎn)生鋁粉和碎屑。對于鐳射燙金箔、光學(xué)鏡頭裝飾箔等對表面質(zhì)量要求極高的材料,圓刀幾乎是唯一選擇。
平刀(壓切式)適用場景有限:僅適合厚度≥30μm的厚燙金箔或復(fù)合卡紙箔,以及樣品試制、極小批量訂單。平刀垂直下壓切斷,容易在箔邊產(chǎn)生壓潰痕跡,且切割含鋁粉層時刀口易崩刃、產(chǎn)生粉塵污染箔面。雖然平刀刀模看似便宜,但停機(jī)換刀、清理鋁粉、廢品率上升的綜合成本往往更高。
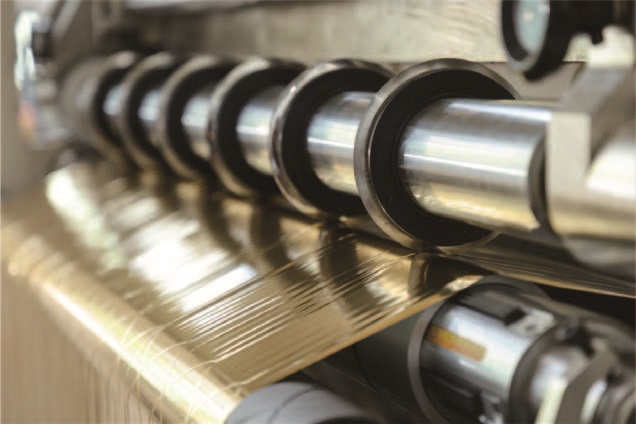
二、再看材質(zhì)與角度:鋒利是“切”的基礎(chǔ)
材質(zhì)決定壽命:應(yīng)選用硬質(zhì)合金(鎢鋼)、進(jìn)口高速鋼或金剛石涂層刀具,普通碳鋼刀分切幾千米后就會出現(xiàn)微小崩口,直接拉傷箔面。高端刀具刃口可做到鏡面拋光(粗糙度Ra≤0.1μm),在不破壞箔材多層結(jié)構(gòu)的前提下干凈利落地分離。
角度決定方式:燙金箔上刀建議采用15°–30°的小刃角,下刀配合平面或微弧面,形成“剪切式”分切而非“擠壓式”分切。角度過大會產(chǎn)生擠壓毛邊,過小則刀口易損。
間隙決定精度:上下刀咬合量應(yīng)控制在0.02–0.05mm的“似觸非觸”狀態(tài),約為箔材厚度的5%–10%。間隙過小會壓傷箔面甚至斷箔,間隙過大則切不斷、產(chǎn)生毛刺。
三、設(shè)備精度與張力:刀再好,裝不穩(wěn)也白搭
刀具選對了,但如果設(shè)備精度不夠,依然傷箔。
? 刀軸跳動≤0.01mm:刀軸哪怕微米級的跳動,都會導(dǎo)致切割壓力忽大忽小,造成局部“切不斷”或“過切”拉絲。刀軸軸向竄動>0.02mm時,仍會產(chǎn)生周期性毛刺。
? 閉環(huán)張力控制:很多毛邊問題并非刀不鋒利,而是張力失控導(dǎo)致箔帶在分切瞬間發(fā)生側(cè)移或拉伸變形。必須配備自動恒張力系統(tǒng),波動控制在±0.5N以內(nèi),并配置EPC/LPC糾偏系統(tǒng)(精度±0.5mm),防止箔帶跑偏導(dǎo)致單側(cè)毛邊。
? 靜電消除:分切時箔與導(dǎo)輥、刀片的高速摩擦?xí)a(chǎn)生萬伏級以上靜電壓,帶電箔面如同“吸塵器”吸附粉塵,后續(xù)燙印形成麻點;高壓靜電還會使箔膜吸附于刀刃側(cè)壁造成刮擦。應(yīng)配置碳纖維靜電消除刷與離子棒組合,將靜電壓從±15kV降至±300V以內(nèi)。
四、實戰(zhàn)排查:出現(xiàn)毛邊后怎么辦?
如果已經(jīng)出現(xiàn)毛邊,按順序排查:
1. 先換刀:這是解決90%突發(fā)性毛邊問題的首選操作。建議建立刀片使用臺賬,每分切5000–10000米強(qiáng)制更換或修磨,而非“壞了再換”。
2. 檢查咬合量與平行度:用塞尺檢查上下刀間隙,確認(rèn)刀軸絕對平行,并用角度規(guī)驗證刀片切入角(8°–12°)。
3. 觀察斷口形態(tài):整齊直線切口一般是刀片問題;邊緣有毛刺撕裂多是刀片鈍化;斷面呈不規(guī)則拉伸狀則是張力問題。
一句話總結(jié):燙金箔分切選刀,圓刀優(yōu)先、硬質(zhì)合金材質(zhì)、15°–30°小刃角、0.02–0.05mm咬合間隙,配合高精度設(shè)備與閉環(huán)張力控制,就能最大程度避免傷箔。選型時,建議帶上自己常用的燙金箔到廠家現(xiàn)場試切,觀察切口效果,比任何參數(shù)表都更有說服力。


