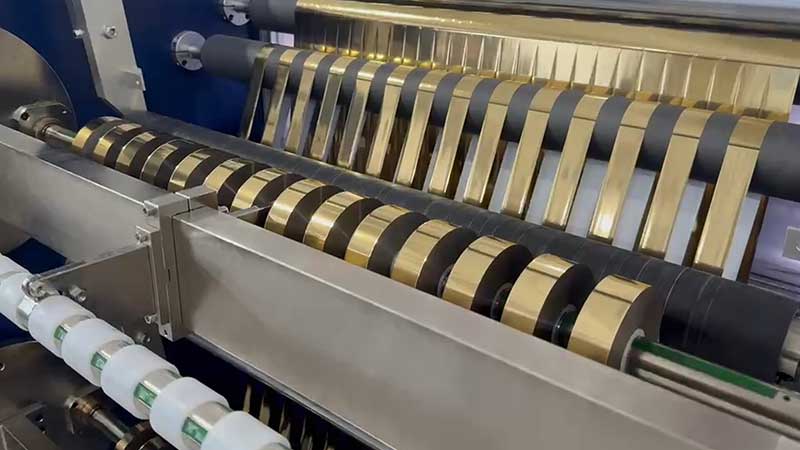
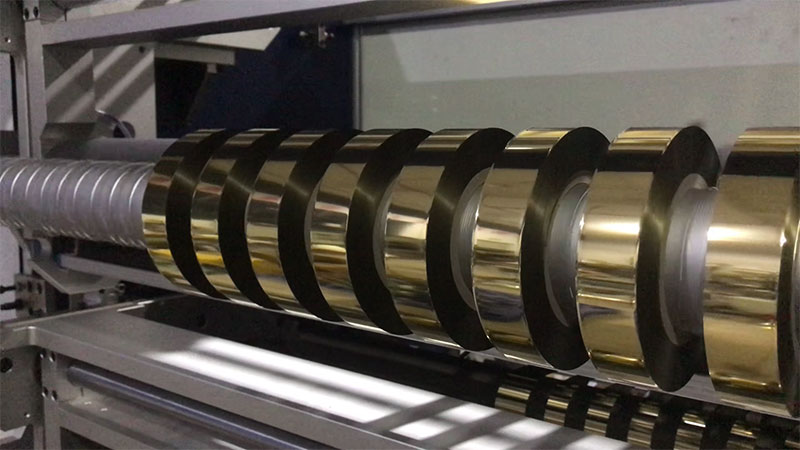
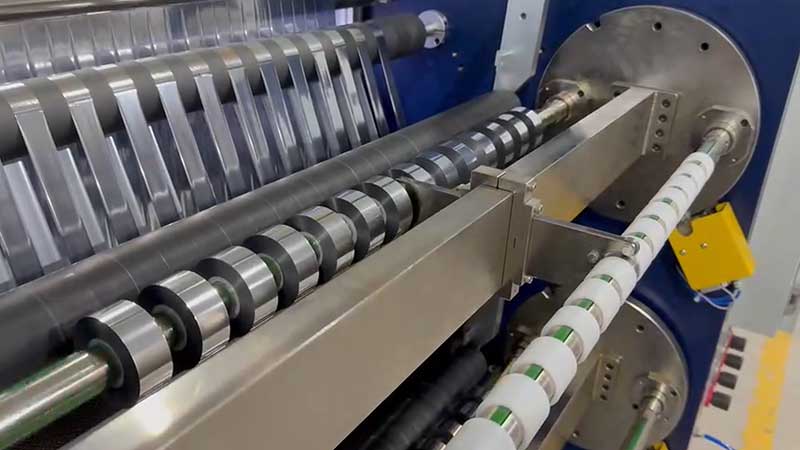
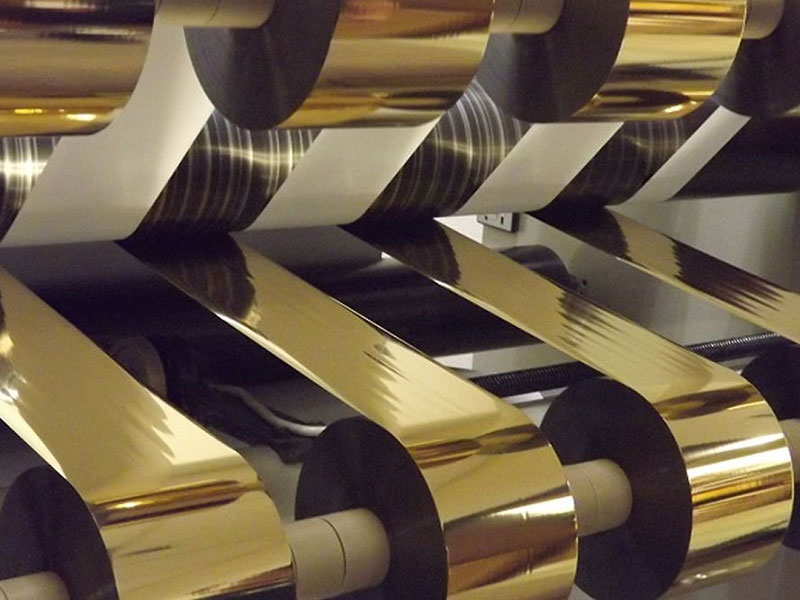
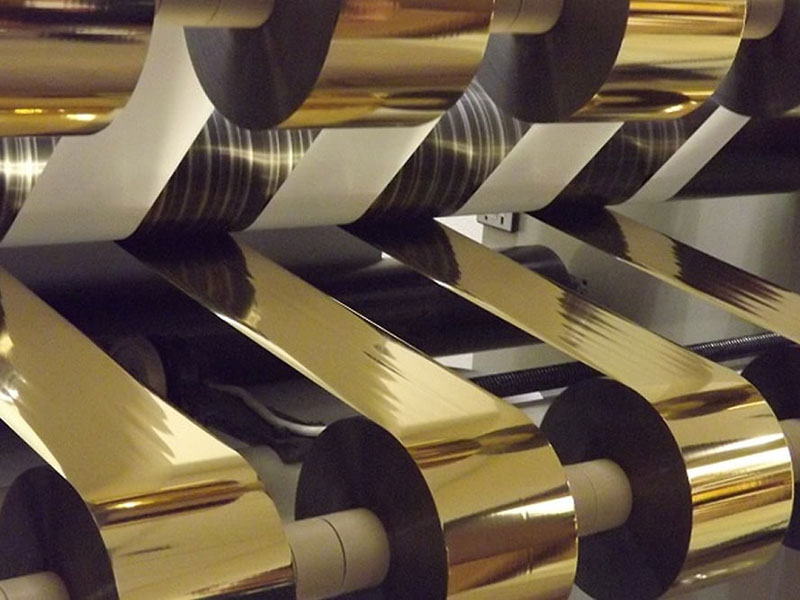
 電化鋁分切機
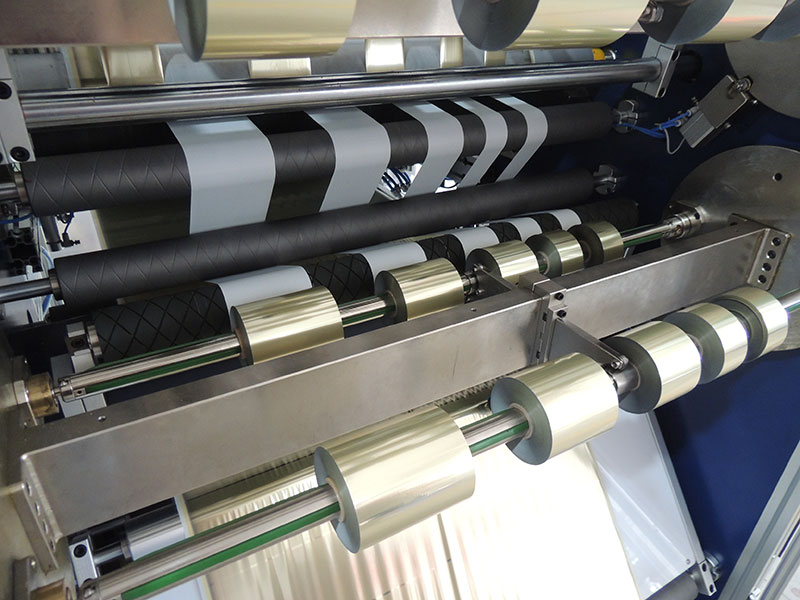 燙金紙分切機
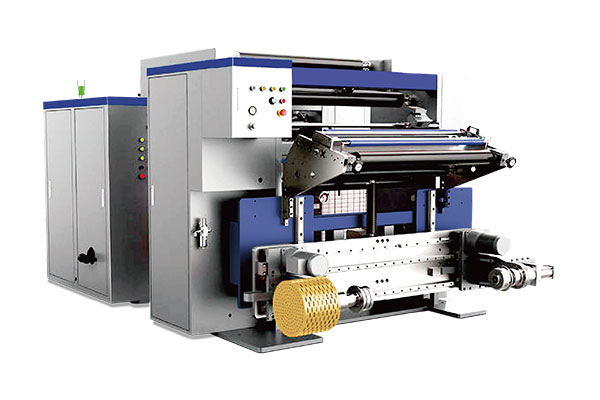 通用型數(shù)字控制高速分切機 RSDS7/T
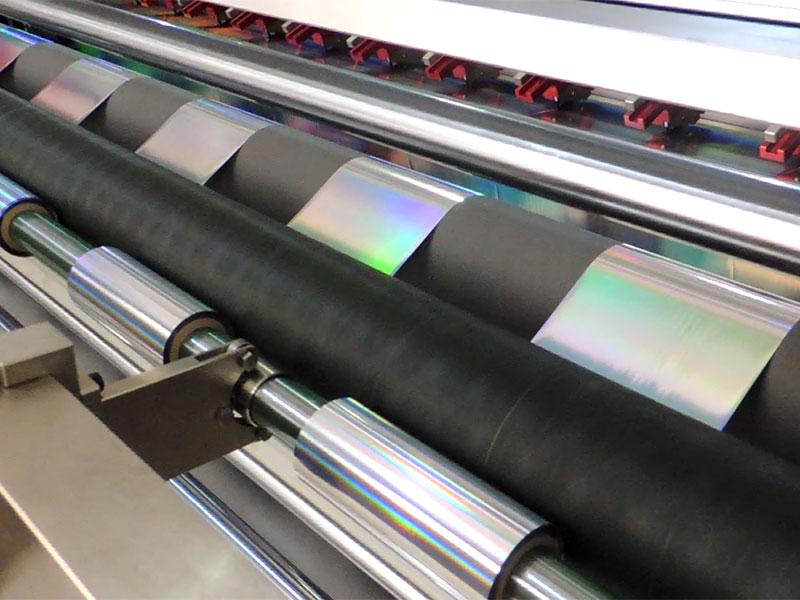
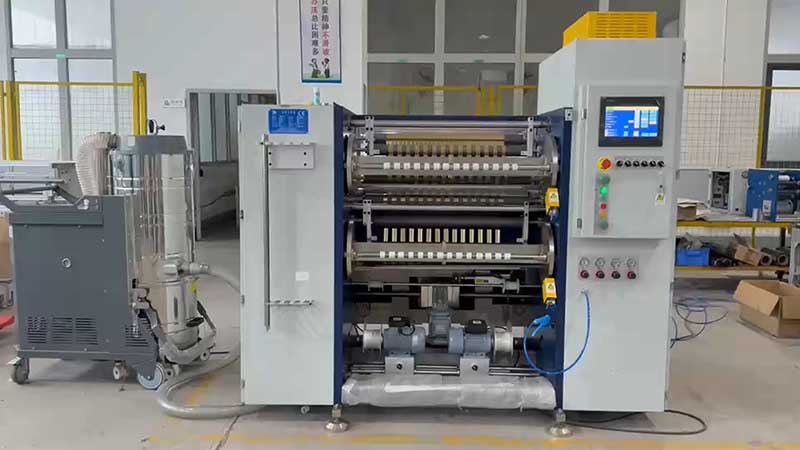 鐳射燙印箔分切機
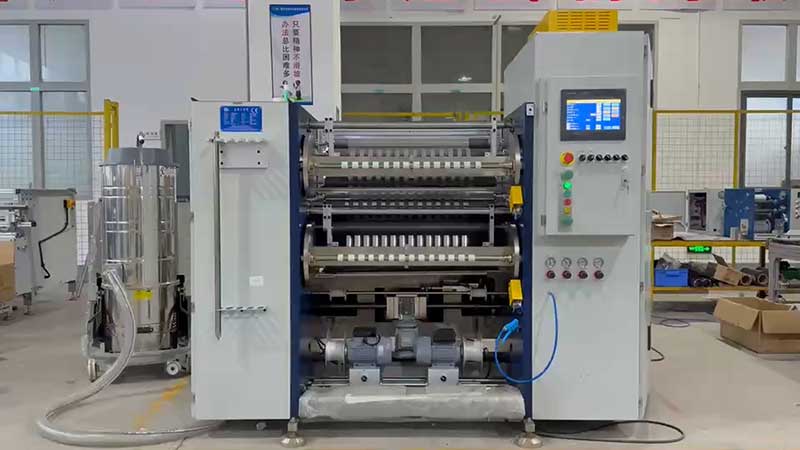 熱燙銀箔分切機
服務熱線
180-5003-0233
燙金箔(俗稱電化鋁)作為一種高檔包裝材料,其分切工序的質量直接決定了后續(xù)燙印效果與成品率。行業(yè)內(nèi)素有“三分燙,七分切”的說法,足見分切環(huán)節(jié)的關鍵地位。然而,燙金箔厚度僅12–30μm,表面涂布離型層與膠層,對張力與接觸壓力極為敏感。在高速分切(150–300m/min)過程中,收卷環(huán)節(jié)常成為質量缺陷的集中爆發(fā)點——起皺、跑偏、卷邊、端面不齊等問題頻發(fā),嚴重制約生產(chǎn)效率與產(chǎn)品良率。
收卷質量問題的根源并非單一因素所致,而是材料物性、設備精度、工藝參數(shù)與運行環(huán)境共同作用的結果。因此,收卷改善需要從“頭痛醫(yī)頭”轉向系統(tǒng)性優(yōu)化。本文將圍繞張力控制、壓輥管理、糾偏對齊、靜電消除四個維度,探討燙金箔分切機收卷改善的系統(tǒng)性策略。
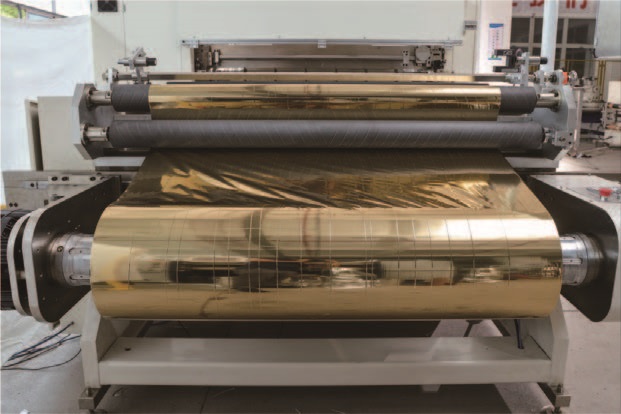
一、張力控制:收卷品質的“定盤星”
張力是分切收卷過程中最核心的動態(tài)參數(shù)。張力過大,箔膜被拉伸變形甚至斷裂,內(nèi)層受壓形成“菊花芯”狀褶皺;張力過小,層間滑移導致跑偏、塌卷;張力波動則引發(fā)端面參差不齊。
傳統(tǒng)恒張力控制模式無法適應收卷直徑的變化。隨著卷徑增大3–5倍,若張力恒定不變,外層張力會擠壓內(nèi)層,導致內(nèi)圈起皺。錐度張力控制是解決這一矛盾的關鍵策略:張力隨卷徑增加按預設曲線遞減,典型錐度系數(shù)取0.5–0.8,初始張力設定為材料斷裂張力的8%–12%,終止張力降至初始值的40%–70%。
更精細的分段張力控制將收卷過程分為三個階段:
? 起步段(0–20%卷徑) :采用較低張力確保卷芯平整貼合;
? 恒張力段(20%–70%卷徑) :維持穩(wěn)定層間壓力;
? 錐度下降段(70%–100%卷徑) :逐漸減小張力,補償外圈重量影響。
張力閉環(huán)控制的響應速度直接影響收卷端面整齊度。現(xiàn)代高端設備采用“速度+電流”雙閉環(huán)架構,配合動態(tài)前饋補償,實時計算卷徑變化帶來的慣量影響,在加減速時疊加補償扭矩,將張力波動控制在±3%以內(nèi)。某企業(yè)應用精密錐度張力控制后,端面不齊和褶皺類廢品率降低40%–60%。
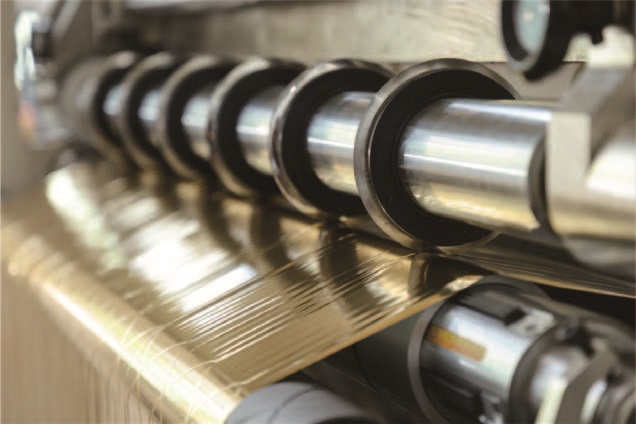
二、收卷壓輥:從“被動壓實”到“主動適配”
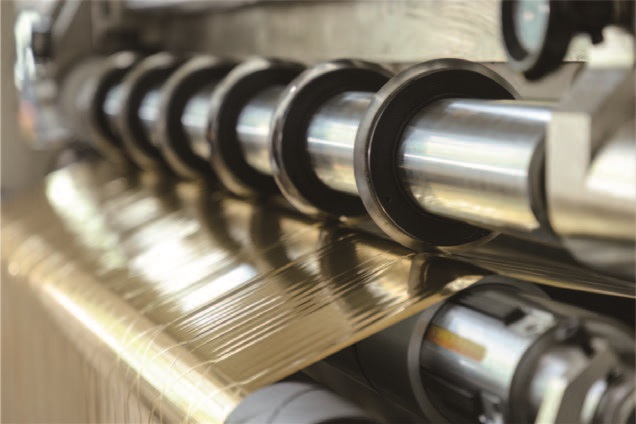
收卷壓輥的作用不僅是將箔帶壓緊在卷芯上排出層間空氣,更是維持收卷整齊度的關鍵執(zhí)行器。壓輥狀態(tài)不佳是起皺和卷邊的常見誘因。
壓輥平行度偏差是最容易被忽視的機械陷阱。若壓輥軸線與收卷軸軸線不平行,左右壓力偏差會導致箔面一側緊一側松,松側極易起皺。行業(yè)標準要求左右壓力偏差控制在±3N以內(nèi),平行度偏差不超過0.05mm/m。壓輥硬度也有講究——燙金箔宜使用邵氏A硬度60–75的聚氨酯或丁腈橡膠壓輥,表面粗糙度Ra 0.8–1.6μm,過硬無法自適應箔材厚度波動,過軟則易變形導致壓力不均。
傳統(tǒng)壓輥壓力固定,無法隨卷徑變化而調(diào)整,容易陷入“外層張力小、壓輥壓力大”的矛盾狀態(tài)——這正是導致箔面起皺的常見根源。浮動壓輥機構與分段式氣動囊體結構代表了壓輥技術的發(fā)展方向:前者隨卷徑變化自動調(diào)整位置,保持恒定包角與接觸壓力;后者則針對每一分切條獨立控制氣囊壓力,對卷邊側施加額外壓力動態(tài)抵消邊緣上翹趨勢。
三、糾偏與對齊:守住端面整齊的底線
收卷端面參差不齊、塔形卷、鼓包等問題,根源往往在于糾偏系統(tǒng)響應不足或機械精度超差。
收卷跑偏的排查應按“由軟到硬”的順序進行:首先排查張力控制是否穩(wěn)定,其次檢查導輥與壓輥的平行度,再次確認收卷軸有無彎曲或夾頭磨損,最后審視材料自身缺陷(如厚度不均、靜電過大)。超聲波或光電式糾偏系統(tǒng)是解決橫向漂移的標準配置,高端設備糾偏精度可達±0.5mm以內(nèi)。對于透明基材的燙金箔,應選用超聲波傳感器而非光電傳感器,以免因透光導致誤檢。
值得注意的是,糾偏系統(tǒng)的響應速度必須與設備運行速度匹配。高速分切機(300m/min以上)推薦采用伺服直驅式糾偏系統(tǒng),響應時間控制在50ms以內(nèi),才能有效抑制高頻偏移。
四、靜電消除:看不見的“收卷殺手”
燙金箔的PET或BOPP基材在高速摩擦分離過程中極易產(chǎn)生靜電。靜電累積會導致箔層相互排斥造成收卷松卷、吸附灰塵污染表面,嚴重時甚至產(chǎn)生電擊火花損壞涂層。
主動式靜電消除棒已成為現(xiàn)代分切設備的標準配置。脈沖直流型靜電消除器相比傳統(tǒng)交流產(chǎn)品,消電效率更高、離子平衡度更好(殘余電壓≤±30V),且不易產(chǎn)生臭氧。在收卷壓輥處嵌入靜電傳感器,當檢測到靜電電壓超過2kV時自動啟動靜電消除刷,可實現(xiàn)與張力調(diào)節(jié)的聯(lián)動控制。
結語
燙金箔分切機的收卷改善是一項系統(tǒng)工程,涉及張力、機械、電氣、材料多個領域。從錐度張力曲線的精細設定,到壓輥平行度的毫米級校準;從糾偏系統(tǒng)的快速響應,到靜電消除的有效覆蓋——每一個環(huán)節(jié)的優(yōu)化都在為最終收卷品質加碼。
實踐證明,采用精密錐度張力控制、高精度糾偏系統(tǒng)與智能靜電消除技術后,燙金箔分切褶皺不良率可從3.8%降至0.3%以下,最大收卷直徑從400mm提升至600mm仍保持平整。隨著AI張力自學習、在線圖像檢測等技術的成熟,收卷控制正從“被動糾偏”走向“主動抑卷”,為燙金箔分切品質的持續(xù)提升開辟新的空間。


