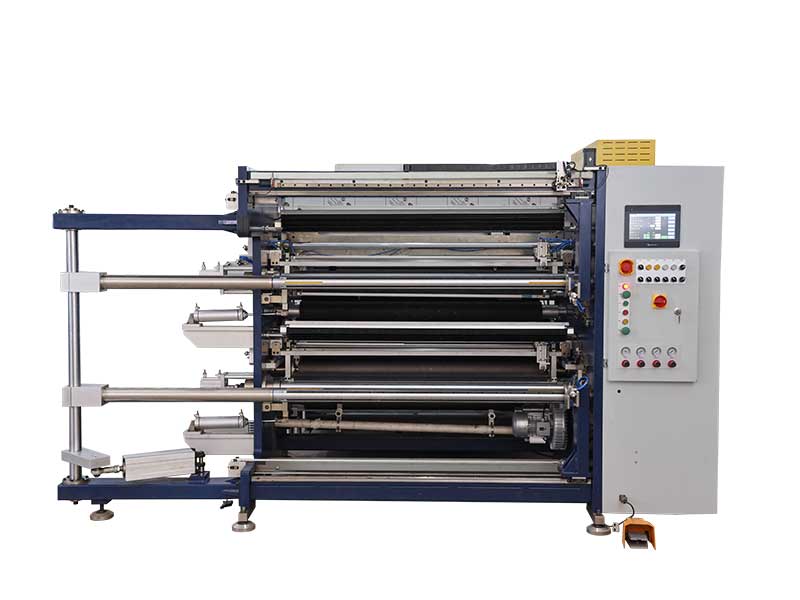
 pet薄膜分切機
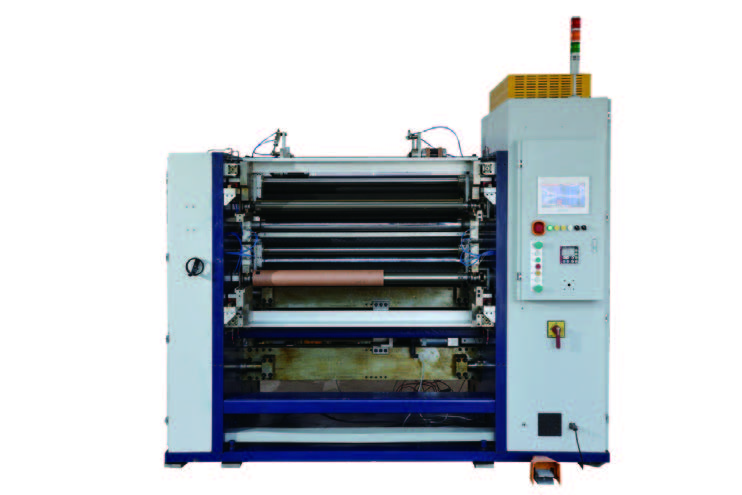 電容膜分切機
 電容器薄膜分切機
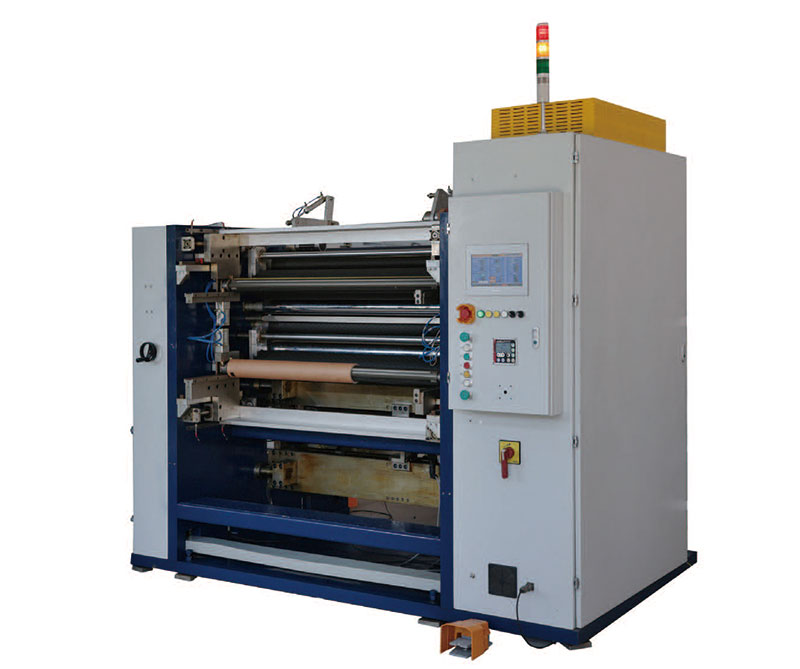 新能源超薄膜分切機
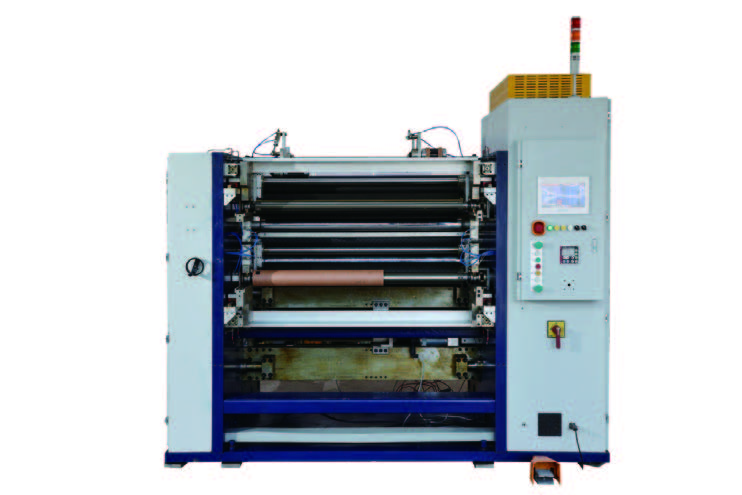 離型膜分切機
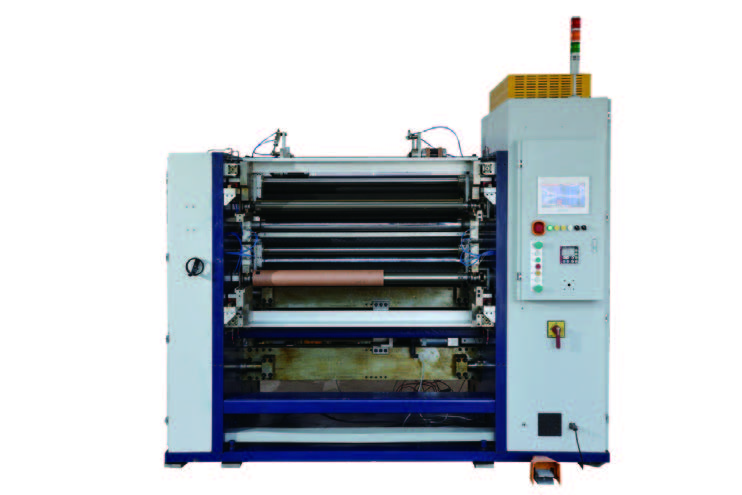 塑料薄膜分切機
服務熱線
180-5003-0233
在軟包裝行業(yè),BOPP、PET、PE是三種最常用的薄膜材料,但它們的物理特性差異顯著——BOPP剛性好但易拉伸,PET強度高且耐溫,PE柔軟但易變形。這就引出了一個現(xiàn)實問題:一臺分切機能否兼顧這三種材料?答案是肯定的,但前提是掌握正確的適配方法。
一、為什么分切機能通用?
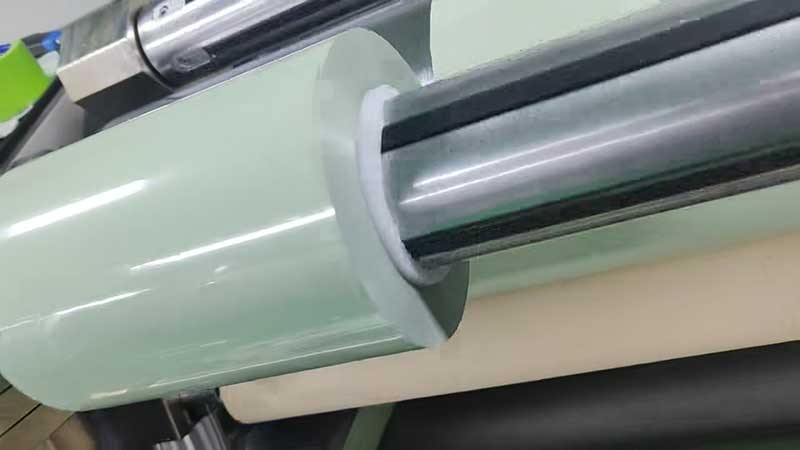
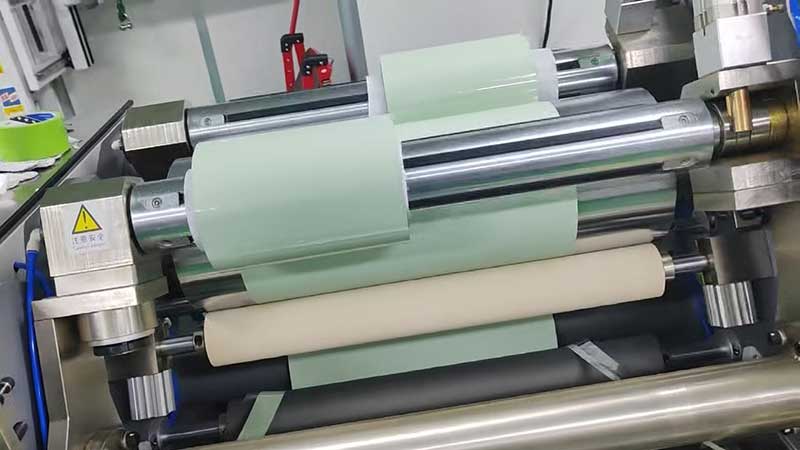
市面上的高速電腦分切機,其產品用途明確標注適合分切BOPP、BOPET、PE等塑料薄膜及各類復合膜。通用的基礎在于設備的核心結構——放卷、牽引、分切、收卷四大系統(tǒng)——對不同材料具有基本的適應性。
但“通用”不等于“拿來就用”。BOPET強度高、不易拉伸,分切方式與BOPP、PE有明顯差異。要做到一機多用,關鍵在于理解三種材料的特性差異,并據(jù)此調整設備參數(shù)。
二、三種材料的“脾氣”與應對策略
| 材料特性 | BOPP薄膜 | PET薄膜 | PE薄膜 |
| 核心難點 | 易拉伸變形、易產生靜電 | 強度高、厚度薄時易斷 | 質地柔軟、易卷曲、易粘連 |
| 張力控制 | 低張力(8~12N),防拉伸 | 中高張力,確保平展 | 超低張力,防變形 |
| 推薦速度 | 100~150m/min | 120~300m/min | 150~200m/min |
| 刀片角度 | 約25° | 20°~30° | 低角度圓刀 |
參數(shù)綜合自。
BOPP薄膜對張力最為敏感。分切速度過快容易產生縱向條紋和錯層等質量問題,建議控制在150m/min以內,并采用低刀壓防止拉伸。
PET薄膜強度高、耐溫性好,可以承受較高速度。但超薄PET(如3-12μm)分切時需采用氣浮軸承刀組降低切割阻力,張力波動控制在±0.5N以內。
PE薄膜質地柔軟、延展性強,分切時收卷張力需比放卷張力高5%~10%,同時建議采用錐度張力——隨卷徑增大逐步降低張力,防止內層擠壓變形。
三、一機多材適配的三大核心技術
1. 智能張力控制系統(tǒng)
張力是分切質量的命脈。現(xiàn)代分切機采用閉環(huán)張力傳感器+伺服電機驅動,精度可達±0.5N。多材料兼容機型甚至配備“材料指紋庫”,預存上百種材料的工藝參數(shù)包,調用時自動切換。
2. 模塊化刀架系統(tǒng)
快換式刀架設計支持圓刀、剃刀、氣刀等多種刀具快速切換,換型時間可從傳統(tǒng)4小時縮短至15分鐘內。分切鋁箔等硬質材料需用高頻淬火鋼刀,而PE膜可用普通圓刀。
3. 滑差軸收卷技術
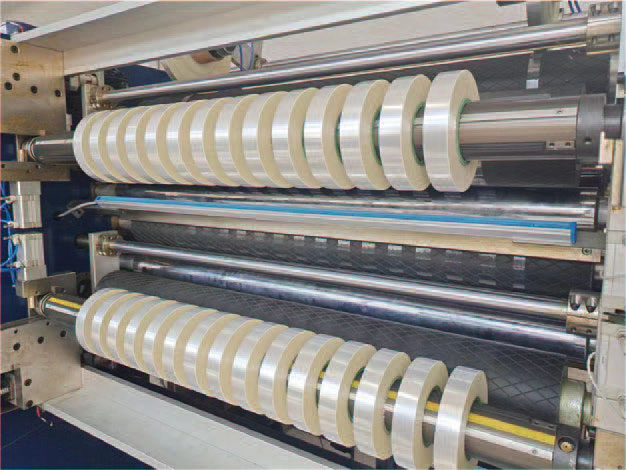
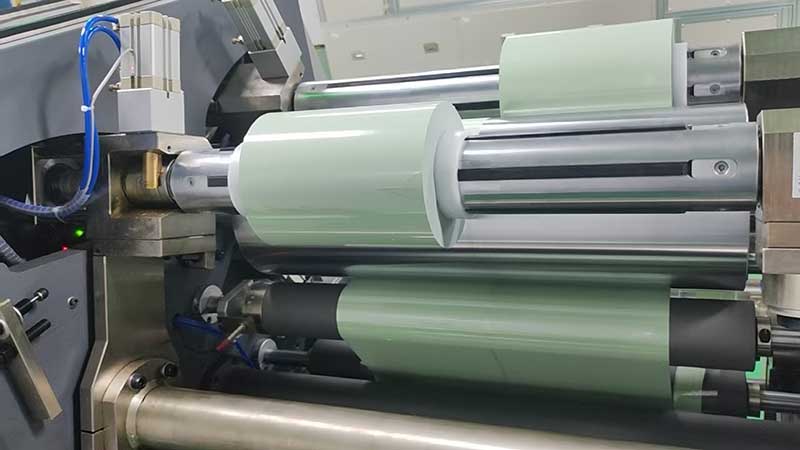
傳統(tǒng)收卷軸在分切多卷窄條時,各卷張力難以獨立控制。滑差軸允許各收卷單元獨立打滑,保證每卷材料內外層張力均勻,這對分切寬度小至30mm的窄帶尤為關鍵。
四、快速換型操作指南
1. 調用工藝參數(shù):通過HMI人機界面選擇材料類型,系統(tǒng)自動加載預設的張力、速度、刀壓參數(shù)
2. 更換刀組:根據(jù)材料更換匹配的刀具(圓刀/剃刀/鋸齒刀)并調整角度
3. 調節(jié)壓輥壓力:窄帶分切(<50mm)需增加壓輥壓力防止跑偏
4. 靜電消除:分切BOPP等易產生靜電的材料時,務必開啟靜電消除裝置
五、選購建議
如果車間常年處理多種薄膜,建議選擇具備以下特征的分切機:
? 伺服電機驅動的全自動機型,換型效率遠高于手動調節(jié)的機械式機型
? 配備滑差軸,確保多卷同時分切時的張力均勻性
? 張力控制精度優(yōu)于±0.5N,可調范圍覆蓋1-200N
? 預留擴展接口,便于后續(xù)增加在線檢測、除塵等模塊
BOPP、PET、PE分切機完全可以一機多用。關鍵在于設備是否具備柔性調節(jié)能力——張力精準可調、刀具快換可行、參數(shù)記憶可用。投資一臺高品質的多材料兼容分切機,不僅節(jié)省設備采購成本,更能靈活應對小批量、多品種的訂單趨勢,而這正是當下包裝行業(yè)的核心競爭力所在。


