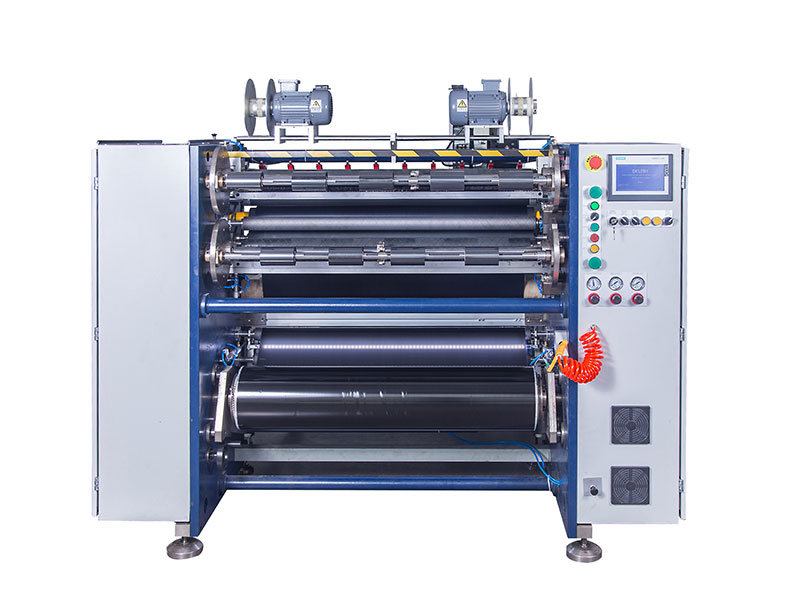
 熱轉印碳帶分切機
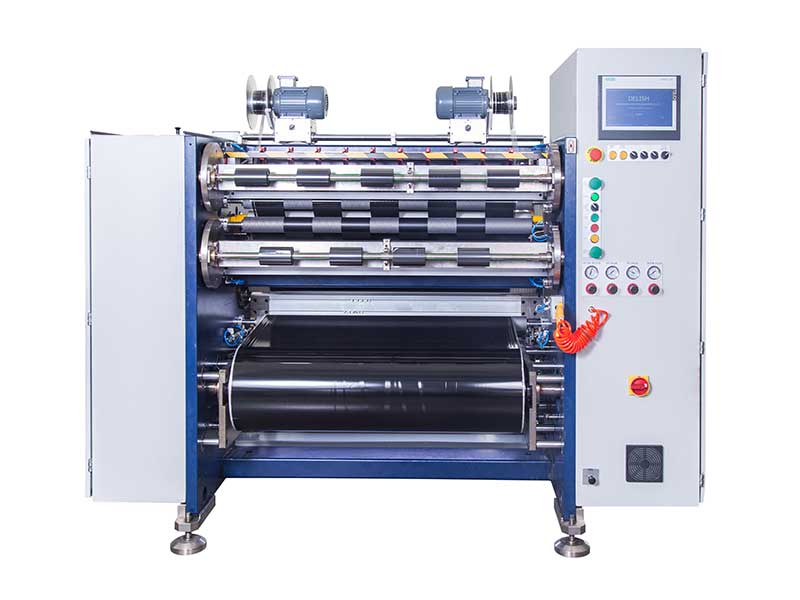 條碼碳帶分切機
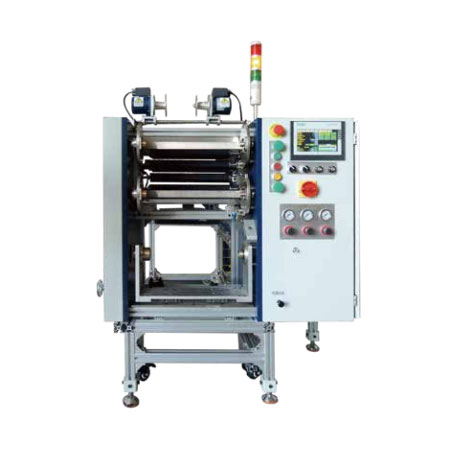 線號機色帶分切機
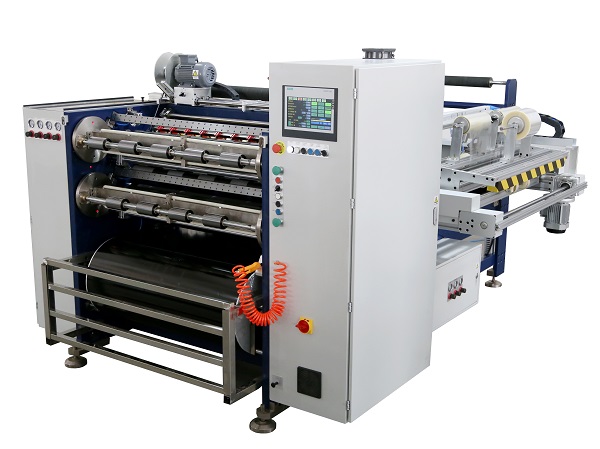 全自動碳帶分切機 RSDS8 PLUS
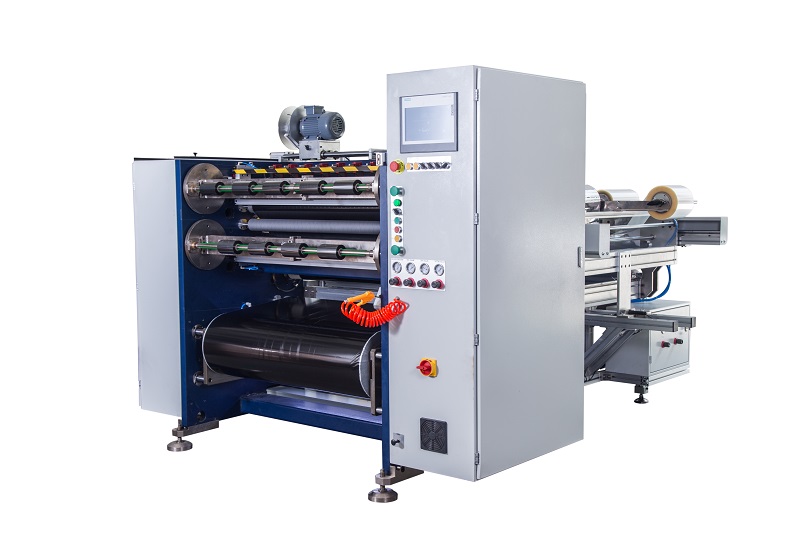 半自動碳帶分切機 RSDS5 PLUS
 TTO碳帶分切機



服務熱線
180-5003-0233
在條碼打印、標簽制作和包裝行業中,碳帶分切機扮演著承上啟下的關鍵角色——它將寬幅碳帶母卷分切成終端所需的窄規格,其性能直接影響成品質量和生產效率。然而,速度和精度在傳統觀念中常被視為“蹺蹺板”的兩端:提速往往犧牲精度,苛求精度則限制產能。如今,隨著張力控制、智能控制和核心部件技術的突破,高速與高精已不再是單選題,而是可以通過系統性技術方案同時實現的“雙贏”目標。
一、張力控制:穩定性的基石
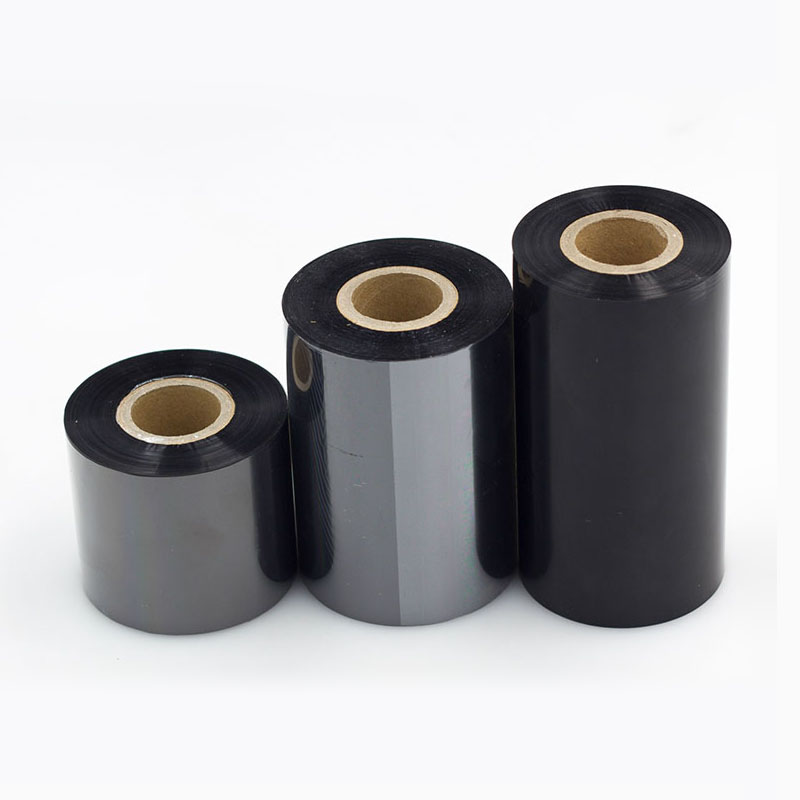
碳帶是一種對張力極為敏感的多層復合材料(PET基材+涂層+油墨),張力過大易拉伸變形甚至斷裂,過小則導致收卷松垮、邊緣不齊。張力控制的精度,直接決定了分切質量的上下限。
現代高速分切機的核心方案是閉環張力控制系統。它通過高靈敏度張力傳感器或浮動輥機構實時檢測碳帶張力,并將數據反饋至PLC控制器,再由伺服電機精準調整放卷、牽引和收卷的速度,形成恒定張力的閉環調節。更精細的設備還采用分段張力控制策略:放卷段采用低張力防止拉伸,分切區維持恒張力保證切割穩定,收卷段則實施錐度張力控制——隨著收卷直徑增大逐步減小張力,防止內層被擠壓變形。
專利技術中還引入了緩沖開機/停機距離的設定,在啟停階段給予碳帶一定的緩沖米數,讓速度和張力在此期間平滑過渡,避免急加減速帶來的張力沖擊,從而保障整卷產品的公差一致性。
二、切割系統:鋒利與穩定的雙重保障
切割執行端是決定邊緣質量的直接環節。傳統機械刀在高速下易磨損、產生毛刺和粉塵,而現代分切機通過材料和結構創新解決了這一矛盾。
在刀具材質上,采用超硬合金或金剛石涂層的刀具,刃口圓度可控制在0.5μm以內,大幅提升耐磨性和切割鋒利度。刀具結構上,懸空刀(刀片懸空接觸材料)是碳帶分切的常見方式,配合氣動恒壓刀架,可保證切割壓力的均勻性。
針對樹脂基等易粘刀的碳帶,還應用了防粘刀技術——加熱刀片(50~80℃)或涂覆特氟龍涂層,減少涂層粘附。同時,高效除塵與靜電消除系統是保證精度的輔助環節:負壓吸附和離子風棒及時清除切割碎屑,避免粉塵污染碳帶油墨層或靜電吸附灰塵影響后續打印質量。
三、糾偏與視覺:精準定位的“眼睛”
高速運行中,碳帶極易發生橫向偏移(蛇形走帶),糾偏系統就是確保走帶路徑精準的“舵手”。
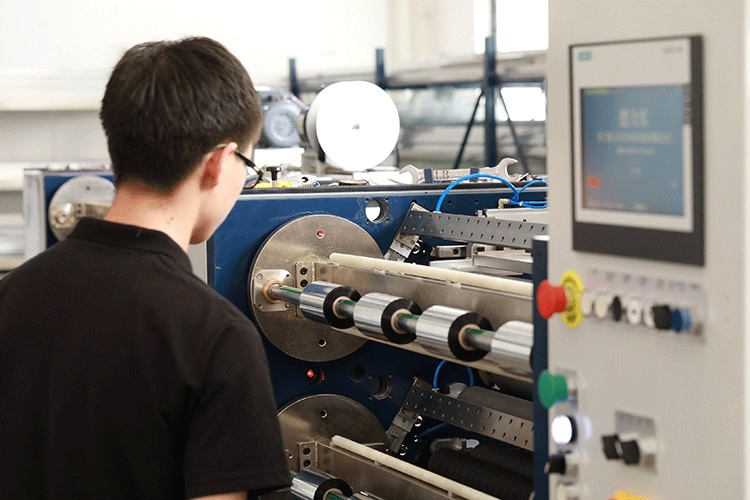
主流方案采用紅外+CCD雙傳感器:紅外檢測PET基材邊緣,CCD識別油墨涂層圖案,兩者結合實現糾偏精度±0.1mm。光電或超聲波傳感器實時檢測邊緣位置,通過伺服糾偏機構快速調整導輥,確保碳帶始終沿預定軌跡運行。
更進一步的智能化設備還集成了AI視覺檢測系統,在分切過程中實時掃描碳帶涂層均勻性,自動標記針孔、劃痕等缺陷,甚至通過算法實時微調參數,將“事后檢驗”變為“事中控制”。
四、智能化:賦予設備“大腦”
如果說機械和電氣系統是分切機的“軀體”,那智能控制系統就是它的“大腦”,決定了軀體能否精準而高效地協同工作。
現代分切機普遍采用PLC+觸摸屏的控制架構,操作人員可一鍵設定參數、調用配方,不同訂單切換時間可縮短至1分鐘以內。高端設備還具備AI參數自優化功能,基于歷史數據學習不同材質碳帶的最佳分切參數組合。
五、技術融合帶來的數據支撐
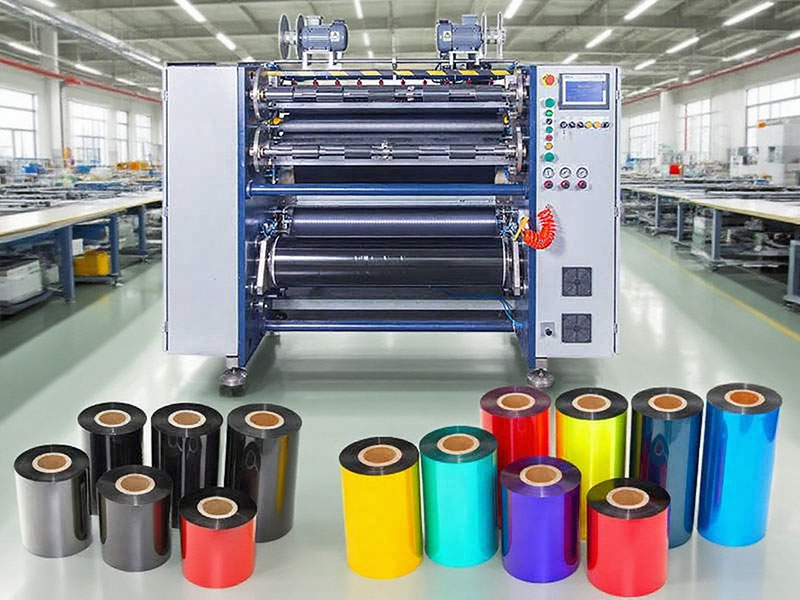
上述技術的綜合應用,在實測中交出了令人信服的答卷。對比傳統設備與全自動高速分切機的數據差異顯著:
? 分切速度:傳統設備80~120m/min,全自動高速機可達250~400m/min,提升超過150%;
? 成品率:從85~90%提升至≥98%;
? 換卷效率:傳統手動換卷耗時約3分鐘/卷,全自動雙工位收卷實現0秒自動切換。
| 指標 | 傳統碳帶分切機 | 全自動高速分切機 | 提升幅度 |
| 分切速度 | 80~120m/min | 250~400m/min | +150% |
| 成品率 | 85%~90% | ≥98% | +10%~13% |
| 換卷效率 | 3分鐘/卷 | 0秒(自動切換) | 100% |
結語
碳帶分切機實現速度與精度兼得的路徑已經清晰:以精密張力控制為根基,以高性能切割系統為執行端,以智能糾偏和視覺檢測為保障,以AI賦能的控制系統為大腦,形成一個從感知、決策到執行的高速高精度閉環。這不僅是設備性能的躍升,更是碳帶加工行業邁向智能化、精益化生產的必然選擇。