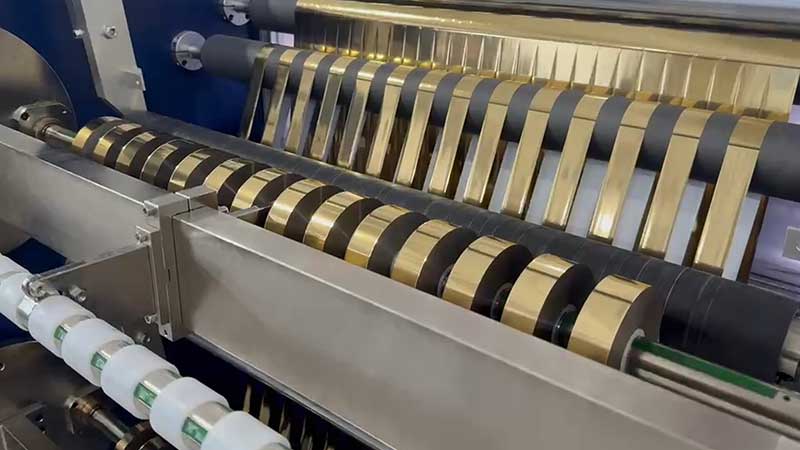
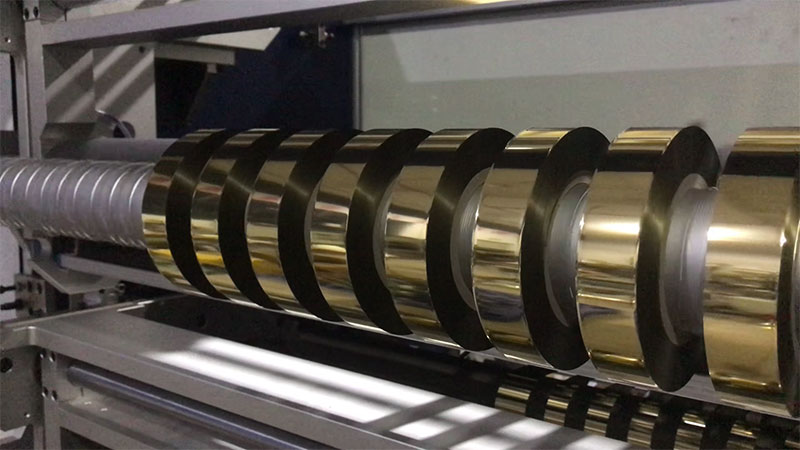
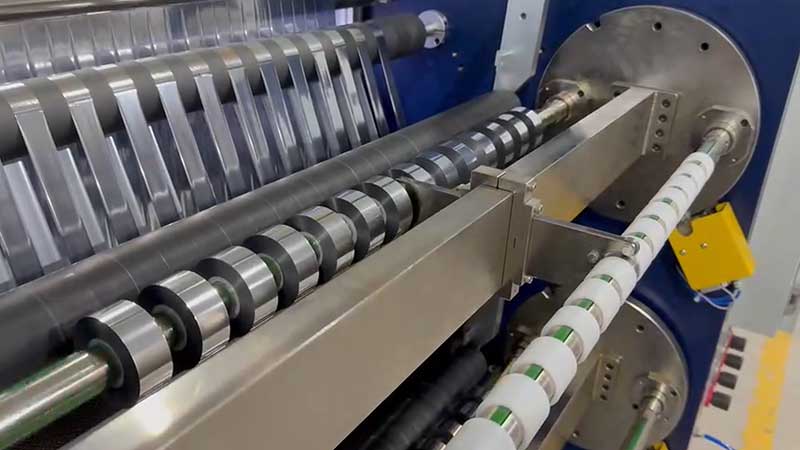
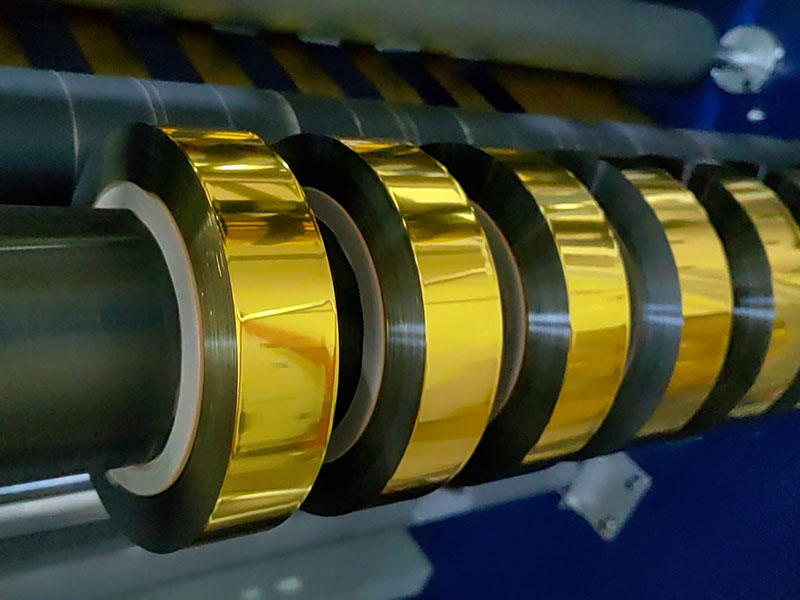
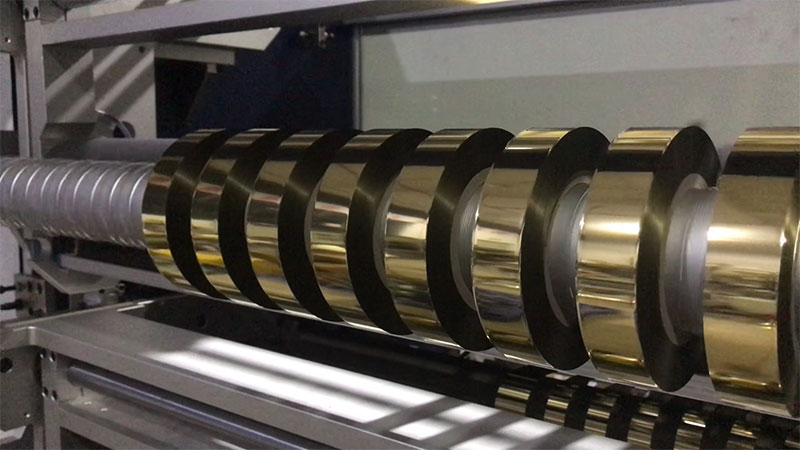
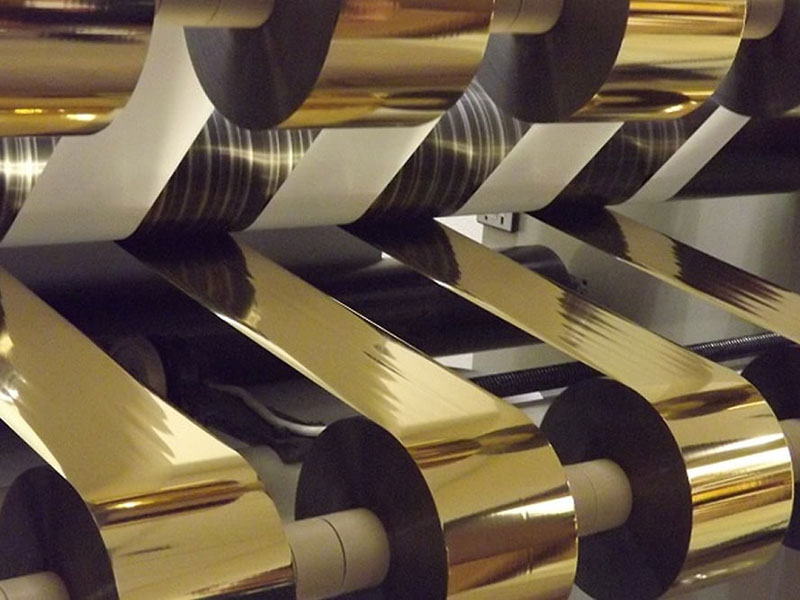
 電化鋁分切機(jī)
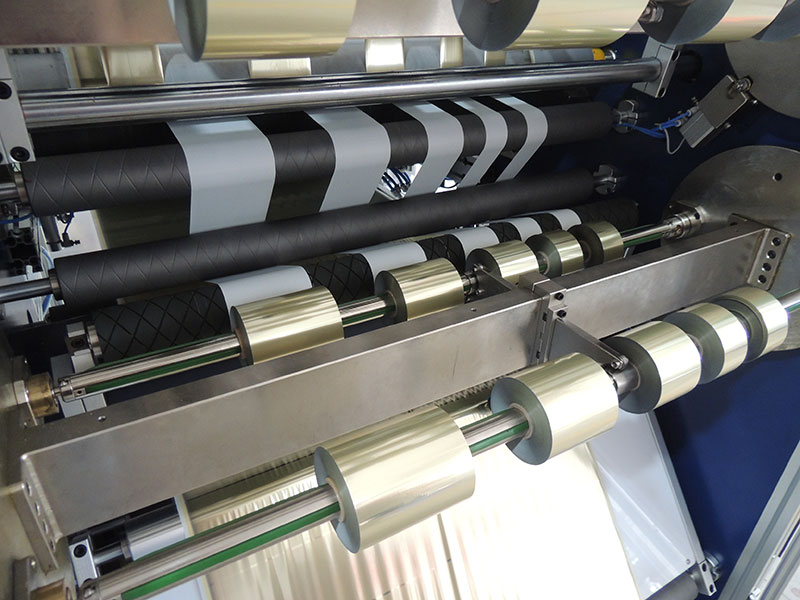 燙金紙分切機(jī)
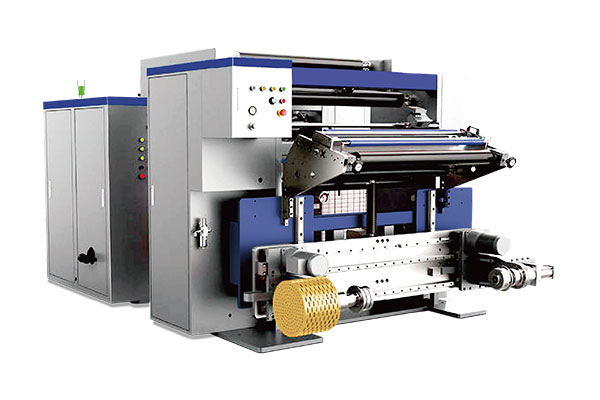 通用型數(shù)字控制高速分切機(jī) RSDS7/T
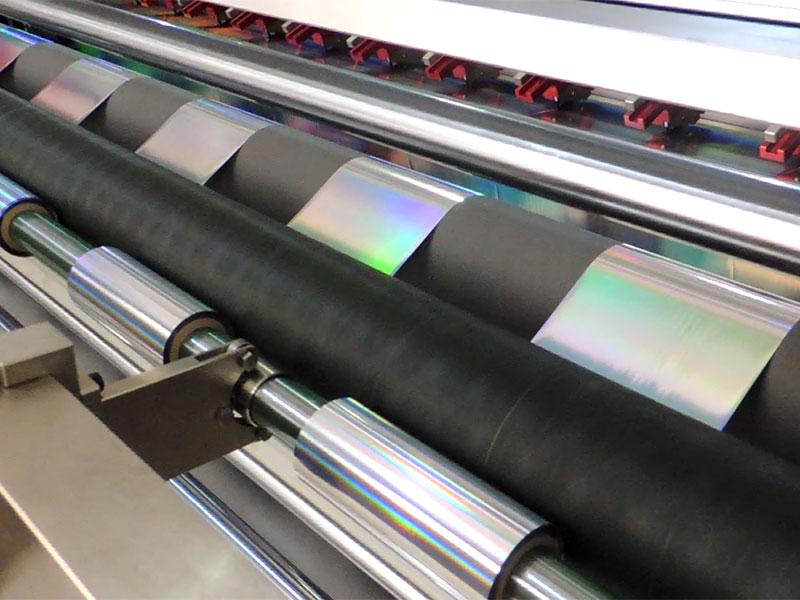
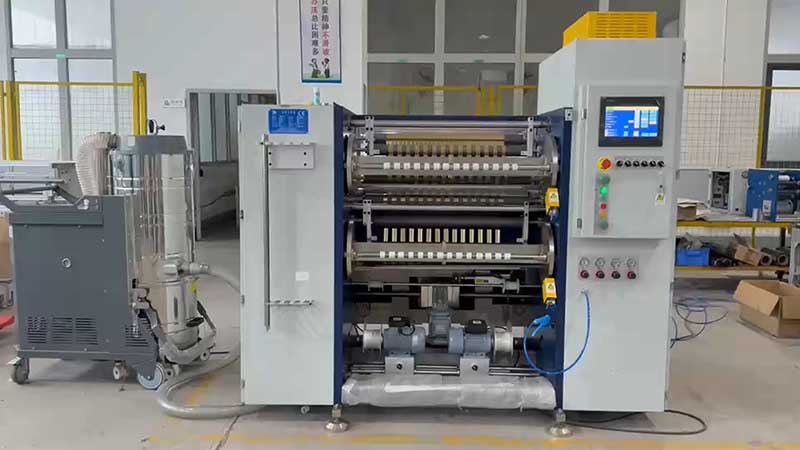 鐳射燙印箔分切機(jī)
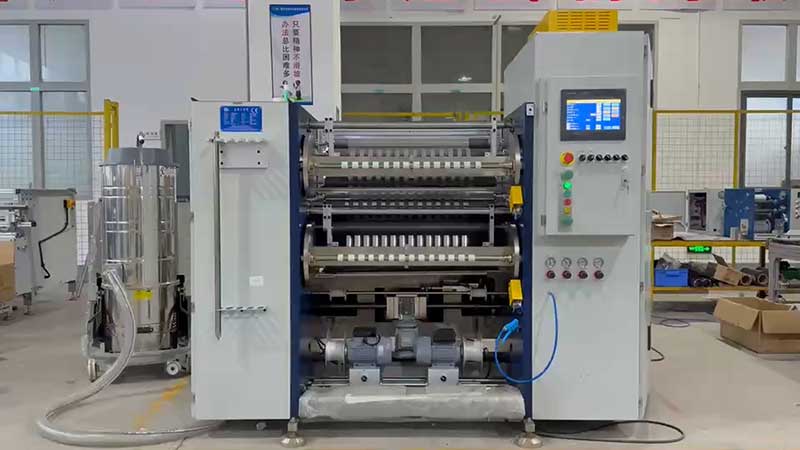 熱燙銀箔分切機(jī)
服務(wù)熱線
180-5003-0233
在燙金工藝的生產(chǎn)鏈條中,分切環(huán)節(jié)長(zhǎng)期扮演著“瓶頸”角色。燙金紙(電化鋁箔)通常以寬幅卷材形式出廠,必須經(jīng)過分切才能匹配不同規(guī)格的承印材料。這道看似簡(jiǎn)單的工序,實(shí)則暗藏挑戰(zhàn)——分切精度直接決定燙印圖案的完整性與美觀度,而分切效率則制約著整條產(chǎn)線的產(chǎn)能釋放。近年來,隨著伺服驅(qū)動(dòng)、智能控制與精密刀具技術(shù)的迭代,燙金紙分切機(jī)在精度與效率兩個(gè)維度實(shí)現(xiàn)了同步躍升。
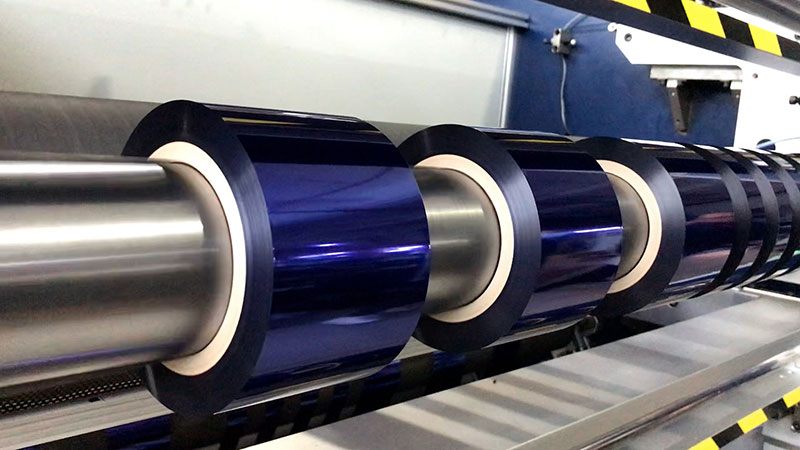
精度突破:從“粗切”到“微米級(jí)”加工
傳統(tǒng)分切機(jī)的精度瓶頸源于多重因素:刀片振動(dòng)導(dǎo)致分切線條彎曲、傳動(dòng)不穩(wěn)造成“波浪邊”或“毛刺”、張力波動(dòng)引發(fā)材料拉伸變形。對(duì)于厚度僅12-25μm的超薄燙金箔而言,任何微小的偏差都可能造成涂層剝離或圖案錯(cuò)位,直接影響燙印效果。
現(xiàn)代高性能分切機(jī)的精度突破,建立在三大核心技術(shù)的協(xié)同之上:
張力控制是精度的根基。 燙金紙基材對(duì)張力極為敏感——PET薄膜抗拉伸但易產(chǎn)生靜電,OPP薄膜質(zhì)地柔軟稍有不慎便會(huì)拉長(zhǎng)變形,鐳射膜則對(duì)張力波動(dòng)導(dǎo)致的紋理錯(cuò)位零容忍。現(xiàn)代設(shè)備采用多段閉環(huán)張力控制系統(tǒng),通過張力傳感器實(shí)時(shí)監(jiān)測(cè)、PID算法動(dòng)態(tài)調(diào)節(jié),將張力波動(dòng)控制在±0.5N以內(nèi)。配合錐度張力控制功能,隨著收卷卷徑增大自動(dòng)遞減張力,避免內(nèi)層受壓變形,確保從放卷到收卷全程穩(wěn)定。
刀具系統(tǒng)決定切口品質(zhì)。 分切并非“切開即可”,而是要在不損傷涂層的前提下獲得光滑無毛刺的切邊。高端設(shè)備采用硬質(zhì)合金或金剛石涂層的圓刀與底刀組合,徑向跳動(dòng)可控制在0.003mm以內(nèi),確保切口毛刺高度低于5μm——這是保證燙金轉(zhuǎn)移效果的臨界值。針對(duì)不同材質(zhì),刀具選型亦有講究:PET材質(zhì)需選用小刃角(30°-45°)實(shí)現(xiàn)剪切式切割,OPP材料則需稍大刃角避免“咬入”過深。氣動(dòng)懸浮式刀架可根據(jù)材料厚度自動(dòng)調(diào)節(jié)壓力,既保證切透又保護(hù)刀口。
糾偏系統(tǒng)守住最后防線。 CCD視覺糾偏技術(shù)實(shí)時(shí)掃描燙金紙邊緣圖案,糾偏精度可達(dá)±0.1mm,有效避免因走偏導(dǎo)致的分切錯(cuò)位。對(duì)于鐳射膜等表面具有方向性紋理的材料,這一功能尤為關(guān)鍵。綜合來看,現(xiàn)代高精度分切機(jī)已能將分切精度從傳統(tǒng)設(shè)備的±0.5mm提升至±0.05mm,廢品率從3%降至0.5%以下。
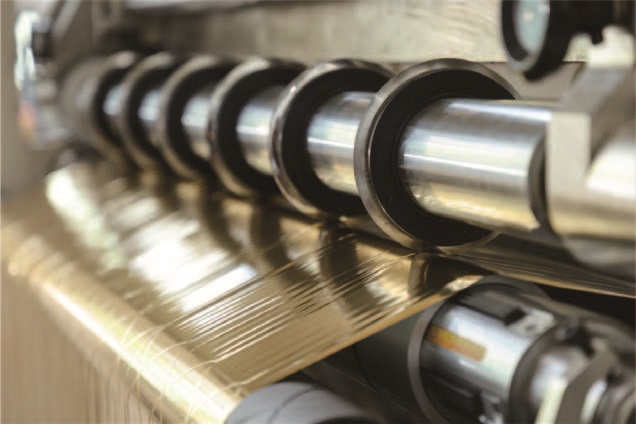
效率躍升:從“人工調(diào)校”到“智能生產(chǎn)”
如果說精度提升是“量變”,那么效率層面的突破則堪稱“質(zhì)變”。傳統(tǒng)分切機(jī)的效率困境不僅在于分切速度本身,更在于換刀調(diào)機(jī)等輔助時(shí)間占據(jù)了大量有效產(chǎn)能。
自動(dòng)化大幅壓縮非生產(chǎn)時(shí)間。 傳統(tǒng)設(shè)備更換訂單時(shí),操作員需手動(dòng)調(diào)整刀座位置、重新設(shè)定參數(shù),耗時(shí)可達(dá)30分鐘以上。現(xiàn)代數(shù)控分切機(jī)通過觸摸屏輸入分切尺寸后,系統(tǒng)自動(dòng)調(diào)整刀位,換活時(shí)間縮短至1-2分鐘。配方管理系統(tǒng)可存儲(chǔ)上百個(gè)生產(chǎn)訂單參數(shù),不同材質(zhì)(PET/OPP)、不同涂層(啞光/亮光)的工藝參數(shù)一鍵調(diào)用,實(shí)現(xiàn)快速切換。自動(dòng)刀座切換系統(tǒng)更將換刀時(shí)間壓縮至30秒以內(nèi)。
高速化與智能化并行。 在保證精度的前提下,分切速度已從傳統(tǒng)機(jī)型的50m/min提升至80m/min甚至更高。線性電機(jī)驅(qū)動(dòng)技術(shù)使加速度大幅提升,配合振動(dòng)抑制算法——通過FFT分析共振頻率、主動(dòng)調(diào)整刀具轉(zhuǎn)速避開臨界點(diǎn)——確保高速運(yùn)行時(shí)的穩(wěn)定性。對(duì)于燙金紙分切而言,速度提升的意義不僅在于單位產(chǎn)能增加,更在于能夠匹配高速燙金主機(jī)的生產(chǎn)節(jié)拍,避免分切環(huán)節(jié)成為整條產(chǎn)線的“卡脖子”工位。
數(shù)據(jù)化賦能精益管理。 現(xiàn)代分切機(jī)已不僅是執(zhí)行機(jī)構(gòu),更是數(shù)據(jù)采集節(jié)點(diǎn)。設(shè)備支持聯(lián)網(wǎng)接入ERP/MES系統(tǒng),實(shí)現(xiàn)生產(chǎn)數(shù)據(jù)可視化,實(shí)時(shí)監(jiān)控設(shè)備運(yùn)行狀態(tài)、產(chǎn)量與損耗。AI缺陷分類系統(tǒng)可自動(dòng)識(shí)別涂層氣泡、劃痕、分切毛刺等缺陷類型,分類準(zhǔn)確率超過99%。這些功能使管理者能夠精準(zhǔn)定位問題、持續(xù)優(yōu)化工藝。
從“通用設(shè)備”到“專材專用”
精度與效率的雙重突破,最終落地為對(duì)不同材料的精細(xì)化加工能力。燙金紙并非單一產(chǎn)品——PET電化鋁、OPP燙金箔、鐳射膜、金屬質(zhì)感箔等材質(zhì)特性迥異,對(duì)分切工藝的要求也截然不同。
以O(shè)PP燙金紙為例,其質(zhì)地柔軟、易拉伸變形,分切時(shí)必須采用低張力控制,起始張力僅需保證材料平展即可,同時(shí)建議中低速運(yùn)行以確保張力控制系統(tǒng)有足夠響應(yīng)時(shí)間。而鐳射膜對(duì)表面劃傷極其敏感,所有過輥、導(dǎo)輥必須采用高光潔度處理,刀片本身不能有任何劃痕或粗糙點(diǎn),操作員甚至需佩戴手套防止汗?jié)n污染產(chǎn)品表面。一臺(tái)優(yōu)秀的分切機(jī),應(yīng)當(dāng)具備針對(duì)不同材質(zhì)的靈活適配能力——從刀具選型、張力策略到速度設(shè)定,均可快速切換。
結(jié)語
燙金紙分切機(jī)的技術(shù)演進(jìn),本質(zhì)上是從“能切”到“切得好、切得快、切得省”的跨越。精度層面,張力控制、刀具系統(tǒng)與糾偏技術(shù)的協(xié)同,將加工精度從毫米級(jí)推進(jìn)至微米級(jí);效率層面,自動(dòng)化換刀、智能調(diào)參與數(shù)據(jù)化管理,使設(shè)備有效生產(chǎn)時(shí)間大幅提升。這兩條突破路徑并非各自獨(dú)立——更高的精度為高速運(yùn)行提供了穩(wěn)定性基礎(chǔ),而智能化則讓精度參數(shù)在不同材質(zhì)、不同訂單間得以快速?gòu)?fù)現(xiàn)。對(duì)于燙金加工企業(yè)而言,選擇一臺(tái)高性能分切機(jī),不僅是解決“最后一道瓶頸”的戰(zhàn)術(shù)選擇,更是提升產(chǎn)品質(zhì)量、降低材料損耗、增強(qiáng)競(jìng)爭(zhēng)力的戰(zhàn)略投資。


