 條碼碳帶分切機
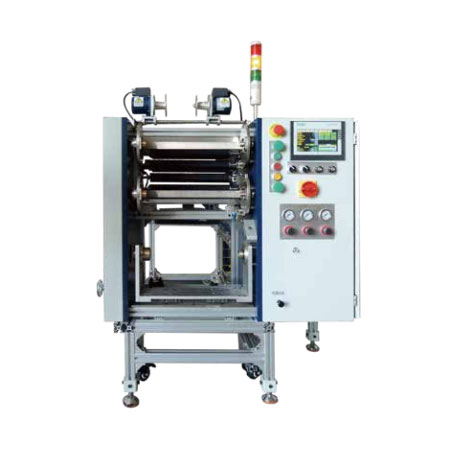 線號機色帶分切機
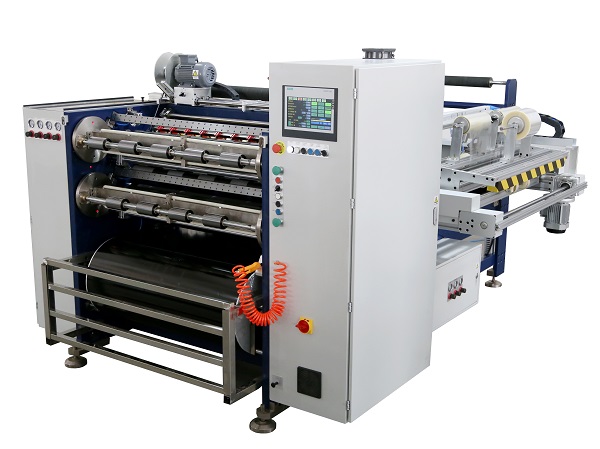 全自動碳帶分切機 RSDS8 PLUS
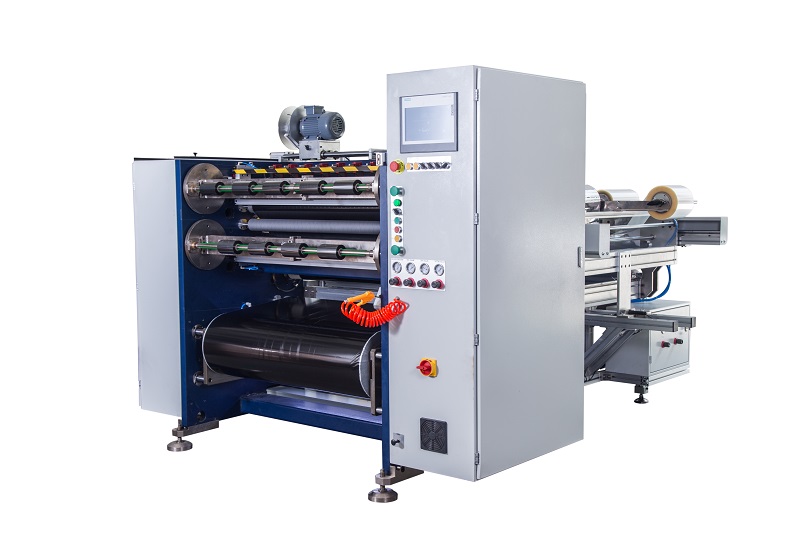 半自動碳帶分切機 RSDS5 PLUS
 TTO碳帶分切機



服務熱線
180-5003-0233
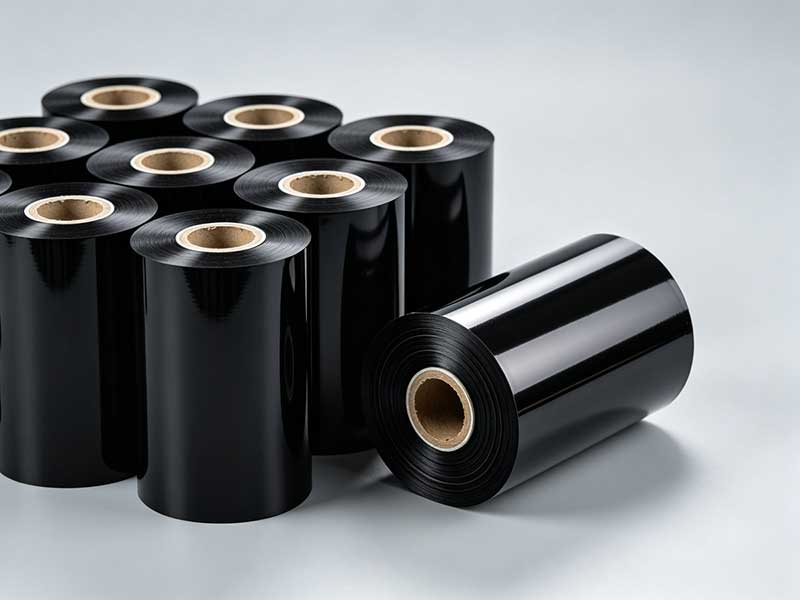
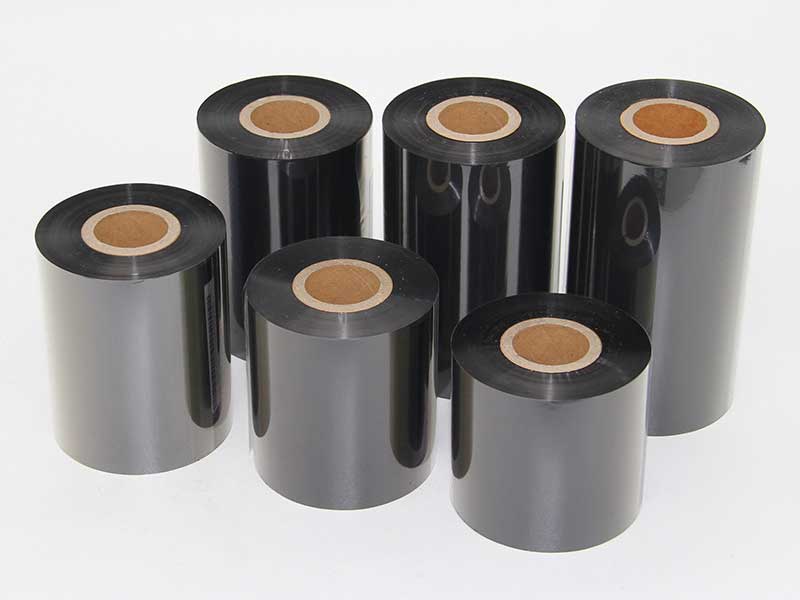
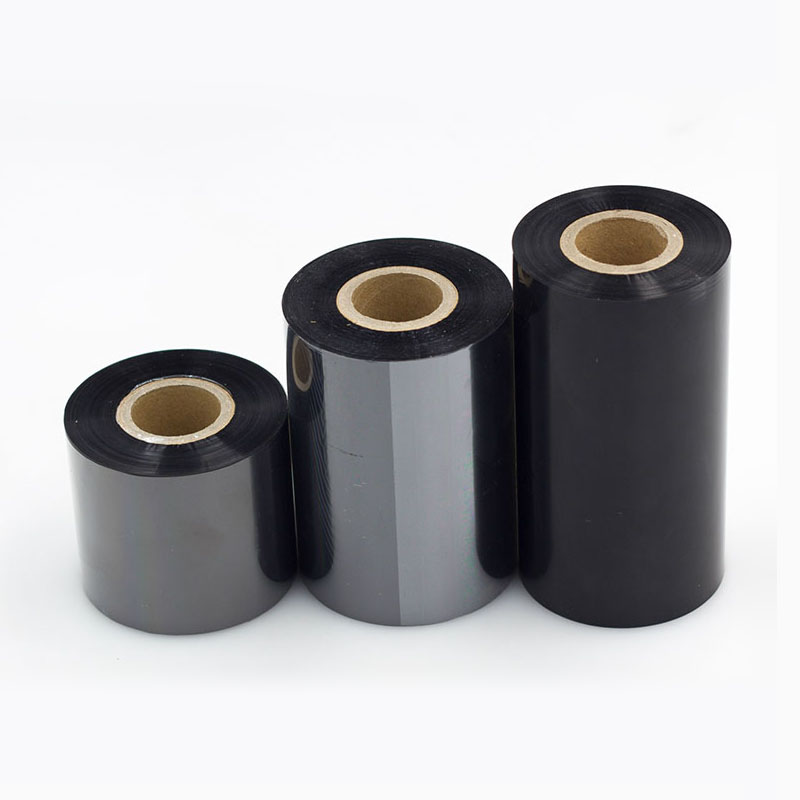
在條碼打印、物流標簽、醫療標識等應用場景的背后,有一卷卷不起眼卻至關重要的耗材——熱轉印碳帶。它由極薄的聚酯薄膜(PET)基材、熱熔油墨層和耐熱背涂層構成,厚度往往僅有幾微米。而將寬幅的碳帶母卷轉化為符合打印機規格的成品小卷,正是熱轉印碳帶分切機的核心使命。這個看似簡單的“分條復卷”過程,實則是一場對精度、張力與潔凈度的極致考驗。
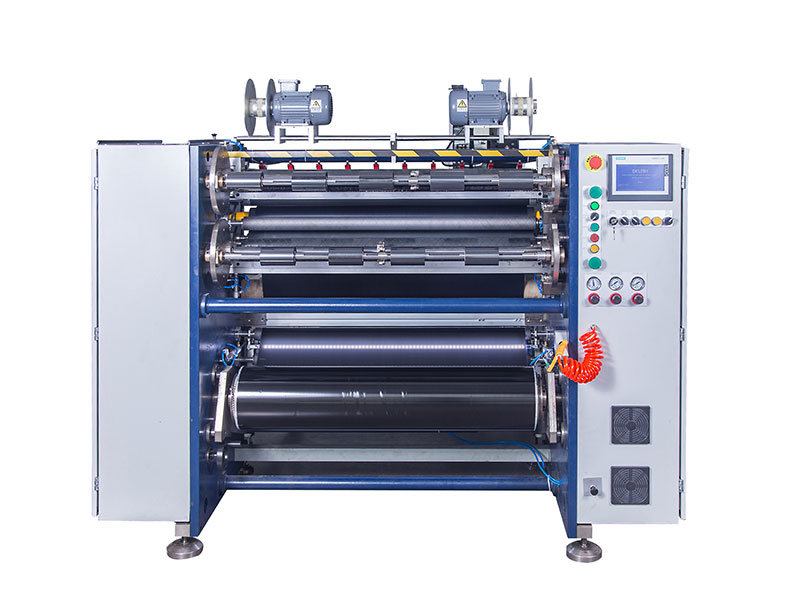
精密分切:三大核心系統的協同作戰
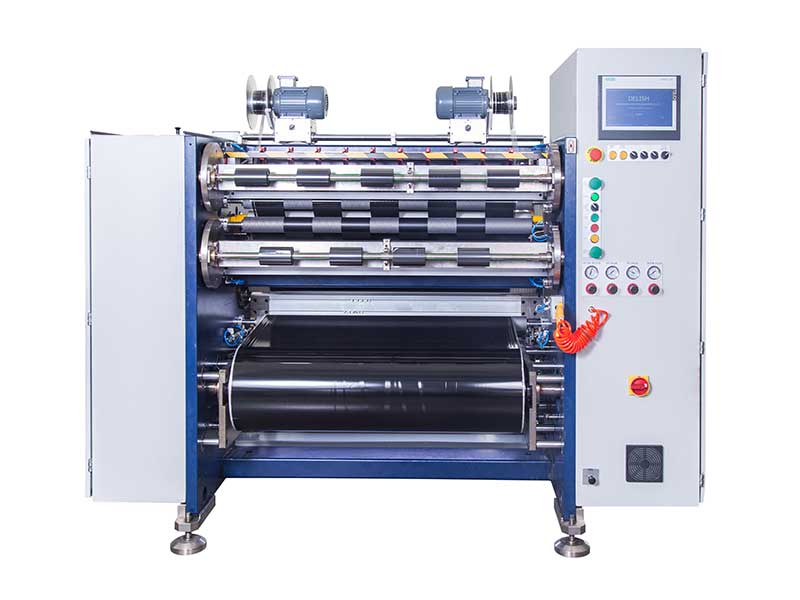
現代碳帶分切機已發展為集機械、自動控制與傳感器技術于一體的精密設備。其工作流程始于母卷的安裝,終于成品卷的卸料,中間貫穿著一套精密的控制系統。
張力控制是整個分切過程的靈魂。碳帶母卷的放卷和收卷張力必須被精確管理:張力過大會拉伸甚至斷裂PET基材,導致油墨層變形脫落;張力過小則收卷松垮,造成端面不齊或“菊花卷”,在打印時容易褶皺跑偏。為此,設備采用磁粉制動器與伺服電機聯動的閉環張力控制系統,實時動態調節,將張力波動控制在極小范圍內。
糾偏系統(EPC) 是保證切割線筆直如尺的“導航儀”。它通過光電或CCD傳感器實時檢測碳帶邊緣位置,一旦發現走偏,便迅速驅動糾偏機構調整母卷橫向位置,確保分切精度在±0.1mm級別。
分切單元是執行切割的“手術刀”。常見的高精度圓刀分切采用超硬合金或金剛石涂層刀片,以極高轉速垂直切割碳帶,實現邊緣光滑、無毛刺的切口。一些先進的刀組設計甚至能在切斷的同時完成碳帶夾持,避免材料位移影響后續質量。
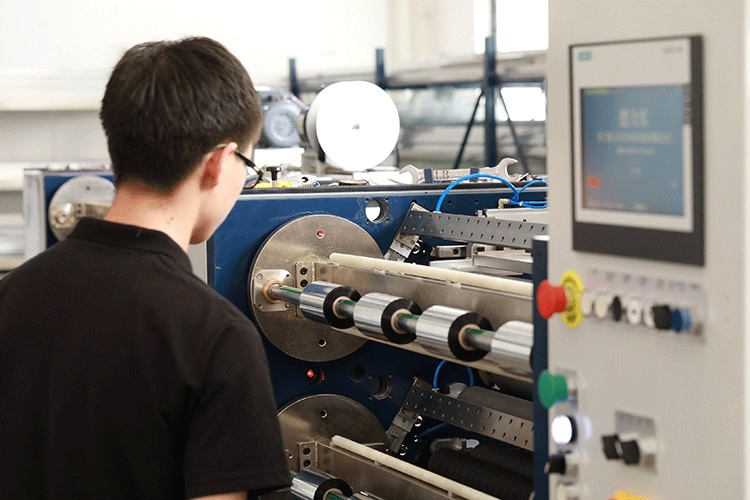
工藝變量與質量博弈:速度、張力與環境的平衡藝術
碳帶分切并非速度越快越好。研究表明,分切速度與成品率之間并非線性關系,而是存在一個最優經濟區間。
當分切速度過低(如低于200m/min),張力系統響應可能非線性,導致端面整齊度下降。而當速度過高(如超過450m/min)時,問題則急劇增多:機械振動會使刀片與基材高頻碰撞,形成“鋸齒邊”;高速摩擦產生的熱量可能熔化低熔點蠟基油墨,污染刀刃;極薄的PET基材在瞬間張力尖峰下可能發生“頸縮”甚至斷裂。實驗數據顯示,在150m/min至550m/min的速度梯度下,成品率可從97.2%降至88.0%,而250-350m/min的中速區往往是良品率最高的“黃金區域” 。
張力控制策略同樣需要精細化。先進的設備采用“變錐度張力控制”,即隨著收卷卷徑增大,自動減小收卷張力,避免內外層壓力過大導致核心層變形。
此外,無塵環境是高品質碳帶的另一道防線。碳帶極易吸附灰塵,形成打印白點或瑕疵。因此,分切工序通常需在潔凈室中進行,并配備離子風棒與真空吸附組合的除塵消電系統,以消除高速摩擦產生的靜電,避免吸附塵埃或發生靜電擊穿。
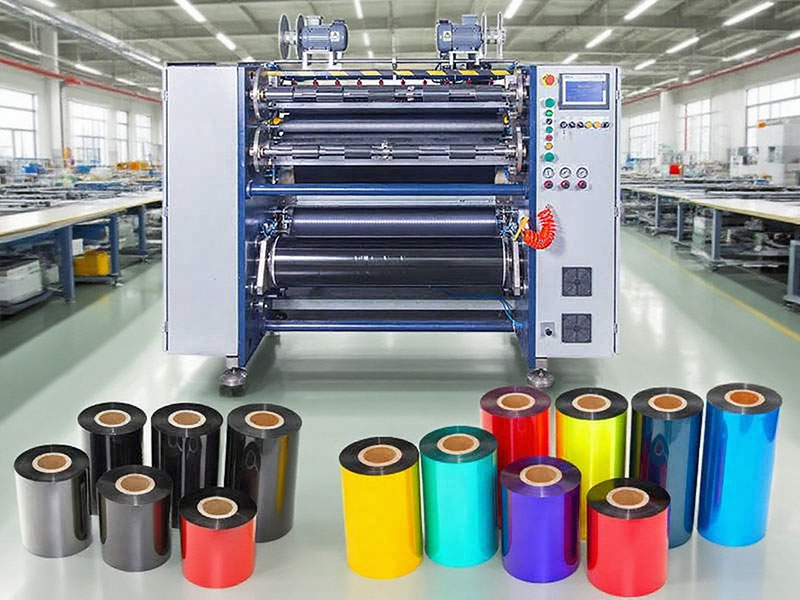
從分切到交付:自動化和定制化的價值延伸
面對市場上琳瑯滿目的打印機型號和千差萬別的應用場景,定制化分切已成為碳帶分切機的核心價值所在。它不僅是簡單的切割,更是將通用母卷轉化為特定解決方案的關鍵環節:無論客戶需要匹配1英寸或0.5英寸卷芯的碳帶,還是要求20mm至110mm不等的寬度,分切機都能通過調整刀距、更換氣脹軸和設定收卷長度來靈活實現。
現代一體化分切機更進一步,將分切、在線檢測與包裝工序集成聯動。通過集成CCD視覺系統,設備能以每秒150幀的速度檢測缺陷并自動標記。從分切到包裝的全流程優化,使生產效率得以提升,材料損耗顯著降低,最終交付的是端面整齊、包裝嚴密的成品卷。
結語
熱轉印碳帶分切機,作為連接標準化母卷生產與個性化終端應用的關鍵紐帶,其技術水平直接決定了碳帶產品的最終質量。它融合了精密機械制造、動態自動控制與材料工藝學的精髓,在速度與精度、效率與良率之間尋找著最佳平衡點。隨著智能制造與工業4.0理念的深入,分切機正向著更智能、更柔性、更潔凈的方向演進,持續賦能條碼與標識行業的精細化發展。