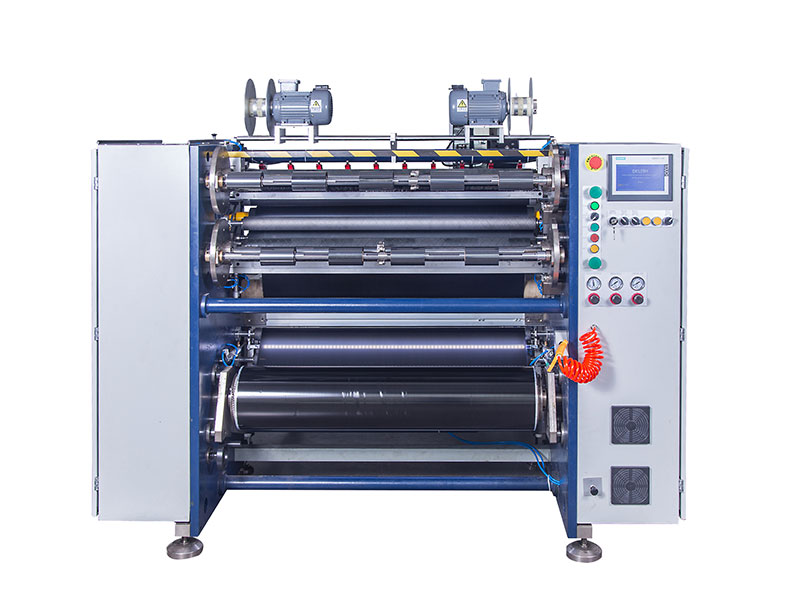
 熱轉(zhuǎn)印碳帶分切機
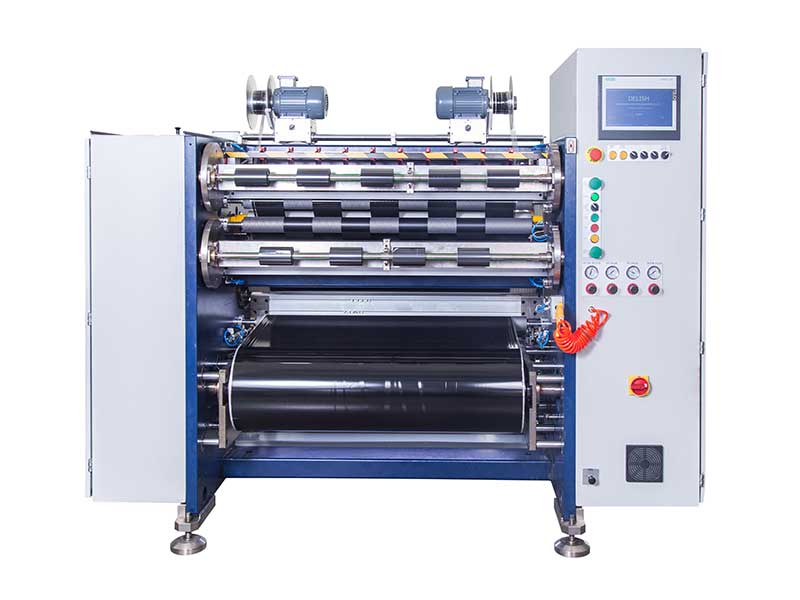 條碼碳帶分切機
 線號機色帶分切機
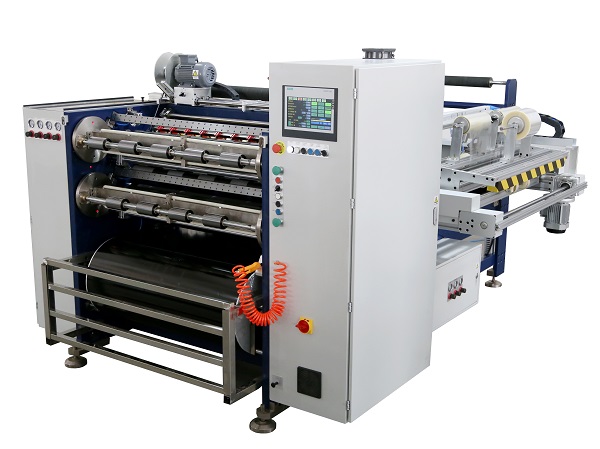 全自動碳帶分切機 RSDS8 PLUS
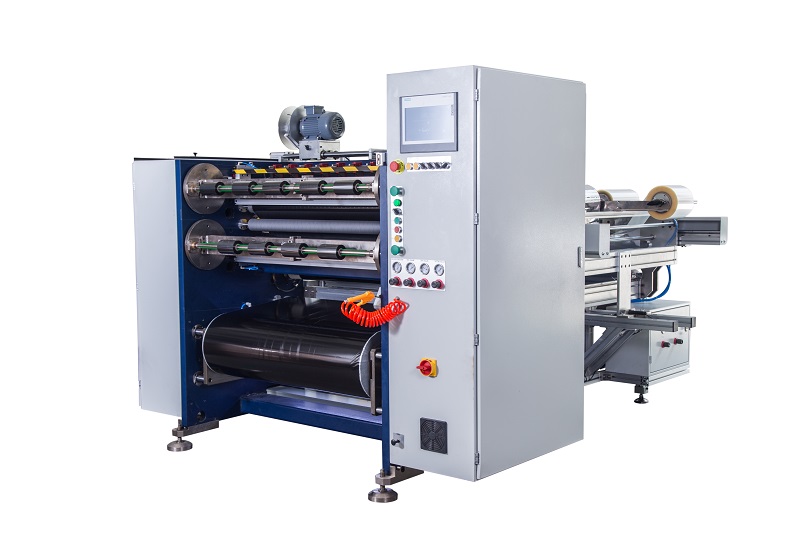 半自動碳帶分切機 RSDS5 PLUS
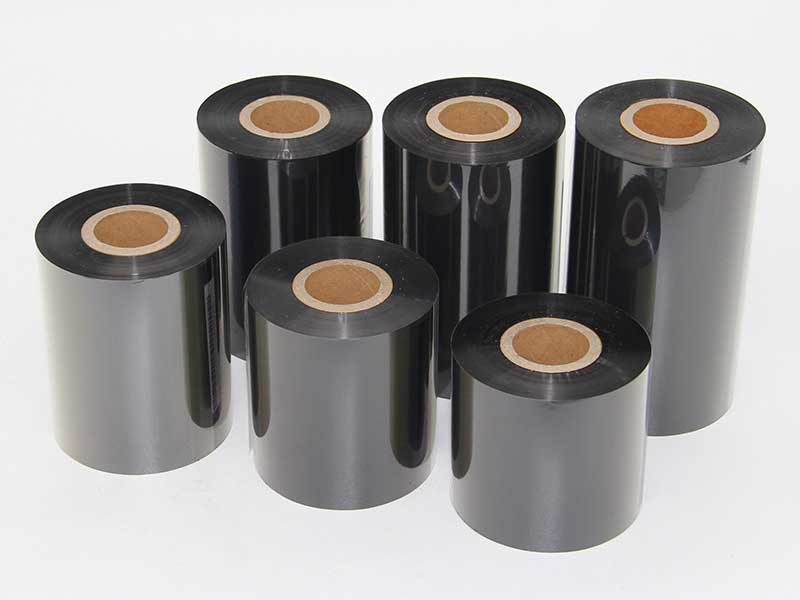 TTO碳帶分切機
服務(wù)熱線
180-5003-0233
一、引言
熱轉(zhuǎn)印碳帶分切機是將寬幅母卷分切成客戶所需規(guī)格的關(guān)鍵設(shè)備,其運行穩(wěn)定性直接影響產(chǎn)品質(zhì)量與交付周期。碳帶基材通常為4.5~10μm的PET薄膜,具有易拉伸、易起皺的特性,這使得分切過程中的張力控制與切割精度成為兩大核心難點。頻繁停機不僅拉低生產(chǎn)效率,更會造成可觀的材料浪費。本文從常見故障現(xiàn)象入手,系統(tǒng)梳理其成因及維護要點。
二、常見故障類型與成因分析
1. 分切邊緣不齊(毛邊、鋸齒、掉粉)
這是最直觀的質(zhì)量問題,通常表現(xiàn)為切口發(fā)白、拉絲感明顯,或邊緣有粉末脫落。
? 刀具因素:刀片鈍化或崩口是最常見原因。鈍刀將“剪切”變?yōu)椤皵D壓”,導致邊緣拉伸變形;硬質(zhì)合金刀片雖壽命長,但若設(shè)備主軸跳動過大反而易崩刃。此外,上下刀重疊量(建議0.01~0.03mm)和側(cè)向間隙(0.02~0.05mm)失調(diào),會造成切不斷或壓痕。
? 張力波動:張力忽大忽小會使碳帶在刀口處漂移,毛邊呈間歇性出現(xiàn)。放卷剎車片磨損不均或浮動輥氣缸壓力不穩(wěn)是常見誘因。
? 靜電干擾:高速分切產(chǎn)生的靜電吸附粉塵,污染刀口并干擾傳感器,同樣惡化切邊質(zhì)量。接地電阻應(yīng)小于4Ω。
2. 收卷不齊(端面錯層、塔形、菊花芯)
收卷端面不整齊不僅影響美觀,還會導致后續(xù)長度計量不準和運輸中邊緣塌陷。
? 張力錐度不合理:收卷過程中卷徑增大,若張力不隨錐度遞減,外層會壓潰內(nèi)層,形成“菊花芯”狀褶皺。錐度系數(shù)通常設(shè)為0.3~0.5。
? 機械平行度偏差:收卷軸與導向輥不平行,或收卷軸兩端頂緊力不一致,會形成“喇叭口”或“塔形”卷。校準時水平誤差需控制在0.2mm/m以內(nèi)。
? 壓輥壓力不均:對于中心+表面復合收卷方式,壓輥兩端壓力差超過0.05MPa時,局部會隆起“暴筋”。
3. 碳帶斷裂與張力失控
斷帶是造成非計劃停機的首要原因,占比可達60%。
? 張力過大:過高的張力直接拉伸甚至拉斷PET基材。不同寬度碳帶參考張力差異顯著:25mm寬以下為3~5N,50mm寬為6~10N。
? 過輥異物:導輥表面的毛刺、膠垢或碳粉結(jié)塊會劃傷或摩擦碳帶,成為斷裂誘因。
? 接頭不牢或穿帶錯誤:母卷接頭強度不足或穿帶路徑存在銳角摩擦,同樣易引發(fā)斷帶。
4. 分切寬度不一致與異常噪音
? 寬度偏差:通常要求公差±0.3mm以內(nèi)。刀軸鎖緊機構(gòu)松動、隔套尺寸精度不足或刀軸軸向竄動量超過0.02mm,均會導致寬度飄移。
? 異響:軸承損壞、齒輪缺油或皮帶打滑是主要噪聲源。軸承若溫度過高或手感震動,需立即更換。
三、系統(tǒng)化維護要點
有效的維護應(yīng)從“事后搶修”轉(zhuǎn)向“預(yù)防性維護”,核心可歸納為“清潔、潤滑、調(diào)校、緊固”八個字。
1. 日常清潔(每班次)
? 走料路徑:用95%以上酒精擦拭所有過輥、導輪,清除碳粉和膠垢,防止劃傷涂層和跑偏。
? 刀槽與廢料:清理圓刀與底刀槽間的積塵;及時清理收廢邊料軸,防止廢絲纏繞過緊損壞軸承。
? 電氣散熱:清理變頻器、伺服驅(qū)動器散熱濾網(wǎng),防止粉塵堵塞導致過熱報警。
2. 關(guān)鍵機構(gòu)點檢(每日/每周)
? 氣脹軸:檢查氣密性,確保充氣后鍵條均勻鼓起。放卷軸跳動量應(yīng)小于0.05mm,否則會引發(fā)張力劇烈波動。
? 刀組:每班前檢查刃口,建立刀具壽命臺賬,記錄研磨后的使用米數(shù)。嚴禁使用鈍刀強行分切。
? 滑差軸:手動旋轉(zhuǎn)滑差環(huán),檢查是否轉(zhuǎn)動靈活。滑差軸卡死是“起棱”現(xiàn)象的直接原因。
3. 張力與控制系統(tǒng)維護(每周/每月)
? 傳感器校準:每周檢查張力傳感器安裝螺絲,并在無穿膜狀態(tài)下執(zhí)行零點校準。嚴禁撞擊或踩踏傳感器輥。
? 傳動部件:檢查聯(lián)軸器頂絲是否松動;同步帶按壓中間部位應(yīng)有10~15mm撓度。松動會導致定位不準,打滑會引起加速不均。
4. 氣動與潤滑(每月/按運行時長)
? 氣源處理:每日排空過濾器積水;檢查油霧器油位,建議使用ISO VG 32透平油。水分進入氣缸會導致銹蝕和動作遲緩。
? 導軌絲桿:每周清理舊油泥,重新加注鋰基潤滑脂。排刀導軌缺油會增大阻力,造成滾珠絲杠磨損。
? 軸承:每季度對主軸軸承注脂。若運轉(zhuǎn)中有“咯咯”異響應(yīng)立即更換,不可拖延。
5. 精度校驗(季度/年度)
? 分切寬度:使用標準量具校驗排刀精度,確保符合±0.3mm公差。
? 收卷端面:檢查成品端面高度差,若超標需排查壓輥平行度和收卷軸軸向竄動。
四、綜合調(diào)機與故障排查邏輯
當毛邊與收卷不齊同時出現(xiàn)時,建議遵循“先靜后動、先刀后力”的排查順序:
1. 停機靜態(tài)檢查:確認刀組、導輥平行度、收卷軸跳動。
2. 更換刀具驗證:換新刀片試切,快速排除刀具因素。
3. 分段排查張力:斷開收放卷聯(lián)動,分別測試放卷制動性能和收卷牽引性能,鎖定故障段。
4. 參數(shù)標準化:為每種型號碳帶建立工藝卡,明確刀間隙、張力曲線、速度上限,減少人為試錯。
五、結(jié)語
熱轉(zhuǎn)印碳帶分切機的穩(wěn)定運行,本質(zhì)上是機械精度、張力控制、刀具狀態(tài)三者協(xié)同的結(jié)果。大量實踐證明,系統(tǒng)性升級閉環(huán)張力控制與刀具定位系統(tǒng),并輔以標準化點檢制度,可將非計劃停機次數(shù)降低90%以上,成品率穩(wěn)定在98%以上。建議企業(yè)落實“定人、定機、定責”的管理制度,將維護工作真正融入日常生產(chǎn)節(jié)奏中。


