 pet薄膜分切機(jī)
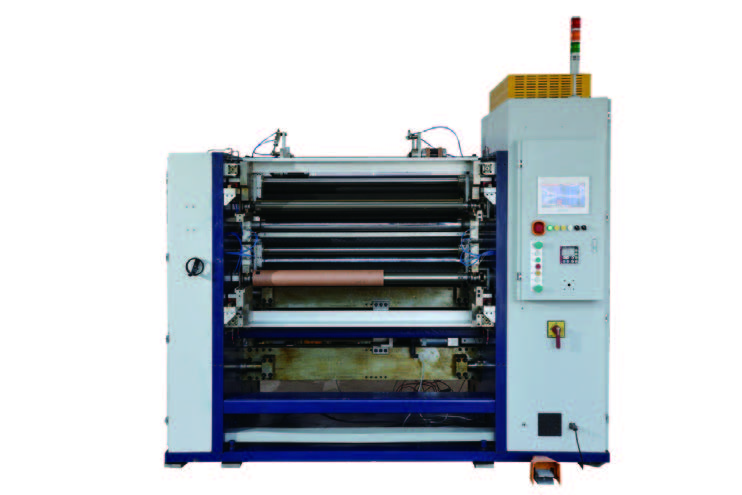 電容膜分切機(jī)
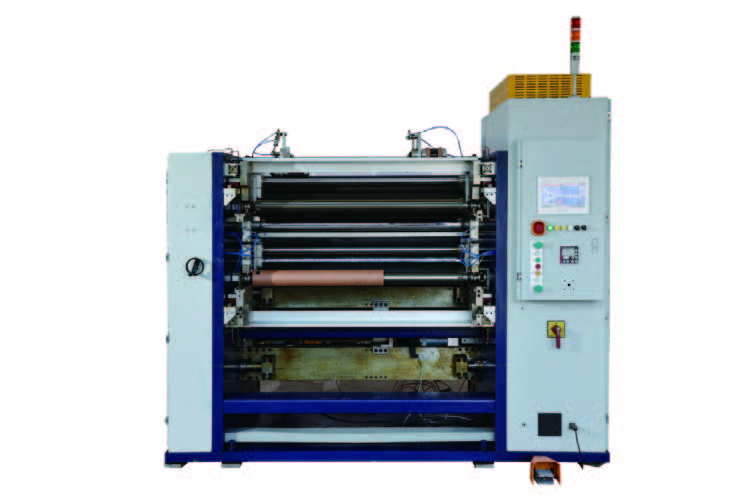 電容器薄膜分切機(jī)
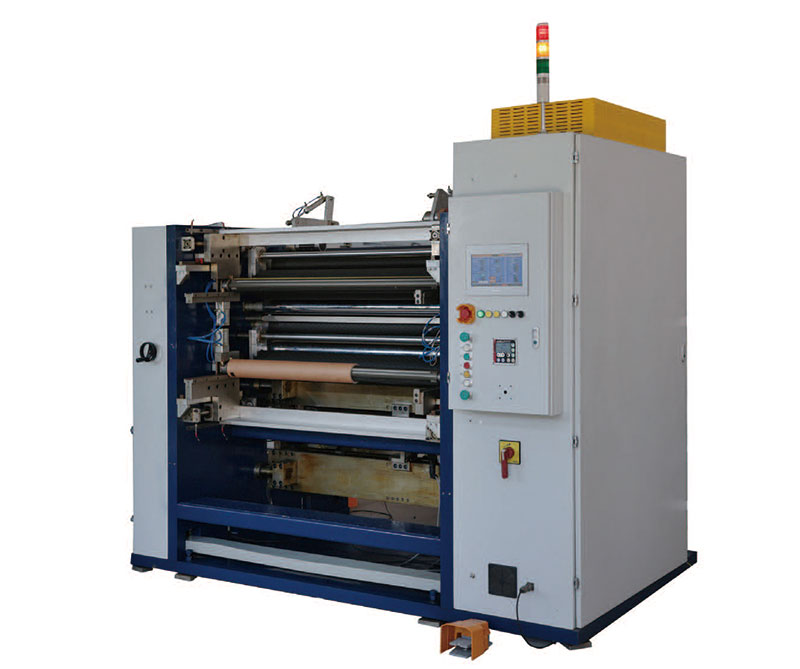 新能源超薄膜分切機(jī)
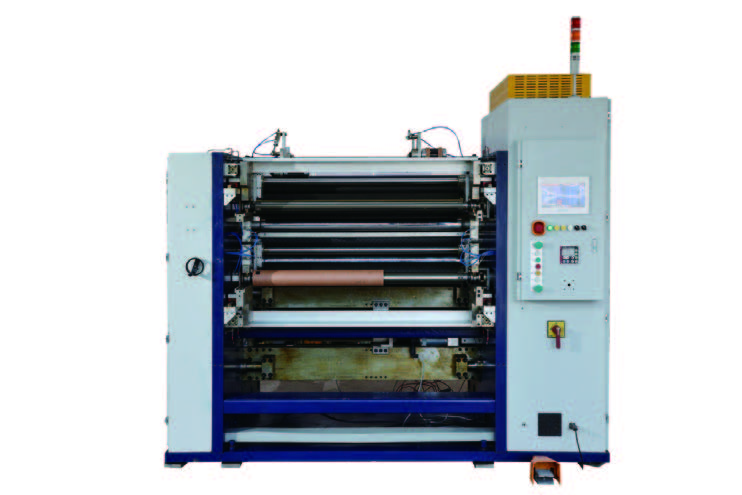 離型膜分切機(jī)
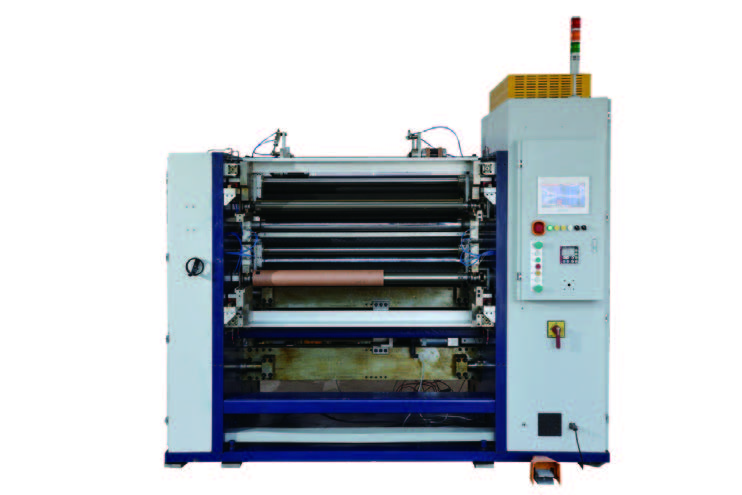 塑料薄膜分切機(jī)
服務(wù)熱線
180-5003-0233
在薄膜分切行業(yè)摸爬滾打了十幾年,我見(jiàn)過(guò)太多因?yàn)榕芷吐N邊問(wèn)題被搞得焦頭爛額的產(chǎn)線。一卷好好的薄膜,分切下來(lái)邊緣參差不齊,或者像荷葉邊一樣翹起來(lái),整卷產(chǎn)品直接從優(yōu)等品降為次品,甚至直接報(bào)廢。今天,我就結(jié)合現(xiàn)場(chǎng)實(shí)戰(zhàn)經(jīng)驗(yàn),把這兩大頑疾的根因和調(diào)試方法掰開(kāi)揉碎了講清楚。
一、先搞清楚“病根”在哪
很多人一看到跑偏就去調(diào)糾偏,一看到翹邊就去換刀,這其實(shí)是頭痛醫(yī)頭。根據(jù)我的經(jīng)驗(yàn),跑偏和翹邊往往不是孤立的問(wèn)題,它們的根源常常交織在一起。
跑偏的本質(zhì)是“路徑問(wèn)題”。薄膜在走料過(guò)程中偏離了預(yù)設(shè)的中心線。原因可能是放卷時(shí)材料本身邊緣不齊、厚度不均,也可能是導(dǎo)輥不平行、設(shè)備振動(dòng),甚至張力波動(dòng)導(dǎo)致的橫向位移才是真正的“隱形殺手”。
翹邊的本質(zhì)是“應(yīng)力問(wèn)題”。分切后的薄膜邊緣向上卷曲,90%以上與張力控制不當(dāng)有關(guān)。縱向張力過(guò)大,薄膜邊緣被過(guò)度拉伸后回縮不勻;收卷錐度設(shè)置不合理,導(dǎo)致膜卷邊緣與內(nèi)部受力差異太大,邊緣被擠出來(lái)。
現(xiàn)場(chǎng)口訣:跑偏找路徑,翹邊找張力,兩者并發(fā)先查張力閉環(huán)。
二、現(xiàn)場(chǎng)調(diào)試“四步法”
下面是我在現(xiàn)場(chǎng)解決這類(lèi)問(wèn)題的標(biāo)準(zhǔn)流程,按這個(gè)順序走,能少走很多彎路。
第一步:先給設(shè)備“把脈”——機(jī)械基礎(chǔ)檢查
別一上來(lái)就動(dòng)參數(shù)。80%的跑偏問(wèn)題其實(shí)出在機(jī)械基礎(chǔ)上。我會(huì)先做三件事:
1. 檢查收卷軸水平度:用百分表打一下,偏差超過(guò)0.1mm/m就得機(jī)械修整。收卷架地腳松動(dòng)、軸承磨損,會(huì)直接“欺騙”糾偏系統(tǒng)。
2. 檢查導(dǎo)輥平行度:用水平儀或激光對(duì)準(zhǔn)儀檢查各導(dǎo)輥是否平行,誤差需控制在0.02mm以內(nèi)。導(dǎo)輥不平行,薄膜走料時(shí)天然就會(huì)往一側(cè)“爬”。
3. 檢查刀片狀態(tài):鈍刀是翹邊的頭號(hào)幫兇。刀太鈍,分切時(shí)在切口處產(chǎn)生拉伸現(xiàn)象,邊緣自然會(huì)向外翻翹。
第二步:校準(zhǔn)“眼睛”和“手腳”——糾偏系統(tǒng)調(diào)試
機(jī)械基礎(chǔ)沒(méi)問(wèn)題后,再來(lái)調(diào)糾偏系統(tǒng)。
1. 傳感器標(biāo)定:傳感器是糾偏的“眼睛”。以PET薄膜為例,在正常走膜速度下,反復(fù)移動(dòng)薄膜邊緣,觀察控制器反饋是否線性。靈敏度要設(shè)得恰到好處——太高會(huì)把微小抖動(dòng)放大成虛假偏差,太低則對(duì)實(shí)際跑偏無(wú)動(dòng)于衷。經(jīng)驗(yàn)值是讓傳感器在薄膜邊緣偏移±3mm時(shí)輸出滿量程信號(hào)。
2. 執(zhí)行機(jī)構(gòu)響應(yīng)匹配:執(zhí)行機(jī)構(gòu)是“手腳”。推太快會(huì)矯枉過(guò)正,薄膜像鐘擺一樣搖擺;推太慢又跟不上跑偏速度。做一次階躍響應(yīng)測(cè)試:人為制造5mm跑偏,看系統(tǒng)多久能拉回來(lái)。高速機(jī)(300m/min以上)響應(yīng)時(shí)間應(yīng)控制在0.5秒以內(nèi),超調(diào)不超過(guò)1mm。
3. 設(shè)置“死區(qū)”:生產(chǎn)線不可能絕對(duì)穩(wěn)定。設(shè)置一個(gè)±0.5mm的“死區(qū)”,邊緣在這個(gè)范圍內(nèi)波動(dòng)時(shí)系統(tǒng)不動(dòng)作,能有效過(guò)濾噪聲干擾。
第三步:攻克“心臟”——張力控制調(diào)優(yōu)
這是解決翹邊和頑固性跑偏的核心。我的調(diào)優(yōu)策略是“足夠小、均勻、錐度適當(dāng)”。
1. 建立基準(zhǔn)張力:不要憑感覺(jué)給。按公式算:推薦張力(N)= 薄膜厚度(mm)× 寬度(mm)× 單位張力系數(shù)(PET為8~12 N/mm2)。比如50μm厚、500mm寬的PET膜,基準(zhǔn)張力約250N。
2. 設(shè)置收卷錐度:這是關(guān)鍵。隨著收卷直徑變大,張力必須遞減,否則外層會(huì)把內(nèi)層擠變形。PET薄膜較硬,錐度建議設(shè)在60%~80%(即滿卷時(shí)張力降至起始值的60%~80%)。
3. 看“癥狀”調(diào)參數(shù):
| 翹邊表現(xiàn) | 可能原因 | 參數(shù)調(diào)整方向 |
| 邊緣向上翹,膜卷側(cè)面呈喇叭狀 | 收卷錐度過(guò)小(外層太緊) | 減小錐度系數(shù)或降低結(jié)束張力 |
| 邊緣呈波浪狀翹曲 | 整體張力過(guò)大 | 同時(shí)降低放卷和收卷起始張力(每次5%~10%步進(jìn)) |
| 刀口邊緣翹起,內(nèi)部平整 | 局部張力過(guò)大(刀刃不鋒利或角度差) | 檢查刀片,微減牽引輥與收卷軸速比 |
| 啟停瞬間出現(xiàn)翹邊 | 加速度補(bǔ)償不足 | 增加加減速時(shí)的張力補(bǔ)償量(通常為設(shè)定值的10%~20%) |
4. 聯(lián)動(dòng)調(diào)節(jié):張力與糾偏不能“各自為政”。張力波動(dòng)會(huì)直接干擾糾偏效果。我通常會(huì)在張力控制程序里加入前饋補(bǔ)償——當(dāng)檢測(cè)到卷徑快速增大時(shí),自動(dòng)降低糾偏增益,避免系統(tǒng)過(guò)度敏感。
第四步:細(xì)節(jié)“補(bǔ)刀”——輔助措施
如果前三步做完還有瑕疵,這些小技巧往往能起到臨門(mén)一腳的作用:
? 壓輥精調(diào):壓輥壓力要“剛剛能壓平邊緣,不留壓痕”。PET膜建議線壓力1.5~3.0 kg/cm。壓輥要指向收卷軸中心,偏移不超過(guò)5°。
? 靜電消除:PET膜容易產(chǎn)生靜電,靜電吸附會(huì)導(dǎo)致邊緣不規(guī)則翹起。安裝靜電消除棒常常有奇效。
? 環(huán)境溫濕度:高溫(>35℃)時(shí)薄膜變軟,需降低張力20%。
三、實(shí)戰(zhàn)案例復(fù)盤(pán)
去年幫一家光學(xué)膜廠調(diào)試50μm PET薄膜分切機(jī),速度200m/min,翹邊廢品率15%。
原參數(shù):放卷張力300N,收卷起始280N,錐度50%。
我的操作:
1. 按公式算出基準(zhǔn)張力250N,將放卷降260N,收卷起始降240N,錐度提至70%——改善明顯但仍有翹邊。
2. 檢查壓輥,壓力4.5 kg/cm過(guò)高,調(diào)低至2.8 kg/cm——邊緣明顯平整。
3. 加減速時(shí)仍有短暫翹邊,增加加速度補(bǔ)償至15%——問(wèn)題徹底解決。
最終廢品率降至3%以下。
最后說(shuō)幾句掏心窩的話
跑偏和翹邊不是治不好的“絕癥”,更像需要耐心對(duì)診的“慢性病”。最怕的是不分析原因就盲目調(diào)參數(shù)。我的建議是:
1. 建立工藝數(shù)據(jù)庫(kù):記錄不同規(guī)格、不同批次薄膜的最優(yōu)參數(shù)組合。
2. 堅(jiān)持點(diǎn)檢:每班開(kāi)機(jī)前驗(yàn)證傳感器精度,每周檢查執(zhí)行機(jī)構(gòu)螺栓,每月分析糾偏動(dòng)作數(shù)據(jù)——?jiǎng)幼黝l率突然增加,往往預(yù)示機(jī)械故障前兆。
3. 別迷信“一刀切”:厚膜和薄膜、PET和BOPP,參數(shù)邏輯完全不同。比如厚膜用稍軟壓輥,薄膜反而要用硬壓輥配極低壓力。
記住這句話:張力是分切的靈魂,糾偏是分切的眼睛,而機(jī)械精度是分切的骨架。 三者兼顧,問(wèn)題自然迎刃而解。


