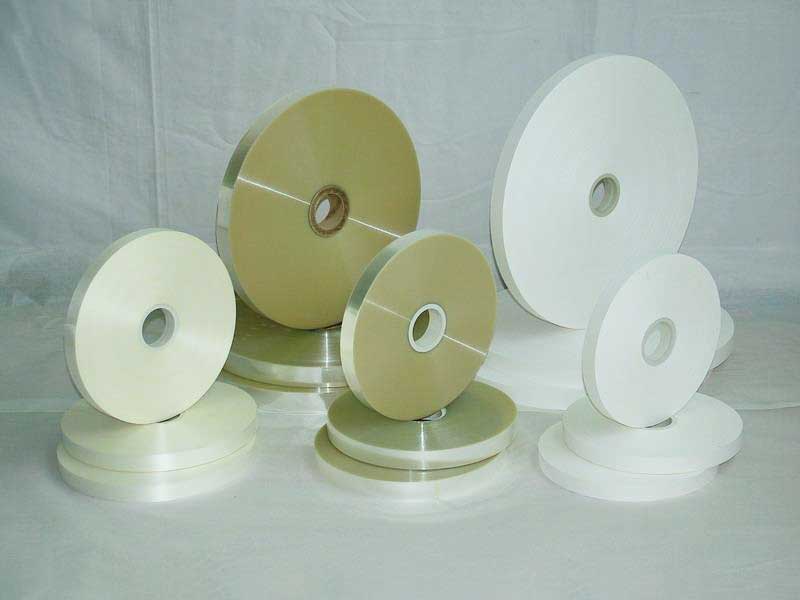
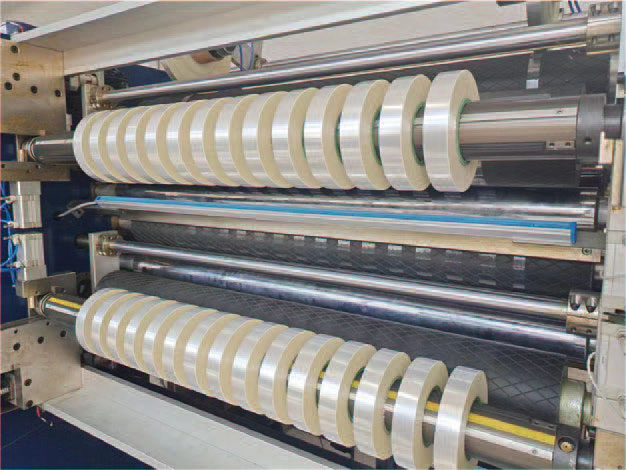
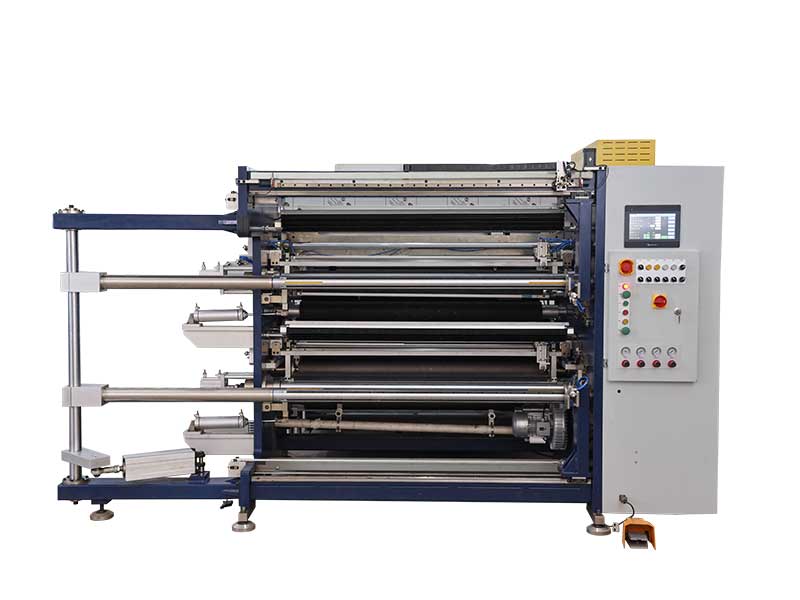
 pet薄膜分切機(jī)
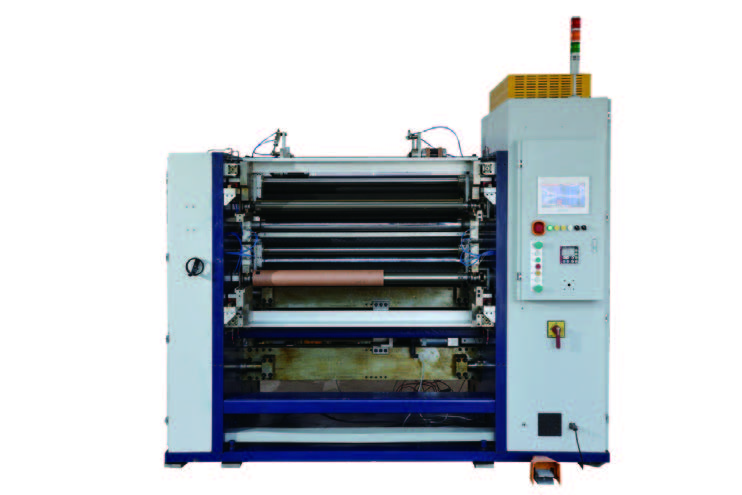 電容膜分切機(jī)
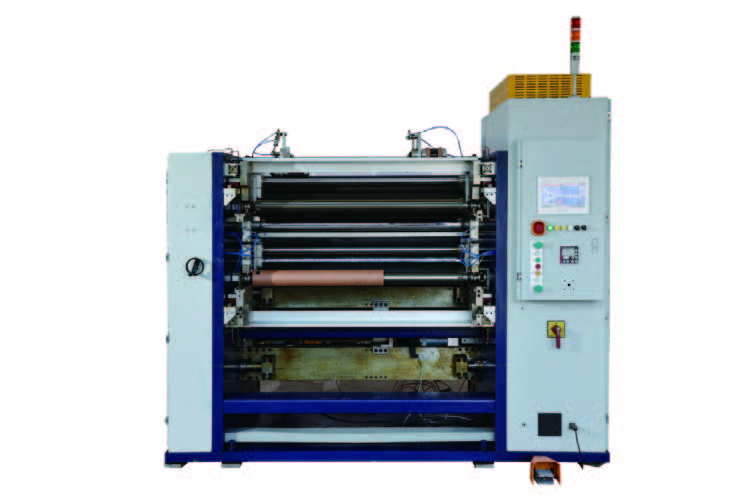 電容器薄膜分切機(jī)
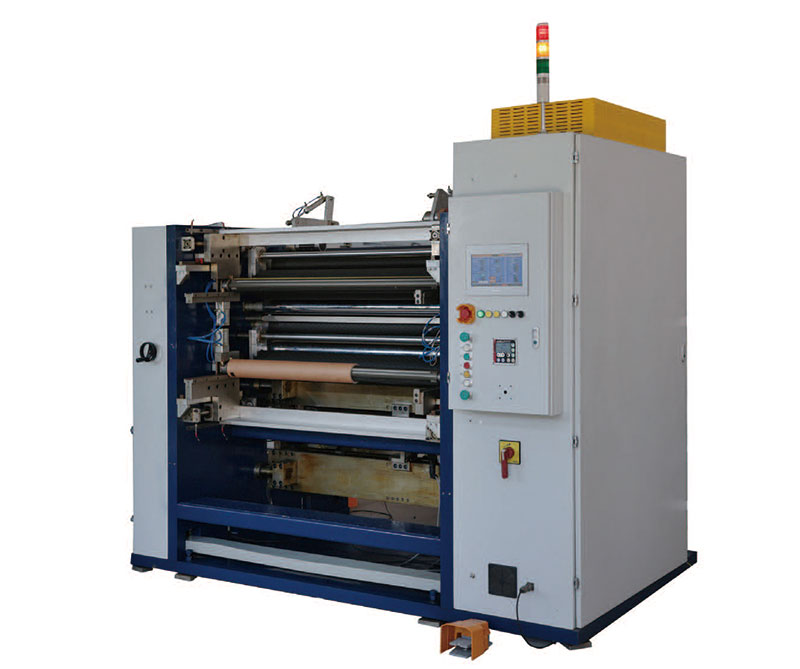 新能源超薄膜分切機(jī)
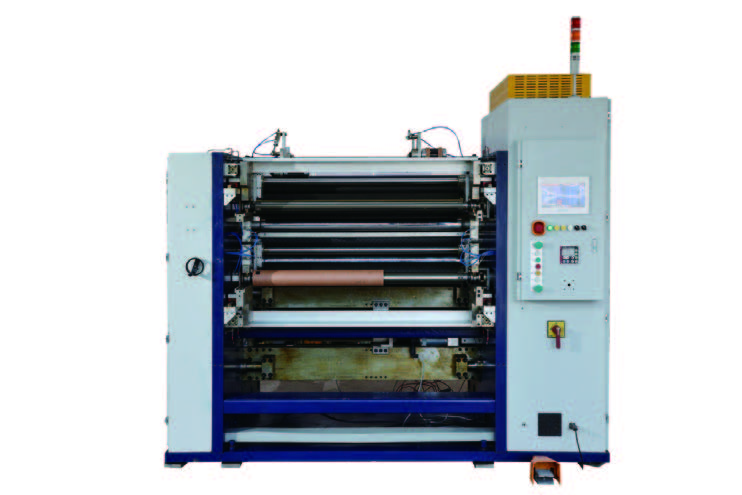 離型膜分切機(jī)
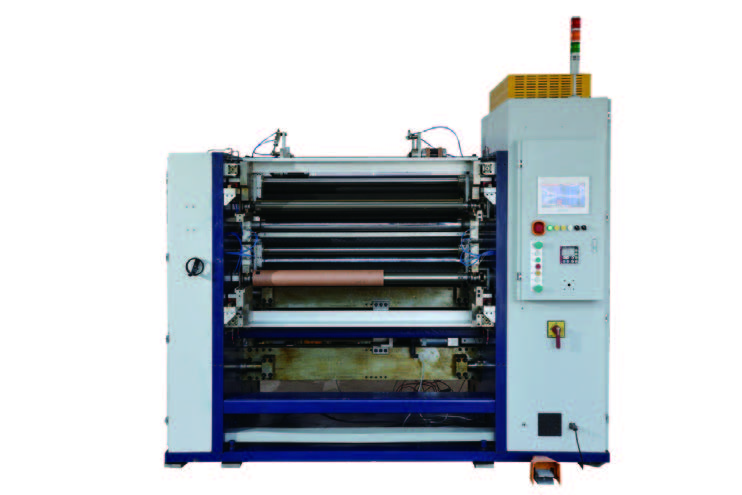 塑料薄膜分切機(jī)
服務(wù)熱線
180-5003-0233
在薄膜加工行業(yè),分切機(jī)是連接生產(chǎn)與交付的關(guān)鍵設(shè)備——選對了,效率高、損耗低;選錯(cuò)了,斷膜、起皺、尺寸跑偏接踵而至,生產(chǎn)部怨聲載道,采購部百口莫辯。2026年,隨著薄膜應(yīng)用向光學(xué)膜、鋰電池隔膜、超薄電容器膜等高附加值領(lǐng)域延伸,分切機(jī)的選型門檻越來越高。結(jié)合行業(yè)最新動(dòng)態(tài),以下4個(gè)常見誤區(qū)尤其值得警惕。
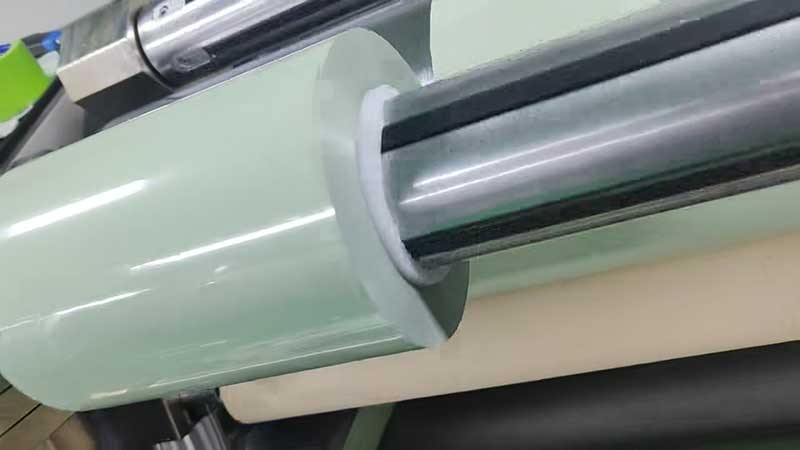
誤區(qū)一:盲目迷信“最大寬度”和“最高速度”
很多采購者選型時(shí)直奔這兩個(gè)數(shù)字,認(rèn)為“數(shù)字越大越好”。這恰恰是最容易被帶偏的地方。
? 寬度陷阱:設(shè)備的“機(jī)器最大寬度”和“有效分切寬度”是兩回事。后者才是實(shí)際可用的范圍。選型時(shí),有效分切寬度至少要比母卷寬度大50-100mm,便于穿膜和調(diào)整。如果只盯著機(jī)器最大寬度,忽略了“有效”二字,大母卷可能根本無法上機(jī)。
? 速度陷阱:最高速度通常是“能跑到的極限值”,但很多質(zhì)量問題恰恰出現(xiàn)在啟動(dòng)、停車和低速階段。與其關(guān)注最高速度,不如重點(diǎn)關(guān)注低速穩(wěn)定性和加減速性能,并要求廠商現(xiàn)場演示不同速度下的分切效果。穩(wěn)定生產(chǎn)速度比極限速度更有參考價(jià)值。
避坑建議:確認(rèn)當(dāng)前母卷最大寬度,并預(yù)留未來擴(kuò)產(chǎn)空間;速度選擇上,普通PET薄膜分切200-400m/min已能滿足大多數(shù)中小規(guī)模生產(chǎn),不必盲目追求“800m/min”的宣傳數(shù)字。
誤區(qū)二:把“有無張力控制”當(dāng)成答案,卻忽略了“是什么張力控制”
張力是分切過程的“靈魂”,但恰恰最容易被低估。很多供應(yīng)商說“我們有PLC恒張力控制”,但這背后實(shí)現(xiàn)方式的差異天差地別。
? 開環(huán)轉(zhuǎn)矩控制:成本最低,按設(shè)定扭矩輸出,但無法感知和補(bǔ)償卷徑變化帶來的實(shí)際張力波動(dòng)。不推薦用于高要求場景。
? 磁粉制動(dòng)控制:低速場景尚可,精度低、響應(yīng)慢、發(fā)熱嚴(yán)重。
? 閉環(huán)伺服張力控制:通過張力傳感器實(shí)時(shí)反饋,PLC動(dòng)態(tài)調(diào)整,是真正恒張力的保障。中高端設(shè)備必須標(biāo)配。高端機(jī)型甚至采用全伺服張力控制,收、放、牽引輥獨(dú)立伺服驅(qū)動(dòng),精度最高。
張力控制不精,直接導(dǎo)致收卷不齊、端面錯(cuò)層、起皺、翹邊甚至薄膜拉伸變形,尤其對于12μm以下的超薄薄膜或光學(xué)級(jí)薄膜,這是致命傷。
避坑建議:不要接受“有張力控制”這種模糊說法,追問到底是開環(huán)還是閉環(huán),是否帶實(shí)物張力傳感器。同時(shí)確認(rèn)張力控制范圍是否能覆蓋您所有材料的厚度區(qū)間。
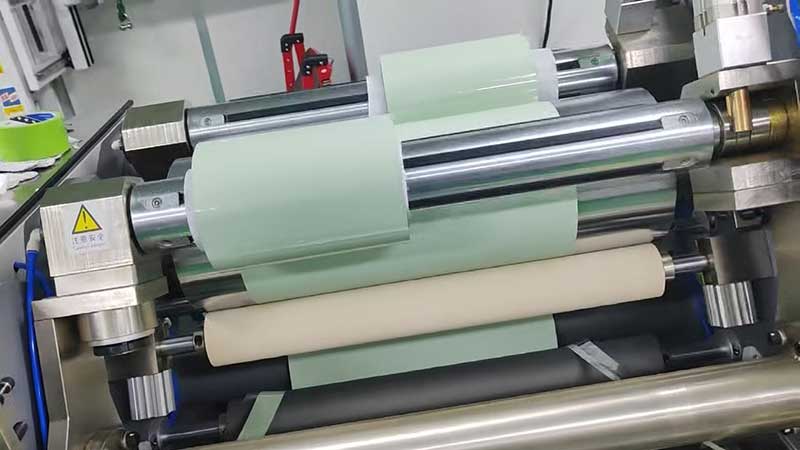
誤區(qū)三:只知道“選刀片”,忽略了“刀架”和“糾偏”
刀片固然重要,但承載刀片的刀架(刀座) 和糾偏系統(tǒng)(EPC) 才是決定長期穩(wěn)定性的隱性核心。
刀架:分切精度的根基
刀架剛性不足會(huì)導(dǎo)致切邊毛躁、掉粉、刀片壽命驟減。劣質(zhì)刀架調(diào)節(jié)困難,鎖緊后易松動(dòng),分切條寬精度差。
? 看材質(zhì)工藝:優(yōu)質(zhì)刀架采用合金鋼或優(yōu)質(zhì)碳鋼,經(jīng)整體淬火+精磨處理;普通鑄鐵或A3鋼剛性差,易變形。
? 現(xiàn)場搖一搖:用手嘗試晃動(dòng)展示機(jī)上的刀架,感受其剛性。如果明顯有松動(dòng)感,直接排除。
糾偏系統(tǒng):端面整齊度的保障
很多采購只問“有無糾偏”,不問“什么精度、什么類型”。
? 精度:普通機(jī)型±0.2~0.5mm,高端機(jī)型可達(dá)±0.05mm甚至更高。高附加值薄膜(如光學(xué)膜、鋰電池隔膜)必須選高精度。
? 類型:數(shù)字式傳感器是當(dāng)前主流,抗干擾能力強(qiáng),識(shí)別精準(zhǔn);老舊的模擬或CCD傳感器對透明薄膜或環(huán)境光敏感,穩(wěn)定性差。
避坑建議:選型時(shí)直接追問——“您的糾偏系統(tǒng)是數(shù)字式的嗎?官方重復(fù)精度是多少毫米?”以及“刀架是什么材質(zhì),用的什么品牌的軸承?”。不要不好意思,這直接決定3年后的設(shè)備狀態(tài)。
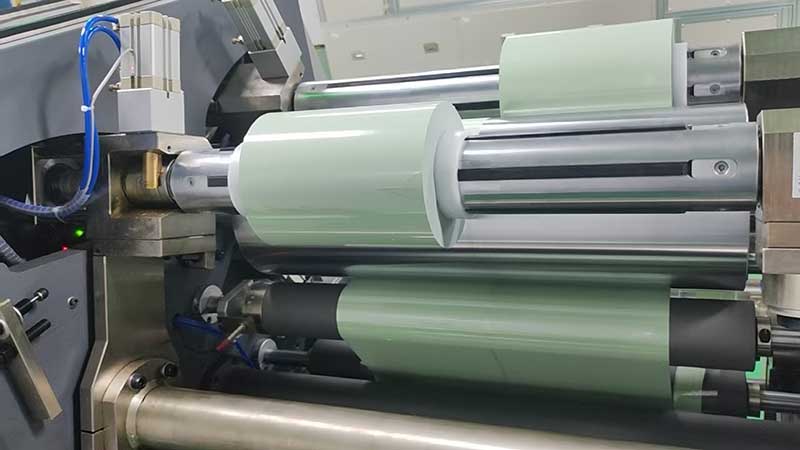
誤區(qū)四:只看購機(jī)價(jià)格,忽略“試切”和“全周期成本”
這是最大的誤區(qū)。一臺(tái)精度穩(wěn)定、故障率低的分切機(jī),多花的錢往往在半年內(nèi)通過省材料、省人工、省返工就能賺回來。
必須“帶料試切”
在簽合同前,務(wù)必帶上您最有代表性、最難切的材料去廠家現(xiàn)場試機(jī)。重點(diǎn)觀察:
? 收卷端面是否整齊
? 尺寸公差是否達(dá)標(biāo)
? 高速、急停狀態(tài)下的振動(dòng)與噪音水平
試切報(bào)告應(yīng)作為驗(yàn)收依據(jù)留存。
算全周期成本,而非采購價(jià)
設(shè)備選型時(shí),應(yīng)綜合評估以下長期成本:
? 能耗:伺服系統(tǒng)比傳統(tǒng)機(jī)械節(jié)能30%以上
? 易耗件成本:刀片、皮帶等更換頻率和價(jià)格
? 維護(hù)便利性:模塊化設(shè)計(jì)可大幅降低停機(jī)時(shí)間
? 良品率:高精度設(shè)備降低廢品率2%-5%,在材料價(jià)格高企的今天,這筆賬很容易算清
避坑建議:要求供應(yīng)商提供同類材料的實(shí)測數(shù)據(jù)或客戶案例,簽訂精度驗(yàn)收協(xié)議,并把售后服務(wù)響應(yīng)時(shí)間(如48小時(shí)內(nèi)到場)寫進(jìn)合同。
總結(jié)
2026年選薄膜分切機(jī),不要被“最大寬度”“最高速度”這類顯性參數(shù)沖昏頭腦。把注意力放在張力控制方式、糾偏精度、刀架剛性這些隱性指標(biāo)上,堅(jiān)持帶料試切,算清楚全周期成本——做到這四點(diǎn),你避開的不僅是坑,更是未來三年的麻煩。


