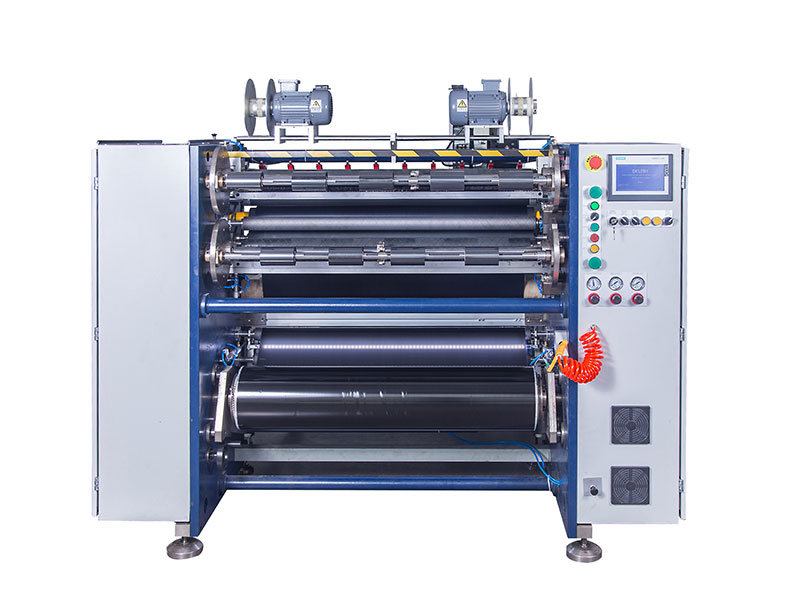
 熱轉印碳帶分切機
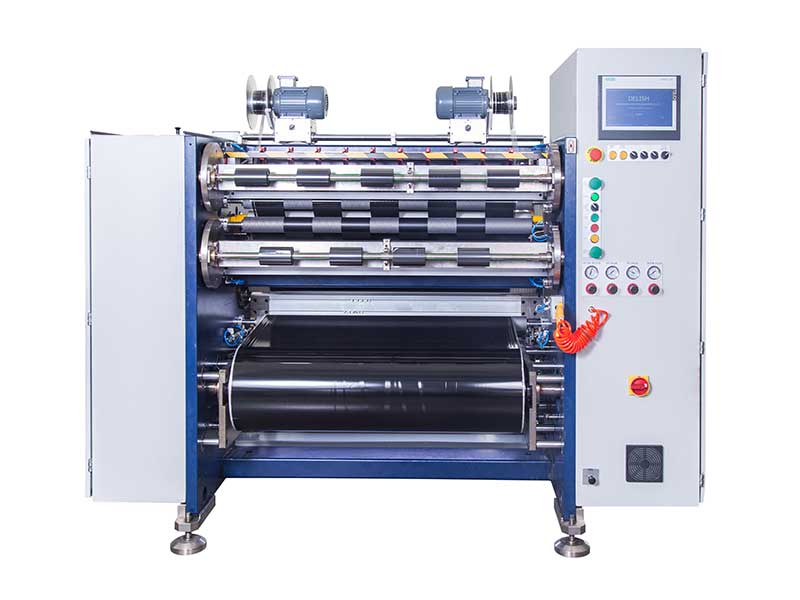 條碼碳帶分切機
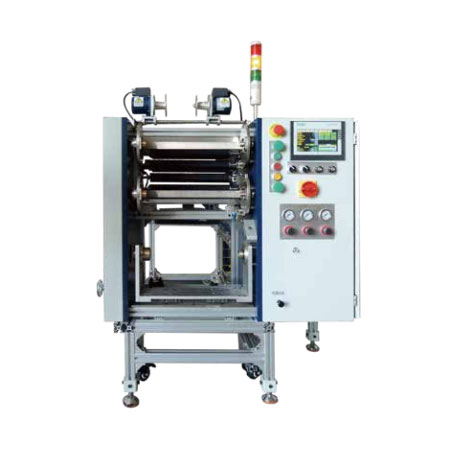 線號機色帶分切機
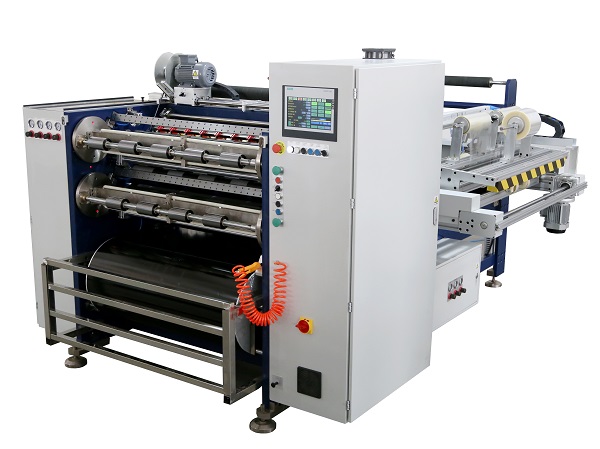 全自動碳帶分切機 RSDS8 PLUS
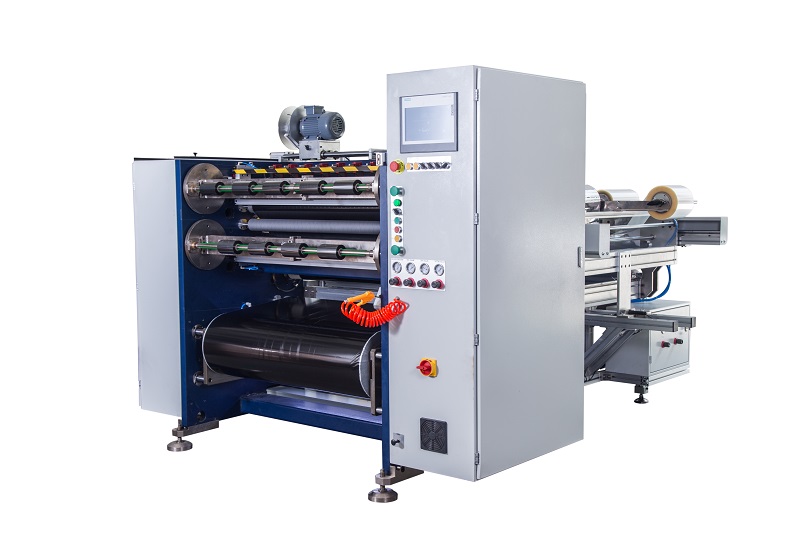 半自動碳帶分切機 RSDS5 PLUS
 TTO碳帶分切機
服務熱線
180-5003-0233
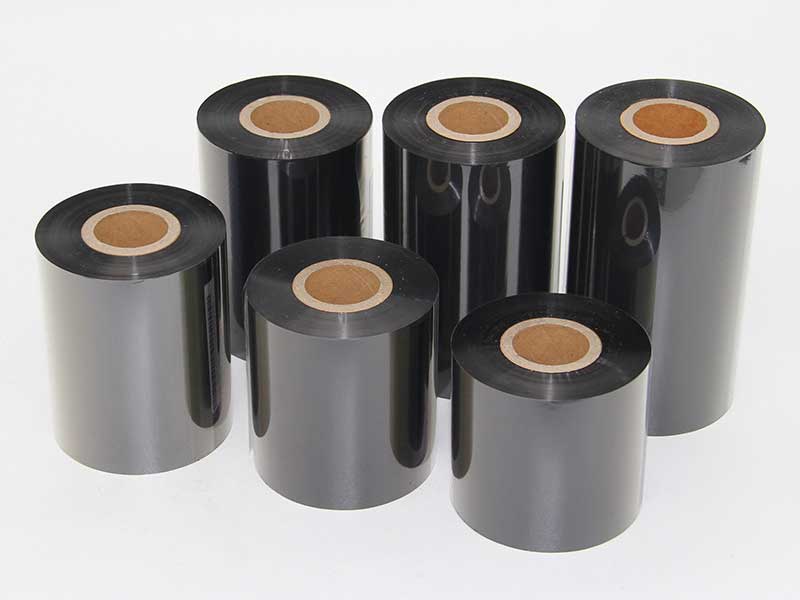
在碳帶分切工序中,材料接頭處理不當是導致斷帶停機的主要原因之一。據(jù)統(tǒng)計,碳帶分切機非計劃停機中,碳帶斷裂占比約60%,而“接頭不牢”被明確列為斷帶的三大可能原因之一。對厚度僅4.5-6微米的碳帶基材而言,接頭處的微小瑕疵都會被高速運行的張力放大,成為斷帶的起點。
一、為什么接頭會成為斷帶的“薄弱環(huán)節(jié)”
碳帶分切過程中,母卷之間或卷芯與料頭之間的拼接是不可避免的。然而,接頭處破壞了材料的連續(xù)性,形成力學性能的突變點。問題根源集中在三個方面:
? 拼接強度不足:接頭膠帶選用不當或粘貼工藝不規(guī)范,導致接頭處抗拉強度遠低于基材本身。當分切張力波動時,接頭首當其沖斷裂。
? 接頭幾何缺陷:搭接方式造成接頭處厚度突增,或對接時兩端未完全對齊產(chǎn)生褶皺,這些缺陷在過輥和刀槽處形成摩擦阻力集中點,誘發(fā)撕裂。
? 穿帶路徑不合理:接頭通過銳角過輥或狹窄導槽時,若穿帶路徑存在過度摩擦,接頭處更容易被“卡斷”。
二、接頭處理的規(guī)范化操作
避免接頭斷帶,首先需要建立標準化的接頭處理流程。
1. 拼接方式選擇:對接優(yōu)于搭接
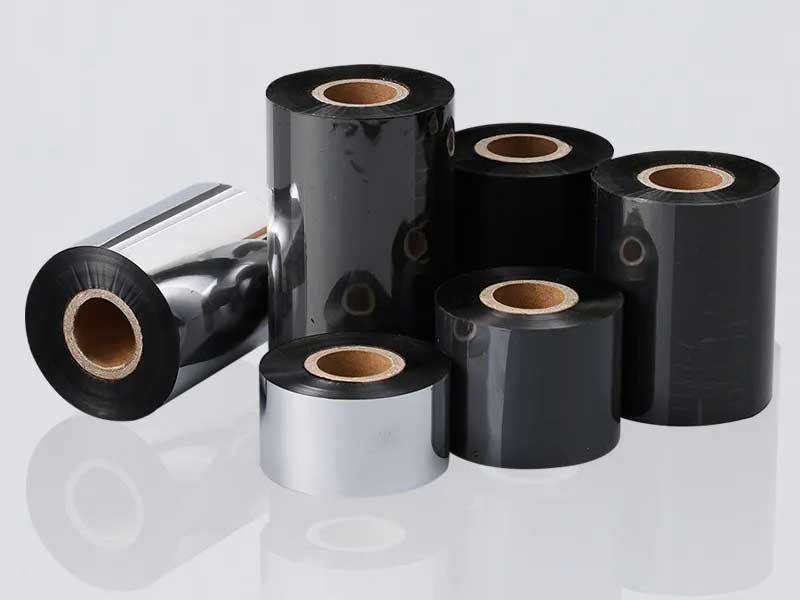
對于碳帶這類薄型復合材料,建議采用對接方式而非搭接。搭接會造成接頭處厚度翻倍,運行時易與過輥、刀槽產(chǎn)生額外刮擦。對接則要求兩端碳帶精確對齊、無褶皺,再用專用接帶膠帶固定在背面。拼接膠帶寬度應盡量窄,建議不超過5mm,以減少對分切張力的干擾。
2. 膠帶選型與粘貼工藝
必須使用專用的低基材接帶膠帶,而非普通封箱膠帶。普通膠帶的剝離強度和耐溫性不符合分切工況要求,容易在張力作用下脫膠或移位。粘貼時需確保膠帶與碳帶背面充分貼合,無氣泡、無歪斜。
3. 接頭標記與過渡段管理
接頭處應粘貼顯眼的色標貼紙作為標記,便于操作員識別和后道工序跳過檢測。同時,需在分切機控制系統(tǒng)上設定合理的“換單過渡長度”——通常為5至15米,這是接頭前后不可用于成品的不穩(wěn)定區(qū)域。建議通過實際測試找出本機臺的最低穩(wěn)定過渡長度,避免使用默認的大數(shù)值造成不必要的材料浪費。
三、張力控制的協(xié)同配合
接頭強度再高,如果張力設定不當,仍可能在接頭處斷帶。張力是接頭能否安全通過分切區(qū)的決定性因素。
1. 換單時的分段張力過渡
換單后,母卷直徑從上一單的小直徑突變?yōu)樾聠蔚拇笾睆剑瑥埩π柚匦缕ヅ洹=ㄗh在換單后的前50米采用“低起步張力+緩升曲線”,待膜面穩(wěn)定后再升至正常張力值。這能防止新接頭剛進入運行區(qū)就承受過大的初始沖擊。
2. 不同規(guī)格碳帶的張力參考
不同寬度的碳帶對張力敏感度不同。一般參考范圍為:25mm寬以下碳帶張力設定在3-5N,50mm寬為6-10N。極窄條(10mm以下)分切時,對張力波動尤為敏感,需采用三區(qū)獨立張力閉環(huán)控制,將張力波動控制在±0.5N以內(nèi)。
3. 小卷徑尾料階段的張力調(diào)整
當分切卷接近卷芯、卷徑小于設定值(如50mm)時,應主動降低張力設定值(例如從滿卷時的100N降至30N),并啟用錐度張力曲線,使張力隨卷徑減小呈線性下降。此階段若維持滿卷張力,內(nèi)圈碳帶極易被壓潰或拉斷,接頭若恰在此處則風險倍增。
四、設備狀態(tài)對接頭通過的保障
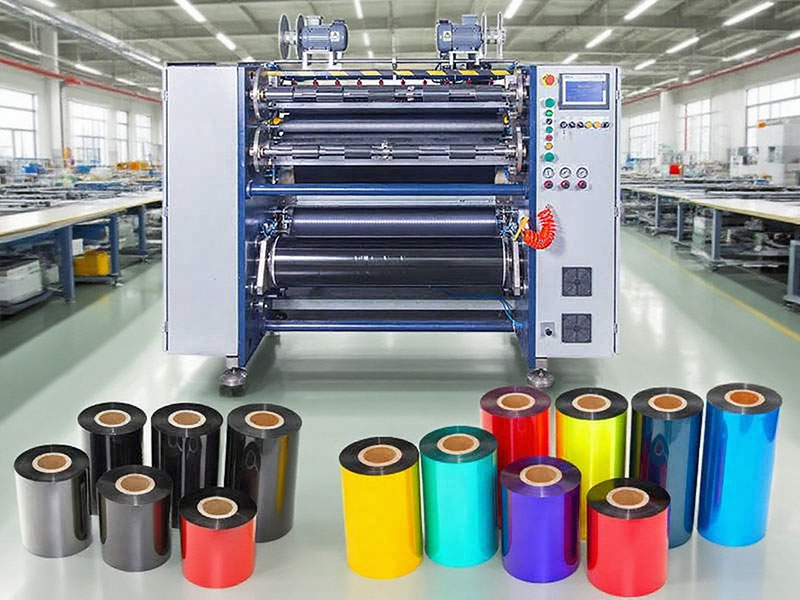
接頭要通過分切機全路徑,過輥和刀槽的物理狀態(tài)至關重要。
? 過輥表面檢查:所有過輥表面需保持光滑,無毛刺、無膠粘異物。操作員可用手觸摸過輥表面,發(fā)現(xiàn)毛刺用細砂紙打磨,發(fā)現(xiàn)膠粘物用酒精擦拭。
? 穿帶路徑優(yōu)化:對照設備穿帶圖重新確認穿帶路徑,注意避開銳角路徑,減少接頭處的過度摩擦。
? 刀具精度:分切極窄條時,刀片徑向跳動需控制在0.005mm以內(nèi),刀座與底輥平行度需進行微米級調(diào)節(jié),避免接頭經(jīng)過時因局部受力過大撕裂邊緣。
結語
碳帶分切中的接頭斷帶問題,本質上是材料缺陷、操作規(guī)范、張力匹配與設備狀態(tài)四要素的博弈。通過規(guī)范拼接工藝、精細化張力控制、強化設備維護,企業(yè)完全可以將接頭斷帶率降至可控范圍,減少非計劃停機帶來的效率損失和材料浪費。每一次接頭的穩(wěn)妥處理,都是向連續(xù)生產(chǎn)邁進的一步。


