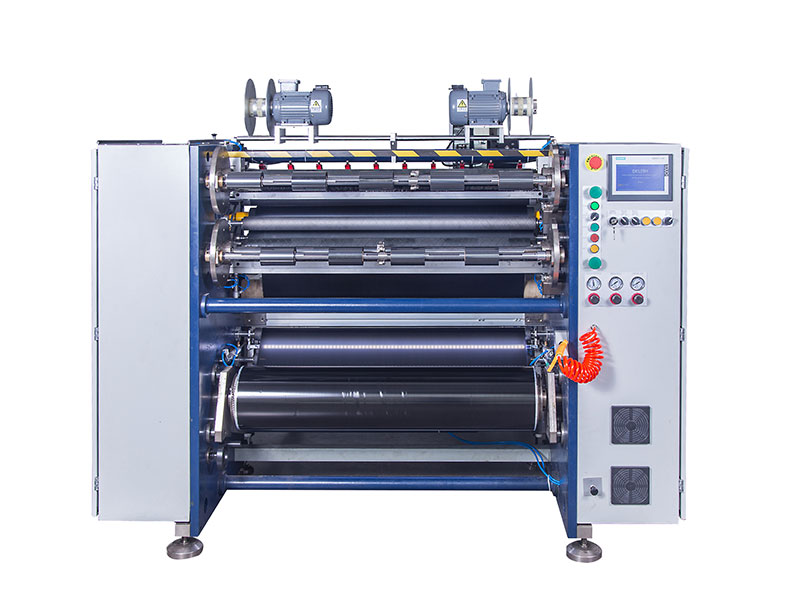
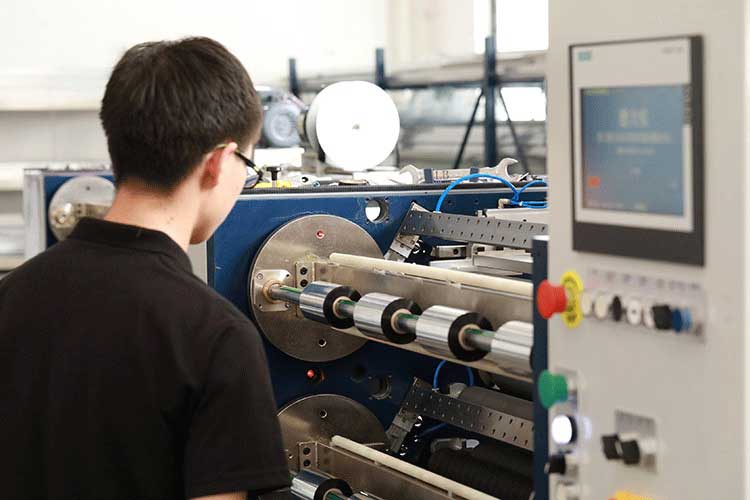
 熱轉印碳帶分切機
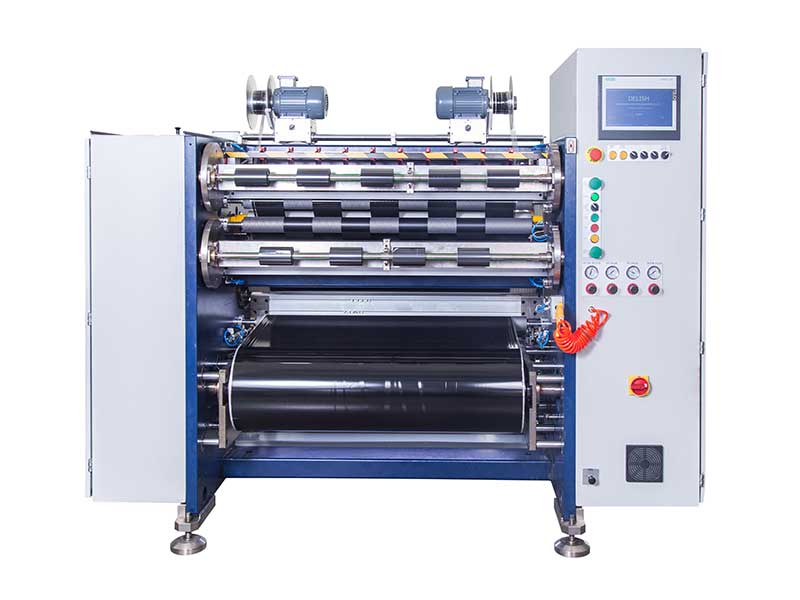 條碼碳帶分切機
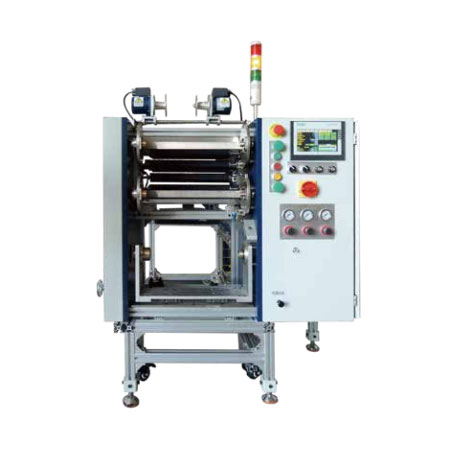 線號機色帶分切機
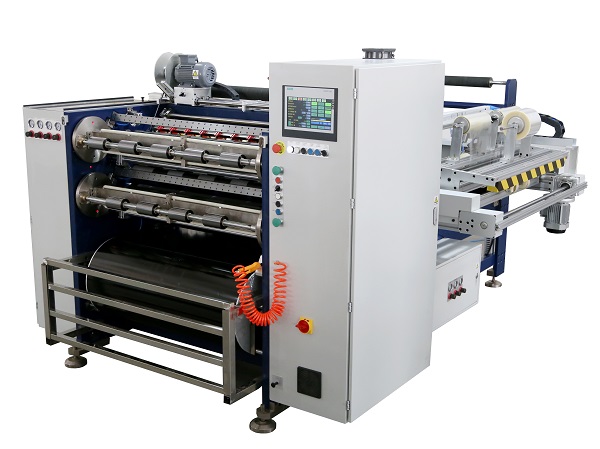 全自動碳帶分切機 RSDS8 PLUS
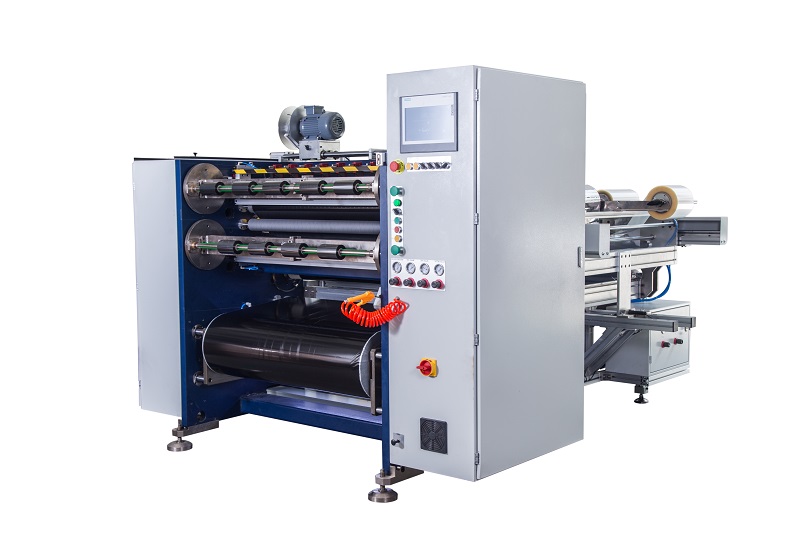 半自動碳帶分切機 RSDS5 PLUS
 TTO碳帶分切機



服務熱線
180-5003-0233
在碳帶(熱轉印色帶)生產過程中,分切是一道關鍵工序。然而,許多廠家都會遇到一個令人頭疼的問題——分切機靜電過大。靜電不僅影響產品質量,還可能引發安全事故。本文將從靜電產生原因入手,系統講解接地與除靜電的實用方案。
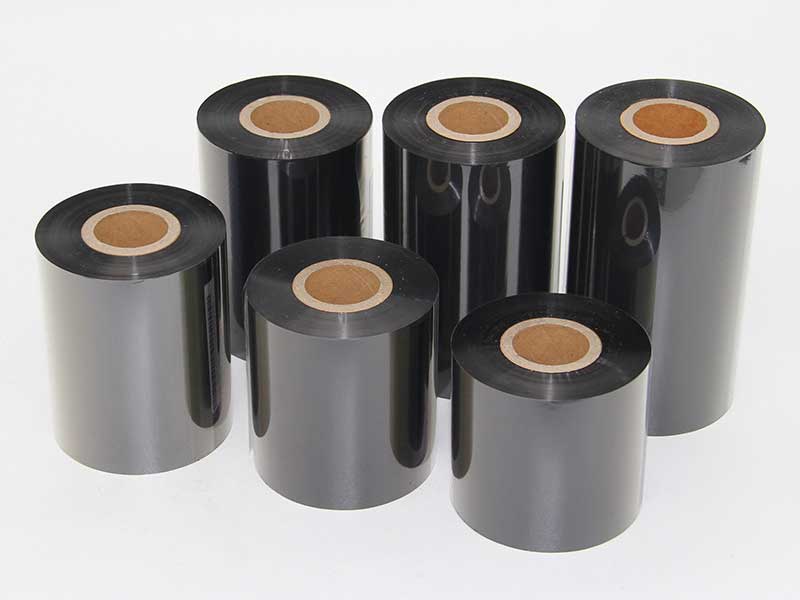
一、為什么碳帶分切機容易產生靜電?
碳帶通常由PET薄膜基材和油墨層組成,PET屬于高絕緣材料,電阻率極高。在分切過程中,碳帶高速放卷、過輥、分切、收卷,層與層之間、材料與輥面之間持續摩擦分離,極易產生靜電積聚。
典型表現包括:
? 分切后碳帶收卷端面參差不齊,出現“飛邊”“竄卷”
? 印刷時油墨轉移不良,出現“靜電斑”
? 操作人員觸碰設備時有明顯電擊感
? 灰塵吸附導致產品表面臟污
? 嚴重時可引燃溶劑蒸氣或產生火花放電
二、靜電過大,先查接地系統
很多人第一反應是加裝除靜電設備,但接地是最基礎、最容易被忽視的一環。
1. 設備主體接地
分切機的機架、控制柜、操作面板等金屬部件必須可靠連接到廠房的地線系統。常見問題:
? 接地線松動或氧化
? 接地電阻超過標準(應小于4Ω)
? 旋轉部件(如收卷軸、放卷軸)與機架之間通過軸承連接,形成電氣斷開
解決辦法:使用萬用表測量軸與地線之間的電阻,若阻值很大,需加裝碳刷接地裝置或銅質導電滑環,確保旋轉中的卷軸始終與大地導通。
2. 導輥接地
部分分切機使用的導輥表面經過陽極氧化或噴涂處理,表面絕緣,無法導走靜電。應確保至少有幾根導輥為金屬裸輥并可靠接地,作為靜電導出通道。
3. 工作臺與操作人員接地
操作人員本身也可能帶電。建議鋪設防靜電桌墊并接地,操作員佩戴防靜電腕帶或穿著防靜電鞋、防靜電服。
三、主動除靜電方案:靜電消除器
對于高速分切、薄膜厚度較薄(如4.5μm以下)或對靜電極其敏感的碳帶,僅靠接地往往不夠,需要主動式中和方案。
1. 靜電消除棒(交流或脈沖直流型)
安裝位置:放卷后、收卷前、切刀前后方。
? 交流型:成本低,適合一般場合,但中和效率相對較低。
? 脈沖直流型:正負離子交替輸出,中和距離遠(可達300mm),適合寬幅碳帶、高速運轉場合,且不易對材料反向充電。
安裝時注意:消除棒的尖端應朝向碳帶表面,距離材料約20-50mm,沿幅寬方向均勻布置。
2. 離子風嘴 / 離子風刀
針對局部靜電積聚嚴重區域(如切刀附近),可使用離子風嘴或離子風刀,吹出帶有正負離子的壓縮空氣,既能中和靜電,又能吹走切屑粉塵。
3. 靜電刷(被動式)
材質為超細導電纖維(如銅絲、不銹鋼絲或碳纖維),安裝在接觸碳帶邊緣或背面的位置,靠尖端放電原理將靜電泄放至接地端。優點是無需電源、無耗材,缺點是僅適用于低速、低靜電場合。
四、工藝與操作層面的輔助措施
1. 控制環境濕度:相對濕度低于40%時靜電顯著增強。建議將車間濕度控制在50%-65%之間,可使用加濕器或超聲波霧化加濕系統。
2. 選擇抗靜電碳帶:部分高端碳帶在背涂中添加了抗靜電劑,可明顯降低表面電阻。與供應商溝通,確認是否適用于分切機。
3. 控制分切速度與張力:速度越快、張力越大,摩擦起電越嚴重。在不影響效率的前提下,適當降低分切速度和收卷張力。
4. 導輥材質改進:將部分過輥更換為抗靜電橡膠輥或表面導電涂層輥。
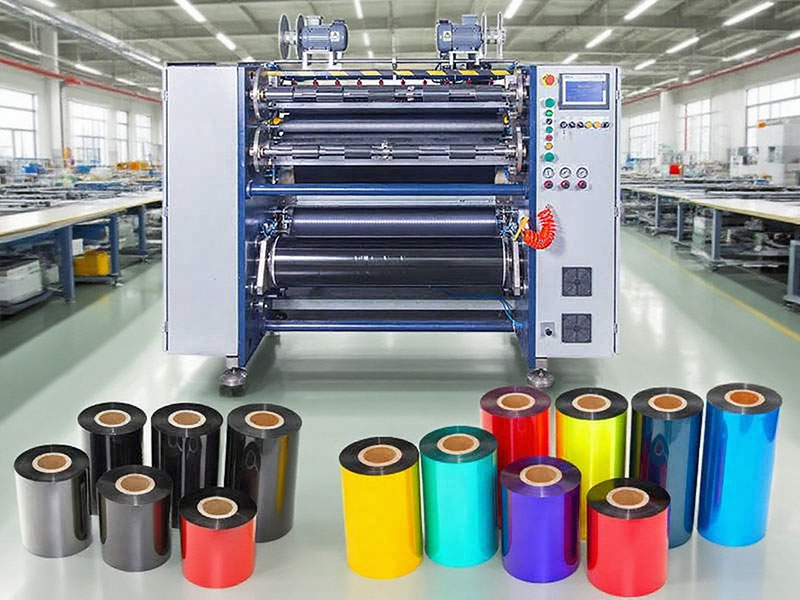
五、綜合方案建議表
| 問題類型 | 推薦方案 | 優先級 |
| 軸與機架不導通 | 碳刷接地裝置 | 高 |
| 設備接地不良 | 檢查并整改接地線,測量接地電阻 | 高 |
| 碳帶與導輥摩擦起電 | 加裝靜電消除棒(脈沖直流型) | 中高 |
| 切刀處火花或吸塵 | 離子風刀+除塵裝置 | 中 |
| 環境干燥 | 車間加濕至50%-65% | 中 |
| 操作人員觸電 | 防靜電腕帶/防靜電地墊 | 中 |
| 分切端面不齊 | 同步檢查張力控制系統+靜電消除 | 低 |
六、常見誤區提醒
? 誤區一:接地了就萬事大吉
接地只能導走導體上的靜電,對于絕緣材料表面的靜電,必須依靠離子中和。
? 誤區二:靜電消除棒隨便裝一個就行
不同類型和品牌的消除棒性能差異很大,安裝在遠離材料的位置或安裝角度不對,效果大打折扣。
? 誤區三:加濕越多越好
濕度過高會導致碳帶吸潮,影響油墨涂層性能和分切后收卷穩定性,一般不超過65%。
七、結語
碳帶分切機靜電問題不能頭痛醫頭、腳痛醫腳。建議按照“先接地、再中和、后環境控制”的順序系統性排查與改進。實際操作中,往往不是單一方案奏效,而是接地 + 靜電消除棒 + 加濕 + 工藝調整組合使用,才能將靜電控制在可接受范圍內。
如果你正在為某款特定型號的分切機或特定規格的碳帶而困擾,建議用靜電測試儀(如FMX-004)測量一下材料表面的靜電電壓值,再針對性地選擇上述方案,往往事半功倍。