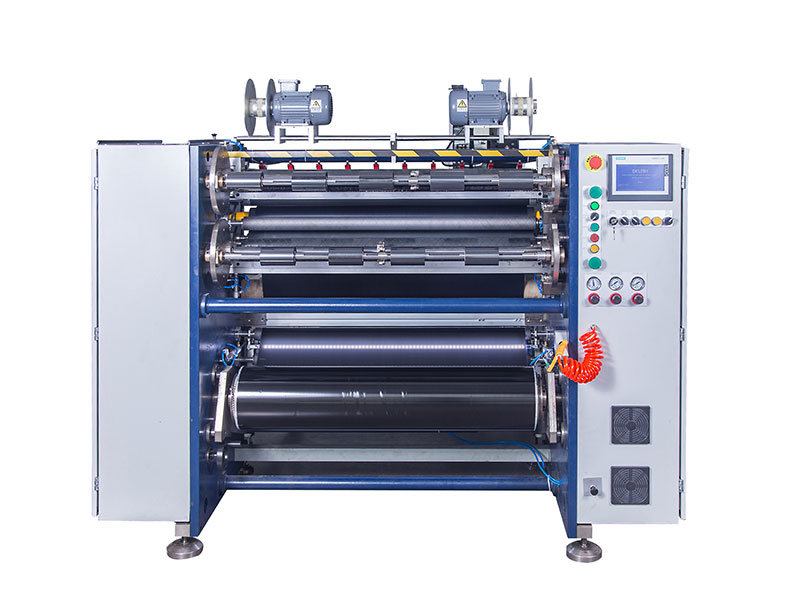
 熱轉印碳帶分切機
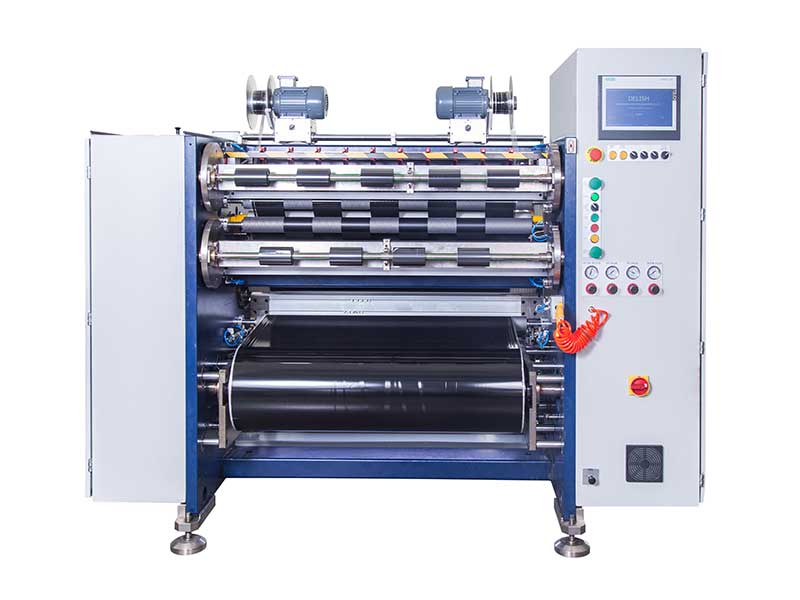 條碼碳帶分切機
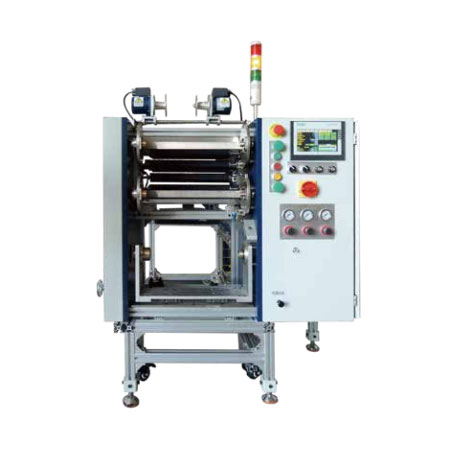 線號機色帶分切機
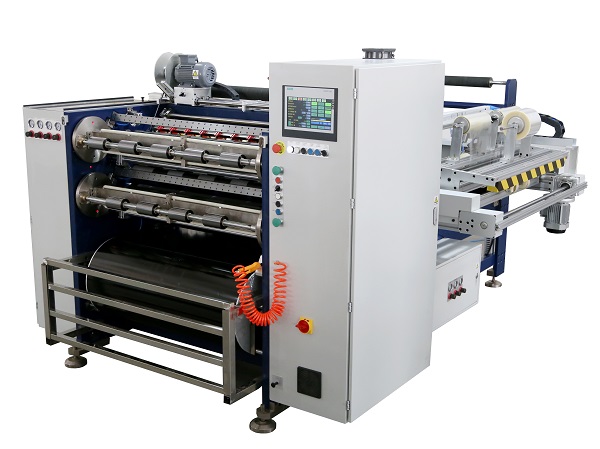 全自動碳帶分切機 RSDS8 PLUS
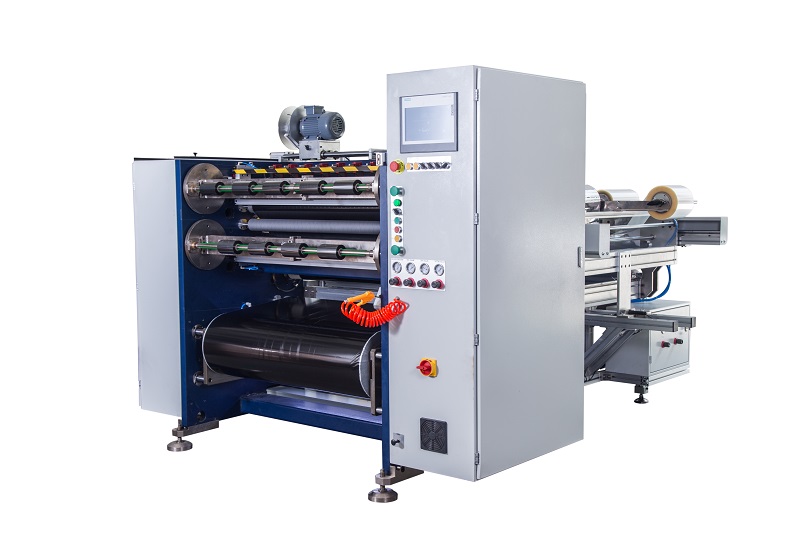 半自動碳帶分切機 RSDS5 PLUS
 TTO碳帶分切機



服務熱線
180-5003-0233
碳帶分切是熱轉印打印耗材生產中的關鍵工序,分切效率直接影響到交貨周期和成本控制。不少企業反映設備明明參數不低,但實際產出就是上不去。其實問題往往不在機器本身,而是隱藏在幾個容易被忽略的環節中。
一、上料準備環節:減少非運行時間
分切機實際運轉速度往往不低,真正拖累效率的是機器“停下來”的時間。上料、穿膜、調刀、卸卷這些輔助動作,每卷積累下來就是大量浪費。
優化方向:
? 預制母卷:提前將大卷母卷吊裝到預備工位,實現無縫切換
? 快速穿膜路徑設計:優化導輥布局,減少穿膜繞行長度
? 氣脹軸預充氣:配備獨立氣源接頭,避免等待空壓機增壓
? 標準化紙管:統一內徑和長度,減少對軸調整時間
實際改善效果:輔助時間可從每卷8-10分鐘壓縮到3-4分鐘。
二、分切工藝參數:找到速度與質量的平衡點
盲目提高線速度不一定提升有效產出——若頻繁因斷膜、起皺、收卷不齊而停機,高速反而成為負擔。
關鍵參數優化:
? 張力控制曲線:根據卷徑變化動態調整放卷和收卷張力,小卷時適當降速防止勒邊
? 分切速度階梯化:不同材料匹配不同基準速度,如臘基碳帶可快于混合基和樹脂基
? 加減速斜坡時間:適當延長加減速時間,避免急加減導致膜面抖動
? 刀片切入量:圓刀切入母卷表面深度一般控制在0.5-1mm,過深產生毛邊甚至斷膜
建議建立工藝參數數據庫,針對不同規格母卷直接調用最優配方,減少試切損耗。
三、刀具與卷取管理:細節影響連續運行時長
刀片狀態和收卷質量是影響連續運行時間的兩個主要變量。
刀具維護:
? 換刀周期標準化:根據分切米數而非時間設定更換提醒,如每10萬米換一次圓刀
? 在線磨刀裝置:高端機型可配備,每班次自動修磨一次
? 刀軸清潔:每日清除刀軸上的碳粉和膠黏物,防止刀片卡滯
卷取質量:
? 壓輥壓力分區調節:收卷兩端和中間的壓力可獨立微調,解決錐形卷或鼓形卷
? 靜電消除:干燥環境下加裝靜電消除棒,防止膜層吸附飛邊
? 卷芯防滑:紙管表面做壓花處理或使用防滑膠帶,避免內圈打滑
四、排產與換單策略:從生產計劃層面提效
多品種、小批量是碳帶分切的常態,頻繁更換規格會嚴重拉低綜合效率。
優化策略:
? 合并同寬訂單:將相同或近似分切寬度的訂單集中生產,減少換刀次數
? 寬幅優先排產:先用寬刀距方案分切大規格,剩余邊料再用窄刀補切小規格
? 快速換模(SMED):將換刀操作中可離線進行的部分(如預裝刀套、預調刀距)移到設備運行中完成
? 余料管理:對邊緣剩余窄條制定再利用標準,避免為“榨干”母卷而頻繁停機微調
綜合評估
| 優化環節 | 主要手段 | 預期效率提升 |
| 上料準備 | 預制母卷、快速穿膜 | 減少輔助時間50%以上 |
| 工藝參數 | 動態張力、階梯速度 | 提升有效運行速度15-25% |
| 刀具卷取 | 換刀周期、靜電消除 | 降低斷膜停機次數60% |
| 排產策略 | 合并訂單、SMED | 提高設備綜合效率20-30% |
碳帶分切效率的提升不是換一臺更快的機器就能解決的。從這四個環節逐一排查和優化,往往能在不增加設備投資的情況下獲得可觀的產出增長。建議先從數據記錄開始,統計停機原因和時間分布,找到當前最主要的瓶頸,再針對性改善。