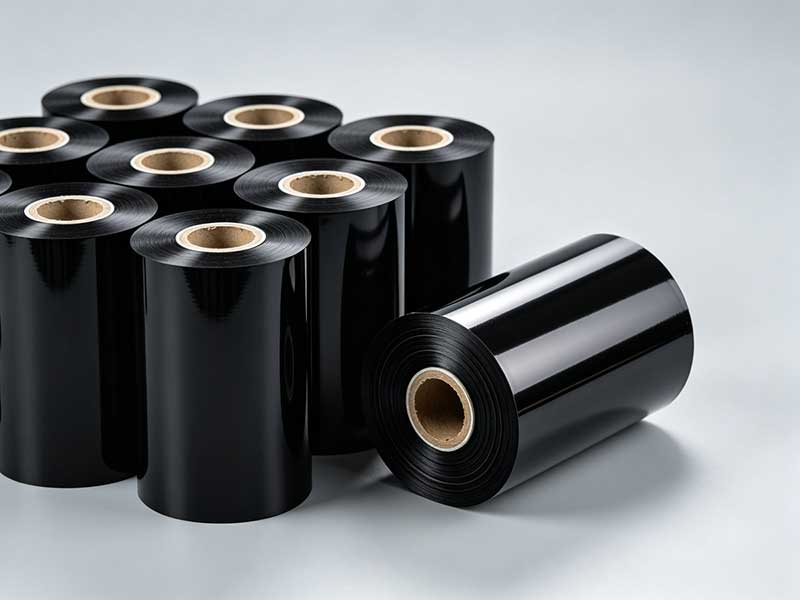
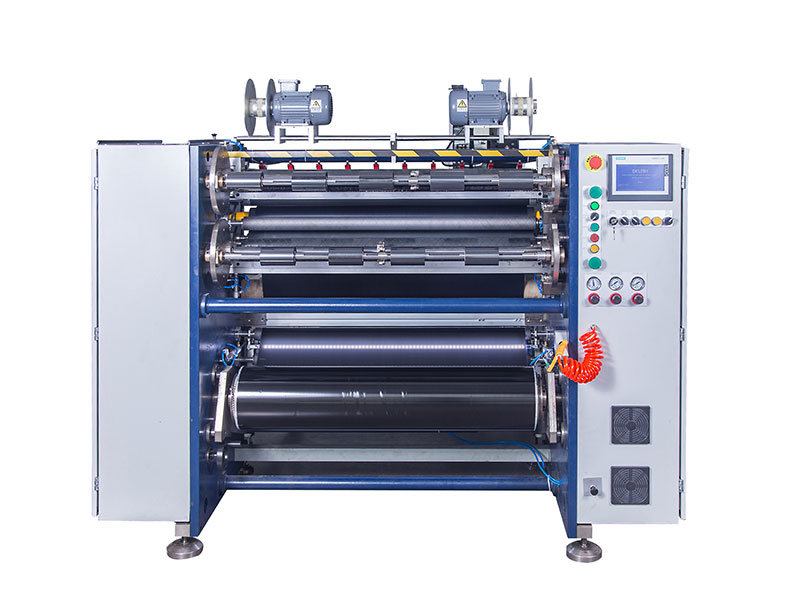
 熱轉(zhuǎn)印碳帶分切機(jī)
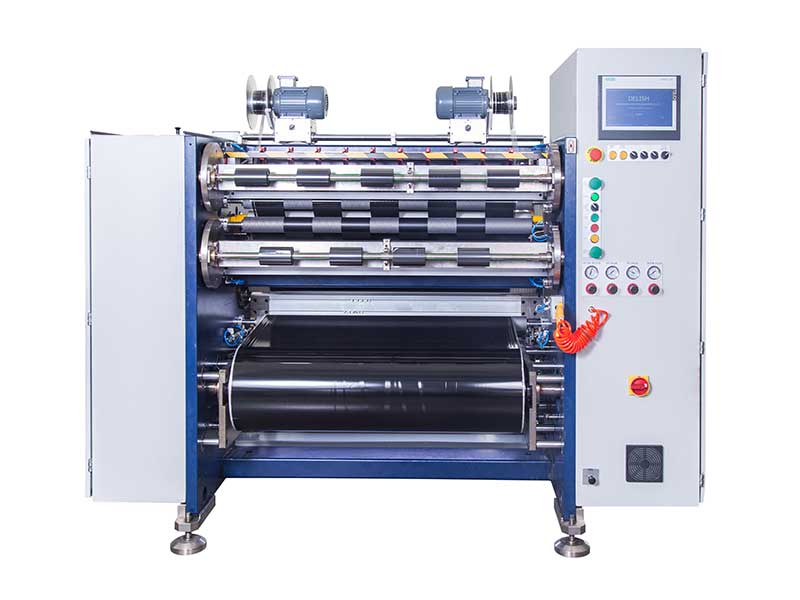 條碼碳帶分切機(jī)
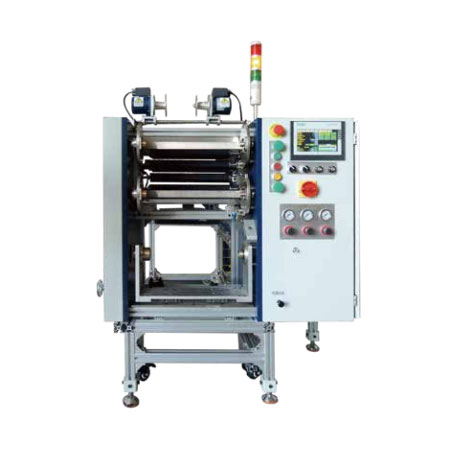 線號(hào)機(jī)色帶分切機(jī)
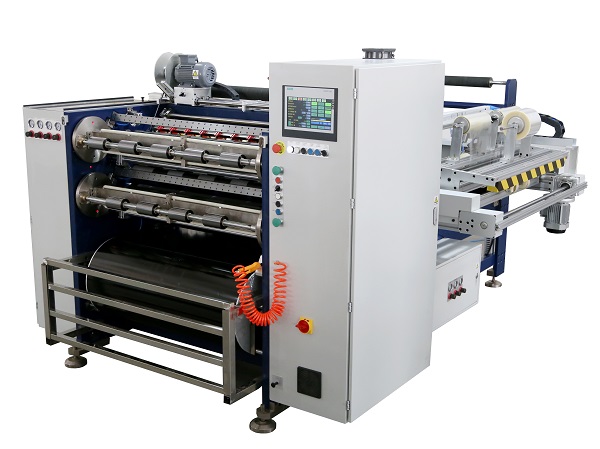 全自動(dòng)碳帶分切機(jī) RSDS8 PLUS
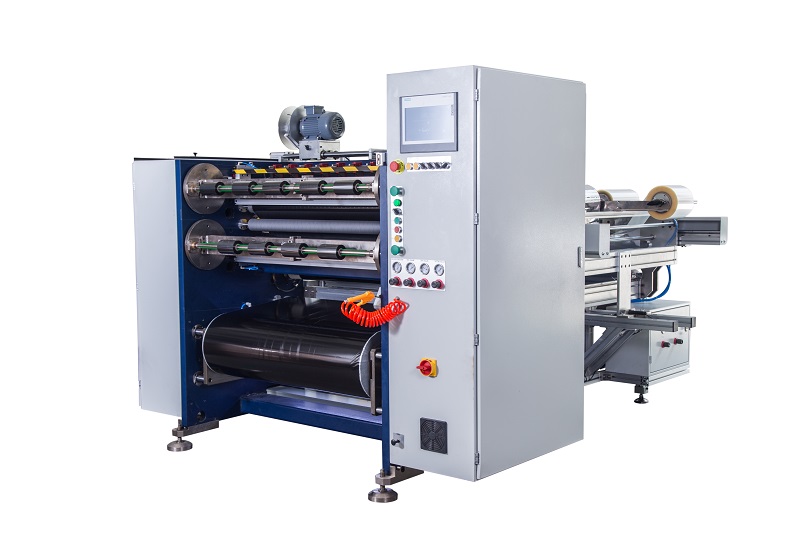 半自動(dòng)碳帶分切機(jī) RSDS5 PLUS
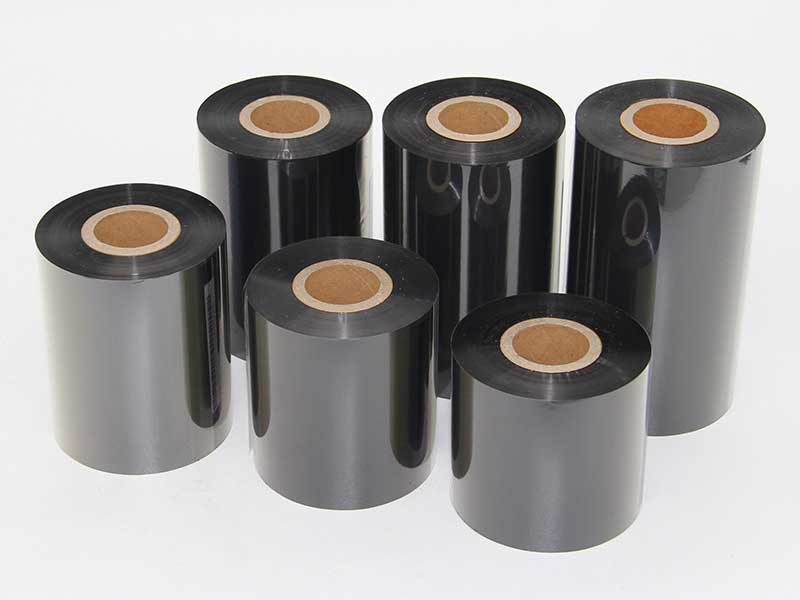 TTO碳帶分切機(jī)
服務(wù)熱線
180-5003-0233
在碳帶生產(chǎn)過程中,分切機(jī)的收卷端面平整度直接影響到成品質(zhì)量和后續(xù)使用體驗(yàn)。許多操作人員都遇到過收卷端面參差不齊、呈鋸齒狀或喇叭狀的問題。遇到這種情況,不要急于調(diào)整所有參數(shù),請(qǐng)按照以下5個(gè)關(guān)鍵點(diǎn)逐一排查。
1. 檢查收卷張力設(shè)置是否合理
張力是影響收卷端面平整度的首要因素。
? 張力過大:會(huì)導(dǎo)致碳帶被拉得過緊,層間壓力增大,收卷后材料橫向滑移,端面呈現(xiàn)“凸肚”狀
? 張力過小:卷芯松動(dòng),收卷松散,端面容易出現(xiàn)“塌邊”或“喇叭口”
建議:檢查張力控制系統(tǒng)(磁粉離合器、伺服電機(jī)等)的設(shè)置值,參考材料廠家提供的推薦張力范圍,采用錐度張力控制模式,即隨著卷徑增大逐步降低張力。
2. 檢查糾偏裝置是否正常工作
自動(dòng)糾偏系統(tǒng)是保持端面整齊的核心保障。
? 觀察糾偏傳感器是否對(duì)準(zhǔn)材料邊緣,有無灰塵遮擋
? 測(cè)試糾偏執(zhí)行機(jī)構(gòu)(電動(dòng)推桿或液壓系統(tǒng))動(dòng)作是否靈敏、無卡滯
? 確認(rèn)糾偏響應(yīng)速度與收卷線速度是否匹配——響應(yīng)過慢會(huì)造成邊緣波動(dòng),過快則產(chǎn)生震蕩
建議:定期清潔傳感器鏡頭,在設(shè)備運(yùn)行時(shí)觀察糾偏動(dòng)作是否平滑跟隨材料邊緣變化。
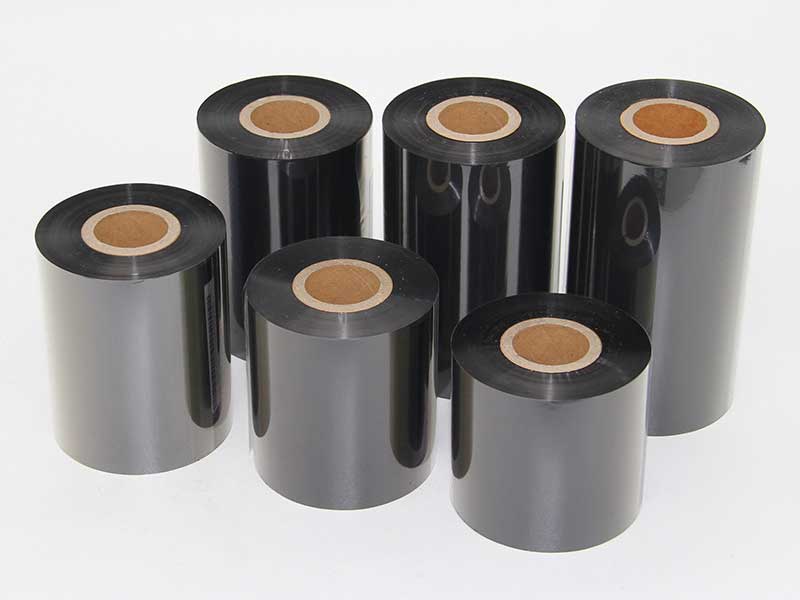
3. 檢查分切刀具狀態(tài)
刀具狀態(tài)直接影響分切后材料邊緣的應(yīng)力分布。
? 刀片磨損:會(huì)產(chǎn)生毛邊或微小撕裂,這些缺陷在收卷時(shí)逐漸積累,導(dǎo)致端面參差不齊
? 上刀與下刀(或圓刀與底刀)的嚙合間隙不當(dāng),會(huì)使切邊產(chǎn)生波浪形應(yīng)力
建議:檢查刀片刃口是否鋒利,確認(rèn)刀具重疊量和側(cè)向間隙符合工藝要求。一般切碳帶時(shí),上刀與下刀重疊量建議為0.5-1.0mm。
4. 檢查收卷軸及壓輥的狀態(tài)
機(jī)械部件的精度同樣不可忽視。
? 收卷軸是否有彎曲或偏心——可用百分表打表檢查,徑向跳動(dòng)應(yīng)控制在0.05mm以內(nèi)
? 壓輥(接觸輥)是否磨損不均勻,或兩端壓力不一致
? 收卷軸表面是否光滑,有無膠水殘留或劃痕導(dǎo)致材料局部受力不均
建議:收卷軸應(yīng)定期校驗(yàn)動(dòng)平衡,壓輥兩端氣缸壓力需調(diào)整一致,并用水平儀校準(zhǔn)壓輥與收卷軸的平行度。
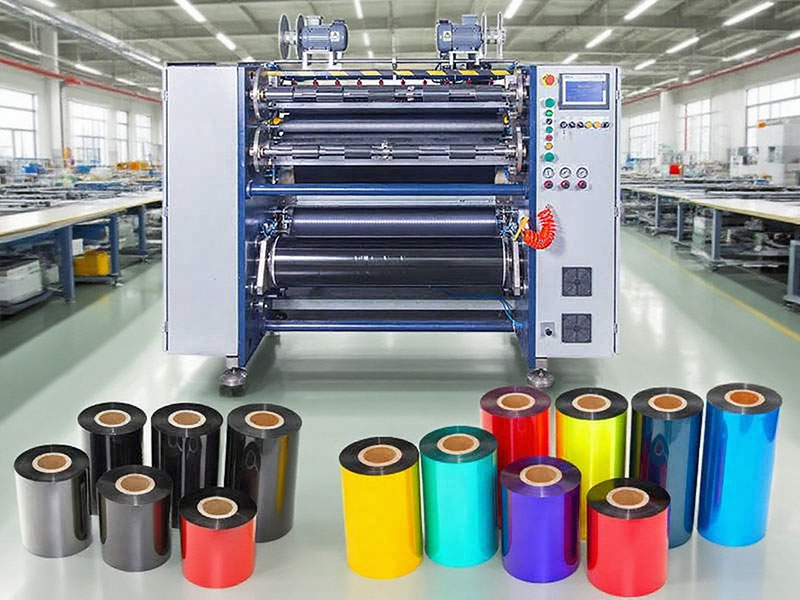
5. 檢查材料本身及其展平情況
有時(shí)問題根源在于來料或操作細(xì)節(jié)。
? 來料碳帶本身是否存在厚薄不均、荷葉邊或中間松弛等缺陷
? 分切前材料是否充分展平——檢查各導(dǎo)向輥、舒展輥是否轉(zhuǎn)動(dòng)靈活
? 靜電過大也會(huì)導(dǎo)致層間吸附不良,收卷時(shí)層間錯(cuò)動(dòng)
建議:測(cè)量來料厚度均勻性,確認(rèn)所有過輥表面無粘附異物,必要時(shí)加裝靜電消除器。
總結(jié)
碳帶分切機(jī)收卷端面不平,多數(shù)情況下并非單一故障所致,而是多因素疊加的結(jié)果。推薦的排查順序是:
1. 先軟后硬:先檢查張力、糾偏等工藝參數(shù)
2. 再看機(jī)械:確認(rèn)刀具、收卷軸、壓輥精度
3. 最后看材料:評(píng)估來料質(zhì)量
每次調(diào)整只改變一個(gè)變量,觀察效果后再進(jìn)行下一步,這樣才能快速準(zhǔn)確地找到癥結(jié)所在。希望以上5點(diǎn)能幫助你有效解決端面不平的困擾。


