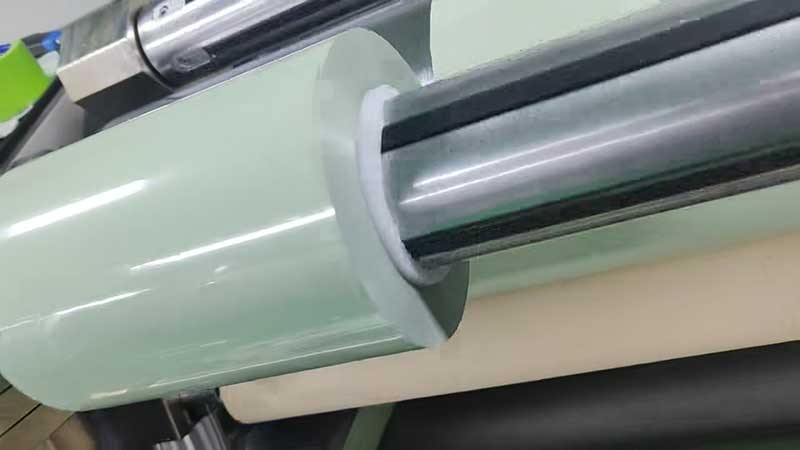
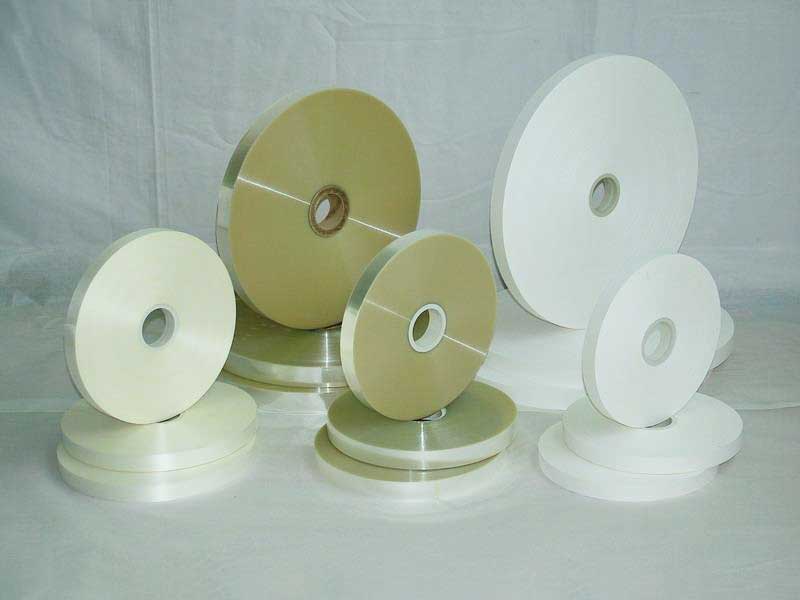
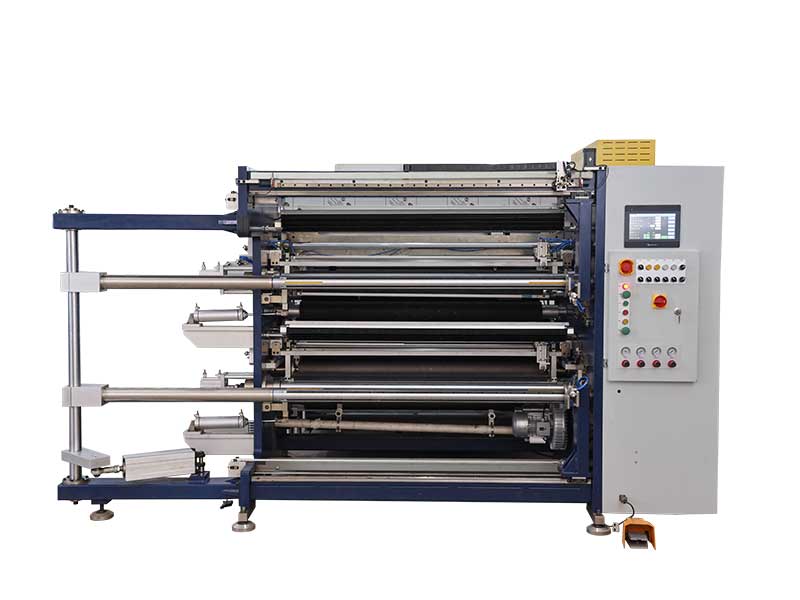
 pet薄膜分切機(jī)
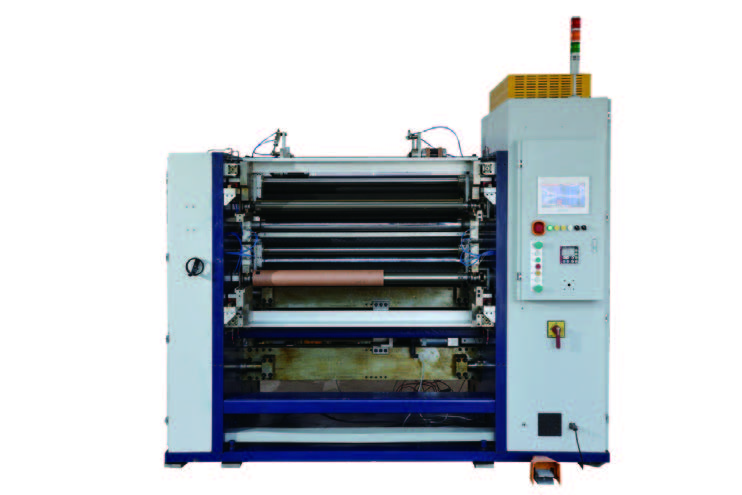 電容膜分切機(jī)
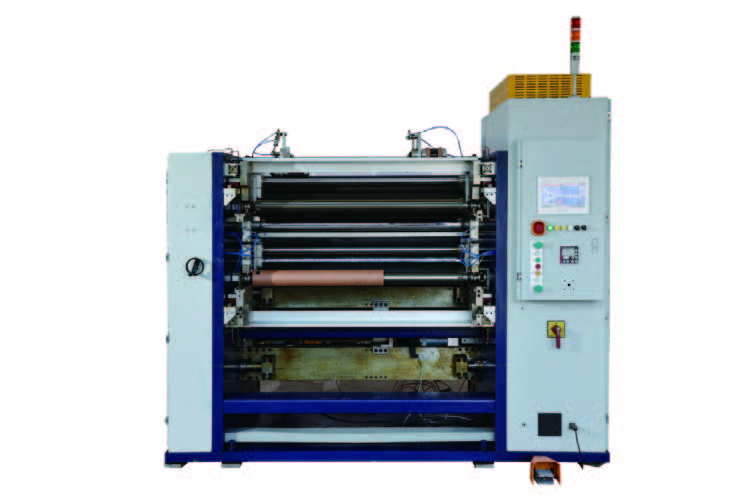 電容器薄膜分切機(jī)
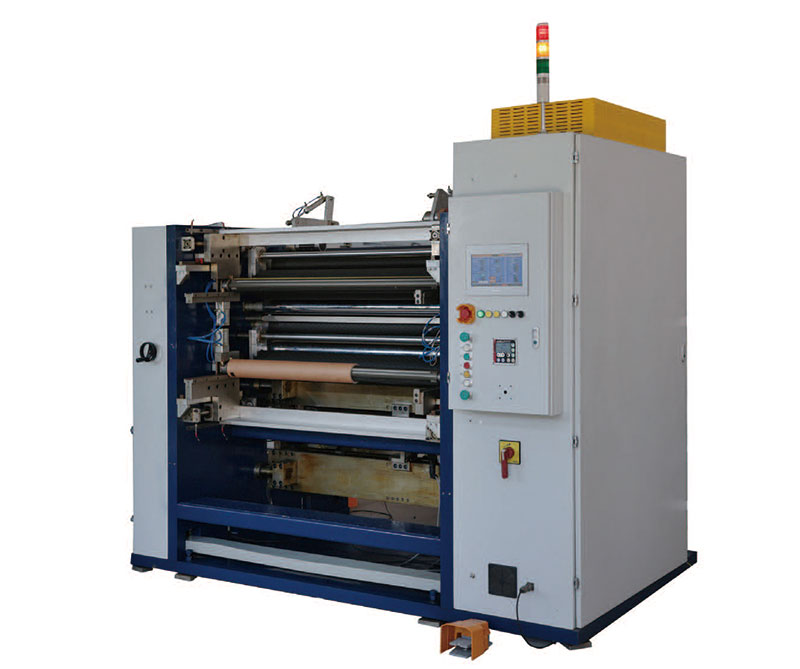 新能源超薄膜分切機(jī)
 離型膜分切機(jī)
 塑料薄膜分切機(jī)
服務(wù)熱線
180-5003-0233
在PET薄膜的生產(chǎn)與應(yīng)用中,分切環(huán)節(jié)是決定最終產(chǎn)品質(zhì)量的關(guān)鍵工序之一。隨著消費電子、光學(xué)顯示、新能源等領(lǐng)域?qū)Ρ∧ず穸纫蟛粩嘟档停ㄈ绾穸龋?μm的極薄型膜),分切過程中因張力控制不當(dāng)、機(jī)械結(jié)構(gòu)局限或工藝參數(shù)不合理導(dǎo)致的拉伸變形與褶皺問題,成為行業(yè)公認(rèn)的技術(shù)痛點。新一代PET薄膜分切機(jī)通過多項創(chuàng)新設(shè)計,正系統(tǒng)性地解決這兩大難題。
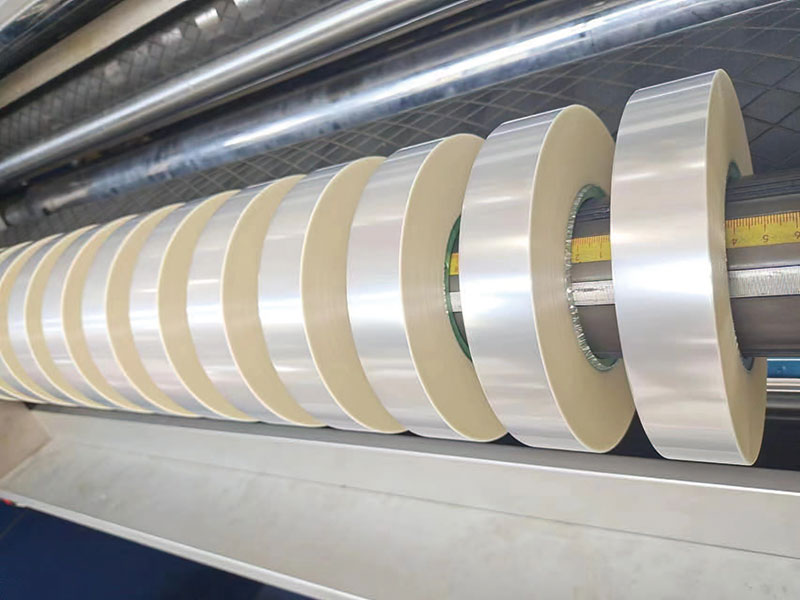
一、問題根源:為何薄型膜易在分切時變形起皺?
1. 拉伸變形的成因
PET薄膜雖具較高抗拉強(qiáng)度,但在高速分切(通常300-800m/min)中,若放卷、牽引、收卷各段張力未實現(xiàn)動態(tài)匹配,局部應(yīng)力超過材料屈服點(尤其是橫向厚度不均時),便會產(chǎn)生不可逆的塑性伸長,表現(xiàn)為膜面波浪邊、尺寸超差。
2. 褶皺的形成機(jī)制
褶皺源于膜層間壓縮應(yīng)力或橫向位移。常見誘因包括:收卷輥與膜卷線速度不同步導(dǎo)致“堆積”;導(dǎo)輥平行度誤差使薄膜跑偏;空氣卷入收卷層間形成氣泡褶皺;以及分切后窄幅膜卷邊緣支撐不足導(dǎo)致的“塌邊”皺褶。
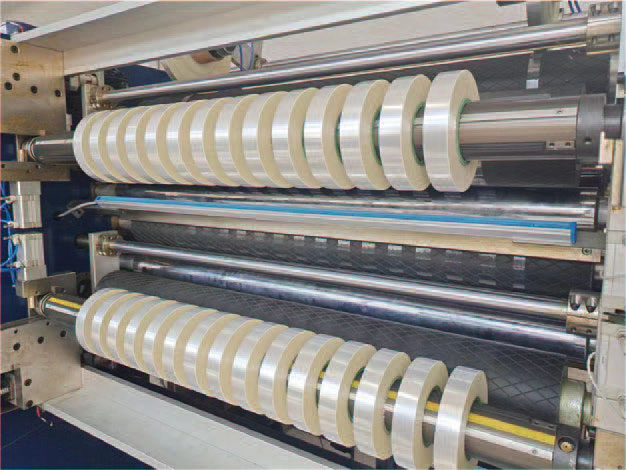
二、核心解決方案:先進(jìn)分切機(jī)的四大技術(shù)突破
針對上述痛點,高端PET薄膜分切機(jī)從張力控制、輥組設(shè)計、除氣機(jī)構(gòu)、閉環(huán)檢測四個維度進(jìn)行了系統(tǒng)性升級:
1. 全閉環(huán)矢量張力控制系統(tǒng)
? 獨立驅(qū)動分區(qū):放卷、牽引、收卷采用伺服電機(jī)獨立驅(qū)動,通過高精度張力傳感器實時反饋,響應(yīng)時間縮短至50ms以內(nèi)。控制器根據(jù)薄膜厚度、寬度自動計算慣性補(bǔ)償與加減速補(bǔ)償,避免啟停瞬間的張力尖峰。
? 錐度張力自動衰減:收卷過程中,隨卷徑增大,控制器按設(shè)定曲線(如線性、指數(shù))逐步降低收卷張力,防止外層膜壓傷內(nèi)層、引發(fā)橫向褶皺。典型錐度值可從起始100%降至終卷30%-50%。
2. 防拉伸低阻力輥組布局
? 大直徑弧形舒展輥:在關(guān)鍵路徑設(shè)置主動旋轉(zhuǎn)的弧形輥(拱高可調(diào)2-8mm),通過徑向張力使薄膜產(chǎn)生橫向擴(kuò)展,有效消除縱向褶皺及“死折”。其表面特氟龍涂層降低摩擦系數(shù)至0.1以下。
? 懸浮式氣浮導(dǎo)輥:對于超薄膜(≤12μm),采用多孔陶瓷氣浮輥,通過壓縮空氣形成0.05-0.1mm氣膜,實現(xiàn)非接觸導(dǎo)向,徹底消除傳統(tǒng)橡膠輥引起的微拉伸。
? 精密調(diào)平機(jī)架:所有輥軸均經(jīng)激光對中校準(zhǔn),平行度誤差≤0.05mm/m,杜絕因機(jī)械偏差導(dǎo)致的跑偏累積性皺褶。
3. 主動式除皺與展平機(jī)構(gòu)
? 擺臂式邊緣吹氣裝置:在膜幅兩側(cè)安裝可調(diào)氣嘴,以0.2-0.4MPa潔凈壓縮空氣橫向吹掃,驅(qū)逐收卷卷入的空氣層,防止“氣袋”褶皺。配合靜電消除棒,減少吸附引起的折疊。
? 螺旋滾花展平輥:在易起皺位置(如分切刀后)配置表面帶雙向螺旋花紋的橡膠輥,旋轉(zhuǎn)時產(chǎn)生由中心向邊的橫向位移,像“梳子”一樣將膜面展平。
4. 智能閉環(huán)糾偏與厚度補(bǔ)償
? 超聲波/紅外糾偏系統(tǒng):檢測精度±0.5mm,響應(yīng)速度10mm/s,確保分切后各窄條膜卷邊緣整齊,消除因偏移導(dǎo)致的端面褶皺。
? 厚度橫向分布實時補(bǔ)償:在線測厚儀將數(shù)據(jù)反饋至分段式壓輥(可獨立調(diào)整壓力的氣囊分區(qū)),對膜卷橫向厚區(qū)施加稍大壓力,薄區(qū)減小壓力,使收卷硬度均勻,避免“暴筋”引發(fā)的局部變形。
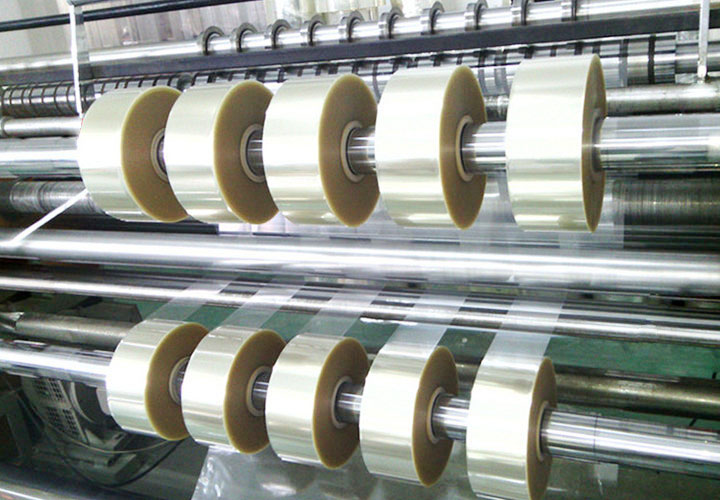
三、工藝參數(shù)協(xié)同優(yōu)化
先進(jìn)分切機(jī)還配套智能工藝數(shù)據(jù)庫,根據(jù)PET薄膜特性推薦參數(shù):
? 張力設(shè)定參考:6μm薄膜運(yùn)行張力≤15N/m;12μm薄膜≤25N/m;25μm以上≤40N/m。
? 分切速度與刀具匹配:薄型膜采用全金屬剃刀或熱切刀(刀刃溫度80-100℃),減小切削阻力引發(fā)的拉伸;速度與厚度成反比——6μm膜推薦≤200m/min,50μm膜可升至600m/min。
? 收卷壓輥壓力控制:采用閉環(huán)壓力調(diào)節(jié),通常壓輥壓力僅為收卷張力的10%-20%,且隨卷徑增加而遞減,避免壓傷。
四、實際效果與行業(yè)案例
采用上述技術(shù)的分切機(jī),可將12μm光學(xué)級PET薄膜的分切褶皺率從傳統(tǒng)設(shè)備的3%-5%降至0.2%以下,薄膜寬度公差控制在±0.5mm,且無可見拉伸變形。例如,某頭部膜材企業(yè)引入配備主動式氣浮展平系統(tǒng)的智能化分切機(jī)后,超薄擴(kuò)散膜(6μm)的良品率從82%提升至96%,且成功分切幅寬達(dá)2000mm的窄條(原1500mm以上極易起皺)。
五、未來趨勢:數(shù)字孿生與AI自優(yōu)化
下一代PET薄膜分切機(jī)將融合數(shù)字孿生技術(shù)——通過實時采集張力、速度、溫度、濕度等20余組參數(shù),在虛擬空間中構(gòu)建分切過程模型,提前預(yù)測褶皺與變形風(fēng)險,并自動調(diào)整錐度曲線或展平輥角度。同時,基于機(jī)器視覺的表面缺陷檢測系統(tǒng)(可識別0.1mm級褶皺)將直接閉環(huán)控制分切參數(shù),實現(xiàn)“零缺陷”分切。
結(jié)語
PET薄膜分切機(jī)對薄型膜拉伸變形與褶皺的解決,已從“經(jīng)驗調(diào)機(jī)”走向“精準(zhǔn)智能控制”。通過張力分區(qū)獨立驅(qū)動、低阻力非接觸導(dǎo)向、主動式展平除氣三大核心技術(shù)的協(xié)同,配合材料特性參數(shù)的實時優(yōu)化,現(xiàn)代分切機(jī)不僅攻克了微米級薄膜的分切難題,更推動光學(xué)薄膜、鋰電池隔膜等高端材料的大規(guī)模產(chǎn)業(yè)化進(jìn)程。對于制造企業(yè)而言,投資具備上述功能的分切系統(tǒng),已成為突破薄型膜量產(chǎn)瓶頸、提升產(chǎn)品競爭力的戰(zhàn)略選擇。


