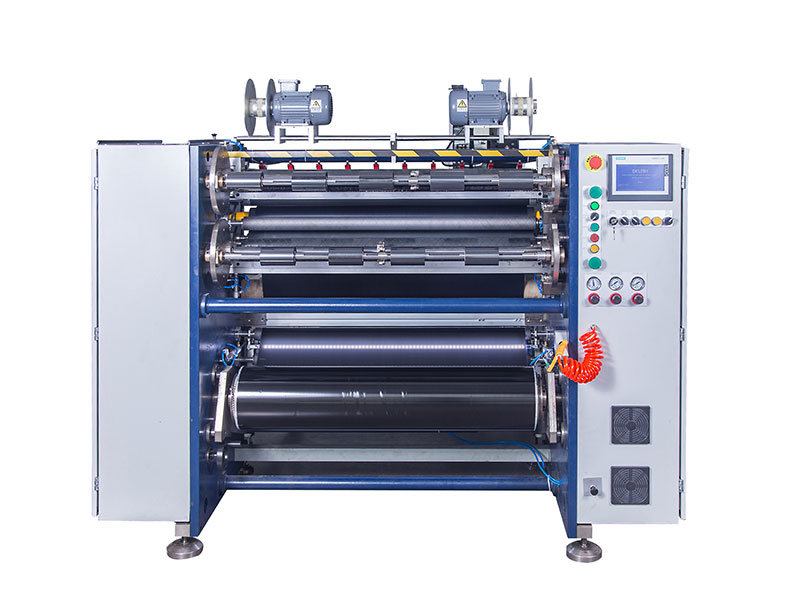
 熱轉印碳帶分切機
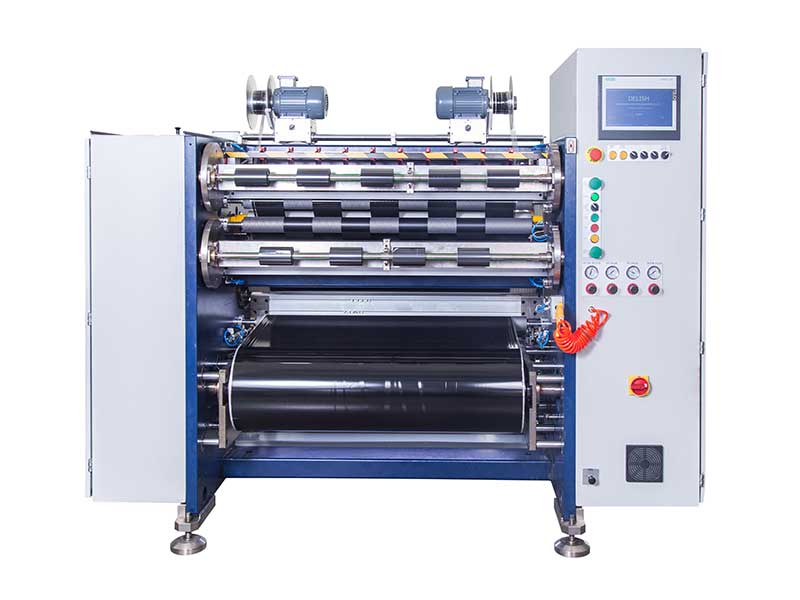 條碼碳帶分切機
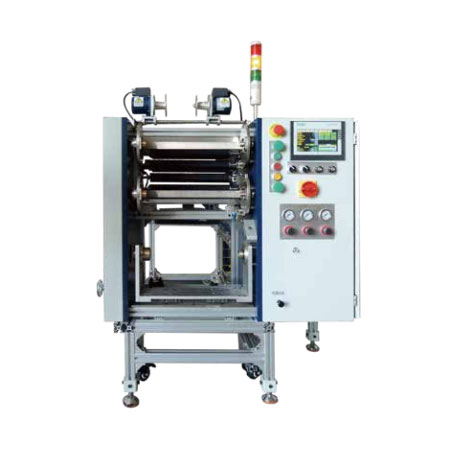 線號機色帶分切機
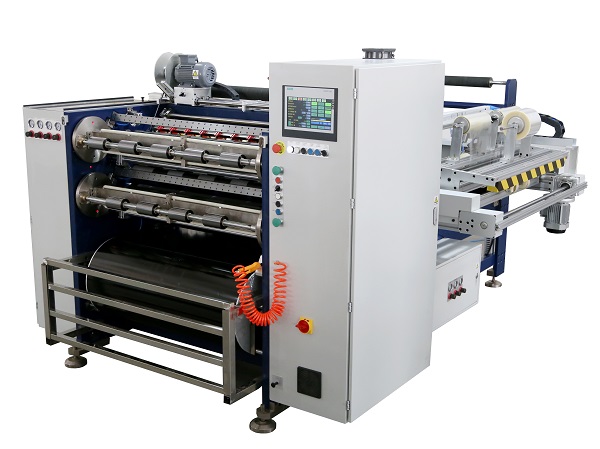 全自動碳帶分切機 RSDS8 PLUS
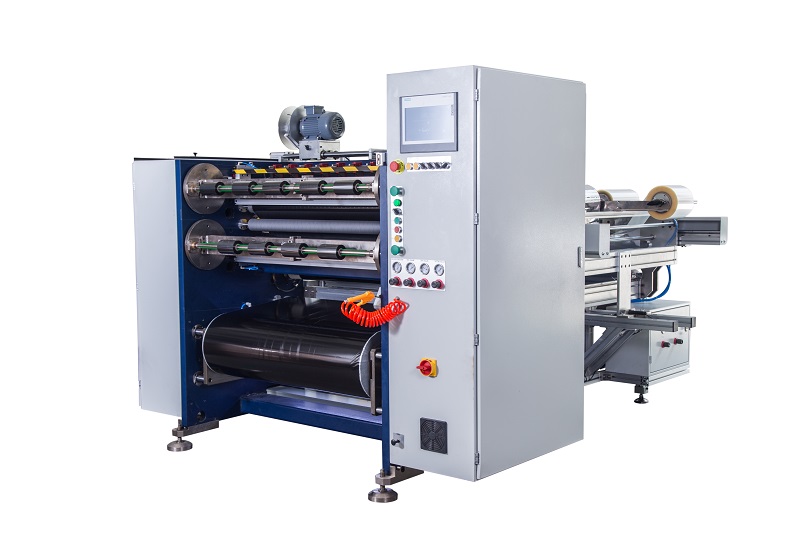 半自動碳帶分切機 RSDS5 PLUS
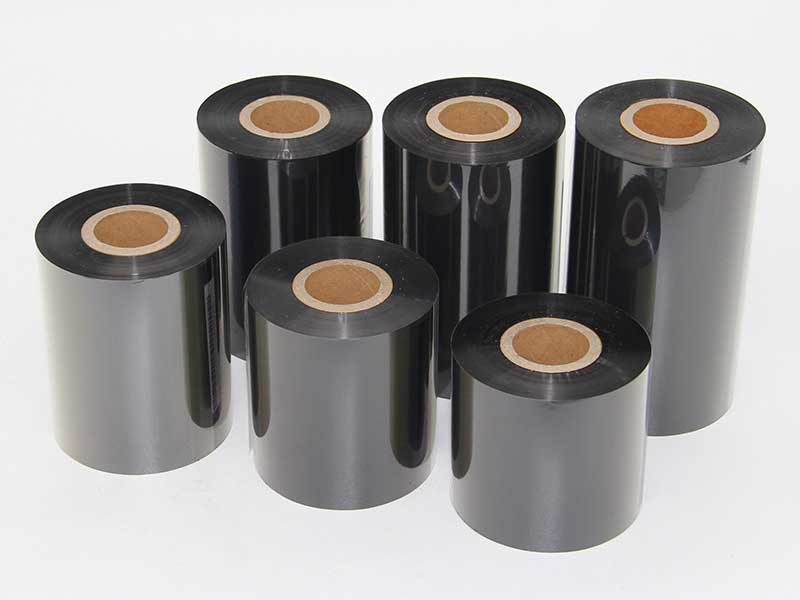 TTO碳帶分切機



服務熱線
180-5003-0233
在熱轉印碳帶生產過程中,分切環節是決定成品質量與交付效率的關鍵工序。然而,多規格、小批量的訂單趨勢,讓“頻繁換規格”成為眾多碳帶制造企業的效率瓶頸——每換一次寬度、材質或收卷長度,動輒半小時以上的停機調整,不僅吃掉產能,更打亂排產節奏。
如何將換規格時間縮短50%?這并非夸張的宣傳語,而是一套圍繞模塊化換單系統、智能參數預置、快速鎖緊結構三大核心的落地解決方案。以下從真實痛點切入,拆解技術邏輯與實施路徑。
一、痛點還原:換規格到底卡在哪里?
傳統碳帶分切機換規格,通常包含五個環節:
1. 拆裝刀組:根據新規格的碳帶寬度,調整分切圓刀的位置或更換刀墊。部分老式機型需逐把松螺絲、測量定位,耗時15-20分鐘。
2. 重設張力參數:不同寬度、厚度、基材(蠟基、混合基、樹脂基)的碳帶,對放卷、收卷、過輥張力要求各異。操作員憑經驗逐項輸入,容易出錯且需試切驗證。
3. 更換收卷軸芯:不同內徑(如1英寸、0.5英寸)或長度規格的紙管,需更換適配軸芯或加裝變徑套。
4. 穿帶與對齊:重新穿膜路徑,調整邊緣對位傳感器位置。
5. 試切與浪費:首米損耗通常在20-50米,直至成品邊緣整齊、收卷硬度達標。
綜合來看,一次常規換規格實際停機時間在25-45分鐘。對于一天換5-8次規格的車間,僅切換浪費就相當于損失一臺設備的2-3小時有效產能。
二、方案核心:三招實現換規格時間折半
1. 模塊化刀組 + 離線預調 —— 換刀從20分鐘到3分鐘
傳統做法是在機上逐把調刀。解決方案改為:
? 刀組單元化:將分切圓刀、間隔墊片、下刀砧輥集成在一個可快拆的“刀匣”中。每個刀匣對應一組固定分切寬度組合。
? 離線預調臺:在設備運行期間,操作員在專用工裝上提前按下一訂單的寬度組合安裝并鎖緊刀匣。換規格時,只需抽出舊刀匣、推入新刀匣,一鍵氣動夾緊。
? 結果:換刀時間由平均20分鐘壓縮至3分鐘以內,且消除了人為定位誤差。
2. 參數配方庫與一鍵調用 —— 告別每次重新設參數
多數企業仍依賴操作員手動輸入或翻看紙質工藝卡。方案建議:
? 建立電子工藝配方庫:按碳帶型號(如“混合基110mm×300m”)、寬度、厚度、收卷硬度等級,預設放卷張力錐度曲線、收卷壓輥壓力、分切速度、加減速時間等20余項參數。
? 掃碼或選單調用:操作員掃描工單條形碼或在下位機選擇訂單號,PLC自動下載全部參數至變頻器、伺服及張力控制器。
? 效果:參數設定從8-12分鐘降至10秒內,且避免輸錯數字導致的試切報廢。
3. 快換收卷軸 + 自定心卡盤 —— 減少機械調整時間
收卷側的結構改進往往被忽視,但貢獻明顯:
? 采用氣脹軸與分段式卡盤:同一根軸可通過內部氣囊切換有效直徑,適配1英寸和0.5英寸紙管,無需拆卸軸芯。
? 自定心式尾座:推入軸芯后自動對中,省去反復調節頂針位置的步驟。
? 成果:換軸及對中時間從5-8分鐘降至1分鐘。
三、附加增效:輔助功能進一步擠壓非停機時間
? 穿帶導膜槽與氣動引帶:預設色標軌跡,新碳帶可沿導槽快速穿引,配合低氣壓將膜頭引入收卷芯。穿帶從3分鐘減至30秒。
? 邊緣傳感器記憶歸位:上一訂單完成后傳感器自動退回原點;選擇新規格后伺服電機驅動至記憶位置,無需手動調節。
? 自動切尾與貼膠帶:換規格時自動切斷廢尾并粘貼結束膠帶,減少人工處理時間。
四、真實數據:50%是怎么算出來的?
以某中型碳帶涂布分切企業的實測為例:
? 改造前:平均換規格時間 36分鐘/次(含首米調試)。
? 應用上述方案后:
? 模塊化刀匣更換:3分鐘
? 配方調用+參數自動下發:0.5分鐘
? 收卷軸快速切換:1分鐘
? 快速穿帶+傳感器歸位:1.5分鐘
? 首米驗證(極短,因參數精準):1分鐘
? 合計約7分鐘。
36分鐘 → 7分鐘,縮減超80%。即便考慮車間實際差異,保守實現縮短50%(即降至18分鐘以內)是完全可行的。
五、實施建議:不是買新設備,而是升級思路
對于已有機型的企業,無需全部淘汰設備:
1. 優先改造刀架結構:定制快拆刀匣組件,成本約2-4萬元/臺,ROI周期通常小于3個月。
2. 升級控制系統:現有PLC如支持配方存儲,只需開發人機界面配方模塊;老舊機型可加裝獨立工控屏。
3. 收卷端氣脹軸替換:標準件成熟,單軸替換成本2000-5000元。
結語
碳帶分切機換規格時間長,本質是“機械調整時間”與“人工決策時間”的雙重消耗。通過模塊化刀組、參數配方庫、快換軸結構三板斧,完全可以將切換停機壓縮到10分鐘以內。縮短的每一分鐘,都是直接轉化為可接單的產能。在薄膜與膠帶行業普遍微利的競爭環境下,換單效率提升50%,或許就是你與對手拉開差距的起點。