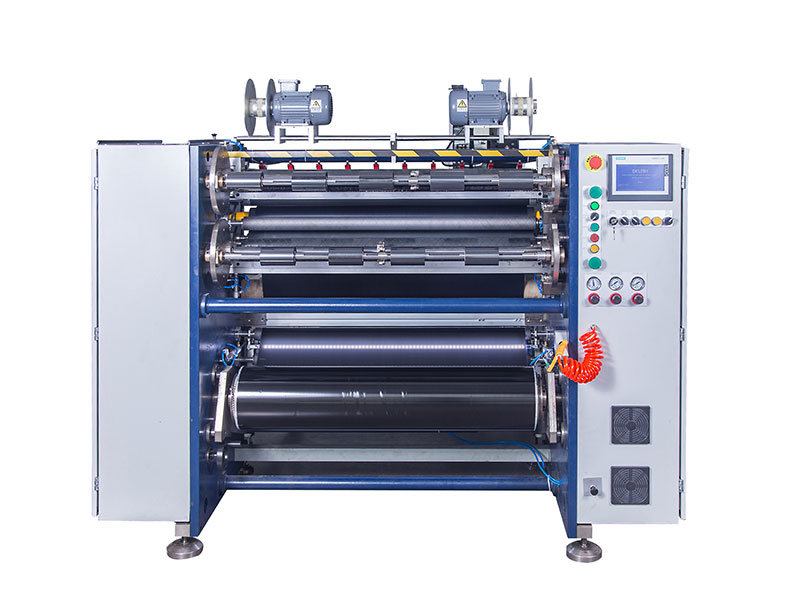
 熱轉印碳帶分切機
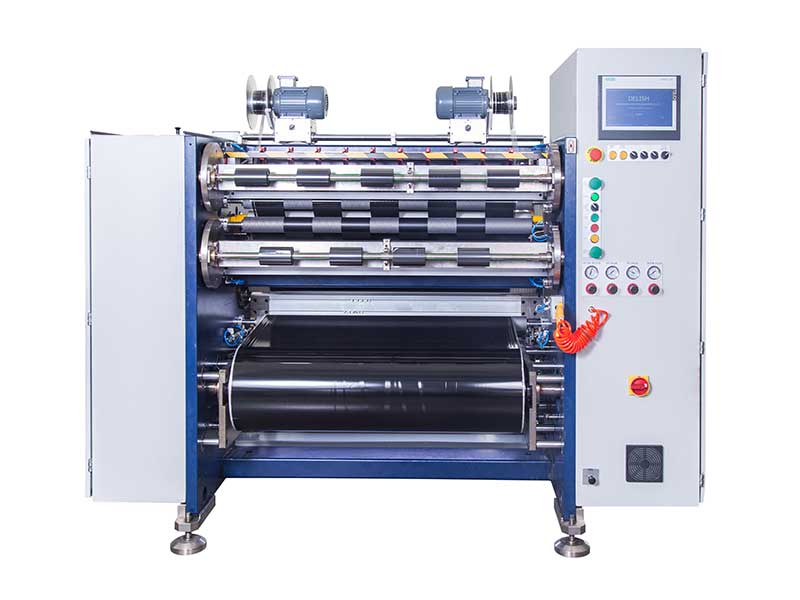 條碼碳帶分切機
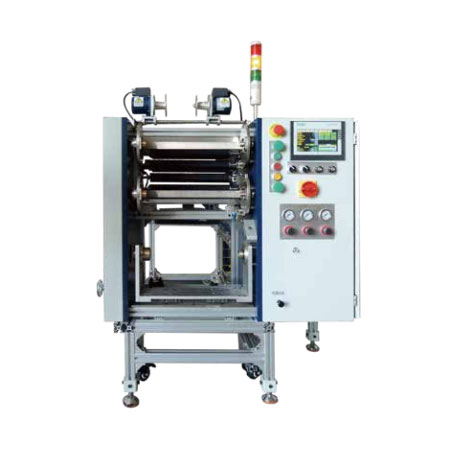 線號機色帶分切機
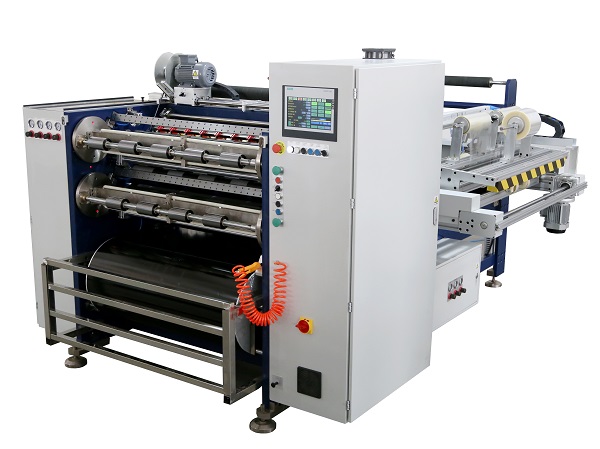 全自動碳帶分切機 RSDS8 PLUS
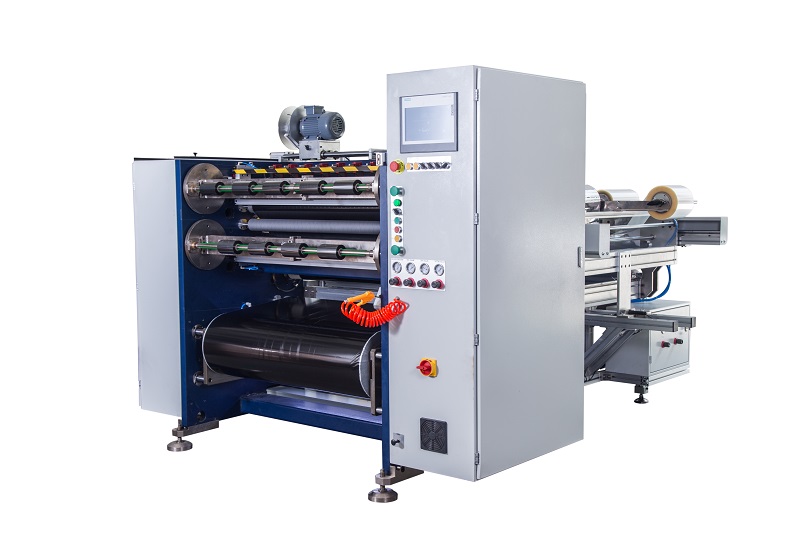 半自動碳帶分切機 RSDS5 PLUS
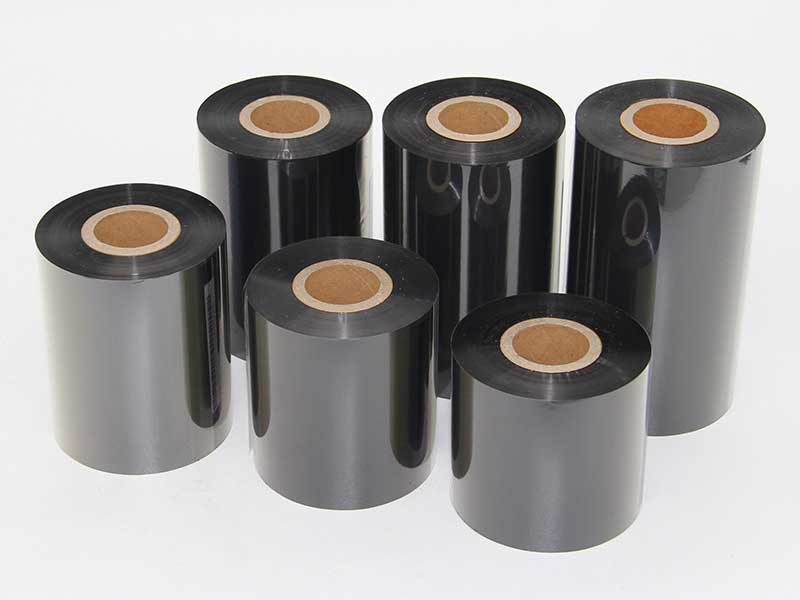 TTO碳帶分切機



服務熱線
180-5003-0233
在熱轉印碳帶的生產過程中,分切是將寬幅大卷母卷精準分割為最終規格成品的關鍵工序。分切質量直接決定了碳帶在使用時的走帶平穩性、打印清晰度與斷帶風險。而在所有影響分切質量的因素中,基材張力控制無疑是最核心、最難駕馭的一環。如何實現閉環張力控制,將良品率提升至99%以上,已成為高端碳帶制造企業的核心競爭力。
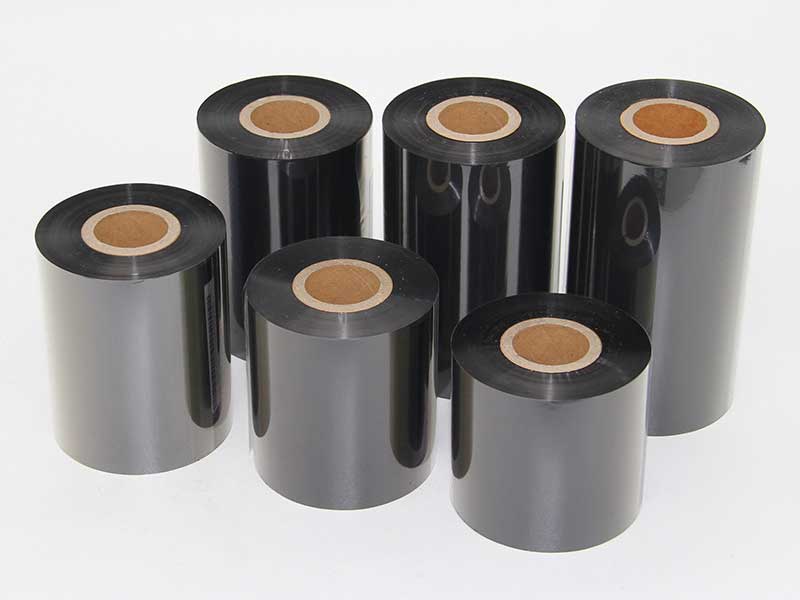
一、張力失控:碳帶分切的“隱形殺手”
熱轉印碳帶通常由幾微米厚的PET薄膜、背涂涂層、離型層及油墨層構成,其總厚度往往不足10微米。這種超薄多層結構對張力極其敏感:
? 張力過小:基材松弛,導致走帶偏移、褶皺甚至收卷“暴筋”,影響后續打印機的正常供帶。
? 張力過大:基材被拉伸變形,造成油墨涂層微裂紋、打印出現白條,嚴重時直接拉斷薄膜,造成整卷報廢。
? 張力波動:收卷內部松緊不一,隨著卷徑變化,內層可能被壓潰,外層則可能塌陷。下游客戶在使用時會出現打印跑偏、打印頭磨損加劇等問題。
傳統開環控制依靠人工設定固定扭矩或氣壓,無法實時響應速度變化、卷徑變化以及材料摩擦系數的波動。據統計,在未配置閉環張力系統的分切機上,因張力異常導致的報廢率可高達5%~8%,其中絕大部分為A級品降至B/C級品的降等損失。
二、閉環張力控制:從“猜測”到“感知”
閉環張力控制的核心思路是:實時測量實際張力,與目標值比較后,通過控制器動態調節執行機構,使張力始終恒定在設定范圍內。 一套典型的碳帶分切機閉環張力系統包括三大環節:
1. 測量環節:采用張力傳感器(如應變片式壓軸傳感器)或浮動輥位移傳感器,無接觸或低接觸地檢測薄膜實際張力。傳感器信號經放大器處理后送入控制器。對于微張力碳帶(通常工作張力10~50N/m),傳感器的精度和響應速度至關重要。
2. 控制環節:使用PID(比例-積分-微分)控制器或更先進的自適應控制器。控制器根據張力偏差計算出調節量。現代高端分切機往往采用卷徑自適應PID——隨著收卷/放卷卷徑增大,自動調整PID參數,避免系統振蕩或響應遲緩。
3. 執行環節:主要分為收卷控制(通過伺服電機或磁粉離合器控制收卷扭矩)和放卷控制(通過磁粉制動器或伺服電機再生制動控制放卷阻力)。對于碳帶分切,最常用收卷速度主控 + 放卷張力閉環的間接張力控制架構。
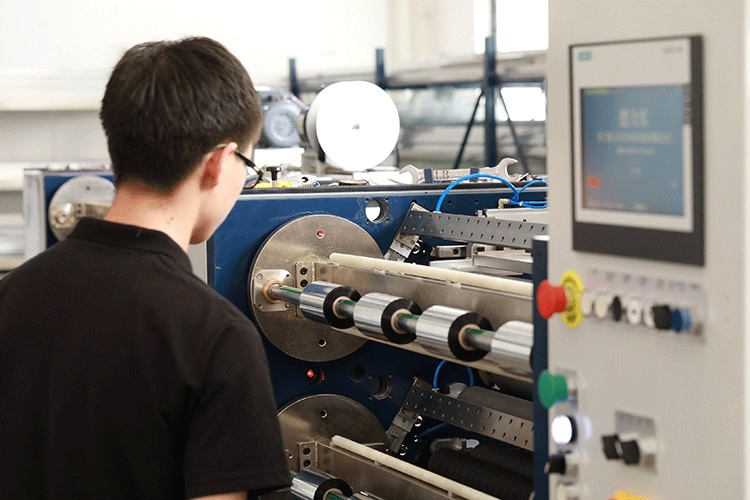
三、關鍵技術要點與工程實踐
1. 合理的張力設定與分區控制
碳帶分切過程可劃分為三個區域:放卷區、牽引區、收卷區。理想狀態下,應獨立控制:
? 放卷張力:確保母卷平穩退繞,防止層間粘連。
? 牽引張力:由主牽引輥建立,為分切刀提供穩定的基材狀態。
? 收卷張力:需隨卷徑增加而線性減小(錐度張力控制),避免內緊外松。
閉環控制器需要為每個區域提供獨立的PID回路,并通過編碼器同步各輥速度。
2. 加減速過程中的動態補償
分切機頻繁啟停和變速時,慣性力和加減速轉矩會嚴重干擾張力。高級閉環系統會引入前饋控制——根據加速度信號預先調整執行機構輸出,抵消慣性影響,確保動態過程張力波動≤±5%。
3. 應對材料特性差異
不同型號碳帶的基材厚度、涂層摩擦系數、模量各異。現代閉環控制器支持配方管理,操作員只需選擇產品型號,系統自動加載優化的目標張力曲線和PID參數,避免了人工試錯導致的首卷報廢。
4. 傳感器布局與干擾抑制
張力傳感器應盡可能靠近張力擾動點(如放卷軸后、收卷軸前),并避開分切刀產生的振動。電磁干擾是碳帶行業的特殊問題——碳帶背涂含抗靜電成分,高速摩擦產生的靜電會干擾傳感器信號。因此,必須做好接地、采用差分信號傳輸與屏蔽電纜。
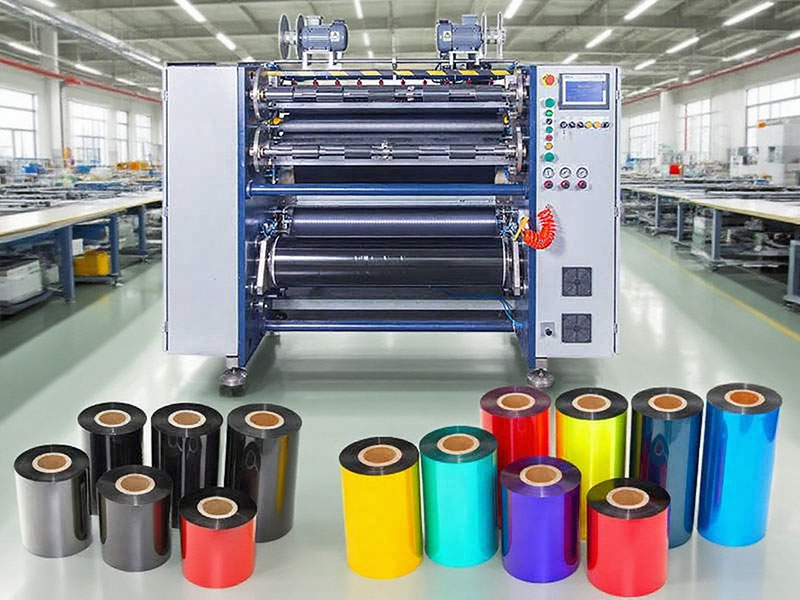
四、成效:向99%良品率邁進
引入閉環張力控制后,某碳帶制造商的實際數據顯示:
? 張力波動:從開環的±15%降低至±3%以內。
? 褶皺報廢:下降70%。
? 斷帶停車:由每卷平均3次降至0.2次。
? 綜合良品率:從92%提升至98.5%,距離99%僅一步之遙。
要跨越這最后的0.5個百分點,往往需要引入更高階的閉環策略:
? 雙閉環控制:在張力環之外增加位置環(例如通過超聲波傳感器檢測收卷邊緣整齊度,閉環修正張力錐度曲線),同時抑制偏擺。
? 機器學習優化:記錄每次分切時的實際張力曲線、環境溫濕度、材料批次,通過AI模型預測最佳目標張力,并提前預警可能出現的不均勻收卷。
? 全數字化運維:閉環系統實時監測執行機構健康狀態(如磁粉離合器磨損程度),避免因執行器老化導致的隱性張力異常。
五、結語
熱轉印碳帶分切的張力控制,本質是一場微米尺度上的力學平衡藝術。從開環到閉環,是從經驗依賴轉向數據驅動的質變。一套設計精良、調試到位的閉環張力系統,不僅能將良品率推至99%乃至更高,更能大幅降低操作門檻、穩定批次一致性,讓制造企業在高端碳帶市場中具備真正的品質話語權。
當每一卷碳帶都能以恒定、精準的姿態被分切、收卷,最終在打印機中流暢釋放字符時,我們便看到了工業控制技術賦予超薄復合材料的那份“恰到好處”的張力。