


服務熱線
180-5003-0233
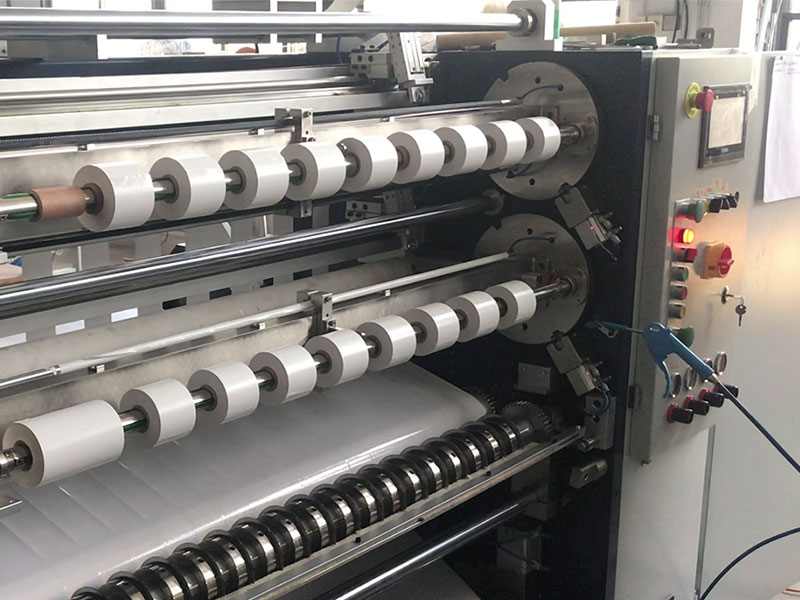
在膠粘制品行業,單面膠的分切工序是決定成本與利潤的關鍵環節。材料損耗不僅直接拉低利潤率,還會增加廢料處理負擔。結合多年現場經驗,德力實從設備調整、工藝優化、操作規范三個維度,整理出一套切實可行的降損方案。
一、找準損耗的源頭
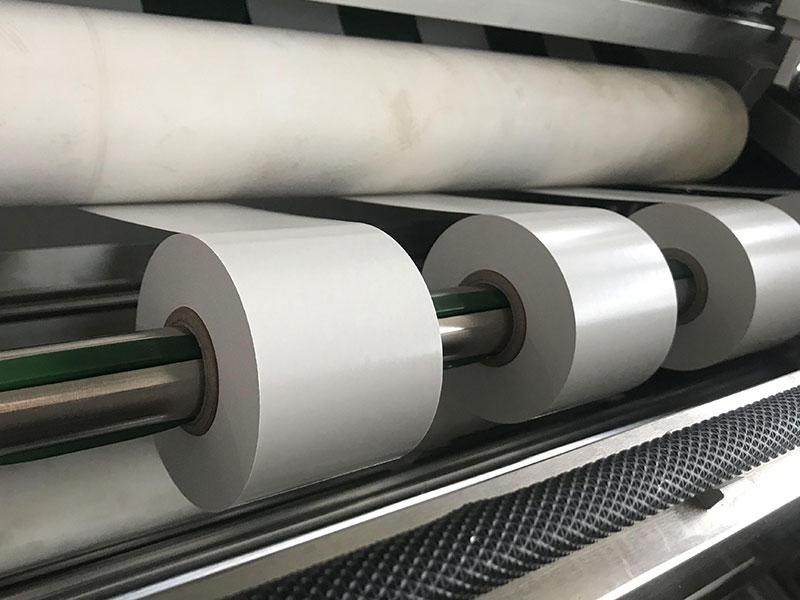
在動手改進前,先要明確損耗發生在哪里。單面膠分切的主要損耗點包括:
? 邊緣廢料:為保證成品寬度整齊,兩側需要切掉多余部分,通常每邊損耗2-5mm
? 換卷損耗:每卷材料接近尾料時,因張力波動導致最后幾米無法使用
? 接頭損耗:接卷操作產生的搭接段需切除
? 不良品損耗:分切過程中出現的毛邊、蛇形、錯層、起皺等質量問題導致報廢
不同損耗類型的占比差異很大。以常規訂單統計為例,邊緣廢料約占60%,換卷及接頭損耗約占25%,不良品約占15%。抓住主要矛盾,優先解決邊緣廢料問題見效最快。
二、設備精調:從機械層面降損
2.1 優化圓刀與底刀的配合間隙
圓刀與底刀的間隙直接影響切邊質量。間隙過小,刀刃加速磨損并產生毛刺;間隙過大,膠帶邊緣出現鋸齒或拉絲。正確的做法是:根據膠帶基材厚度調整間隙。實操經驗值如下:
? 基材厚度≤0.05mm,間隙控制在0.01-0.02mm
? 基材厚度0.05-0.1mm,間隙控制在0.02-0.03mm
? 基材厚度>0.1mm,間隙控制在0.03-0.05mm
使用塞尺逐點檢查刀軸全長,確保間隙均勻。一臺經過精密調刀的設備,單邊切邊余量可從3mm壓縮到1.5mm,直接減少50%的邊緣廢料。
2.2 調整刀軸平行度與壓輥壓力
刀軸與導輥不平行會導致膠帶單邊受力,產生蛇形跑偏。為保證切邊精度,操作者不得不加大邊緣余量。使用百分表打表校正刀軸水平度,要求全長偏差≤0.05mm。
同時檢查壓輥壓力分布。理想狀態下,壓輥左右壓力差不超過10%。壓力不均會使膠帶橫向拉伸不一致,造成切偏或起拱。建議在壓輥兩端加裝壓力表(或使用壓力試紙),每班開機前快速確認。
2.3 改造邊緣吹廢裝置
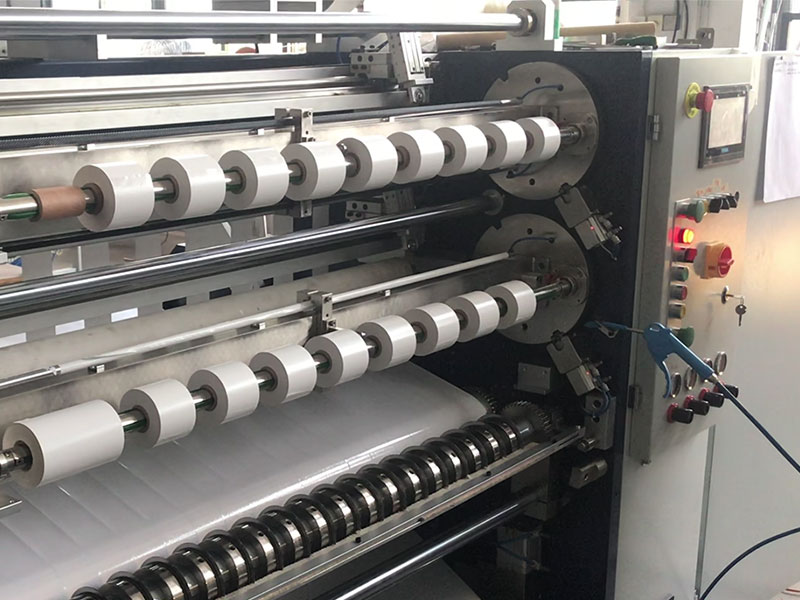
分切產生的兩側窄條廢料若不能及時排出,會被卷入收卷輥造成壓痕或粘連。常規的被動收廢方式常因廢條斷裂而中斷。推薦加裝壓縮空氣吹廢管,在切刀后方設置兩組可調方向的氣嘴,將廢料穩定吹入吸廢管道。注意控制氣壓(0.2-0.3MPa為宜),過大會擾動膠帶運行。
三、工藝優化:從排產與參數層面降損
3.1 推行“拼幅分切”減少邊緣廢料
邊緣廢料本質上是訂單寬度與母卷寬度的不匹配造成的浪費。假設母卷寬1000mm,若訂單寬度為160mm,傳統做法是切成6個160mm(總寬960mm),兩邊各浪費20mm。若將訂單重新組合,配合185mm的輔助規格排產,可大幅提升利用率。
具體做法是建立寬度組合表,將常用規格打包排產。例如:
? 160mm×5個 + 190mm×1個 = 990mm(廢料10mm)
? 130mm×3個 + 210mm×2個 + 95mm×1個 = 1000mm(零廢料)
注意:組合排產時需考慮各訂單的膠帶型號是否兼容,同一母卷上只能分切相同材質和膠系的產品。
3.2 控制分切速度與張力曲線
高速分切時,膠帶在刀口處受到的拉伸力顯著增加。對于低拉伸強度的材料(如棉紙雙面膠、無紡布膠帶),建議將速度控制在80-120m/min。同時設定三段式張力衰減曲線:
? 啟動階段(0-200m):張力設定為標準值的110%,確保起步不打滑
? 穩定階段(200m至尾料前200m):張力為標準值的100%
? 降速階段(最后200m):每50m遞減5%,逐步降至標準值的85%
這樣做能大幅減少尾料段的拉伸變形和起皺報廢。許多廠家為了產量盲目提速,反而因廢品率上升得不償失。
3.3 優化接頭位置標記
接卷操作不可避免,但可以精準控制切除長度。在接卷處貼顯色標記膠帶(如紅色電工膠帶),分切過程中一旦檢測到標記,操作員可及時暫停,只切除接頭前后各0.5-1米,而非整段尾料。配合光電傳感器可實現自動停機,進一步減少人工判斷誤差。
四、操作規范:從人員層面固化成果
4.1 建立“首件確認”制度
每次更換規格或刀軸后,先分切一小段(約10米),停機檢查三項指標:
? 切邊是否齊整無毛刺(目測+手感)
? 寬度偏差是否≤±0.5mm(卡尺測量)
? 收卷端面是否齊平(目測)
確認合格后再批量生產。這一步雖然耗時2-3分鐘,但能避免因參數設置錯誤導致整卷報廢的重大損失。
4.2 推行“最小邊緣余量”競賽
設定不同材料類型的標準單邊余量:
? 普通BOPP膠帶:1.5mm
? 棉紙/布基膠帶:2.0mm
? 泡棉/特殊基材:2.5mm
每月統計各機臺的實際平均切邊余量,對低于標準且廢品率不上升的機臺給予獎勵。這能激勵操作員主動精調設備、關注跑偏問題。
4.3 規范廢料收集與分類
切邊廢料、接頭廢料、不良品應分開堆放。其中切邊廢料往往材質單一、干凈無污染,可單獨回收銷售,價格通常比混合廢料高出20-30%。按每月產生500kg切邊廢料計算,分類后年增收約6000-10000元(視材料類型和當地廢料價格而定)。
五、實戰案例:某包裝材料廠的改進效果
以一家生產BOPP封箱膠帶的中小企業為例,改進前單面膠分切機的綜合材料損耗率為5.2%(含邊緣廢料、接頭損耗、不良品)。實施上述方案三個月后,損耗率降至3.1%,具體改善數據如下:
| 損耗類型 | 改進前 | 改進后 | 降幅 |
| 單邊切邊余量 | 3.0mm | 1.7mm | 43% |
| 換卷尾料損失 | 平均8m | 平均3m | 62% |
| 分切不良率 | 1.8% | 0.9% | 50% |
按該廠每月消耗母卷50噸、膠帶單價1.2萬元/噸計算,每月減少損耗約1.05噸,月降本1.26萬元,年化降本超過15萬元。而設備改造(加裝吹廢裝置、采購百分表和壓力試紙等)總投入不足5000元,投資回報率極高。
六、總結
單面膠分切機的材料損耗問題,從來不是單一原因造成的。刀刃間隙、張力曲線、排產組合、操作習慣,每一個環節的微小改進疊加起來,就能產生顯著的經濟效益。
建議從最容易見效的刀間隙調整和拼幅排產入手,一周內就能看到切邊余量的下降。隨后逐步優化張力曲線和操作規范,將降損成果固化到日常管理中。材料損耗沒有“零”,但每減少0.5%,就是純利潤的凈增長。