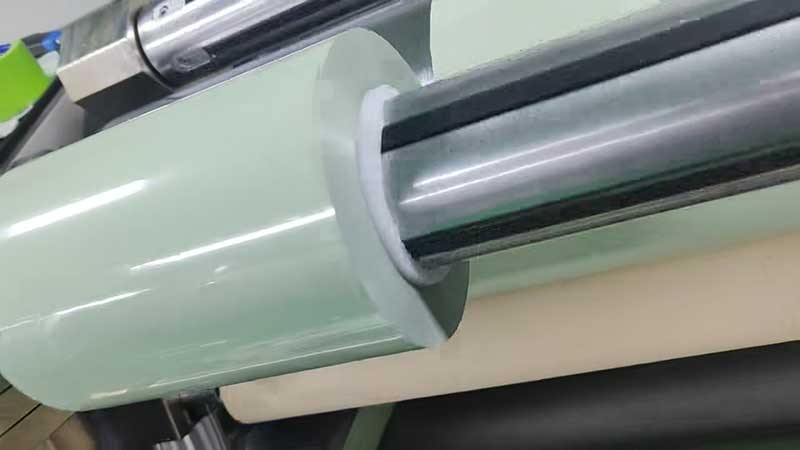
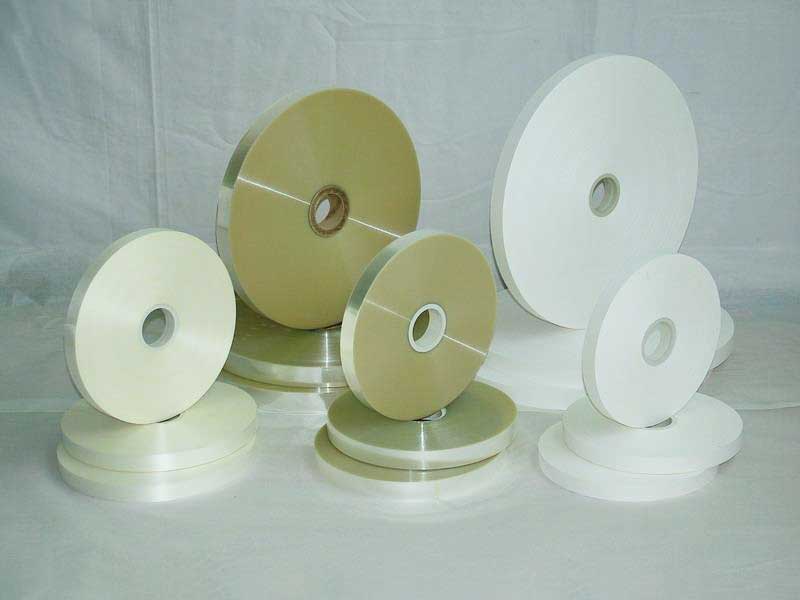
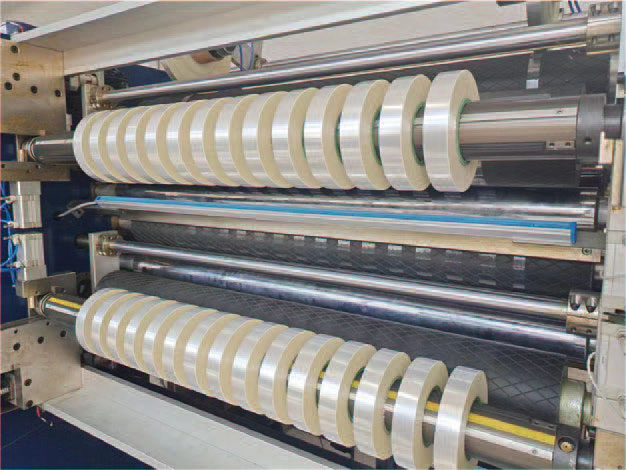
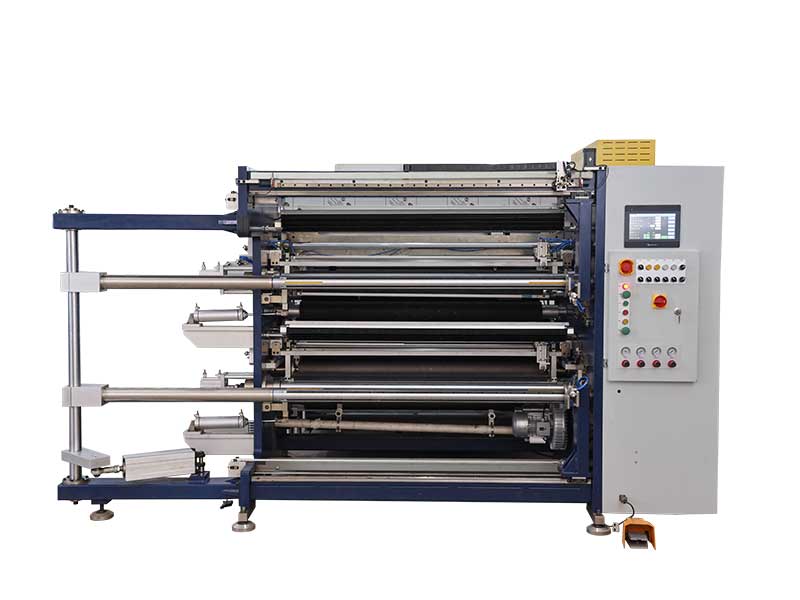
 pet薄膜分切機
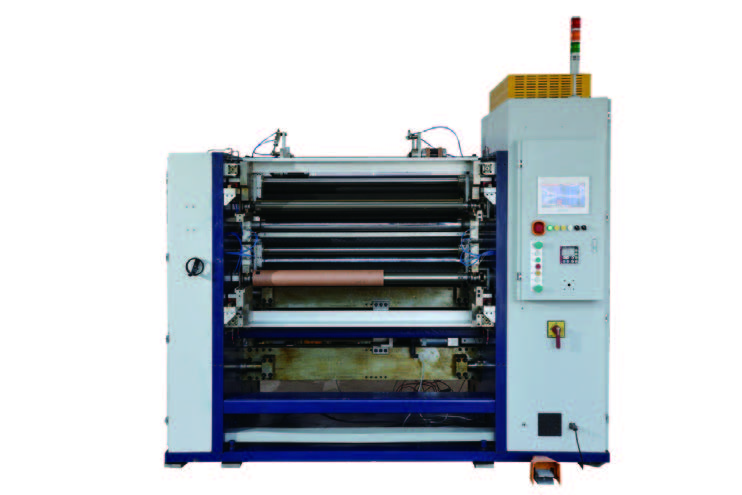 電容膜分切機
 電容器薄膜分切機
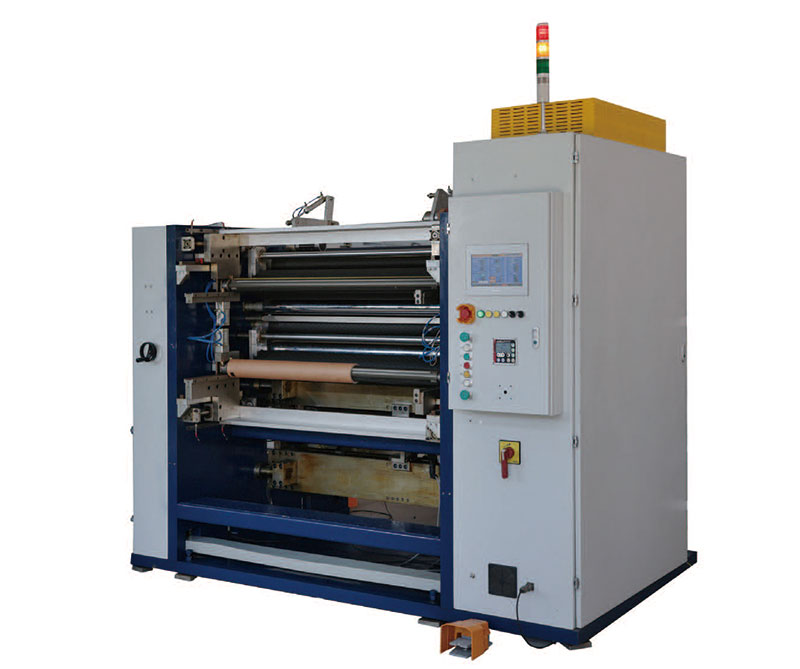 新能源超薄膜分切機
 離型膜分切機
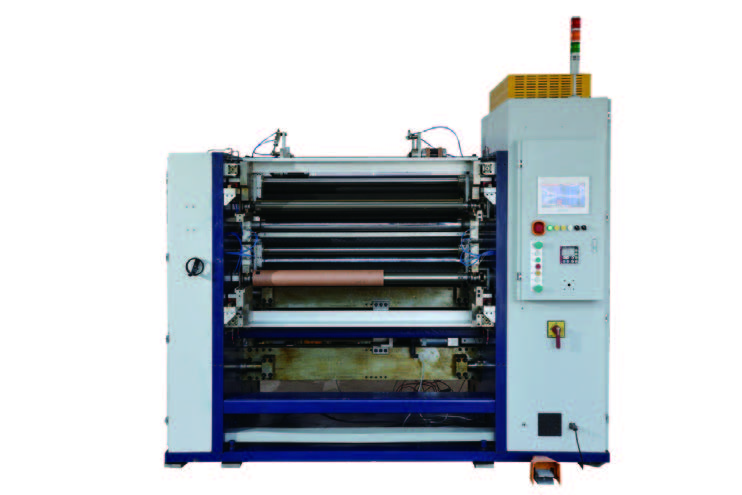 塑料薄膜分切機



服務熱線
180-5003-0233
在薄膜制造與加工行業中,薄型膜材(如光學膜、鋰電池隔膜、包裝薄膜等)的分切環節一直是技術難點。這類材料厚度往往僅有幾微米到幾十微米,強度低、剛性差,在分切過程中極易因張力控制不當而發生拉伸、褶皺、甚至斷裂,導致產品報廢。如何有效解決薄型膜材的拉伸變形難題,保住張力穩定性,成為衡量分切設備性能的關鍵指標。
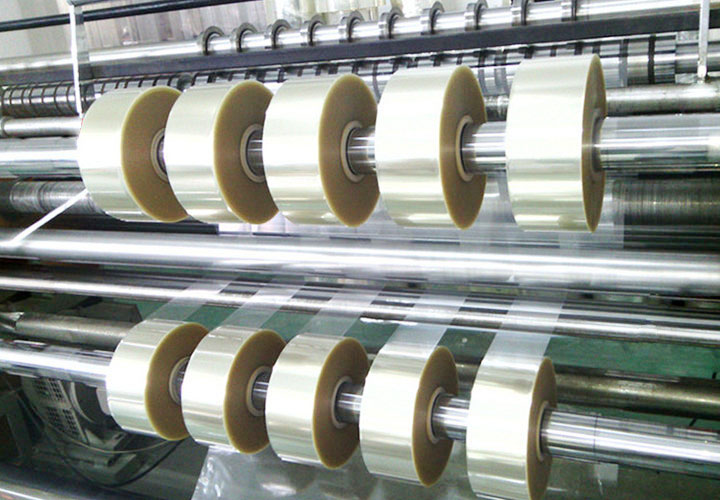
一、薄型膜材分切的痛點:拉伸變形從何而來?
薄型膜材在分切過程中受到多個方向的力:放卷牽引力、收卷拉力、刀輥摩擦阻力以及氣墊波動等。由于材料本身抗拉強度有限,當這些力分布不均或瞬間波動時,膜材局部會超出彈性極限,產生不可逆的塑性拉伸變形。變形后的膜材不僅厚度不均,還會影響后續印刷、復合或涂布工序的精度。
尤其是寬度較大、厚度極薄的膜卷,在分切成長條窄帶時,邊緣與中間部位的受力差異顯著,更容易出現“荷葉邊”“波浪邊”或縱向條紋等缺陷。
二、張力穩定性:分切質量的“壓艙石”
張力控制是分切機最核心的技術環節。對薄型膜材而言,理想的張力控制需同時滿足三個條件:
1. 恒定——在整個分切過程中,張力波動范圍應控制在±0.5N以內;
2. 可調——根據不同膜材的力學特性,張力值可精細設定;
3. 分區適配——放卷區、牽引區、收卷區的張力應獨立調節,互不干擾。
一旦張力失穩,膜材就會出現竄動、跑偏,進而引發拉伸變形。因此,高端薄膜分切機通常配備閉環張力控制系統,利用張力傳感器實時監測,并通過伺服電機或磁粉制動器快速補償偏差。
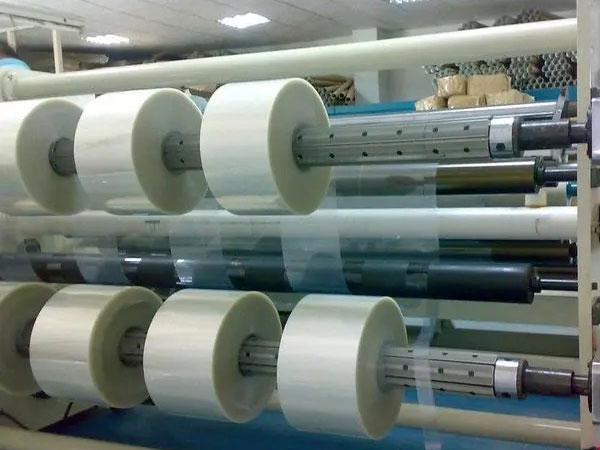
三、關鍵技術對策:從機械到電控的系統優化
現代薄膜分切機通過多項創新設計,從源頭遏制拉伸變形:
? 低慣性精密導輥:采用輕質鋁合金或碳纖維輥體,配合低摩擦軸承,減少驅動膜材所需的慣性力,避免加減速時的張力沖擊。
? 浮動輥緩沖機構:在張力的主路徑中設置浮動輥,利用氣壓或彈簧提供柔性緩沖,吸收短時張力尖峰,相當于為膜材加了一道“減震器”。
? 獨立伺服驅動分區控張:放卷、牽引、收卷各自配備伺服電機,通過電子齒輪同步運轉,徹底消除機械傳動軸帶來的累積張力誤差。
? 智能張力曲線控制:針對薄型膜材易拉伸的特點,系統在啟動、運行、停止階段自動生成漸變的張力曲線,避免階躍式拉力變化。
此外,對于一些極薄材料(如3μm以下的鋰電池隔膜),設備還會加入雙收卷軸交替切換技術,在不停機狀態下完成換卷,消除接頭處反復啟停對膜材的拉伸損傷。
四、實際應用效果:從“易廢”到“高精”
以某光學膜企業為例,在引入具備上述技術的新型薄膜分切機之前,厚度12μm的PET保護膜分切合格率僅為78%,主要缺陷正是邊緣拉伸變形。新設備投用后,通過毫秒級張力響應與浮動輥緩沖,分切速度提升至300m/min的同時,合格率穩定在96%以上,且窄帶產品的厚度極差控制在±0.2μm以內。
另一個典型案例是鋰電池隔膜分切。隔膜材料孔隙率高、機械強度低,對張力極其敏感。采用高精度薄膜分切機后,隔膜分切毛邊寬度從原來的0.8mm降至0.2mm,分切后熱收縮率一致性提升40%,直接提高了電芯的界面安全性。
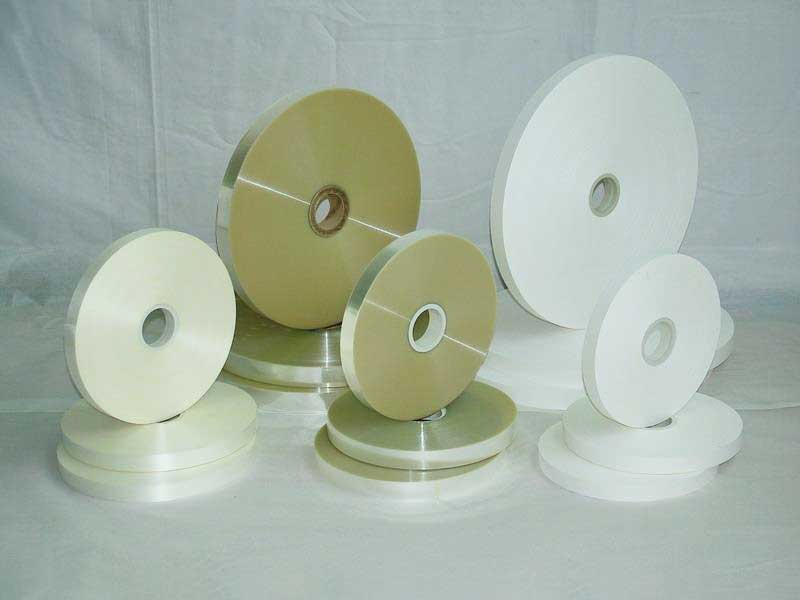
五、未來趨勢:更高精度、更加智能
隨著5G、新能源、柔性顯示等新興領域對超薄功能薄膜的需求爆發,薄膜分切技術也在向更高階邁進。以下幾點值得關注:
? 機器視覺輔助糾偏:通過線陣相機實時檢測膜材邊緣與表面形貌,動態修正張力設定值。
? AI張力自整定:基于歷史數據訓練模型,新膜材上機時可自動推薦最優張力參數,縮短調機時間。
? 全閉環數字孿生:在虛擬系統中預演分切過程,提前識別拉伸風險區域,優化分切工藝方案。
結語
薄膜分切機解決薄型膜材拉伸變形難題的過程,本質上是張力控制從“粗放”走向“精微”的技術演進。守住張力穩定性,不僅是保證產品尺寸精度和力學性能的必要條件,更是薄膜制造企業提升良率、降低成本、參與高端市場競爭的核心能力。未來,隨著控制算法與傳感技術的持續突破,薄型膜材分切將越來越接近“零拉伸、零缺陷”的理想狀態。